
အရည်အသွေး ထိန်းချုပ်မှု (QC ကိရိယာ 7 မျိုး၊ စာရင်းအင်းဆိုင်ရာ လုပ်ငန်းစဉ် ထိန်းချုပ်မှု)၊ ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်းနှင့် TPM
品質管理(QC七つ道具・統計的工程管理)と生産管理・TPM
စက်မှုကုန်ထုတ်လုပ်ငန်း (特定技能2号) · 製造分野(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. ISO 9001品質マネジメントシステム・PDCAサイクルと作業標準書(SOP)
1. ISO 9001 အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်၊ PDCA စက်ဝန်းနှင့် စံသတ်မှတ် လုပ်ငန်းလမ်းညွှန်ချက်များ (SOP)
国際標準化機構の「ISO 9001」は、一貫した製品・サービスを提供して「顧客満足」を向上させるための「品質マネジメントシステム(QMS)」の国際規格です(なお「ISO 14001」は環境マネジメントシステムの規格です)。
အပြည်ပြည်ဆိုင်ရာ စံချိန်စံညွှန်းသတ်မှတ်ရေးအဖွဲ့မှ ထုတ်ပြန်ထားသော 'ISO 9001' သည် အရည်အသွေးပြည့်မီသော ထုတ်ကုန်/ဝန်ဆောင်မှုများကို တသမတ်တည်း ပေးအပ်နိုင်ရန်နှင့် 'ဝယ်ယူသုံးစွဲသူ စိတ်ကျေနပ်မှု' ကို မြှင့်တင်ရန် ရည်ရွယ်သည့် 'အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် (QMS)' အတွက် နိုင်ငံတကာစံချိန်စံညွှန်း ဖြစ်ပါသည် ('ISO 14001' မှာမူ သဘာဝပတ်ဝန်းကျင် စီမံခန့်ခွဲမှုစနစ်အတွက် စံချိန်စံညွှန်း ဖြစ်ပါသည်)။
品質改善の基本となる「PDCAサイクル」は、「Plan(計画:目標設定と対策立案)→ Do(実行:計画の実施)→ Check(評価:結果の測定・検証)→ Act(改善・処置:標準化と次期課題設定)」の4段階を繰り返してスパイラルアップを図ります。
အရည်အသွေး မြှင့်တင်မှု၏ အခြေခံအုတ်မြစ်ဖြစ်သော 'PDCA စက်ဝန်း' သည် အဆင့် 4 ဆင့်ကို အဆက်မပြတ် လည်ပတ်လုပ်ဆောင်ပါသည် - 'Plan (ရည်မှန်းချက်နှင့် လုပ်ငန်းအစီအစဉ် ချမှတ်ခြင်း) -> Do (အစီအစဉ်အတိုင်း လက်တွေ့အကောင်အထည်ဖော်ခြင်း) -> Check (ရလဒ်များကို တိုင်းတာအကဲဖြတ်ခြင်း) -> Act (အောင်မြင်သော နည်းလမ်းများကို စံအဖြစ်သတ်မှတ်ပြီး နောက်ထပ်ရည်မှန်းချက်များ ချမှတ်ခြင်း)'။
製造現場では「品質は工程で造り込む」という原則のもと、不良品を「受け取らない・造らない・流さない」という品質保証の3原則を全員で徹底します。
ထုတ်လုပ်ရေးလုပ်ငန်းခွင်တွင် 'အရည်အသွေးကို လုပ်ငန်းစဉ်အတွင်း၌ပင် တည်ဆောက်ရမည်' ဟူသော အခြေခံမူအရ ဝန်ထမ်းအားလုံးသည် အရည်အသွေးအာမခံချက် အခြေခံမူ 3 ချက်ဖြစ်သော 'ချို့ယွင်းချက်ရှိသောပစ္စည်းကို လက်မခံရ၊ မပြုလုပ်ရ၊ နောက်လုပ်ငန်းစဉ်သို့ မပို့ရ' ဟူသည့် စည်းမျဉ်းကို တိကျစွာ လိုက်နာကြပါသည်။
「作業標準書(SOP)」は安全・品質・効率を保証するルールであり、ベテラン作業者であっても自己判断で手順を省略・変更することは厳禁です。
'စံသတ်မှတ် လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書 - SOP)' သည် ဘေးကင်းရေး၊ အရည်အသွေးနှင့် လုပ်ငန်းစွမ်းဆောင်ရည်ကို အာမခံပေးသော သတ်မှတ်စည်းမျဉ်းဖြစ်ရာ အတွေ့အကြုံရင့်ကျက်သော ဝါရင့်လုပ်သားဖြစ်စေကာမူ မိမိသဘောဖြင့် လုပ်ငန်းအဆင့်များကို ကျော်ချန်ခြင်း သို့မဟုတ် ပြောင်းလဲလုပ်ဆောင်ခြင်းကို လုံးဝတားမြစ်ထားပါသည်။
より良い作業方法を見つけた場合でも、まずは現行の作業標準書通りに作業したうえで上司・管理者へ改善提案を行い、安全性と品質の検証・承認を経て正式に作業標準書が改定されてから新手順へ移行します。
ပိုမိုကောင်းမွန်သော လုပ်ကိုင်နည်းလမ်းကို တွေ့ရှိသည့်အခါတွင်ပင် လုပ်သားများသည် လက်ရှိ SOP ကို အရင်လိုက်နာရမည်ဖြစ်ပြီး ကြီးကြပ်ရေးမှူးထံသို့ တိုးတက်ကောင်းမွန်ရေး အဆိုပြုချက် တင်ပြရပါမည်။ ဘေးကင်းရေးနှင့် အရည်အသွေး စစ်ဆေးအတည်ပြုပြီး တရားဝင်ခွင့်ပြုချက်ဖြင့် SOP ကို ပြင်ဆင်သတ်မှတ်ပြီးမှသာ နည်းလမ်းအသစ်ကို ပြောင်းလဲအသုံးပြုရပါမည်။
မှတ်ထားရမည့် အချက်များ
- ISO 9001は顧客満足向上をめざす「品質マネジメントシステム(QMS)」の国際規格であり、PDCAサイクルで継続的改善を行う
ISO 9001 သည် PDCA စက်ဝန်းဖြင့် စဉ်ဆက်မပြတ် တိုးတက်ကောင်းမွန်စေရန်နှင့် ဝယ်ယူသူစိတ်ကျေနပ်မှု ရရှိစေရန် အလေးထားသော 'အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် (QMS)' အတွက် နိုင်ငံတကာစံချိန်စံညွှန်းဖြစ်သည် - 作業標準書(SOP)を自己判断で変更することは禁じ、改善案は上司へ提案して正式改定後に適用する
စံသတ်မှတ် လုပ်ငန်းလမ်းညွှန်ချက်များ (SOP) ကို မိမိသဘောဖြင့် လုံးဝမပြောင်းလဲရပါ၊ ကြီးကြပ်ရေးမှူးထံ အဆိုပြုတင်ပြပြီး SOP ကို တရားဝင်ပြင်ဆင်ပြီးမှသာ အသုံးပြုပါ - 不良品を「受け取らない・造らない・後工程へ流さない」の3原則で工程内品質を保証する
'ချို့ယွင်းချက်ရှိသောပစ္စည်းကို လက်မခံရ၊ မပြုလုပ်ရ၊ နောက်လုပ်ငန်းစဉ်သို့ မပို့ရ' ဟူသော အခြေခံမူ 3 ချက်ဖြင့် လုပ်ငန်းစဉ်အတွင်း အရည်အသွေးကို တည်ဆောက်ပါ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ISO 9001(品質マネジメントシステム) | ISO 9001 အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် (QMS) |
| PDCAサイクル | PDCA စဉ်ဆက်မပြတ် တိုးတက်ကောင်းမွန်ရေး စက်ဝန်း |
| 作業標準書(SOP) | စံသတ်မှတ် လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書 - SOP) |
| 品質保証の3原則 | အခြေခံမူ 3 ချက် - ချို့ယွင်းချက်ကို လက်မခံရ၊ မပြုလုပ်ရ၊ မပို့ရ |
2. 検査の種類(受入・工程内・最終)と全数検査・抜取検査(AQL・不良率計算)
2. စစ်ဆေးခြင်း အမျိုးအစားများ (ကုန်ကြမ်းအဝင်၊ လုပ်ငန်းစဉ်အတွင်း၊ နောက်ဆုံးအဆင့်) နှင့် 100% အပြည့်စစ်ဆေးခြင်းနှင့် နမူနာယူ စစ်ဆေးခြင်း (AQL နှင့် ချို့ယွင်းချက်နှုန်း)
製造工程の段階別の検査には、外部から購入した原材料や部品を調べる「受入検査(購入検査)」、加工・組立途中で不良の流出を防ぐ「工程内検査(中間検査)」、完成品の出荷可否を判定する「最終検査(出荷検査)」があります。
ထုတ်လုပ်မှုအဆင့်အလိုက် စစ်ဆေးမှုများတွင် ပေးသွင်းသူများထံမှ ဝယ်ယူသော ကုန်ကြမ်းနှင့် အစိတ်အပိုင်းများကို စစ်ဆေးသည့် 'ကုန်ကြမ်းအဝင် စစ်ဆေးခြင်း (受入検査)'၊ ချို့ယွင်းချက်များ နောက်လုပ်ငန်းစဉ်သို့ မရောက်ရှိစေရန် ပြုပြင်တပ်ဆင်နေစဉ် စစ်ဆေးသည့် 'လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်း (工程内検査 / 中間検査)' နှင့် ကုန်ချောများကို တင်ပို့နိုင်ခြင်း ရှိမရှိ ဆုံးဖြတ်သည့် 'နောက်ဆုံးအဆင့် (တင်ပို့မီ) စစ်ဆေးခြင်း (最終検査 / 出荷検査)' တို့ ပါဝင်ပါသည်။
検査対象の選び方には、ロットのすべての品物を1個ずつ調べる「全数検査」と、ロットからランダム(無作為)にサンプルを抜き取って試験しロット全体の合否を判定する「抜取検査」があります。
စစ်ဆေးသည့်နည်းလမ်းများတွင် အသုတ်တစ်ခုအတွင်းရှိ ပစ္စည်းအားလုံးကို တစ်ခုမကျန် စစ်ဆေးသော '100% အပြည့်စစ်ဆေးခြင်း (全数検査)' နှင့် အသုတ်တစ်ခုလုံးကို လက်ခံမည် သို့မဟုတ် ပယ်ချမည်ကို ဆုံးဖြတ်ရန် အသုတ်အတွင်းမှ နမူနာအချို့ကို ကျပန်းထုတ်ယူစမ်းသပ်သော 'နမူနာယူ စစ်ဆေးခြင်း (抜取検査)' တို့ ပါဝင်ပါသည်။
引張強さ試験・溶接部の破断試験・耐圧破裂試験などの「破壊検査」では、全数検査を行うと出荷できる製品がすべて壊れてなくなってしまうため、必ず「抜取検査」を採用します。
ဆွဲဆန့်ခံနိုင်ရည်အား စမ်းသပ်ချက်၊ ဂဟေဆက်ကြောင်း ချိုးဖျက်စမ်းသပ်ချက် သို့မဟုတ် ဖိအားပေးဖောက်ခွဲစမ်းသပ်ချက်ကဲ့သို့သော 'ဖျက်ဆီးစမ်းသပ်စစ်ဆေးခြင်း (破壊検査)' ပြုလုပ်သည့်အခါ 100% အပြည့်စစ်ဆေးပါက ထုတ်ကုန်အားလုံး ပျက်စီးသွားပြီး တင်ပို့ရန် ပစ္စည်းကျန်မည်မဟုတ်သောကြောင့် 'နမူနာယူ စစ်ဆေးခြင်း (抜取検査)' ကိုသာ အမြဲတမ်း အသုံးပြုရပါမည်။
抜取検査(JIS Z 9015等)において、購入者と供給者の間で「ロットを合格とみなすことができる上限の不良率(満足できる工程平均の限界)」として定める指標を「AQL(合格品質水準:Acceptable Quality Level)」といいます。
နမူနာယူ စစ်ဆေးခြင်း (ဥပမာ JIS Z 9015) တွင် ဝယ်ယူသူနှင့် ပေးသွင်းသူကြား သဘောတူသတ်မှတ်ထားသော 'အသုတ်တစ်ခုကို စိတ်ကျေနပ်ဖွယ် ကောင်းမွန်သည်ဟု လက်ခံနိုင်သည့် အမြင့်ဆုံး ချို့ယွင်းချက်နှုန်း ကန့်သတ်ချက်' ကို 'AQL (လက်ခံနိုင်သော အရည်အသွေးအဆင့် - 合格品質水準)' ဟုခေါ်ပါသည်။
また、「不良率(%)」は「(不良個数 ÷ 検査総数)× 100」で計算します。たとえば生産数 2,500個のうち不良品が 50個あった場合、不良率は「50 ÷ 2,500 × 100 = 2.0%」となります。
ထို့အပြင် 'ချို့ယွင်းချက်နှုန်း (不良率 %)' ကို '(ချို့ယွင်းချက်ရှိသော အရေအတွက် / စုစုပေါင်း စစ်ဆေးသည့်အရေအတွက်) × 100' ဖြင့် တွက်ချက်ပါသည်။ ဥပမာ ထုတ်လုပ်ထားသော ပစ္စည်း 2,500 ခုအနက် ချို့ယွင်းချက်ရှိသောပစ္စည်း 50 ခု တွေ့ရှိပါက ချို့ယွင်းချက်နှုန်းမှာ '50 / 2,500 × 100 = 2.0%' ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 材料納入時は「受入検査」、製造途中は「工程内検査」、出荷前は「最終検査(出荷検査)」を行う
ကုန်ကြမ်းရောက်ရှိချိန်တွင် 'ကုန်ကြမ်းအဝင် စစ်ဆေးခြင်း'၊ ထုတ်လုပ်နေစဉ် 'လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်း' နှင့် မတင်ပို့မီ 'နောက်ဆုံးအဆင့် (တင်ပို့မီ) စစ်ဆေးခြင်း' တို့ကို ပြုလုပ်ပါ - 引張試験等の「破壊検査」や大量生産小物部品には、無作為抽出による「抜取検査」を適用し、合格上限不良率を「AQL(合格品質水準)」という
'ဖျက်ဆီးစမ်းသပ်စစ်ဆေးခြင်း (破壊検査)' (ဥပမာ ဆွဲဆန့်အားစမ်းသပ်ခြင်း) သို့မဟုတ် အရေအတွက်များသော ပစ္စည်းသေးများအတွက် 'နမူနာယူ စစ်ဆေးခြင်း (抜取検査)' ကို သုံးပြီး လက်ခံနိုင်သော အမြင့်ဆုံးချို့ယွင်းချက်နှုန်းမှာ 'AQL' ဖြစ်သည် - 不良率(%)=(不良個数 ÷ 検査総数)× 100(例:50個 ÷ 2,500個 × 100 = 2.0%)で求める
ချို့ယွင်းချက်နှုန်း (%) = (ချို့ယွင်းချက်အရေအတွက် / စုစုပေါင်းစစ်ဆေးသည့်အရေအတွက်) × 100 ဖြင့် တွက်ချက်ပါ (ဥပမာ 50 / 2,500 × 100 = 2.0%) - 【例】検査総数2,000個のうち不良品が30個 → 不良率=30÷2,000×100=1.5%
ဥပမာ - စစ်ဆေးသည့်ပစ္စည်း 2,000 ခုအနက် 30 ခုတွင် ချို့ယွင်းချက်ရှိပါက → ချို့ယွင်းချက်နှုန်း = 30 ÷ 2,000 × 100 = 1.5% ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 受入検査・工程内検査・最終検査 | ကုန်ကြမ်းအဝင်၊ လုပ်ငန်းစဉ်အတွင်းနှင့် နောက်ဆုံးအဆင့် စစ်ဆေးခြင်း |
| 破壊検査と抜取検査 | ဖျက်ဆီးစမ်းသပ်စစ်ဆေးခြင်း (破壊検査) နှင့် နမူနာယူ စစ်ဆေးခြင်း (抜取検査) |
| AQL(合格品質水準) | လက်ခံနိုင်သော အရည်အသွေးအဆင့် (AQL) |
| 不良率(%) | ချို့ယွင်းချက်နှုန်း = (ချို့ယွင်းချက်အရေအတွက် / စုစုပေါင်းစစ်ဆေးသည့်အရေအတွက်) x 100 |
3. 不適合品管理(識別・隔離・遡及確認)と4M変更管理・なぜなぜ分析
3. စံမမီသော ပစ္စည်းထိန်းချုပ်မှု (အမှတ်အသားကပ်ခြင်း၊ သီးခြားဖယ်ထားခြင်း၊ နောက်ကြောင်းပြန်စစ်ဆေးခြင်း)၊ 4M အပြောင်းအလဲ စီမံခန့်ခွဲမှုနှင့် အဘယ်ကြောင့် 5 ကြိမ် မေးမြန်းနည်း
加工・組立中に基準外の「不適合品(不良品)」が発生した場合は、ただちにラインを止め、良品への混入(コンタミ)を防ぐために赤札等で「識別(表示)」し、鍵付きボックスや専用赤箱などの不適合品置場へ物理的に「隔離」して責任者へ報告します。
ဖြတ်စားပြုပြင်စဉ် သို့မဟုတ် တပ်ဆင်စဉ် 'စံမမီသော (ချို့ယွင်းချက်ရှိသော) ပစ္စည်း (不適合品)' ထွက်ပေါ်လာသည့်အခါ ချက်ချင်း လိုင်းကို ရပ်တန့်ပါ၊ ကောင်းမွန်သောပစ္စည်းများနှင့် မရောနှောစေရန် အနီရောင်ကတ်ပြားဖြင့် 'အမှတ်အသားကပ် သတ်မှတ်ပါ (識別)'၊ စံမမီပစ္စည်းထားသည့် သီးသန့်နေရာရှိ သော့ခတ်ထားသောပုံး သို့မဟုတ် အနီရောင်ပုံးထဲတွင် 'သီးခြားဖယ်ထားပါ (隔離)'၊ ထို့နောက် ကြီးကြပ်ရေးမှူးထံ အစီရင်ခံပါ။
また、その不適合がいつから発生していたかを突き止めるため、「前回の良品確認時点までさかのぼって既に加工した製品を再検査する(遡及確認)」ことで、不良品の後工程・顧客への流出を食い止めます。
တစ်ချိန်တည်းမှာပင် ချို့ယွင်းချက် မည်သည့်အချိန်က စတင်ဖြစ်ပွားခဲ့သည်ကို သိရှိနိုင်ရန်နှင့် နောက်လုပ်ငန်းစဉ် သို့မဟုတ် ဝယ်ယူသူထံသို့ ချို့ယွင်းချက်ရှိသောပစ္စည်းများ မပါသွားစေရန် 'နောက်ကြောင်းပြန် စစ်ဆေးခြင်း (遡及確認 - နောက်ဆုံးအကြိမ် ကောင်းမွန်ကြောင်း အတည်ပြုခဲ့သည့် အသုတ်အထိ နောက်ကြောင်းပြန်၍ ပစ္စည်းအားလုံးကို ပြန်လည်စစ်ဆေးခြင်း)' ကို ပြုလုပ်ရပါမည်။
製造現場の品質を左右する4要素を「4M(人:Man、機械:Machine、材料:Material、方法:Method)」といい、作業者交代・金型や刃具交換・材料ロット変更・加工条件変更などの「変化点」では不良が急増しやすくなります。
လုပ်ငန်းခွင် အရည်အသွေးကို ထိန်းချုပ်သော အဓိကအချက် 4 ချက်ကို '4M (လူ Man၊ စက် Machine၊ ကုန်ကြမ်းပစ္စည်း Material၊ နည်းလမ်း Method)' ဟုခေါ်ပြီး လုပ်သားအစားထိုးလဲလှယ်ခြင်း၊ ပုံစံခွက်/ဓား လဲလှယ်ခြင်း၊ ကုန်ကြမ်းအသုတ် ပြောင်းလဲခြင်း သို့မဟုတ် စက်အခြေအနေ ပြောင်းလဲခြင်းကဲ့သို့သော 'အပြောင်းအလဲမှတ်များ (変化点)' တွင် ချို့ယွင်းချက်များ အလွယ်တကူ ဖြစ်ပွားတတ်ပါသည်။
そのため「4M変更管理(変化点管理)」では、変更内容の事前申請・記録とともに、段取り替え直後の最初の製品を綿密に測定する「初品検査(初物検査)」を実施し、ロット番号記録による「トレーサビリティ(追跡可能性)」を確保します。
ထို့ကြောင့် '4M အပြောင်းအလဲ စီမံခန့်ခွဲမှု (変化点管理)' တွင် အပြောင်းအလဲကို ကြိုတင်အသိပေးခြင်းနှင့် မှတ်တမ်းတင်ခြင်းတို့အပြင် စက်ပြင်ဆင်ချိန်ညှိပြီးနောက် ပထမဆုံးထွက်လာသော ပစ္စည်းကို သေချာစွာ 'ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း (初物検査 / 初品検査)' ပြုလုပ်ရပြီး 'ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ)' ရှိစေရန် အသုတ်နံပါတ်များကို မှတ်တမ်းတင်ထားရပါသည်။
また再発防止策を立てる際は、現象面の直接原因だけでなく「なぜ?」を5回程度繰り返して管理上・設備上の真の原因(根本原因)を突き止める「なぜなぜ分析」を行います。
ချို့ယွင်းချက် ထပ်မံမဖြစ်ပွားစေရေး ကာကွယ်မှုနည်းလမ်းများ ချမှတ်ရာတွင် အပေါ်ယံ တိုက်ရိုက်အကြောင်းရင်းလောက်ဖြင့် မရပ်တန့်ဘဲ 'အဘယ်ကြောင့်နည်း (なぜ)' ဟု 5 ကြိမ်ခန့် ထပ်ခါတလဲလဲ မေးမြန်းသည့် 'အဘယ်ကြောင့်-အဘယ်ကြောင့် ဆန်းစစ်နည်း (なぜなぜ分析 - 5 Whys)' ဖြင့် နောက်ကွယ်ရှိ စီမံခန့်ခွဲမှု သို့မဟုတ် စက်ပစ္စည်းဆိုင်ရာ အရင်းခံအကြောင်းရင်းအမှန်ကို ရှာဖွေဖော်ထုတ်ရပါသည်။
မှတ်ထားရမည့် အချက်များ
- 不適合品発見時は「赤札等による識別」「専用置場への隔離」「前回検査時点までさかのぼる遡及確認」を徹底する
စံမမီသော ပစ္စည်းများ ထွက်ပေါ်လာသည့်အခါ 'အနီရောင်ကတ်ဖြင့် အမှတ်အသားကပ်ခြင်း (識別)'၊ 'သီးသန့်နေရာတွင် သီးခြားဖယ်ထားခြင်း (隔離)' နှင့် 'နောက်ဆုံးကောင်းမွန်ကြောင်း စစ်ဆေးခဲ့သည့်အချိန်အထိ နောက်ကြောင်းပြန် ပြန်လည်စစ်ဆေးခြင်း' တို့ကို တိကျစွာ လုပ်ဆောင်ပါ - 4M(人・機械・材料・方法)の変化点では「初品検査」と変更記録を行い、ロット管理でトレーサビリティを確保する
4M (လူ၊ စက်၊ ကုန်ကြမ်းပစ္စည်း၊ နည်းလမ်း) အပြောင်းအလဲမှတ်များတွင် 'ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း (初物検査)' ပြုလုပ်ပြီး ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) အတွက် အသုတ်မှတ်တမ်းများ ထားရှိပါ - 再発防止では「なぜなぜ分析」により表面原因ではなく背後の根本原因を特定して対策する
အပေါ်ယံလက္ခဏာများအစား အခြေခံအရင်းခံအကြောင်းရင်းကို ရှာဖွေဖြေရှင်းရန် 'အဘယ်ကြောင့် 5 ကြိမ် ဆန်းစစ်နည်း (なぜなぜ分析 - 5 Whys)' ကို အသုံးပြုပါ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 不適合品の識別・隔離 | စံမမီသော ပစ္စည်းများကို အမှတ်အသားကပ်ခြင်း (識別) နှင့် သီးခြားဖယ်ထားခြင်း (隔離) |
| 遡及確認(さかのぼり検査) | နောက်ဆုံးကောင်းမွန်ကြောင်း အတည်ပြုချက်အထိ နောက်ကြောင်းပြန် စစ်ဆေးခြင်း |
| 4M変更管理・初品検査 | 4M အပြောင်းအလဲ စီမံခန့်ခွဲမှုနှင့် ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း (初物検査) |
| トレーサビリティ・なぜなぜ分析 | ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) နှင့် အဘယ်ကြောင့် 5 ကြိမ် (なぜなぜ分析) ဆန်းစစ်နည်း |
4. QC七つ道具①:パレート図(累積比率計算)・特性要因図・層別・チェックシート
4. QC ကိရိယာ 7 မျိုး ① - ပါရယ်တိုပုံစံ (စုစုပေါင်းအချိုးအစား)၊ အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ၊ အုပ်စုခွဲခြားခြင်းနှင့် စစ်ဆေးမှတ်တမ်းလွှာ
現場の品質問題をデータで解析する「QC七つ道具」は、①パレート図、②特性要因図、③ヒストグラム、④管理図、⑤散布図、⑥チェックシート、⑦層別(またはグラフ)の7手法です。
လုပ်ငန်းခွင် အရည်အသွေးအချက်အလက်များကို ခွဲခြမ်းစိတ်ဖြာရန် သုံးသော 'QC ကိရိယာ 7 မျိုး (QC七つ道具)' မှာ - 1. ပါရယ်တိုပုံစံ (パレート図)၊ 2. အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図)၊ 3. ဟစ္စတိုဂရမ် (ヒストグラム)၊ 4. ထိန်းချုပ်မှုပုံစံ (管理図)၊ 5. ပြန့်ကျဲမှုပုံစံ (散布図)၊ 6. စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート) နှင့် 7. အုပ်စုခွဲခြားခြင်း (層別 - သို့မဟုတ် ဂရပ်များ) တို့ ဖြစ်ကြပါသည်။
「パレート図」は、不良項目別の件数や損失金額を「大きい順に並べた棒グラフ」と、その「累積比率(%)を示す折れ線グラフ」を組み合わせた図であり、全体の大部分を占める「重点改善項目(優先課題)」を一目で絞り込むために使います。
'ပါရယ်တိုပုံစံ (パレート図)' သည် ချို့ယွင်းချက်အမျိုးအစားများကို အရေအတွက် သို့မဟုတ် ဆုံးရှုံးမှုတန်ဖိုး 'အများဆုံးမှ အနည်းဆုံးသို့ စီထားသော တိုင်ပုံဂရပ်' နှင့် 'စုစုပေါင်းအချိုးအစား (累積比率 %) ကို ပြသသော မျဉ်းဂရပ်' တို့ကို ပေါင်းစပ်ထားခြင်းဖြစ်ပြီး၊ ချို့ယွင်းချက်အများစုကို ဖြစ်ပေါ်စေသည့် 'အရေးကြီးဆုံး ဦးစားပေးပြုပြင်ရမည့် အချက်များ' ကို ချက်ချင်း ဖော်ထုတ်နိုင်စေပါသည်။
たとえば不良総数 200件のうち、1位の「打痕」が 90件、2位の「寸法不良」が 60件である場合、上位2項目の累積比率は「(90 + 60)÷ 200 × 100 = 75%」となり、この2項目を対策すれば不良の4分の3を減らせることが分かります。
ဥပမာ စုစုပေါင်း ချို့ယွင်းချက် 200 အနက် အများဆုံးဖြစ်သော နံပါတ် 1 'ချိုင့်ဝင်ရာ' က 90 ခုနှင့် နံပါတ် 2 'အတိုင်းအတာချို့ယွင်းချက်' က 60 ခု ဖြစ်ပါက ထိပ်ဆုံးအချက် နှစ်ခုပေါင်း၏ စုစုပေါင်းအချိုးအစားမှာ '(90 + 60) / 200 × 100 = 75%' ဖြစ်ရာ ဤအချက်နှစ်ချက်တည်းကို ဖြေရှင်းရုံဖြင့် ချို့ယွင်းချက်အားလုံး၏ လေးပုံသုံးပုံကို ပပျောက်စေနိုင်ကြောင်း ပြသနေပါသည်။
「特性要因図(フィッシュボーンチャート:魚の骨図)」は、結果である「特性(不良現象などの課題)」を右側の頭(背骨の先端)に置き、それに影響する4M(人・機械・材料・方法)などの「要因(原因)」を大骨・中骨・小骨へと体系的に整理する図です。
'အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図)' သည် ရလဒ်ဖြစ်သော 'လက္ခဏာ (အရည်အသွေးပြဿနာ/ချို့ယွင်းချက်)' ကို ညာဘက်ရှိ ငါးခေါင်းနေရာတွင် ထားရှိပြီး ၎င်းကိုဖြစ်ပေါ်စေသော 'အကြောင်းရင်းများ (4M အကြောင်းရင်းများ - လူ၊ စက်၊ ကုန်ကြမ်းပစ္စည်း၊ နည်းလမ်း)' ကို ကျောရိုးမှ ဖြာထွက်နေသော အရိုးမကြီး၊ အရိုးလတ်နှင့် အရိုးငယ်များပေါ်တွင် စနစ်တကျ ခွဲခြားဖော်ပြပါသည်။
また、集めたデータを材料ロット別・機械号機別・作業者別・昼夜勤別などのグループに分けて比較し、不良原因の偏りを見つける手法を「層別」といい、記録漏れなく簡単に点検・集計できる用紙を「チェックシート」といいます。
ထို့အပြင် ကောက်ယူရရှိသော အချက်အလက်များကို ကုန်ကြမ်းအသုတ်၊ စက်နံပါတ်၊ လုပ်သား သို့မဟုတ် နေ့/ည အဆိုင်းအလိုက် အုပ်စုများခွဲ၍ နှိုင်းယှဉ်ကာ မည်သည့်နေရာတွင် ချို့ယွင်းချက် စုပုံနေသည်ကို ဖော်ထုတ်ခြင်းအား 'အုပ်စုခွဲခြားခြင်း (層別)' ဟုခေါ်ပြီး၊ စစ်ဆေးခြင်းနှင့် အမှတ်ခြစ်ရေတွက်ခြင်းတို့ကို ကျန်ရစ်မှုမရှိဘဲ လွယ်ကူစွာ ပြုလုပ်နိုင်ရန် ကြိုတင်ပုံစံချထားသော ဇယားကို 'စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート)' ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「パレート図」は項目別棒グラフ(降順)と累積比率折れ線を組み合わせ、最優先で対策すべき重点項目を特定する(例:(90+60)÷200=75%)
'ပါရယ်တိုပုံစံ (パレート図)' သည် အများမှအနည်းစီထားသော တိုင်ပုံဂရပ်နှင့် စုစုပေါင်းအချိုးအစားမျဉ်းကို ပေါင်းစပ်၍ ဦးစားပေးပြုပြင်ရမည့် အချက်များကို ဖော်ထုတ်ပေးသည် (ဥပမာ (90+60)/200 = 75%) - 「特性要因図(魚の骨図)」は結果(特性)に対する4Mなどの原因(要因)の因果関係を整理する
'အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図)' သည် အရည်အသွေးလက္ခဏာ (အကျိုးရလဒ်) နှင့် 4M အကြောင်းရင်းများကြား ဆက်စပ်မှုကို စနစ်တကျ ပုံဖော်ပြသသည် - データを機械別・材料ロット別・作業者別に分けて比較し、違いや原因を見つける手法を「層別」という
ကွာခြားချက်များနှင့် အကြောင်းရင်းများကို ဖော်ထုတ်ရန် အချက်အလက်များကို စက်၊ ကုန်ကြမ်းအသုတ် သို့မဟုတ် လုပ်သားအလိုက် ခွဲခြားနှိုင်းယှဉ်ခြင်းကို 'အုပ်စုခွဲခြားခြင်း (層別)' ဟုခေါ်သည် - 【例】不良総数300件のうち上位2項目が150件と90件 → 累積比率=(150+90)÷300×100=80%
ဥပမာ - စုစုပေါင်း ချို့ယွင်းချက် 300 အနက် ထိပ်ဆုံးအချက် 2 ခုက 150 ခုနှင့် 90 ခု ဖြစ်ပါက → စုစုပေါင်းအချိုးအစား = (150 + 90) ÷ 300 × 100 = 80% ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| パレート図・累積比率 | ပါရယ်တိုပုံစံ (パレート図) နှင့် စုစုပေါင်းအချိုးအစားမျဉ်း (累積比率) |
| 特性要因図(魚の骨図) | အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図) |
| 層別 | အုပ်စုခွဲခြားခြင်း - 層別 (အသုတ်၊ စက်၊ လုပ်သားအလိုက် အချက်အလက်ခွဲခြားခြင်း) |
| チェックシート | ရေတွက်ခြင်းနှင့် စစ်ဆေးခြင်းအတွက် စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート) |
5. QC七つ道具②:ヒストグラム・正規分布(±3σ)と工程能力指数(Cp・Cpk)
5. QC ကိရိယာ 7 မျိုး ② - ဟစ္စတိုဂရမ်၊ ပုံမှန်ပျံ့နှံ့မှု (±3σ) နှင့် လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း (Cp, Cpk)
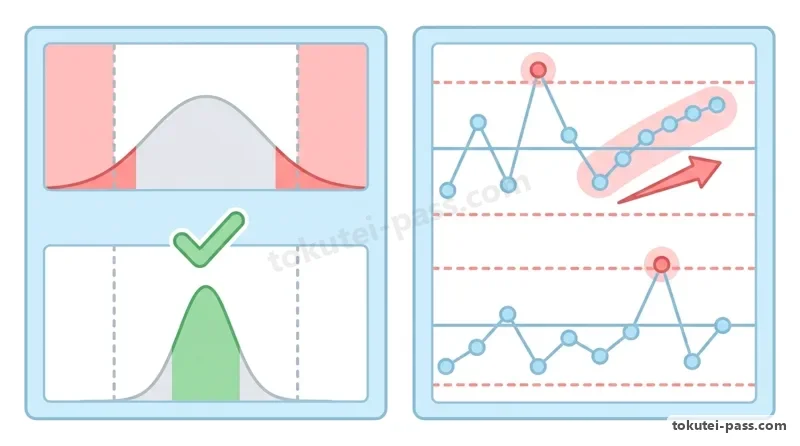
「ヒストグラム(度数分布図)」は、部品の寸法や重量などの連続した測定値をいくつかの区間(階級)に分け、各区間に入るデータ数(度数)を柱状グラフで表したもので、データの「中心位置(平均値)」「ばらつきの広がり」「規格上下限値との余裕」を視覚的に把握できます。
'ဟစ္စတိုဂရမ် ကြိမ်နှုန်းပြပုံစံ (ヒストグラム)' သည် ဆက်တိုက်တိုင်းတာရရှိသော တန်ဖိုးများ (ပစ္စည်းအတိုင်းအတာ သို့မဟုတ် အလေးချိန်ကဲ့သို့) ကို အပိုင်းအခြားများ (အတန်းအစားများ) ခွဲ၍ အပိုင်းအခြားတစ်ခုစီရှိ အရေအတွက် (ကြိမ်နှုန်း) ကို ဒေါင်လိုက်တိုင်များအဖြစ် ရေးဆွဲထားသောပုံဖြစ်ပြီး 'ဗဟိုတည်နေရာ (ပျမ်းမျှတန်ဖိုး)'၊ 'ပြန့်ကျဲမှုအကျယ်အဝန်း' နှင့် 'အထက်/အောက် သတ်မှတ်စံနှုန်းမျဉ်းများနှင့် ကွာဟချက်အခြေအနေ' တို့ကို မြင်သာအောင် ပြသပေးပါသည်။
安定した加工工程の寸法分布は左右対称のベル型(山形)である「正規分布」に従い、データのばらつきの大きさを表す指標として「標準偏差 σ(シグマ)」を用います。
တည်ငြိမ်သော စက်ဖြတ်စားပြုပြင်မှု လုပ်ငန်းစဉ်တစ်ခု၏ အတိုင်းအတာပျံ့နှံ့ပုံသည် ဘယ်ညာအချိုးညီ ခေါင်းလောင်းပုံစံ 'ပုံမှန်ပျံ့နှံ့မှု (正規分布)' အတိုင်း ဖြစ်ပေါ်လေ့ရှိပြီး အချက်အလက်များ၏ ပြန့်ကျဲမှုပမာဏကို တိုင်းတာသော ညွှန်းကိန်းမှာ 'စံသွေဖည်မှု (標準偏差) σ (ဆစ်ဂမာ)' ဖြစ်ပါသည်။
正規分布では、「平均値 μ ± 3σ(プラスマイナス3シグマ)」の範囲内に全データの「約99.73%」が含まれます。たとえば平均値 50.00mm、標準偏差 σ=0.02mm の工程では、約99.7%の製品が「50.00 ± (3×0.02) = 49.94mm〜50.06mm」の範囲に収まります。
ပုံမှန်ပျံ့နှံ့မှုတစ်ခုတွင် 'ပျမ်းမျှတန်ဖိုး μ ± 3σ (အပေါင်းအနုတ် 3 ဆစ်ဂမာ)' အပိုင်းအခြားအတွင်း၌ အချက်အလက်အားလုံး၏ '99.73% ခန့်' ပါဝင်ပါသည်။ ဥပမာ ပျမ်းမျှတန်ဖိုး 50.00 mm နှင့် စံသွေဖည်မှု σ = 0.02 mm ရှိသော လုပ်ငန်းစဉ်တစ်ခုတွင် ပစ္စည်းအားလုံး၏ 99.7% ခန့်သည် '50.00 ± (3 × 0.02) = 49.94 mm မှ 50.06 mm' အတွင်း ကျရောက်ပါသည်။
工程が規格内の製品をどれだけ安定して生産できるかを示す「工程能力指数 Cp」は、「Cp =(上側規格限界 USL − 下側規格限界 LSL)÷(6σ)= 規格幅 ÷ 6σ」で計算します(平均値の偏りを考慮した指数は Cpk と呼びます)。
လုပ်ငန်းစဉ်တစ်ခုက သတ်မှတ်စံနှုန်းကန့်သတ်ချက်များအတွင်း မည်မျှတည်ငြိမ်စွာ ထုတ်လုပ်နိုင်သည်ကို တိုင်းတာသော 'လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း (工程能力指数) Cp' ကို 'Cp = (အထက်သတ်မှတ်စံနှုန်း USL - အောက်သတ်မှတ်စံနှုန်း LSL) / (6σ) = သတ်မှတ်ချက်အကျယ် / 6σ' ဖြင့် တွက်ချက်ပါသည် (ပျမ်းမျှတန်ဖိုး ဗဟိုမှလွဲချော်မှုကိုပါ ထည့်သွင်းတွက်ချက်သော ညွှန်းကိန်းကို Cpk ဟုခေါ်သည်)။
たとえば規格幅(USL − LSL)が 0.18mm、標準偏差 σ=0.02mm(6σ=0.12mm)のとき、「Cp = 0.18 ÷ 0.12 = 1.50」となります。一般に「Cp >= 1.33」であれば工程能力は十分であると判定され、「Cp < 1.00」では規格外不良が発生している状態です。
ဥပမာ သတ်မှတ်ချက်အကျယ် (USL - LSL) က 0.18 mm ဖြစ်ပြီး စံသွေဖည်မှုက σ = 0.02 mm (ထို့ကြောင့် 6σ = 0.12 mm) ဖြစ်သည့်အခါ 'Cp = 0.18 / 0.12 = 1.50' ဖြစ်ပါသည်။ ယေဘုယျအားဖြင့် 'Cp >= 1.33' ဖြစ်ပါက လုပ်ငန်းစဉ်စွမ်းဆောင်ရည် လုံလောက်သည်ဟု သတ်မှတ်ပြီး 'Cp < 1.00' ဖြစ်ပါက စွမ်းဆောင်ရည် မလုံလောက်ဘဲ စံချိန်မမီသော ချို့ယွင်းချက်များ ထွက်ပေါ်နေပြီဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「ヒストグラム」は測定値の平均位置・ばらつきの形・規格上下限(USL/LSL)に対する余裕を確認する度数分布図である
'ဟစ္စတိုဂရမ် (ヒストグラム)' သည် ပျမ်းမျှတန်ဖိုးတည်နေရာ၊ ပြန့်ကျဲမှုပုံသဏ္ဌာန်နှင့် အထက်/အောက် သတ်မှတ်စံနှုန်းများ (USL/LSL) နှင့် အကွာအဝေးကို ပြသပေးသည် - 正規分布の「平均値 ± 3σ」の範囲には全データの約99.73%が入る(例:50.00mm ± 3×0.02mm = 49.94〜50.06mm)
ပုံမှန်ပျံ့နှံ့မှု၏ 'ပျမ်းမျှတန်ဖိုး ± 3σ' အပိုင်းအခြားအတွင်း၌ အချက်အလက်အားလုံး၏ 99.73% ခန့် ပါဝင်သည် (ဥပမာ 50.00 mm ± 3×0.02 mm = 49.94 မှ 50.06 mm) - 工程能力指数「Cp =(USL − LSL)÷ 6σ」(例:0.18 ÷ 0.12 = 1.50)であり、Cp >= 1.33 なら工程能力十分と判定する
လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း 'Cp = (USL - LSL) / 6σ' (ဥပမာ 0.18 / 0.12 = 1.50) ဖြစ်ပြီး Cp >= 1.33 ကို လုပ်ငန်းစဉ်စွမ်းဆောင်ရည် လုံလောက်သည်ဟု ဆုံးဖြတ်သည် - 【例】規格40.00±0.12mm(規格幅0.24mm)・平均40.00mm・標準偏差σ=0.02mm → 平均±3σ範囲=39.94〜40.06mm、Cp=0.24÷(6×0.02)=2.00
ဥပမာ - သတ်မှတ်စံနှုန်း 40.00±0.12mm (သတ်မှတ်ချက်အကျယ် 0.24mm)၊ ပျမ်းမျှ 40.00mm နှင့် စံသွေဖည်မှု σ = 0.02mm ဖြစ်ပါက → ပျမ်းမျှ ±3σ အပိုင်းအခြား = 39.94–40.06mm ဖြစ်ပြီး Cp = 0.24 ÷ (6 × 0.02) = 2.00 ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ヒストグラム(度数分布図) | ဟစ္စတိုဂရမ် ကြိမ်နှုန်းပြပုံစံ - ヒストグラム (ကြိမ်နှုန်းပျံ့နှံ့မှု တိုင်ပုံဂရပ်) |
| 正規分布と標準偏差(±3σ) | ပုံမှန်ပျံ့နှံ့မှု (正規分布) နှင့် စံသွေဖည်မှု (±3 sigma = 99.73%) |
| 工程能力指数(Cp・Cpk) | လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း Cp = (USL - LSL) / 6 sigma (>= 1.33) |
6. QC七つ道具③:管理図(Xbar-R管理図と異常判定ルール)と散布図(相関関係)
6. QC ကိရိယာ 7 မျိုး ③ - ထိန်းချုပ်မှုပုံစံ (Xbar-R ပုံစံနှင့် ပုံမှန်မဟုတ်မှု ဆုံးဖြတ်ချက်စည်းမျဉ်းများ) နှင့် ပြန့်ကျဲမှုပုံစံ (ဆက်စပ်မှု)
「管理図」は、工程の経時変化(時間の経過に伴う状態)を監視し、「偶然原因による避けられないばらつき(安定状態)」と「異常原因による見逃せない変化」を区別するための折れ線グラフです。
'ထိန်းချုပ်မှုပုံစံ (管理図)' သည် အချိန်နှင့်အမျှ လုပ်ငန်းစဉ် ပြောင်းလဲမှုများကို စောင့်ကြည့်ရန်နှင့် 'ရှောင်လွှဲမရသော သာမန်အကြောင်းရင်းကြောင့်ဖြစ်သည့် ပြန့်ကျဲမှု (တည်ငြိမ်ထိန်းချုပ်နိုင်သော အခြေအနေ)' နှင့် 'လက်ခံ၍မရသော ထူးခြားသည့်အကြောင်းရင်းကြောင့်ဖြစ်သည့် ပြန့်ကျဲမှု' တို့ကို ခွဲခြားသိရှိရန် သုံးသော အချိန်အလိုက် မျဉ်းဂရပ်ဖြစ်ပါသည်။
連続量の寸法管理で最も使われる「Xbar-R管理図(平均値・範囲管理図)」は、群の平均値の推移を見る「Xbar管理図」と群内のばらつき(最大値−最小値)を見る「R管理図」を上下セットにし、「中心線(CL)」と±3σの「上方管理限界線(UCL)・下方管理限界線(LCL)」を引きます。
ဆက်တိုက်တိုင်းတာသော အတိုင်းအတာထိန်းချုပ်မှုအတွက် အသုံးအများဆုံးပုံစံမှာ အပေါ်ပိုင်းရှိ 'Xbar ပုံစံ' (အုပ်စုငယ်ပျမ်းမျှတန်ဖိုးများကို ပြသောပုံ) နှင့် အောက်ပိုင်းရှိ 'R ပုံစံ' (အုပ်စုငယ်အတွင်း အမြင့်ဆုံး − အနိမ့်ဆုံး အပိုင်းအခြားကို ပြသောပုံ) တို့ကို တွဲထားသည့် 'Xbar-R ထိန်းချုပ်မှုပုံစံ' ဖြစ်ပြီး၊ 'ဗဟိုမျဉ်း (CL)' နှင့် ±3σ 'အထက်ထိန်းချုပ်မျဉ်း (UCL) နှင့် အောက်ထိန်းချုပ်မျဉ်း (LCL)' တို့ကို ရေးဆွဲထားပါသည်။
管理図で工程異常と判定する代表ルールは、①「点が管理限界線(UCLまたはLCL)の外に出たとき」に加え、管理限界線内であっても ②「中心線(CL)の片側に7点以上連続して並んだとき(連:Run)」、③「6〜7点以上連続して上昇または下降し続けたとき(傾向:Trend)」です。
ထိန်းချုပ်မှုပုံစံပေါ်တွင် လုပ်ငန်းစဉ် ပုံမှန်မဟုတ်ကြောင်း ဆုံးဖြတ်သည့် အဓိကစည်းမျဉ်းများမှာ - 1. 'မည်သည့်အမှတ်မဆို ထိန်းချုပ်မျဉ်းများ (UCL သို့မဟုတ် LCL) အပြင်ဘက်သို့ ရောက်ရှိသွားခြင်း' နှင့် ထိန်းချုပ်မျဉ်းများအတွင်း ရှိနေသော်လည်း - 2. 'ဗဟိုမျဉ်း CL ၏ တစ်ဖက်တည်းတွင် အမှတ် 7 မှတ် သို့မဟုတ် ၎င်းထက်ပို၍ ဆက်တိုက်ကျရောက်နေခြင်း (連 - Run)' သို့မဟုတ် 3. 'အမှတ် 6 မှတ်မှ 7 မှတ်နှင့်အထက် ဆက်တိုက်မြင့်တက်နေခြင်း သို့မဟုတ် ကျဆင်းနေခြင်း (傾向 - Trend)' တို့ ဖြစ်ကြပါသည်။
一方、「散布図」は、「焼入れ温度(x)と硬さ(y)」や「めっき時間(x)と膜厚(y)」のように対になった2つの変数データを縦軸・横軸に打点し、2変数間の「相関関係」を調べる図です。
တစ်ဖက်တွင်မူ 'ပြန့်ကျဲမှုပုံစံ (散布図)' သည် 'မီးဖမ်းအပူချိန် (x) နှင့် မာကျောမှု (y)' သို့မဟုတ် 'သတ္တုရည်စိမ်ချိန် (x) နှင့် အလွှာအထူ (y)' ကဲ့သို့သော ကိန်းရှင်နှစ်ခု၏ တွဲဖက်အချက်အလက်များကို ရေပြင်ညီနှင့် ဒေါင်လိုက်ဝင်ရိုးများပေါ်တွင် အစက်ချ၍ ကိန်းရှင်နှစ်ခုကြားရှိ 'ဆက်စပ်မှု (相関関係)' ကို စစ်ဆေးပါသည်။
散布図において、一方(x)が増えると他方(y)も増える「右肩上がり」の分布を「正の相関」、一方が増えると他方が減る「右肩下がり」の分布を「負の相関」、点が丸く散らばり関係が見られない状態を「無相関」といいます。
ပြန့်ကျဲမှုပုံစံတွင် အစက်များသည် ဘယ်မှညာသို့ အပေါ်ဘက်သို့ မြင့်တက်သွားပါက (x တိုးလာလျှင် y လည်း တိုးလာခြင်း) 'အပေါင်းဆက်စပ်မှု (正の相関)' ကို ပြသပြီး၊ အောက်ဘက်သို့ နိမ့်ဆင်းသွားပါက (x တိုးလာလျှင် y လျော့သွားခြင်း) 'အနုတ်ဆက်စပ်မှု (負の相関)' ကို ပြသကာ၊ စက်ဝိုင်းပုံ အစီအစဉ်မဲ့ ပြန့်ကျဲနေပါက 'ဆက်စပ်မှုမရှိခြင်း (無相関)' ကို ပြသပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「管理図」は中心線(CL)と上下管理限界線(UCL/LCL)で工程の時系列安定状態を監視する(Xbar-R管理図が代表的)
'ထိန်းချုပ်မှုပုံစံ (管理図)' သည် အချိန်နှင့်အမျှ လုပ်ငန်းစဉ် တည်ငြိမ်မှုကို စောင့်ကြည့်ရန် ဗဟိုမျဉ်း (CL) နှင့် အထက်/အောက် ထိန်းချုပ်မျဉ်းများ (UCL/LCL) ကို အသုံးပြုသည် (အများအားဖြင့် Xbar-R ပုံစံ) - 管理限界線内でも「中心線の片側に7点以上連続(連)」や「6〜7点連続の上昇・下降(傾向)」があれば工程異常と判定する
UCL/LCL အတွင်း ရှိနေသော်လည်း 'CL ၏ တစ်ဖက်တည်းတွင် အမှတ် 7 မှတ်နှင့်အထက် ဆက်တိုက်ကျရောက်ခြင်း (Run)' သို့မဟုတ် '6–7 မှတ် ဆက်တိုက်တက်/ကျနေခြင်း (Trend)' သည် လုပ်ငန်းစဉ် ပုံမှန်မဟုတ်မှုကို ပြသသည် - 「散布図」は2変数の相関を調べる図で、右肩上がりは「正の相関」、右肩下がりは「負の相関」である
'ပြန့်ကျဲမှုပုံစံ (散布図)' သည် ကိန်းရှင်နှစ်ခုကြား ဆက်စပ်မှုကို စစ်ဆေးရာ ညာဘက်အပေါ်သို့ မြင့်တက်ခြင်းသည် 'အပေါင်းဆက်စပ်မှု (正の相関)' ဖြစ်ပြီး ညာဘက်အောက်သို့ နိမ့်ဆင်းခြင်းသည် 'အနုတ်ဆက်စပ်မှု (負の相関)' ဖြစ်သည် - 【例】抜取り3個の測定値が10.1mm・10.2mm・10.6mmのとき → 平均値Xbar=(10.1+10.2+10.6)÷3=10.3mm、範囲R=10.6-10.1=0.5mm
ဥပမာ - နမူနာတိုင်းတာချက် 3 ခုက 10.1mm, 10.2mm နှင့် 10.6mm ဖြစ်သည့်အခါ → ပျမ်းမျှ Xbar = (10.1 + 10.2 + 10.6) ÷ 3 = 10.3mm ဖြစ်ပြီး အပိုင်းအခြား R = 10.6 - 10.1 = 0.5mm ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| Xbar-R管理図 | Xbar-R ထိန်းချုပ်မှုပုံစံ (ပျမ်းမျှတန်ဖိုးနှင့် အပိုင်းအခြား) |
| 管理限界線(UCL・LCL) | အထက်နှင့် အောက်ထိန်းချုပ်မျဉ်းများ (UCL / LCL) |
| 連(7点連続)・傾向 | ဆက်တိုက်ကျရောက်မှု - 連 (CL တစ်ဖက်တည်းတွင် 7 မှတ်ဆက်တိုက်) နှင့် ဦးတည်ရာလမ်းကြောင်း (傾向) |
| 散布図(正の相関・負の相関) | ပြန့်ကျဲမှုပုံစံ - 散布図 (အပေါင်းဆက်စပ်မှုနှင့် အနုတ်ဆက်စပ်မှု) |
7. 生産管理:JIT・かんばん方式・標準作業の3要素とボトルネック工程計算
7. ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်း - JIT၊ ကန်ဘန်စနစ်၊ စံသတ်မှတ်အလုပ်၏ အခြေခံအချက် 3 ချက်နှင့် ဘော့တယ်နက်ခ် လုပ်ငန်းစဉ် တွက်ချက်မှု
トヨタ生産方式に代表される「ジャストインタイム(JIT)」は、「必要なものを、必要なときに、必要なだけ」造り・運ぶことで、過剰生産や中間在庫(仕掛品)のムダを徹底的に排除する生産方式です。
တိုယိုတာ ထုတ်လုပ်မှုစနစ်ဖြင့် ထင်ရှားသော 'ဂျပ်စ်အင်တိုင်းမ် (ジャストインタイム - JIT)' စနစ်သည် 'လိုအပ်သောအရာကိုသာ၊ လိုအပ်သောအချိန်၌၊ လိုအပ်သောပမာဏအတိအကျ' ထုတ်လုပ်သယ်ယူပို့ဆောင်ခြင်းဖြင့် အလွန်အကျွံထုတ်လုပ်မှု အလေအလွင့်နှင့် လုပ်ငန်းစဉ်အကြား လက်ကျန်ပစ္စည်း (中間在庫 / 仕掛品) အလွန်အကျွံစုပုံမှု အလေအလွင့်တို့ကို အမြစ်ပြတ် ဖယ်ရှားပေးပါသည်။
JITを実現する運用道具である「かんばん方式」では、前工程が計画を押し込むのではなく、「後工程が使った分だけを前工程へ引き取りに行き、前工程は引き取られた分だけを補充生産する(後工程引き取り・プル型生産)」を原則とします。
JIT ကို လည်ပတ်ရန် အသုံးပြုသော 'ကန်ဘန်စနစ် (かんばん方式)' တွင် ရှေ့လုပ်ငန်းစဉ်က အချိန်ဇယားအတိုင်း နောက်လုပ်ငန်းစဉ်သို့ ပစ္စည်းများ တွန်းပို့ခြင်းမဟုတ်ဘဲ အဓိကအခြေခံမူမှာ 'နောက်လုပ်ငန်းစဉ်မှ ဆွဲယူသည့်စနစ် (後工程引取り方式 - နောက်လုပ်ငန်းစဉ်က မိမိသုံးစွဲလိုက်သည့် ပမာဏကိုသာ ရှေ့လုပ်ငန်းစဉ်မှ သွားရောက်ထုတ်ယူပြီး ရှေ့လုပ်ငန်းစဉ်က ထုတ်ယူသွားသော ပမာဏကို ပြန်ဖြည့်ရန်သာ ထုတ်လုပ်သည့်စနစ်)' ဖြစ်ပါသည်။
現場の「標準作業の3要素」とは、①「タクトタイム(1日の稼働時間 ÷ 1日の必要生産数:製品1個を何秒で造るべきかの目標時間)」、②「作業順序(作業者が効率よく作業する順番)」、③「標準手持ち(工程内で繰り返し作業を行うために必要最小限の仕掛品数)」の3つです。
လုပ်ငန်းခွင်ရှိ 'စံသတ်မှတ်အလုပ်၏ အခြေခံအချက် 3 ချက် (標準作業の三要素)' မှာ - 1. 'တက်ခ်တိုင်းမ် (タクトタイム = တစ်နေ့တာ အလုပ်လုပ်ချိန် / တစ်နေ့တာ လိုအပ်သော ထုတ်လုပ်မှုအရေအတွက် - ပစ္စည်းတစ်ခုထုတ်လုပ်ရန် သတ်မှတ်ထားသော စံအချိန် စက္ကန့်)'၊ 2. 'အလုပ်အစီအစဉ် (作業順序 - လုပ်သားက လုပ်ဆောင်ရမည့် ထိရောက်သော လုပ်ငန်းအဆင့်အစီအစဉ်)' နှင့် 3. 'စံသတ်မှတ် လက်ကျန်ပစ္စည်း (標準手持ち - အလုပ်စက်ဝန်းကို ချောမွေ့စွာ ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်ရန် လုပ်ငန်းစဉ်အတွင်း ထားရှိရမည့် အနည်းဆုံး ပစ္စည်းအရေအတွက်)' တို့ ဖြစ်ကြပါသည်။
ライン生産では最も作業時間が長い「ボトルネック工程」が全体のサイクルタイムを決めます(例:各工程が25秒・30秒・40秒・25秒なら周期は40秒/個となり、1時間=3,600秒の最大生産数は「3,600 ÷ 40 = 90個」)。
လုပ်ငန်းစဉ်အဆင့်များစွာ ပါဝင်သော ထုတ်လုပ်မှုလိုင်းတစ်ခုတွင် လုပ်ဆောင်ချိန် အကြာဆုံးဖြစ်သည့် အဆင့် — 'ဘော့တယ်နက်ခ် လုပ်ငန်းစဉ် (ボトルネック工程)' — က လိုင်းတစ်ခုလုံး၏ ထုတ်လုပ်နိုင်စွမ်း (စက်ဝန်းကြာချိန် サイクルタイム) ကို အဆုံးအဖြတ်ပေးပါသည်။ ဥပမာ အဆင့် 1 မှ 4 အထိ ကြာချိန်များက '25 s, 30 s, 40 s နှင့် 25 s' ဖြစ်ပါက လိုင်းတစ်ခုလုံး၏ စက်ဝန်းကြာချိန်သည် အကြာဆုံးအဆင့်ဖြစ်သော '40 စက္ကန့်/ခု' ဖြစ်သွားသဖြင့် 1 နာရီ (3,600 စက္ကန့်) အတွင်း အများဆုံးထုတ်လုပ်နိုင်သော အရေအတွက်မှာ '3,600 / 40 = 90 ခု' ဖြစ်ပါသည်။
また資材・在庫管理では、古い入庫品から順に出庫して品質劣化を防ぐ「先入れ先出し(FIFO)」を徹底し、在庫量が「発注点」まで減った時点で毎回一定量を発注する方式を「定量発注方式(発注点方式)」といいます。
ကုန်ကြမ်းနှင့် ကုန်ပစ္စည်းလက်ကျန် ထိန်းချုပ်မှုတွင် သက်တမ်းကြာ၍ အရည်အသွေးမကျဆင်းစေရန် အရင်ဝင်သောပစ္စည်းကို အရင်ထုတ်သုံးသည့် 'အရင်ဝင်-အရင်ထုတ်စနစ် (先入れ先出し - FIFO)' ကို တိကျစွာ လိုက်နာရပြီး၊ လက်ကျန်ပမာဏသည် ကြိုတင်သတ်မှတ်ထားသော 'ပြန်လည်မှာယူမှတ် (発注点)' သို့ လျော့ကျသွားတိုင်း သတ်မှတ်ပမာဏအတိအကျ မှာယူသည့်စနစ်ကို 'ပုံသေပမာဏ မှာယူသည့်စနစ် (定量発注方式 / 発注点方式)' ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- JIT・かんばん方式は「後工程引き取り」を原則とし、標準作業の3要素は「①タクトタイム、②作業順序、③標準手持ち」である
JIT နှင့် ကန်ဘန်စနစ်သည် 'နောက်လုပ်ငန်းစဉ်မှ ဆွဲယူသည့်စနစ်' ဖြင့် လည်ပတ်ပြီး စံသတ်မှတ်အလုပ်၏ အခြေခံအချက် 3 ချက်မှာ '1. တက်ခ်တိုင်းမ်၊ 2. အလုပ်အစီအစဉ်နှင့် 3. စံသတ်မှတ် လက်ကျန်ပစ္စည်း' တို့ဖြစ်သည် - ラインの生産能力は最も時間がかかる「ボトルネック工程」で決まる(例:25秒・30秒・40秒・25秒なら40秒周期 → 3,600秒で最大90個)
လိုင်း၏ ထုတ်လုပ်နိုင်စွမ်းကို အနှေးဆုံးဖြစ်သော 'ဘော့တယ်နက်ခ် လုပ်ငန်းစဉ်' က အဆုံးအဖြတ်ပေးသည် (ဥပမာ 25 s, 30 s, 40 s, 25 s -> စက်ဝန်းကြာချိန် 40 s -> တစ်နာရီ အများဆုံး 3,600 / 40 = 90 ခု) - 倉庫管理では「先入れ先出し(FIFO)」を徹底し、在庫が発注点に達したら一定量を注文する方式を「定量発注方式」という
ဂိုဒေါင်စီမံခန့်ခွဲမှုတွင် 'အရင်ဝင်-အရင်ထုတ်စနစ် (FIFO)' ကို ကျင့်သုံးပြီး လက်ကျန်ပစ္စည်း ပြန်လည်မှာယူမှတ်သို့ ရောက်ချိန်တွင် သတ်မှတ်ပမာဏ မှာယူခြင်းကို 'ပုံသေပမာဏ မှာယူသည့်စနစ်' ဟုခေါ်သည် - 【例】1日の稼働時間28,800秒(8時間)で必要生産数960個のとき → タクトタイム=28,800÷960=30秒/個
ဥပမာ - တစ်နေ့တာ အလုပ်လုပ်ချိန် 28,800 စက္ကန့် (8 နာရီ) နှင့် လိုအပ်သော ထုတ်လုပ်မှုအရေအတွက် 960 ခု ဖြစ်သည့်အခါ → တက်ခ်တိုင်းမ် = 28,800 ÷ 960 = 30 စက္ကန့်/ခု ဖြစ်သည်။ - 【例】4工程の作業時間が20秒・25秒・30秒・20秒のライン → 最長30秒周期となり、1時間(3,600秒)の最大生産数=3,600÷30=120個
ဥပမာ - လုပ်ငန်းစဉ် 4 ဆင့်ပါသောလိုင်း၏ ကြာချိန်များက 20s, 25s, 30s နှင့် 20s ဖြစ်ပါက → အကြာဆုံး 30s အဆင့်ဖြင့် ကန့်သတ်ခံရသဖြင့် တစ်နာရီ (3,600s) အများဆုံးထုတ်လုပ်နိုင်မှု = 3,600 ÷ 30 = 120 ခု ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ジャストインタイム(JIT)・かんばん方式 | ဂျပ်စ်အင်တိုင်းမ် (JIT) နှင့် ကန်ဘန် ဆွဲယူမှုစနစ် (かんばん方式) |
| 標準作業の3要素 | စံသတ်မှတ်အလုပ်၏ အခြေခံအချက် 3 ချက် - တက်ခ်တိုင်းမ်၊ အလုပ်အစီအစဉ်၊ စံသတ်မှတ် လက်ကျန်ပစ္စည်း |
| ボトルネック工程(サイクルタイム) | ဘော့တယ်နက်ခ် လုပ်ငန်းစဉ် (လိုင်း၏ စက်ဝန်းကြာချိန်နှင့် ထုတ်လုပ်နိုင်စွမ်းကို အဆုံးအဖြတ်ပေးသည်) |
| 先入れ先出し(FIFO)・定量発注方式 | အရင်ဝင်-အရင်ထုတ်စနစ် (FIFO) နှင့် ပုံသေပမာဏ မှာယူသည့်စနစ် (定量発注方式) |
8. IE改善原則(ECRS)・ポカヨケとTPM(自主保全・予防保全・設備総合効率)
8. IE လုပ်ငန်းတိုးတက်ကောင်းမွန်ရေး အခြေခံမူများ (ECRS)၊ ပိုကာယိုကဲနှင့် TPM (ကိုယ်တိုင်ထိန်းသိမ်းပြုပြင်မှု၊ PM နှင့် OEE)
作業改善(IE)の「ECRSの原則」は、効果の大きい順に「① Eliminate(排除:作業をなくす)→ ② Combine(結合:同時に行う)→ ③ Rearrange(交換・再編成:順序を変える)→ ④ Simplify(簡素化:動作を簡単にする)」の順に検討します。
စက်မှုအင်ဂျင်နီယာပညာ (IE) လုပ်ငန်းတိုးတက်ကောင်းမွန်ရေးတွင် 'ECRS အခြေခံမူများ' ကို အကျိုးသက်ရောက်မှု အကြီးဆုံးမှ အငယ်ဆုံးအစဉ်အတိုင်း အသုံးပြုပါသည် - '1. Eliminate (ဖယ်ရှားခြင်း - ထိုအလုပ်ကို လုံးဝမလုပ်ဘဲ ဖယ်ရှားနိုင်သလား) -> 2. Combine (ပေါင်းစပ်ခြင်း - အလုပ်နှစ်ခုကို တစ်ပြိုင်နက် ပေါင်းလုပ်နိုင်သလား) -> 3. Rearrange (အစီအစဉ်ပြောင်းခြင်း - အစီအစဉ် သို့မဟုတ် လုပ်ဆောင်သူကို ပြောင်းလဲနိုင်သလား) -> 4. Simplify (ရိုးရှင်းစေခြင်း - လှုပ်ရှားမှုကို ပိုမိုရိုးရှင်းလွယ်ကူအောင် လုပ်နိုင်သလား)'။
またミスによる不良や欠品を防ぐ「ポカヨケ(フールプルーフ)」では、注意の貼り紙だけに頼らず、「非対称ピンで逆向きには物理的に入らない治具」や「光電センサで部品取り忘れ時に送らないインターロック」を導入します。
လူ့အမှားကြောင့် တပ်ဆင်ရန်ကျန်ခဲ့ခြင်း သို့မဟုတ် ပြောင်းပြန်တပ်ဆင်မိခြင်းတို့ကို ကာကွယ်သည့် 'လူ့အမှားမဖြစ်အောင် ကာကွယ်သည့်စနစ် (ポカヨケ / フールプルーフ)' တွင် 'သတိထားရန် သတိပေးဆိုင်းဘုတ်ကပ်ခြင်း' ထက် အထိရောက်ဆုံးနည်းလမ်းမှာ 'ပြောင်းပြန်ထည့်သွင်း၍ လုံးဝမရအောင် ပုံသဏ္ဌာန်မတူသော ထိန်းချုပ်ပင်ချောင်းများ တပ်ဆင်ထားသည့် ဂျစ်ဂ် (治具)' သို့မဟုတ် 'ပစ္စည်းတပ်ဆင်ရန် ကျန်ခဲ့ပါက လိုင်းကို အလိုအလျောက် ရပ်တန့်ပေးသော အလင်း/အလေးချိန် အာရုံခံကိရိယာများ' ကဲ့သို့သော အင်ဂျင်နီယာနည်းလမ်းများ ဖြစ်ပါသည်။
全員参加の生産保全である「TPM(Total Productive Maintenance)」の柱である「自主保全」では、機械を毎日使うオペレーター自身が「清掃・給油・増し締め・日常点検」を行い、異音・振動・発熱・油漏れなどの微欠陥を早期発見します。
ဝန်ထမ်းအားလုံး ပူးပေါင်းပါဝင်သော 'TPM (ဘက်စုံထုတ်လုပ်မှု ထိန်းသိမ်းပြုပြင်ရေး)' တွင် 'ကိုယ်တိုင်ထိန်းသိမ်းပြုပြင်မှု (自主保全)' ဆိုသည်မှာ စက်မောင်းနှင်သူ လုပ်သားများကိုယ်တိုင် နေ့စဉ် 'သန့်ရှင်းရေးလုပ်ခြင်း၊ ချောဆီထိုးခြင်း၊ ဘို့လ်များ ပြန်လည်တင်းကျပ်ခြင်းနှင့် နေ့စဉ်စစ်ဆေးခြင်း' တို့ကို လုပ်ဆောင်၍ ပုံမှန်မဟုတ်သောအသံ၊ တုန်ခါမှု၊ အပူလွန်ကဲမှု သို့မဟုတ် ဆီယိုစိမ့်မှုကဲ့သို့သော ချို့ယွင်းချက်အသေးစားများကို စောစီးစွာ ရှာဖွေဖော်ထုတ်ခြင်း ဖြစ်ပါသည်။
故障してから修理する「事後保全(BM)」に対し、故障前に計画的に手を打つ「予防保全(PM)」には、一定周期で部品交換する「時間基準保全(TBM:定期保全)」と、振動・温度などの劣化状態を監視して交換する「状態基準保全(CBM:予知保全)」があります。
'ပျက်မှပြင်ဆင်သော ထိန်းသိမ်းပြုပြင်မှု (事後保全 BM)' နှင့် ဆန့်ကျင်ဘက်ဖြစ်သော ကြိုတင်ကာကွယ်သည့် 'ကြိုတင်ကာကွယ် ထိန်းသိမ်းပြုပြင်မှု (予防保全 PM)' တွင် သတ်မှတ်ကာလအလိုက် အစိတ်အပိုင်းများ လဲလှယ်သော 'အချိန်အခြေခံ ထိန်းသိမ်းပြုပြင်မှု (時間基準保全 TBM / 定期保全)' နှင့် တုန်ခါမှု သို့မဟုတ် အပူချိန်ကို စောင့်ကြည့်၍ စက်မပျက်မီ ပြုပြင်သော 'အခြေအနေအခြေခံ ထိန်းသိမ်းပြုပြင်မှု (状態監視保全 CBM / 予知保全)' တို့ ပါဝင်ပါသည်။
さらにTPMで設備の真の生産効率を測る指標「設備総合効率(OEE)」は、「時間稼働率(故障・段取りロスを反映)× 性能稼働率(チョコ停・速度低下ロスを反映)× 良品率(不良・手直しロスを反映)」の積で算出し、設備の6大ロスを削減します。
ထို့အပြင် TPM တွင် စက်ပစ္စည်း၏ စစ်မှန်သော စွမ်းဆောင်ရည်ကို တိုင်းတာသည့် 'စက်ပစ္စည်း စုစုပေါင်းထိရောက်မှုနှုန်း (設備総合効率 - OEE)' ကို ဆုံးရှုံးမှုကြီး 6 မျိုး လျှော့ချနိုင်ရန် အချိုး 3 ခု၏ မြှောက်လဒ်ဖြစ်သော 'OEE = စက်လည်ပတ်ချိန်နှုန်း (時間稼働率) × စွမ်းဆောင်ရည်နှုန်း (性能稼働率) × အရည်အသွေးကောင်းမွန်မှုနှုန်း (良品率)' ဖြင့် တွက်ချက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 作業改善の「ECRSの原則」は「①排除(Eliminate)→ ②結合(Combine)→ ③交換(Rearrange)→ ④簡素化(Simplify)」の順に優先する
လုပ်ငန်းတိုးတက်ကောင်းမွန်ရေး 'ECRS အခြေခံမူများ' ကို '1. Eliminate (ဖယ်ရှားခြင်း) -> 2. Combine (ပေါင်းစပ်ခြင်း) -> 3. Rearrange (အစီအစဉ်ပြောင်းခြင်း) -> 4. Simplify (ရိုးရှင်းစေခြင်း)' အစဉ်အတိုင်း ဦးစားပေးအသုံးပြုပါ - ポカヨケは「非対称治具で逆組みを物理的に防ぐ」「センサで欠品時にラインを止める」などの工学的対策が最も有効である
ထိရောက်သော ပိုကာယိုကဲ (ポカヨケ) သည် 'ပြောင်းပြန်တပ်မရသော အချိုးမညီသည့် ဂျစ်ဂ်များ' နှင့် 'ပစ္စည်းကျန်ခဲ့ပါက လိုင်းကိုရပ်ပေးသော အာရုံခံကိရိယာများ' ကဲ့သို့သော အင်ဂျင်နီယာနည်းလမ်းများပေါ်တွင် အခြေခံသည် - TPMではオペレーターによる「自主保全(清掃・給油・増し締め・点検)」と「予防保全」を進め、「設備総合効率=時間稼働率×性能稼働率×良品率」を高める
TPM တွင် လုပ်သားများ၏ 'ကိုယ်တိုင်ထိန်းသိမ်းပြုပြင်မှု (သန့်ရှင်းရေး၊ ဆီထိုးခြင်း၊ ဘို့လ်ကြပ်ခြင်း၊ စစ်ဆေးခြင်း)' နှင့် 'ကြိုတင်ကာကွယ် ထိန်းသိမ်းပြုပြင်မှု' တို့ကို မြှင့်တင်ပြီး 'OEE = လည်ပတ်ချိန်နှုန်း × စွမ်းဆောင်ရည်နှုန်း × အရည်အသွေးနှုန်း' ကို အမြင့်ဆုံးဖြစ်စေရမည် - 【例】時間稼働率90%・性能稼働率90%・良品率90%のとき → 設備総合効率(OEE)=0.9×0.9×0.9×100=72.9%
ဥပမာ - စက်လည်ပတ်ချိန်နှုန်း 90%၊ စွမ်းဆောင်ရည်နှုန်း 90% နှင့် အရည်အသွေးကောင်းမွန်မှုနှုန်း 90% ဖြစ်သည့်အခါ → စက်ပစ္စည်း စုစုပေါင်းထိရောက်မှုနှုန်း (OEE) = 0.9 × 0.9 × 0.9 × 100 = 72.9% ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ECRSの原則(排除・結合・交換・簡素化) | ECRS အခြေခံမူများ - Eliminate (ဖယ်ရှား) -> Combine (ပေါင်းစပ်) -> Rearrange (အစီအစဉ်ပြောင်း) -> Simplify (ရိုးရှင်းစေ) |
| ポカヨケ(非対称治具・センサ検知) | ပိုကာယိုကဲ - ポカヨケ (ပြောင်းပြန်တပ်မရသော ဂျစ်ဂ်များနှင့် ပစ္စည်းရှိမရှိ စစ်ဆေးသော အာရုံခံကိရိယာများ) |
| 自主保全・予防保全(TBM・CBM) | ကိုယ်တိုင်ထိန်းသိမ်းပြုပြင်မှု (自主保全) နှင့် ကြိုတင်ကာကွယ် ထိန်းသိမ်းပြုပြင်မှု (TBM/CBM) |
| 設備総合効率(OEE) | စက်ပစ္စည်း စုစုပေါင်းထိရောက်မှုနှုန်း - 設備総合効率 (လည်ပတ်ချိန်နှုန်း x စွမ်းဆောင်ရည်နှုန်း x အရည်အသွေးနှုန်း) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
品質管理・生産管理では、工程能力指数の計算式「Cp=(規格上限USL−規格下限LSL)÷6σ」と、Cp≥1.33で工程能力が十分と判定する基準が最重要です。
အရည်အသွေးနှင့် ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်းကဏ္ဍတွင် အရေးကြီးဆုံး ပုံသေနည်းမှာ လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း 'Cp = (USL − LSL) ÷ 6σ' ဖြစ်ပြီး လုပ်ငန်းစဉ်စွမ်းဆောင်ရည် လုံလောက်ကြောင်း ပြသသည့် စံနှုန်းမှာ Cp ≥ 1.33 ဖြစ်ပါသည်။
QC七つ道具では、不良項目を件数順に並べて累積比率を示す「パレート図」、4Mで大骨を整理する「特性要因図」、管理限界線(UCL・LCL)や中心線の片側7点連続(連)で異常を見抜く「管理図」が頻出です。
QC ကိရိယာ 7 မျိုးအနက် စာမေးပွဲတွင် 'ပါရယ်တိုပုံစံ' (အများမှအနည်းစီထားသော တိုင်ပုံဂရပ်နှင့် စုစုပေါင်းအချိုး % မျဉ်းကွေး)၊ 'အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ' (4M ဖြင့် စုစည်းထားသောပုံ) နှင့် 'ထိန်းချုပ်မှုပုံစံ' (အမှတ်များ UCL/LCL ကျော်လွန်ခြင်း သို့မဟုတ် CL တစ်ဖက်တည်းတွင် 7 မှတ်ဆက်တိုက် ကျရောက်ခြင်းဖြင့် ပုံမှန်မဟုတ်မှုကို ဖော်ထုတ်ခြင်း) တို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
また、改善の4原則ECRSの最優先である「E(排除:なくせないか)」、標準作業の3要素(タクトタイム・作業順序・標準手持ち)、ボトルネック工程から求める時間当たり生産数の計算を押さえましょう。
ထို့အပြင် ECRS တိုးတက်ကောင်းမွန်ရေး အခြေခံမူများတွင် ပထမဦးစားပေးဖြစ်သော 'E (Eliminate ဖယ်ရှားခြင်း)'၊ စံသတ်မှတ်အလုပ်၏ အခြေခံအချက် 3 ချက် (တက်ခ်တိုင်းမ်၊ အလုပ်အစီအစဉ်၊ စံသတ်မှတ် လက်ကျန်ပစ္စည်း) နှင့် အနှေးဆုံး ဘော့တယ်နက်ခ်အဆင့်အပေါ် အခြေခံ၍ တစ်နာရီ ထုတ်လုပ်နိုင်မှု တွက်ချက်နည်းတို့ကို ကျွမ်းကျင်အောင် လေ့လာထားပါ။
မှတ်ထားရမည့် အချက်များ
- 正規分布と工程能力指数:平均値±3σ(幅6σ)に全体の99.73%が入る / Cp=規格幅÷6σ(Cp≥1.33で良好、1.0未満は能力不足)
ပုံမှန်ပျံ့နှံ့မှုနှင့် Cp - ပျမ်းမျှ ± 3σ (အကျယ် 6σ) အတွင်း ပစ္စည်းအားလုံး၏ 99.73% ပါဝင်သည် / Cp = သတ်မှတ်ချက်အကျယ် ÷ 6σ (Cp ≥ 1.33 ဆိုလျှင် စွမ်းဆောင်ရည်လုံလောက်ပြီး < 1.00 ဆိုလျှင် မလုံလောက်ပါ) - 管理図(Xbar-R管理図)の異常判定:点がUCL・LCLを超えたときだけでなく、中心線CLの片側に7点以上連続して並ぶ「連」や連続増減も異常と判定する
ထိန်းချုပ်မှုပုံစံ (Xbar-R) ပုံမှန်မဟုတ်မှု စည်းမျဉ်းများ - အမှတ်တစ်ခုက UCL/LCL ကျော်လွန်သည့်အခါသာမက ဗဟိုမျဉ်း CL ၏ တစ်ဖက်တည်းတွင် ≥ 7 မှတ် ဆက်တိုက်ကျရောက်သည့်အခါ (Run) သို့မဟုတ် ဆက်တိုက်တက်/ကျနေသည့်အခါတွင်လည်း ပုံမှန်မဟုတ်ဟု သတ်မှတ်သည် - QC七つ道具の使い分け:重点項目の絞り込みは「パレート図」 / 原因の整理は「特性要因図(魚の骨)」 / 2つの対データの関係は「散布図」 / ロット別・機械別比較は「層別」
QC ကိရိယာ 7 မျိုး ရွေးချယ်သုံးစွဲပုံ - အဓိကချို့ယွင်းချက်များ ဦးစားပေးရွေးရန် 'ပါရယ်တိုပုံစံ' / 4M အကြောင်းရင်းရှာရန် 'ငါးရိုးပုံစံ' / x-y ဆက်စပ်မှုကြည့်ရန် 'ပြန့်ကျဲမှုပုံစံ' / အသုတ်/စက်အလိုက် နှိုင်းယှဉ်ရန် 'အုပ်စုခွဲခြားခြင်း (層別)' - 改善のECRSと標準作業:優先順は①E(排除)→②C(結合)→③R(交換・再編成)→④S(簡素化) / 標準作業の3要素は「タクトタイム・作業順序・標準手持ち」
ECRS နှင့် စံသတ်မှတ်အလုပ် - ဦးစားပေးအစဉ်မှာ ① Eliminate (ဖယ်ရှား) → ② Combine (ပေါင်းစပ်) → ③ Rearrange (အစီအစဉ်ပြောင်း) → ④ Simplify (ရိုးရှင်းစေ) / စံသတ်မှတ်အလုပ် အချက် 3 ချက် - တက်ခ်တိုင်းမ်၊ အလုပ်အစီအစဉ်၊ စံသတ်မှတ်လက်ကျန်ပစ္စည်း - ライン生産のサイクルタイム計算:最も時間がかかる「最長工程(ボトルネック)」がラインのサイクルタイムを決める(例:最長40秒なら1時間3600秒で最大90個生産)
လိုင်းစက်ဝန်းကြာချိန် တွက်ချက်မှု - အကြာဆုံးအဆင့် (ဘော့တယ်နက်ခ်) က လိုင်းတစ်ခုလုံး၏ စက်ဝန်းကြာချိန်ကို အဆုံးအဖြတ်ပေးသည် (ဥပမာ အကြာဆုံးအဆင့်က 40 s ဖြစ်လျှင် 1 နာရီ အများဆုံးထုတ်လုပ်နိုင်မှု = 3,600 ÷ 40 = 90 ခု)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 工程能力指数(Cp) | လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း - 工程能力指数 (Cp ≥ 1.33 ဖြစ်လျှင် ကောင်းမွန်သည်) |
| 標準偏差(σ) | စံသွေဖည်မှု - 標準偏差 (အချက်အလက် ပြန့်ကျဲမှုပမာဏကို တိုင်းတာချက်) |
| 抜取検査 | နမူနာယူ စစ်ဆေးခြင်း - 抜取検査 (ဖျက်ဆီးစမ်းသပ်မှုများအတွက် မဖြစ်မနေ သုံးရသည်) |
| 自主保全 | ကိုယ်တိုင်ထိန်းသိမ်းပြုပြင်မှု - 自主保全 (စက်မောင်းသူများကိုယ်တိုင် နေ့စဉ် သန့်ရှင်းရေး၊ ဆီထိုးခြင်း၊ ဘို့လ်ကြပ်ခြင်း ပြုလုပ်မှု) |
အရည်အသွေး ထိန်းချုပ်မှုနှင့် QC ကိရိယာများ
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf