
Quản lý chất lượng (QC), Quản lý sản xuất và Bảo trì thiết bị
品質管理・生産管理・設備保全
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
QC七つ道具(パレート図・特性要因図・ヒストグラム・散布図・管理図)
7 công cụ QC (Biểu đồ Pareto, Biểu đồ xương cá, Histogram, Biểu đồ phân tán, Biểu đồ kiểm soát)
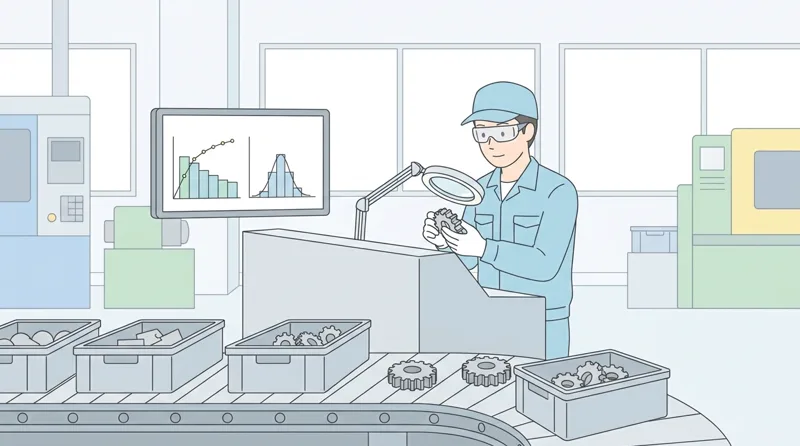
「パレート図」は不良項目を件数順の棒グラフと累積比率の折れ線グラフで表し、最優先で対策すべき重点課題を見つける図です。
'Biểu đồ Pareto' kết hợp biểu đồ cột xếp giảm dần theo số lượng lỗi và đường gấp khúc tỷ lệ tích lũy để xác định hạng mục trọng tâm cần ưu tiên cải tiến trước.
「特性要因図(魚の骨図)」は結果(特性)に対して4M(人・機械・材料・方法)などの原因を整理し、「なぜなぜ分析」で真因を究明します。
'Biểu đồ nhân quả' (Biểu đồ xương cá) hệ thống hóa các nguyên nhân theo 4M (Con người, Máy móc, Vật liệu, Phương pháp) dẫn đến kết quả, kết hợp 'Phân tích 5 Tại sao' để tìm nguyên nhân gốc rễ.
「ヒストグラム」は測定値のばらつき(中心や分布形状)を表し、「散布図」は2つの対になったデータ(温度と寸法など)の相関関係を調べます。
'Biểu đồ tần suất (Histogram)' thể hiện sự phân bố và độ tản mạn của dữ liệu đo; còn 'Biểu đồ phân tán (Scatter plot)' khảo sát tương quan giữa 2 biến số (như nhiệt độ và kích thước).
「管理図」は中心線(CL)と上方・下方管理限界線(UCL・LCL、通常±3σ)を引き、点の並びから異常原因による工程変化を検出します。
'Biểu đồ kiểm soát (Control chart)' có đường tâm (CL) và giới hạn kiểm soát trên/dưới (UCL/LCL, thường là ±3σ) để phát hiện biến động bất thường của quá trình sản xuất.
Điểm cần nhớ
- 【○正しい】重点課題の特定には「パレート図」、要因の整理には「特性要因図」、2変数の相関には「散布図」を使う。
(○ Đúng) Để chọn vấn đề ưu tiên dùng 'Biểu đồ Pareto', để phân tích nguyên nhân dùng 'Biểu đồ xương cá', và để xem tương quan 2 biến số dùng 'Biểu đồ phân tán'. - 【○正しい】管理図では、点が管理限界線(UCL・LCL)の内側にあっても中心線の片側に連続して並ぶなどのクセがあれば異常と判定する。
(○ Đúng) Trên biểu đồ kiểm soát, dù các điểm nằm trong UCL/LCL nhưng nếu có quy luật bất thường (như liên tiếp nằm lệch về 1 phía đường tâm) thì vẫn phán định là quá trình có bất thường. - 【×誤り】管理限界線(UCL・LCL)を「製品図面の寸法公差(規格限界)とまったく同じ線」というのは誤り。
(× Sai) Nói đường giới hạn kiểm soát (UCL/LCL) 'chính là đường dung sai kích thước (giới hạn quy cách) trên bản vẽ' là SAI.
| Từ vựng | Nghĩa |
|---|---|
| パレート図 | biểu đồ Pareto |
| 特性要因図 | biểu đồ nhân quả (xương cá) |
| ヒストグラム | biểu đồ tần suất (Histogram) |
| 散布図 | biểu đồ phân tán (Scatter plot) |
| 管理図 | biểu đồ kiểm soát (Control chart) |
PDCAサイクル・工程能力指数(Cp)と検査方式
Chu trình PDCA, Chỉ số năng lực công đoạn (Cp) và Các hình thức kiểm tra
業務改善の「PDCAサイクル」は、Plan(計画)→Do(実行)→Check(評価・確認)→Act(改善・処置)の順に回して継続的に水準を高めます。
Chu trình cải tiến liên tục 'PDCA' thực hiện tuần tự theo 4 bước: Plan (Lập kế hoạch) -> Do (Thực hiện) -> Check (Kiểm tra, đánh giá) -> Act (Hành động khắc phục, chuẩn hóa).
工程能力指数 $C_p$=(上側規格限界-下側規格限界)$\div 6\sigma$ はばらつきの余裕を表し、一般に $C_p \ge 1.33$ で工程能力が十分と判断します。
Chỉ số năng lực công đoạn $C_p = \frac{\text{USL} - \text{LSL}}{6\sigma}$ đo độ rộng dung sai quy cách chia cho độ tản mạn $6\sigma$; thông thường $C_p \ge 1.33$ được đánh giá là năng lực công đoạn đạt yêu cầu.
生産開始時や段取り替え直後に最初の加工品を測る「初品検査」や、ロットから無作為に試料を選ぶ「抜取検査」(破壊検査にも不可欠)を使い分けます。
Khi mới bắt đầu chạy máy hoặc vừa thay khuôn/gá phải làm 'kiểm tra sản phẩm đầu tiên' (Shohin kensa); còn 'kiểm tra lấy mẫu' (Nukitori kensa) lấy mẫu ngẫu nhiên đại diện cho lô (bắt buộc dùng khi kiểm tra phá hủy).
品質は最後の検査だけで選別するのではなく、「品質は工程で造り込む」ことと「後工程はお客様(不良を受け取らない・造らない・流さない)」が基本です。
Chất lượng không chỉ dựa vào khâu kiểm tra phân loại cuối cùng mà 'chất lượng phải được tạo dựng ngay trong từng công đoạn' với phương châm 'công đoạn sau là khách hàng' (không nhận, không tạo ra và không chuyển tiếp hàng lỗi).
Điểm cần nhớ
- 【○正しい】PDCAは「計画→実行→評価→改善」の順に回し、工程能力指数は $C_p「規格幅$\div 6\sigma$」 で計算する。
(○ Đúng) Chu trình PDCA quay theo thứ tự 'Lập kế hoạch -> Thực hiện -> Kiểm tra -> Cải tiến', và chỉ số năng lực công đoạn tính bằng $C_p = (\text{Khoảng quy cách}) \div (6\sigma)$. - 【○正しい】破壊試験では全数検査ができないため無作為抽出による「抜取検査」を行い、段取り替え直後には「初品検査」を行う。
(○ Đúng) Thử nghiệm phá hủy không thể kiểm tra 100% nên phải 'kiểm tra lấy mẫu' ngẫu nhiên; ngay sau khi thay đổi gá đặt phải 'kiểm tra sản phẩm đầu tiên'. - 【×誤り】「最後に出荷検査さえすれば途中工程で不良を次工程へ流してもよい」というのは誤り。
(× Sai) Nói 'chỉ cần kiểm tra xuất xưởng ở cuối là đủ, các công đoạn giữa cứ đẩy hàng lỗi sang công đoạn sau cũng được' là SAI.
| Từ vựng | Nghĩa |
|---|---|
| PDCAサイクル | chu trình PDCA |
| 工程能力指数 | chỉ số năng lực công đoạn (Cp) |
| 初品検査 | kiểm tra sản phẩm đầu tiên |
| 抜取検査 | kiểm tra lấy mẫu |
| 標準作業書 | tài liệu thao tác chuẩn (SOP) |
生産管理(JIT・かんばん・ボトルネック・稼働率・リードタイム・先入先出)
Quản lý sản xuất (JIT, Kanban, Cổ chai Bottleneck, Hiệu suất vận hành, Lead time, FIFO)
ジャストインタイム(JIT)生産では、「必要なものを、必要なときに、必要な量だけ」生産し、「かんばん」を使って後工程が前工程から引き取る方式でつくりすぎのムダを防ぎます。
Sản xuất Just-In-Time (JIT) cung ứng 'đúng thứ cần, vào đúng lúc cần, với đúng số lượng cần', sử dụng thẻ 'Kanban' theo cơ chế công đoạn sau kéo (rút) từ công đoạn trước để chống lãng phí sản xuất thừa.
ライン全体の生産能力は最もサイクルタイムが長い(能力が低い)「ボトルネック工程」で決まるため、全体の生産量を増やすにはボトルネックを改善します。
Năng lực của cả dây chuyền bị quyết định bởi 'công đoạn cổ chai' (Bottleneck — khâu có thời gian chu kỳ dài nhất / sản lượng thấp nhất), nên muốn tăng sản lượng toàn tuyến phải ưu tiên cải tiến công đoạn cổ chai.
発注や投入から完成・納品までの期間を「リードタイム」、部品の入出庫で古いものから順に使う管理を「先入れ先出し(FIFO)」といいます。
Tổng thời gian từ lúc đặt hàng/đưa nguyên liệu vào đến khi hoàn thành giao hàng gọi là 'Lead time'; còn nguyên tắc xuất kho lô nhập trước dùng trước để tránh biến chất gọi là 'Nhập trước - Xuất trước' (FIFO).
不良率は「不良個数÷検査総数×100(%)」、設備の稼働率は「実稼働時間÷負荷時間×100(%)」で計算します。
Tỷ lệ lỗi tính bằng 'Số sản phẩm lỗi ÷ Tổng số kiểm tra × 100 (%)', còn tỷ lệ vận hành máy tính bằng 'Thời gian chạy thực tế ÷ Thời gian tải kế hoạch × 100 (%)'.
Điểm cần nhớ
- 【○正しい】JIT生産では後工程引取方式(かんばん方式)により「つくりすぎのムダ」や仕掛在庫を減らす。
(○ Đúng) Sản xuất JIT dùng phương thức công đoạn sau rút hàng (Kanban) để triệt tiêu 'lãng phí sản xuất thừa' và giảm bán thành phẩm tồn đọng. - 【○正しい】ラインの生産能力は最もサイクルタイムが長い「ボトルネック工程」で決まり、在庫管理では「先入れ先出し(FIFO)」を徹底する。
(○ Đúng) Sản lượng dây chuyền quyết định bởi 'công đoạn cổ chai' có chu kỳ dài nhất, và quản lý kho phải tuân thủ 'Nhập trước - Xuất trước' (FIFO). - 【×誤り】ボトルネック工程を放置して前工程だけ速度を上げると、中間仕掛品(在庫)がたまるだけで完成品は増えない。
(× Sai) Bỏ mặc công đoạn cổ chai mà chỉ tăng tốc công đoạn phía trước sẽ chỉ làm ứ đọng bán thành phẩm ở giữa chứ không tăng được thành phẩm cuối dây chuyền.
| Từ vựng | Nghĩa |
|---|---|
| ジャストインタイム(JIT) | Just-In-Time (JIT) |
| かんばん方式 | phương thức thẻ Kanban |
| ボトルネック工程 | công đoạn cổ chai (Bottleneck) |
| リードタイム | thời gian dẫn (Lead time) |
| 先入れ先出し | nhập trước - xuất trước (FIFO) |
設備保全(予防保全・予知保全・事後保全・自主保全)とトレーサビリティ
Bảo trì thiết bị (Phòng ngừa, Dự đoán, Sự cố, Tự chủ) và Truy xuất nguồn gốc (Traceability)
故障する前に一定期間・使用時間ごとに定期点検や部品交換を行う方法を「予防保全」、故障後に修理するのを「事後保全」といいます。
Kiểm tra định kỳ và thay thế linh kiện theo lịch hoặc số giờ chạy máy trước khi hỏng gọi là 'Bảo trì phòng ngừa' (Preventive maintenance); còn chờ hỏng mới sửa gọi là 'Bảo trì sự cố' (Breakdown maintenance).
振動・温度・異音などをセンサーなどにより連続監視して劣化兆候から故障時期を予測する「予知保全」や、オペレーター自身が日常清掃・給油・点検を行う「自主保全」も重要です。
Đo giám sát độ rung, nhiệt độ, tiếng ồn để phát hiện sớm dấu hiệu xuống cấp gọi là 'Bảo trì dự đoán' (Predictive maintenance); còn công nhân vận hành tự lau chùi, tra dầu, kiểm tra hàng ngày gọi là 'Bảo trì tự chủ' (Autonomous maintenance).
設備の「チョコ停」とは、センサー検知やワーク詰まりなどで一時的に短時間停止する現象で、放置すると稼働率低下や安全事故につながります。
'Dừng vặt' (Chokotei) là hiện tượng máy dừng ngắn hạn lặp đi lặp lại do kẹt phôi hoặc lỗi cảm biến; nếu bỏ qua sẽ làm tụt hiệu suất vận hành và dễ gây mất an toàn khi xử lý.
製品のロット番号から原材料・加工日時・設備・検査履歴を追跡できる仕組みを「トレーサビリティ(追跡可能性)」といい、不良発生時の対象範囲特定に不可欠です。
Hệ thống lưu trữ mã lô giúp truy ngược nguyên vật liệu, ngày giờ, máy gia công và lịch sử kiểm tra gọi là 'Truy xuất nguồn gốc' (Traceability), giúp khoanh vùng chính xác lô hàng khi có sự cố chất lượng.
Điểm cần nhớ
- 【○正しい】定期的に点検・部品交換して故障を防ぐのは「予防保全」、劣化状態を診断して交換時期を決めるのは「予知保全」である。
(○ Đúng) Kiểm tra, thay linh kiện định kỳ trước khi hỏng là 'Bảo trì phòng ngừa'; chẩn đoán dấu hiệu xuống cấp để thay thế đúng lúc là 'Bảo trì dự đoán'. - 【○正しい】製造履歴や材料ロットを追跡できる仕組みを「トレーサビリティ」といい、不良発生時の影響範囲特定に役立つ。
(○ Đúng) Hệ thống theo dõi lịch sử sản xuất và lô vật liệu gọi là 'Truy xuất nguồn gốc' (Traceability), giúp khoanh vùng nhanh phạm vi ảnh hưởng khi có lỗi. - 【×誤り】「設備は壊れてから修理すればよいので日常点検や給油は一切不要である」というのは誤り。
(× Sai) Nói 'máy móc cứ để bao giờ hỏng hẳn rồi sửa, không cần kiểm tra hàng ngày hay tra dầu mỡ' là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 予防保全 | bảo trì phòng ngừa |
| 予知保全 | bảo trì dự đoán |
| 自主保全 | bảo trì tự chủ |
| チョコ停 | dừng vặt (Chokotei) |
| トレーサビリティ | truy xuất nguồn gốc (Traceability) |
Quản lý chất lượng & công cụ QC
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf