
Pengendalian Mutu (QC), Manajemen Produksi, dan Pemeliharaan Peralatan
品質管理・生産管理・設備保全
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
QC七つ道具(パレート図・特性要因図・ヒストグラム・散布図・管理図)
Tujuh Alat QC (Diagram Pareto, Diagram Tulang Ikan, Histogram, Diagram Pencar, Peta Kendali)
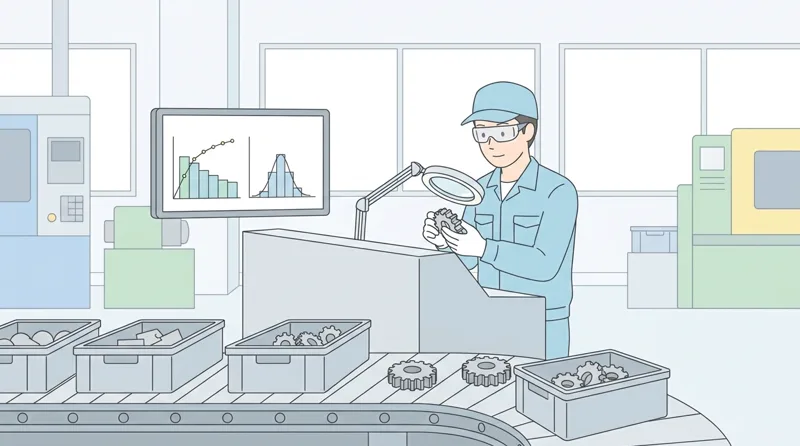
「パレート図」は不良項目を件数順の棒グラフと累積比率の折れ線グラフで表し、最優先で対策すべき重点課題を見つける図です。
'Diagram Pareto' menggabungkan grafik batang jumlah cacat dari yang terbesar dengan garis persentase kumulatif untuk menentukan masalah prioritas utama.
「特性要因図(魚の骨図)」は結果(特性)に対して4M(人・機械・材料・方法)などの原因を整理し、「なぜなぜ分析」で真因を究明します。
'Diagram Sebab-Akibat' (tulang ikan) mengelompokkan faktor penyebab (seperti 4M: Manusia, Mesin, Material, Metode), sedangkan 'Analisis Mengapa-Mengapa' mencari akar penyebab.
「ヒストグラム」は測定値のばらつき(中心や分布形状)を表し、「散布図」は2つの対になったデータ(温度と寸法など)の相関関係を調べます。
'Histogram' menampilkan sebaran data pengukuran, dan 'Diagram Pencar' (scatter plot) melihat korelasi antara dua variabel berpasangan.
「管理図」は中心線(CL)と上方・下方管理限界線(UCL・LCL、通常±3σ)を引き、点の並びから異常原因による工程変化を検出します。
'Peta Kendali' (control chart) memiliki garis tengah (CL) serta batas kendali atas/bawah (UCL/LCL, umumnya ±3σ) untuk mendeteksi ketidaknormalan proses.
Poin penting
- 【○正しい】重点課題の特定には「パレート図」、要因の整理には「特性要因図」、2変数の相関には「散布図」を使う。
(○ Benar) Gunakan Diagram Pareto untuk prioritas masalah, Diagram Tulang Ikan untuk faktor penyebab, dan Diagram Pencar untuk korelasi dua variabel. - 【○正しい】管理図では、点が管理限界線(UCL・LCL)の内側にあっても中心線の片側に連続して並ぶなどのクセがあれば異常と判定する。
(○ Benar) Pada peta kendali, pola tidak acak (misalnya titik berturut-turut di satu sisi garis tengah) menandakan proses tidak normal meskipun masih di dalam UCL/LCL. - 【×誤り】管理限界線(UCL・LCL)を「製品図面の寸法公差(規格限界)とまったく同じ線」というのは誤り。
(× Salah) Menyatakan batas kendali (UCL/LCL) sama persis dengan batas spesifikasi toleransi gambar produk adalah SALAH.
| Kosakata | Arti |
|---|---|
| パレート図 | diagram Pareto |
| 特性要因図 | diagram sebab-akibat (tulang ikan) |
| ヒストグラム | histogram |
| 散布図 | diagram pencar (scatter plot) |
| 管理図 | peta kendali (control chart) |
PDCAサイクル・工程能力指数(Cp)と検査方式
Siklus PDCA, Indeks Kapabilitas Proses (Cp), dan Metode Inspeksi
業務改善の「PDCAサイクル」は、Plan(計画)→Do(実行)→Check(評価・確認)→Act(改善・処置)の順に回して継続的に水準を高めます。
Siklus perbaikan berkelanjutan 'PDCA' dijalankan secara berurutan: Plan (Rencanakan) -> Do (Lakukan) -> Check (Periksa) -> Act (Tindak lanjuti).
工程能力指数 $C_p$=(上側規格限界-下側規格限界)$\div 6\sigma$ はばらつきの余裕を表し、一般に $C_p \ge 1.33$ で工程能力が十分と判断します。
Indeks kapabilitas proses $C_p = \frac{\text{USL} - \text{LSL}}{6\sigma}$ membandingkan lebar spesifikasi dengan sebaran proses ($6\sigma$); umumnya $C_p \ge 1,33$ dinilai memadai.
生産開始時や段取り替え直後に最初の加工品を測る「初品検査」や、ロットから無作為に試料を選ぶ「抜取検査」(破壊検査にも不可欠)を使い分けます。
'Inspeksi produk pertama' memeriksa benda pertama setelah setup, sedangkan 'inspeksi sampel' mengambil sampel secara acak dari lot (wajib untuk pengujian destruktif).
品質は最後の検査だけで選別するのではなく、「品質は工程で造り込む」ことと「後工程はお客様(不良を受け取らない・造らない・流さない)」が基本です。
Mutu tidak cukup hanya dipilih di akhir, melainkan 'mutu dibangun di dalam proses' dengan prinsip 'proses berikutnya adalah pelanggan' (jangan menerima, membuat, atau meneruskan barang cacat).
Poin penting
- 【○正しい】PDCAは「計画→実行→評価→改善」の順に回し、工程能力指数は $C_p「規格幅$\div 6\sigma$」 で計算する。
(○ Benar) PDCA berputar sesuai 'Plan -> Do -> Check -> Act', dan indeks kapabilitas proses dihitung dengan $C_p = (\text{Lebar spesifikasi}) \div (6\sigma)$. - 【○正しい】破壊試験では全数検査ができないため無作為抽出による「抜取検査」を行い、段取り替え直後には「初品検査」を行う。
(○ Benar) Pengujian destruktif wajib memakai 'inspeksi sampel' acak, dan 'inspeksi produk pertama' dilakukan segera setelah pergantian setup. - 【×誤り】「最後に出荷検査さえすれば途中工程で不良を次工程へ流してもよい」というのは誤り。
(× Salah) Menyatakan 'asal ada inspeksi akhir pengiriman, proses tengah boleh meneruskan barang cacat ke proses berikutnya' adalah SALAH.
| Kosakata | Arti |
|---|---|
| PDCAサイクル | siklus PDCA |
| 工程能力指数 | indeks kapabilitas proses (Cp) |
| 初品検査 | inspeksi produk pertama |
| 抜取検査 | inspeksi sampel |
| 標準作業書 | prosedur operasi standar (SOP) |
生産管理(JIT・かんばん・ボトルネック・稼働率・リードタイム・先入先出)
Manajemen Produksi (JIT, Kanban, Bottleneck, Ketersediaan, Lead Time, FIFO)
ジャストインタイム(JIT)生産では、「必要なものを、必要なときに、必要な量だけ」生産し、「かんばん」を使って後工程が前工程から引き取る方式でつくりすぎのムダを防ぎます。
Produksi Just-In-Time (JIT) memproduksi 'apa yang diperlukan, saat diperlukan, dalam jumlah yang diperlukan' dengan sistem tarik 'Kanban' dari proses hilir untuk mencegah pemborosan produksi berlebih.
ライン全体の生産能力は最もサイクルタイムが長い(能力が低い)「ボトルネック工程」で決まるため、全体の生産量を増やすにはボトルネックを改善します。
Kapasitas seluruh lini ditentukan oleh tahap paling lambat yaitu 'proses bottleneck' (waktu siklus terpanjang), sehingga peningkatan output lini harus memperbaiki bottleneck.
発注や投入から完成・納品までの期間を「リードタイム」、部品の入出庫で古いものから順に使う管理を「先入れ先出し(FIFO)」といいます。
Waktu dari pemesanan/input bahan hingga selesai disebut 'lead time', dan penggunaan stok yang masuk lebih dulu disebut 'First-In, First-Out' (FIFO).
不良率は「不良個数÷検査総数×100(%)」、設備の稼働率は「実稼働時間÷負荷時間×100(%)」で計算します。
Tingkat cacat dihitung dengan 'jumlah cacat ÷ total diperiksa × 100 (%)', sedangkan tingkat operasi mesin dihitung dengan 'waktu operasi aktual ÷ waktu beban rencana × 100 (%)'.
Poin penting
- 【○正しい】JIT生産では後工程引取方式(かんばん方式)により「つくりすぎのムダ」や仕掛在庫を減らす。
(○ Benar) Produksi JIT memakai sistem tarik hilir (Kanban) untuk menghilangkan pemborosan produksi berlebih dan stok barang setengah jadi. - 【○正しい】ラインの生産能力は最もサイクルタイムが長い「ボトルネック工程」で決まり、在庫管理では「先入れ先出し(FIFO)」を徹底する。
(○ Benar) Kapasitas lini ditentukan oleh 'proses bottleneck' terlambat, dan stok dikelola dengan prinsip 'First-In, First-Out' (FIFO). - 【×誤り】ボトルネック工程を放置して前工程だけ速度を上げると、中間仕掛品(在庫)がたまるだけで完成品は増えない。
(× Salah) Mempercepat proses hulu tanpa memperbaiki bottleneck hanya menumpuk barang setengah jadi tanpa menambah produk akhir.
| Kosakata | Arti |
|---|---|
| ジャストインタイム(JIT) | Just-In-Time (JIT) |
| かんばん方式 | sistem Kanban |
| ボトルネック工程 | proses bottleneck |
| リードタイム | lead time |
| 先入れ先出し | First-In, First-Out (FIFO) |
設備保全(予防保全・予知保全・事後保全・自主保全)とトレーサビリティ
Pemeliharaan Peralatan (Preventif, Prediktif, Korektif, Mandiri) dan Ketertelusuran
故障する前に一定期間・使用時間ごとに定期点検や部品交換を行う方法を「予防保全」、故障後に修理するのを「事後保全」といいます。
Melakukan pemeriksaan terjadwal dan penggantian suku cadang sebelum rusak disebut 'Pemeliharaan Preventif', sedangkan memperbaiki setelah rusak disebut 'Pemeliharaan Korektif (Breakdown)'.
振動・温度・異音などをセンサーなどにより連続監視して劣化兆候から故障時期を予測する「予知保全」や、オペレーター自身が日常清掃・給油・点検を行う「自主保全」も重要です。
Memantau getaran, suhu, atau suara untuk memprediksi kerusakan disebut 'Pemeliharaan Prediktif', dan pembersihan, pelumasan, serta pengecekan harian oleh operator disebut 'Pemeliharaan Mandiri'.
設備の「チョコ停」とは、センサー検知やワーク詰まりなどで一時的に短時間停止する現象で、放置すると稼働率低下や安全事故につながります。
'Henti sesaat' (Chokotei) adalah berhentinya mesin sebentar akibat benda kerja macet atau sensor aktif yang menurunkan efisiensi bila dibiarkan.
製品のロット番号から原材料・加工日時・設備・検査履歴を追跡できる仕組みを「トレーサビリティ(追跡可能性)」といい、不良発生時の対象範囲特定に不可欠です。
Sistem pelacakan bahan baku, waktu proses, mesin, dan riwayat inspeksi melalui nomor lot disebut 'Ketertelusuran' (Traceability) untuk mengisolasi lot bermasalah dengan cepat.
Poin penting
- 【○正しい】定期的に点検・部品交換して故障を防ぐのは「予防保全」、劣化状態を診断して交換時期を決めるのは「予知保全」である。
(○ Benar) Pemeriksaan dan penggantian berkala sebelum rusak adalah 'pemeliharaan preventif', sedangkan mendiagnosis gejala keausan adalah 'pemeliharaan prediktif'. - 【○正しい】製造履歴や材料ロットを追跡できる仕組みを「トレーサビリティ」といい、不良発生時の影響範囲特定に役立つ。
(○ Benar) Pelacakan riwayat produksi dan lot material disebut 'traceability', yang membantu menentukan cakupan dampak saat terjadi cacat. - 【×誤り】「設備は壊れてから修理すればよいので日常点検や給油は一切不要である」というのは誤り。
(× Salah) Menyatakan 'mesin cukup diperbaiki setelah rusak sehingga pemeriksaan harian dan pelumasan tidak diperlukan' adalah SALAH.
| Kosakata | Arti |
|---|---|
| 予防保全 | pemeliharaan preventif |
| 予知保全 | pemeliharaan prediktif |
| 自主保全 | pemeliharaan mandiri |
| チョコ停 | henti sesaat (Chokotei) |
| トレーサビリティ | ketertelusuran (traceability) |
Pengendalian Mutu dan Alat QC
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf