
Gambar Teknik, Toleransi, dan Alat Ukur Presisi
図面・公差・測定器
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
第三角法・図面の線と寸法補助記号
Proyeksi Sudut Ketiga, Jenis Garis Gambar, dan Simbol Dimensi
日本の機械製図(JIS)で標準の「第三角法」では、正面図の上に平面図、右に右側面図、左に左側面図を配置します。
Pada 'Proyeksi Sudut Ketiga' standar JIS Jepang, pandangan atas diletakkan di atas pandangan depan, pandangan samping kanan di kanan, dan pandangan samping kiri di kiri.
外形線には太い実線、寸法線・引出線には細い実線、見えないかくれ線には破線(点線)、中心線には一点鎖線を使います。
Garis tepi tampak memakai garis kontinu tebal, garis ukur memakai garis kontinu tipis, garis tersembunyi memakai garis putus-putus, dan garis sumbu memakai garis titik-garis tipis.
寸法補助記号では、$\phi$(マル)が直径、$R$が半径、$C$が45°の面取り(C2は辺2mm×45°)、$\square$が正方形の辺($\square 20$は一辺20mm)、$t$が板厚を表します。
Simbol dimensi: $\phi$ berarti diameter, $R$ jari-jari, $C$ chamfer 45° (C2 berarti 2 mm × 45°), $\square$ sisi persegi ($\square 20$ berarti persegi sisi 20 mm), dan $t$ tebal pelat.
ねじ記号「M10×1.5」はメートルねじの呼び径10mm・ピッチ1.5mmを表し、穴加工記号ではザグリや皿ザグリ・深さ記号でねじ頭の沈め加工などを指示します。
Simbol ulir 'M10 × 1.5' menunjukkan ulir metrik diameter nominal 10 mm dan pitch 1,5 mm; simbol counterbore, countersink, dan kedalaman menunjukkan pengerjaan lubang baut.
Poin penting
- 【○正しい】第三角法では正面図の右に右側面図・上に平面図を置き、外形線は太い実線・中心線は一点鎖線で描く。
(○ Benar) Pada proyeksi sudut ketiga, pandangan samping kanan ada di kanan dan pandangan atas di atas pandangan depan; garis tampak memakai garis tebal dan sumbu memakai garis titik-garis. - 【○正しい】寸法記号で $\phi$ は直径、$R$ は半径、$C$ は45°面取り、$\square$ は正方形、$t$ は板厚を表す。
(○ Benar) Simbol $\phi$ berarti diameter, $R$ jari-jari, $C$ chamfer 45°, $\square$ persegi, dan $t$ ketebalan pelat. - 【×誤り】C2を「半径2mmの丸み」としたり、第三角法で正面図の右側に左側面図を配置するのは誤り。
(× Salah) Mengartikan C2 sebagai 'radius sudut 2 mm' atau menempatkan pandangan samping kiri di sebelah kanan pandangan depan pada proyeksi sudut ketiga adalah SALAH.
| Kosakata | Arti |
|---|---|
| 第三角法 | proyeksi sudut ketiga |
| 外形線 | garis tepi tampak |
| 一点鎖線 | garis titik-garis (garis sumbu) |
| 面取り記号(C) | simbol chamfer 45° (C) |
| 断面図 | gambar potongan |
寸法公差・はめあい(すきまばめ・しまりばめ)と形状・位置の公差・表面粗さ
Toleransi Dimensi, Suaian (Longgar, Sesak), Toleransi Geometrik, dan Kekasaran Permukaan
寸法「$50^{+0.02}_{-0.01}\text{ mm}$」では、最大許容寸法が50.02mm、最小許容寸法が49.99mm、寸法公差(差)は $50.02 - 49.99 = 0.03\text{ mm}$ です。
Untuk ukuran '$50^{+0.02}_{-0.01}\text{ mm}$', ukuran batas maksimum adalah 50,02 mm, minimum 49,99 mm, dan nilai toleransinya adalah $50.02 - 49.99 = 0.03\text{ mm}$.
穴と軸の「はめあい」では、穴径が軸径より大きくすきまができる「すきまばめ(例:H7/g6)」、軸径の方が大きい「しまりばめ(例:H7/p6)」、両方の可能性がある「中間ばめ」があります。
Pada suaian lubang-poros (huruf besar H untuk lubang, huruf kecil untuk poros), lubang lebih besar dari poros disebut 'suaian longgar' (misal H7/g6), poros lebih besar disebut 'suaian sesak' (H7/p6), dan di antaranya 'suaian pas/transisi'.
形状・位置の公差では、データム(基準Aなど)に対して平行度・直角度・同軸度・真円度・平面度・円筒度などの形状や姿勢の許容誤差を公差記入枠で指定します。
Toleransi geometrik menentukan batas penyimpangan bentuk dan posisi (kerataan, kebulatan, kesilindrisan, kesejajaran, ketegaklurusan, kesumbuan) terhadap bidang acuan (Datum).
表面粗さの算術平均粗さ「Ra」や最大高さ「Rz」は数値が小さいほど表面が滑らかで、三角形の除去加工記号は切削・研削で削り取る加工を指定します。
Nilai kekasaran permukaan Ra atau Rz yang semakin kecil menunjukkan permukaan semakin halus; simbol segitiga tertutup memerintahkan pengerjaan pembuangan bahan (bubut/gerinda).
Poin penting
- 【○正しい】$50^{+0.02}_{-0.01}\text{ mm}$ の公差幅は $0.03\text{ mm}$ であり、穴基準の「H7/g6」は常にすきまができる「すきまばめ」である。
(○ Benar) Lebar toleransi $50^{+0.02}_{-0.01}\text{ mm}$ adalah $0.03\text{ mm}$, dan suaian basis lubang 'H7/g6' selalu merupakan suaian longgar. - 【○正しい】表面粗さRa(算術平均粗さ)の数値が小さいほど仕上げ面は滑らか(きれい)になる。
(○ Benar) Semakin kecil angka kekasaran Ra, semakin halus permukaan hasil pengerjaan. - 【×誤り】Ra 6.3 の方が Ra 1.6 よりも表面が滑らかである、または「H7/p6」をすきまばめというのは誤り。
(× Salah) Menyatakan Ra 6.3 lebih halus daripada Ra 1.6, atau menyebut 'H7/p6' sebagai suaian longgar, adalah SALAH.
| Kosakata | Arti |
|---|---|
| 寸法公差 | toleransi dimensi |
| すきまばめ | suaian longgar (clearance fit) |
| しまりばめ | suaian sesak (interference fit) |
| 形状・位置の公差 | toleransi geometrik |
| 算術平均粗さ(Ra) | kekasaran rata-rata aritmatika (Ra) |
ノギス・マイクロメータ・ダイヤルゲージの読み方と扱い方
Cara Membaca dan Menggunakan Jangka Sorong, Mikrometer, dan Dial Gauge
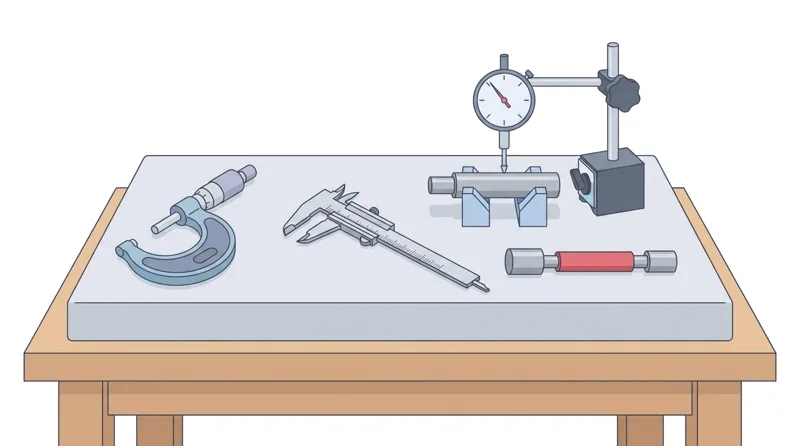
ノギス(最小読取値0.05mmなど)は1本で外径・内径・深さ・段差を測定でき、「本尺の0の手前のmm+副尺(バーニヤ)が一致した目盛」で読み取ります。
Jangka sorong (ketelitian 0,05 mm) mengukur diameter luar, diameter dalam, kedalaman, dan tinggi tingkat; baca 'mm skala utama sebelum nol nonius + garis nonius yang segaris'.
外側マイクロメータ(最小読取値0.01mm、ピッチ0.5mm)は「スリーブの0.5mm単位目盛+シンブルの目盛×0.01mm」で読み、ラチェットストップを回して一定の測定力で測ります。
Mikrometer luar (ketelitian 0,01 mm, pitch ulir 0,5 mm) dibaca 'skala 0,5 mm pada sleeve + skala thimble × 0,01 mm', dan gunakan ratchet stop agar tekanan ukur konstan.
測定前には測定面のゴミを拭き取り、50〜75mm用マイクロメータでは50mmの基準棒を挟んでゼロ点(基点)が合っているか確認します。
Bersihkan permukaan ukur sebelum digunakan; untuk mikrometer 50–75 mm, periksa titik nol menggunakan batang standar (setting rod) 50 mm.
ダイヤルゲージはスピンドルの微小な変位を拡大表示する比較測定器で、マグネットスタンドに固定して平面度や回転軸の振れ(偏心)を測定します。
Dial gauge memperbesar pergeseran kecil spindel ke jarum penunjuk dan dipasang pada dudukan magnet untuk memeriksa kerataan atau keolengan (runout) poros.
Poin penting
- 【○正しい】マイクロメータでスリーブが「12.5mm」、シンブルが「18」の目盛を指しているときの測定値は $12.5 + 0.18 = 12.68\text{ mm}$ である。
(○ Benar) Saat sleeve mikrometer menunjukkan '12,5 mm' dan thimble pada garis '18', hasil ukurnya adalah $12.5 + 0.18 = 12.68\text{ mm}$. - 【○正しい】マイクロメータはラチェットストップで測定力を一定にし、50〜75mm用は50mmの基準棒で基点(ゼロ点)を確認する。
(○ Benar) Gunakan ratchet stop agar gaya ukur seragam, dan periksa titik nol mikrometer 50–75 mm dengan batang standar 50 mm. - 【×誤り】シンブルを力強く握って締め付けたり、加工直後で高温のままの工作物を精密測定するのは熱膨張誤差が出るため誤り。
(× Salah) Mengencangkan thimble dengan paksa atau mengukur presisi benda kerja yang masih panas seusai pemesinan (menimbulkan kesalahan muai panas) adalah SALAH.
| Kosakata | Arti |
|---|---|
| ノギス | jangka sorong (vernier caliper) |
| マイクロメータ | mikrometer |
| ラチェットストップ | ratchet stop |
| 基準棒 | batang standar (setting rod) |
| ダイヤルゲージ | dial gauge (dial indicator) |
限界ゲージ(栓ゲージ・ねじプラグゲージ)・ブロックゲージと三次元測定機
Kaliber Batas (Plug Gauge, Thread Gauge), Blok Ukur, dan Mesin Ukur 3D (CMM)
穴径の合否を素早く判定する「限界栓ゲージ(プラグゲージ)」や「限界ねじプラグゲージ」では、通り側(GO)が通り、止まり側(NOT GO)が通らないとき合格と判定します。
Pada 'kaliber batas lubang (plug gauge)' atau 'kaliber ulir dalam', lubang dinyatakan lulus bila ujung GO masuk dan ujung NOT GO tidak masuk.
高い平面度と寸法精度を持つ「ブロックゲージ」は、測定面を清浄にして滑らせながら重ねる「リンギング(密着)」によって目的の基準寸法を作ります。
'Blok ukur' (gauge block) memiliki permukaan sangat rata dan presisi yang digabungkan dengan cara digeser rapat ('wringing') untuk membentuk ukuran standar.
けがきや高さ測定の基準となる平らな面には「定盤」と「ハイトゲージ」、隙間の測定には「シックネスゲージ(すきまゲージ)」、直角度の確認には「スコヤ(直角定規)」を使います。
'Meja perata' (surface plate) dan 'height gauge' dipakai untuk pengukuran tinggi, 'thickness gauge' (feeler gauge) untuk celah sempit, dan 'siku presisi' (square) untuk sudut 90°.
精密測定室の標準温度はJISで「20℃」と定められており、「三次元測定機(CMM)」はプローブで座標(X・Y・Z)を測り、立体形状や形状・位置の公差を高精度に測定します。
Suhu ruang ukur presisi standar JIS adalah '20°C', dan 'Mesin Ukur Koordinat 3D' (CMM) mendeteksi koordinat X-Y-Z dengan probe untuk mengukur bentuk 3D dan toleransi geometrik.
Poin penting
- 【○正しい】限界ゲージ(栓ゲージ・ねじゲージ)は「通り側(GO)が通り、止まり側(NOT GO)が通らない」とき合格となる。
(○ Benar) Kaliber batas menyatakan produk lulus apabila 'sisi GO masuk dan sisi NOT GO tidak masuk'. - 【○正しい】ブロックゲージを密着させる操作を「リンギング」といい、精密測定の標準温度は「20℃」である。
(○ Benar) Menempelkan blok ukur dengan menggeser permukaannya disebut 'wringing', dan suhu standar pengukuran presisi adalah '20°C'. - 【×誤り】通り側も止まり側も両方貫通した穴を「合格」と判定するのは誤り(穴径が大きすぎる不良)。
(× Salah) Menyatakan lubang 'lulus' padahal sisi GO maupun NOT GO keduanya tembus adalah SALAH (lubang terlalu besar).
| Kosakata | Arti |
|---|---|
| 限界栓ゲージ | kaliber batas lubang (plug gauge) |
| ブロックゲージ | blok ukur (gauge block) |
| リンギング | wringing |
| シックネスゲージ | feeler (thickness) gauge |
| 三次元測定機 | mesin ukur koordinat 3D (CMM) |
Gambar Teknik, Pengukuran dan Perhitungan
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf