
Pemesinan dan Pengerjaan Logam (Praktik Level 2)
機械加工・金属加工(実務)
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
切削速度・回転速度の計算と旋盤・フライス盤加工
Perhitungan Kecepatan Potong dan Putaran Spindel, Operasi Bubut dan Frais
切削速度 $V$(m/min)、直径 $D$(mm)、主軸回転速度 $N$(min$^{-1}$)の関係は $V = \frac{\pi D N}{1000}$ であり、$N = \frac{1000 V}{\pi D}$ で求めます。
Hubungan kecepatan potong $V\text{ (m/min)}$, diameter $D\text{ (mm)}$, dan putaran spindel $N\text{ (min}^{-1}\text{)}$ adalah $V = \frac{\pi D N}{1000}$, sehingga $N = \frac{1000 V}{\pi D}$.
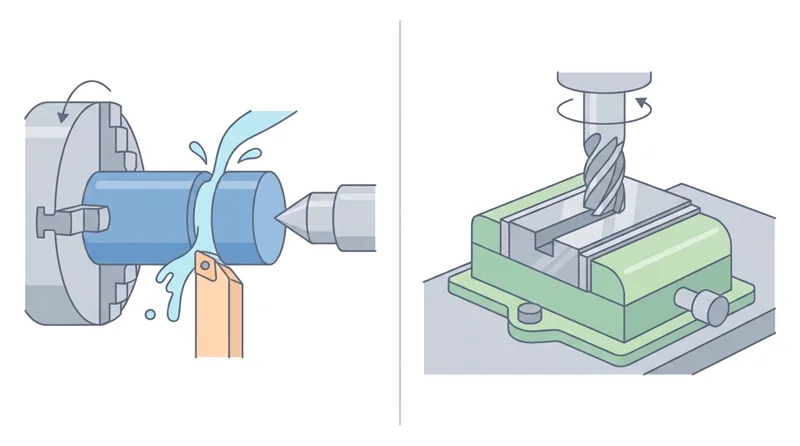
旋盤では、円筒工作物に3つ爪スクロールチャック、偏心や角材に4つ爪単動チャック、細長い軸のたわみ防止に心押台のセンタを使い、チャックハンドルは手を離す前に必ず抜きます。
Pada mesin bubut, gunakan cekam 3 rahang untuk silinder, cekam 4 rahang independen untuk benda persegi/eksentrik, dan senter kepala lepas untuk poros panjang; kunci cekam wajib langsung dicabut.
バイトの刃先高さは工作物の回転中心(心高さ)に一致させ、びびり振動を防ぐためバイトの突き出し長さはできるだけ短くします。
Atur tinggi ujung pahat bubut tepat setinggi sumbu benda kerja, dan buat juluran pahat (overhang) sesingkat mungkin untuk mencegah getaran (chatter).
フライス盤の「上向き削り(アップカット)」は刃の回転とテーブル送りが逆向きでバックラッシュの影響を受けにくく、NC機械の優位な「下向き削り(ダウンカット)」は工具寿命と仕上げ面に優れます。
Pada mesin frais, 'up-cut milling' memakan berlawanan arah putaran pisau untuk menghindari backlash, sedangkan 'down-cut milling' pada mesin CNC memperpanjang umur pahat dan menghaluskan permukaan.
Poin penting
- 【○正しい】直径50mmの丸棒を毎分1000回転で旋削するとき($\pi = 3.14$)、切削速度は $V = 3.14 \times 50 \times 1000 \div 1000 = 157\text{ m/min}$ である。
(○ Benar) Membubut batang diameter 50 mm pada 1000 rpm ($\pi = 3.14$) menghasilkan kecepatan potong $V = 3.14 \times 50 \times 1000 \div 1000 = 157\text{ m/min}$. - 【○正しい】バイトの刃先は中心高さに合わせて突き出しを短くし、チャックハンドルは挿したまま手を離さない。
(○ Benar) Sejajarkan ujung pahat dengan tinggi sumbu, minimalkan juluran pahat, dan jangan pernah meninggalkan kunci cekam. - 【×誤り】びびり振動を抑えるためにバイトの突き出しをできるだけ長くするというのは誤り(剛性が下がり激しく振動する)。
(× Salah) Menyatakan juluran pahat harus dibuat sepanjang mungkin untuk meredam getaran adalah SALAH (juluran panjang menurunkan kekakuan).
| Kosakata | Arti |
|---|---|
| 切削速度 | kecepatan potong |
| 心押台 | kepala lepas (tailstock) |
| 構成刃先 | built-up edge |
| 上向き削り | up-cut milling |
| 下向き削り | down-cut milling |
NCプログラム(Gコード・Mコード・座標系)・穴加工と研削盤作業
Pemrograman NC (Kode G, Kode M, Koordinat), Pengerjaan Lubang, dan Gerinda
NCプログラムのGコードでは、G00が位置決め(早送り)、G01が直線補間(切削送り)、G02が時計回り円の補間、G03が反時計回り円の補間です。
Pada kode G mesin NC: G00 adalah pemosisian cepat, G01 interpolasi lurus (pemakanan potong), G02 interpolasi melingkar searah jarum jam, dan G03 berlawanan arah jarum jam.
MコードではM03が主軸正転、M05が主軸停止、M06が工具交換、M08が切削油吐出であり、絶対座標指令(G90)と増分指令(G91)や工具補正を管理します。
Pada kode M: M03 putar spindel maju, M05 hentikan spindel, M06 ganti pahat, dan M08 nyalakan cairan pendingin; program juga mengatur koordinat absolut (G90), inkremental (G91), dan kompensasi pahat.
高精度な穴は「センタ穴→ドリル下穴→リーマ仕上げ」の順で加工し、M10×1.5のタップ下穴径は「呼び径-ピッチ=10-1.5=8.5mm」とします(深い穴はステップフィードで切りくずを出す)。
Lubang presisi dikerjakan berurutan 'bor senter -> bor awal -> reamer'; diameter lubang bor awal untuk tap M10×1.5 adalah '10 - 1.5 = 8.5 mm' (lubang dalam memakai peck drilling).
研削砥石は取付前に木づち等で打音検査を行い、交換後は「3分間以上」、毎日の作業開始前は「1分間以上」試運転し、目詰まりにはドレッシング(目立て)を行います。
Lakukan uji ketuk suara sebelum memasang batu gerinda, jalankan uji coba tanpa beban 'minimal 3 menit' seusai ganti batu dan 'minimal 1 menit' sebelum kerja harian, serta lakukan dressing saat batu tumpul/tersumbat.
Poin penting
- 【○正しい】NCコードでG00は早送り位置決め、G01は直線補間(切削送り)であり、M10×1.5のタップ下穴径は約8.5mmである。
(○ Benar) Pada kode NC, G00 adalah pemosisian cepat, G01 pemakanan lurus, dan diameter bor awal tap M10×1.5 adalah sekitar 8,5 mm. - 【○正しい】研削砥石交換後は「3分間以上」、毎日の作業開始前は「1分間以上」の試運転を行い、砥石の目立て・形直しにはドレッシング(ツルーイング)を行う。
(○ Benar) Lakukan uji putar batu gerinda 'minimal 3 menit' setelah penggantian dan 'minimal 1 menit' sebelum kerja harian, serta pulihkan ketajaman batu dengan dressing/truing. - 【×誤り】G00(早送り)で工作物をそのまま切削加工したり、リーマを通した後にドリルで穴を仕上げるのは誤り。
(× Salah) Memotong benda kerja menggunakan gerak cepat G00, atau melakukan reaming sebelum mengebor lubang, adalah SALAH.
| Kosakata | Arti |
|---|---|
| 直線補間(G01) | interpolasi linier (G01) |
| リーマ加工 | pengerjaan reamer |
| タップ下穴径 | diameter bor awal tap |
| 打音検査 | uji ketuk suara (ring test) |
| ドレッシング | dressing batu gerinda |
プレス加工・板金成形(クリアランス・スプリングバック・深絞り)と溶接・鋳造
Press Working dan Pembentukan Pelat (Clearance, Springback, Deep Drawing), Pengelasan, dan Pengecoran
プレスせん断加工(打抜き)では、パンチとダイの隙間(クリアランス)が狭すぎると二次せん断や工具摩耗が増え、広すぎるとだれや大きなバリが出ます(順送型は複数工程を順次加工します)。
Pada pemotongan press, celah (clearance) punch-die yang terlalu sempit memicu geseran ganda dan keausan, sedangkan terlalu lebar menghasilkan burr besar (progressive die memproses beberapa tahap berurutan).
曲げ加工後に除荷すると弾性回復で角度が戻る「スプリングバック」が起き、深絞り加工ではしわ押さえ力が不足するとフランジしわ、強すぎると底抜け(破断)が起きます。
Seusai penekukan pelat, pemulihan elastis menyebabkan sudut kembali membuka yang disebut 'springback'; pada deep drawing, gaya penahan kurang menyebabkan kerutan flensa dan terlalu kuat menyebabkan sobek.
ガスシールドアーク溶接では、風でシールドガスが飛ぶとブローホール(気孔)が出やすく、電流過大ではアンダーカット、電流不足ではオーバーラップや融合不良が生じます。
Pada las busur pelindung gas, angin yang meniup gas pelindung memicu blowhole (porositas), arus berlebih memicu undercut, dan arus kurang memicu overlap.
鋳造では凝固収縮による「引け巣」を防ぐため押湯を設け(模型には収縮分を見込んだ「伸び尺」と「抜き勾配」を付ける)、ダイカストは溶湯を金型へ高速・高圧射出して量産します。
Pada pengecoran, penambah (riser) mencegah rongga susut (pola diberi tambahan susut dan kemiringan cabut), sedangkan die casting menyuntikkan logam cair ke cetakan baja dengan kecepatan dan tekanan tinggi.
Poin penting
- 【○正しい】曲げ加工後の角度戻りを「スプリングバック」といい、深絞りでしわ押さえ力が弱すぎるとフランジしわ、強すぎると破断が起きる。
(○ Benar) Kembalinya sudut seusai penekukan disebut 'springback', dan gaya penahan pada deep drawing yang terlalu lemah memicu kerutan sedangkan terlalu kuat memicu robek. - 【○正しい】溶接部のシールドガス不足は「ブローホール」、鋳造の凝固収縮による空洞は「引け巣」(押湯で防止)の原因になる。
(○ Benar) Kurangnya gas pelindung las menyebabkan 'blowhole', dan penyusutan pembekuan coran menyebabkan 'rongga susut' (dicegah dengan riser). - 【×誤り】ガスシールドアーク溶接でブローホールを防ぐために大型扇風機でアーク部に強風を当てるというのは誤り(シールドガスが飛んで欠陥が増える)。
(× Salah) Meniupkan kipas angin kencang langsung ke busur las pelindung gas untuk mencegah blowhole adalah SALAH.
| Kosakata | Arti |
|---|---|
| クリアランス | celah cetakan (clearance) |
| スプリングバック | springback |
| ブローホール | blowhole (porositas las) |
| アンダーカット | undercut |
| 引け巣 | rongga susut (shrinkage cavity) |
熱処理(焼入れ・焼戻し・焼きなまし・浸炭)・材料記号と材料試験
Perlakuan Panas (Quenching, Tempering, Annealing, Karburising), Material JIS, dan Uji Mekanis
鋼を高温加熱して急冷する「焼入れ」で硬くした後は、もろさを減らして粘り強さ(じん性)を与えるため必ず「焼戻し」をセットで行います。
Setelah mengeraskan baja dengan 'quenching' (pemanasan dan pendinginan cepat), selalu lakukan 'tempering' untuk mengurangi sifat getas dan memberikan keuletan.
内部応力を除いて軟らかく削りやすくする「焼きなまし」、結晶組織を均一化する「焼きならし」、表面だけ炭素をしみ込ませて硬くする「浸炭焼入れ」や「高周波焼入れ」を使い分けます。
'Annealing' melunakkan baja agar mudah dimesin, 'normalizing' menghaluskan struktur butir, sedangkan 'karburising' atau 'pengerasan induksi' mengeraskan permukaan luar saja.
JIS材料記号では、S45Cが炭素量約0.45%の機械構造用炭素鋼、SUS304がオーステナイト系ステンレス鋼(非磁性)、FC200がねずみ鋳鉄、FCDが球状黒鉛鋳鉄です。
Pada kode material JIS: S45C adalah baja karbon konstruksi mesin dengan ~0,45% C, SUS304 adalah baja tahan karat austenitik (non-magnetik), FC200 besi cor kelabu, dan FCD besi cor nodular (ulet).
機械的性質の検査では、引張強さや伸びを測る「引張試験」、圧子を押し込む「硬さ試験(ビッカースHV・ロックウェルHRC・ブリネルHBW)」、粘り強さを測る「シャルピー衝撃試験」、繰返し応力による「疲労破壊」を把握します。
Pengujian mekanis meliputi 'uji tarik', 'uji kekerasan' (Vickers HV, Rockwell HRC, Brinell HBW), 'uji impak Charpy' (ketangguhan), serta evaluasi 'patah lelah' (fatigue) akibat beban berulang.
Poin penting
- 【○正しい】焼入れで硬くした鋼はもろいため、粘り強さを与える「焼戻し」と組み合わせて行う。
(○ Benar) Baja hasil quenching keras tetapi getas, sehingga selalu dipasangkan dengan 'tempering' untuk memberi keuletan. - 【○正しい】S45Cは炭素量約0.45%の機械構造用炭素鋼であり、ビッカース(HV)・ロックウェル(HRC)は「硬さ試験」、シャルピーは「衝撃試験」である。
(○ Benar) S45C adalah baja karbon konstruksi mesin (~0,45% C); Vickers (HV) dan Rockwell (HRC) adalah uji kekerasan, sedangkan Charpy adalah uji impak. - 【×誤り】「焼きなまし」を鋼を水中急冷して最も硬くする処理というのは誤り(炉冷で軟らかくする処理)。
(× Salah) Mendefinisikan 'annealing' sebagai pendinginan cepat di air agar baja sangat keras adalah SALAH (annealing mendinginkan lambat di tungku untuk melunakkan).
| Kosakata | Arti |
|---|---|
| 焼入れ・焼戻し | quenching dan tempering |
| 焼きなまし | annealing (pelunakan) |
| 浸炭焼入れ | karburising dan quenching |
| 機械構造用炭素鋼(S45C) | baja karbon konstruksi mesin (S45C) |
| シャルピー衝撃試験 | uji impak Charpy |
Permesinan dan Perawatan Mesin (Lanjutan)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf