
Gia công cơ khí và Gia công kim loại (Thực hành 2号)
機械加工・金属加工(実務)
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
切削速度・回転速度の計算と旋盤・フライス盤加工
Tính toán tốc độ cắt, số vòng quay và Gia công Tiện, Phay
切削速度 $V$(m/min)、直径 $D$(mm)、主軸回転速度 $N$(min$^{-1}$)の関係は $V = \frac{\pi D N}{1000}$ であり、$N = \frac{1000 V}{\pi D}$ で求めます。
Mối quan hệ giữa tốc độ cắt $V\text{ (m/min)}$, đường kính $D\text{ (mm)}$ và tốc độ quay trục chính $N\text{ (min}^{-1}\text{)}$ là $V = \frac{\pi D N}{1000}$, suy ra $N = \frac{1000 V}{\pi D}$.
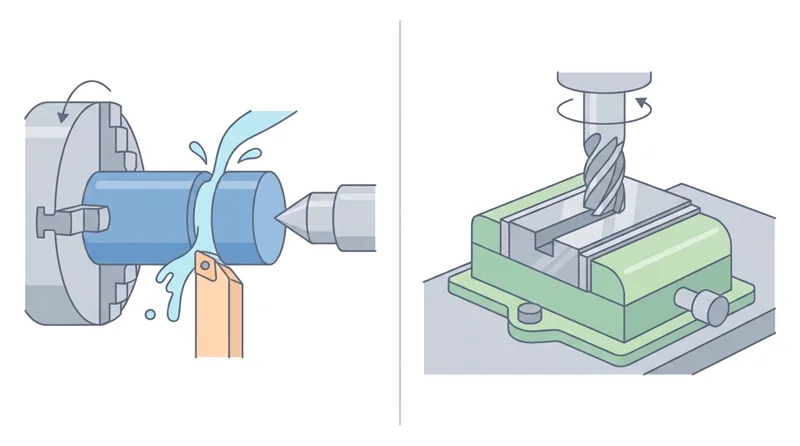
旋盤では、円筒工作物に3つ爪スクロールチャック、偏心や角材に4つ爪単動チャック、細長い軸のたわみ防止に心押台のセンタを使い、チャックハンドルは手を離す前に必ず抜きます。
Trên máy tiện: phôi trụ tròn dùng mâm cặp 3 chấu tự định tâm, phôi lệch tâm/vuông dùng mâm cặp 4 chấu độc lập, trục dài mảnh dùng mũi tâm ụ động chống võng; chìa vặn mâm cặp bắt buộc phải rút ra ngay trước khi buông tay.
バイトの刃先高さは工作物の回転中心(心高さ)に一致させ、びびり振動を防ぐためバイトの突き出し長さはできるだけ短くします。
Mũi dao tiện phải gá đúng tâm quay của phôi, và phần thân dao nhô ra khỏi đài gá phải càng ngắn càng tốt để chống rung động (Chatter).
フライス盤の「上向き削り(アップカット)」は刃の回転とテーブル送りが逆向きでバックラッシュの影響を受けにくく、NC機械の優位な「下向き削り(ダウンカット)」は工具寿命と仕上げ面に優れます。
Khi phay: 'Phay nghịch' (Up-cut) có chiều quay dao ngược chiều tiến bàn máy nên khử được ảnh hưởng khe hở vít me; còn 'Phay thuận' (Down-cut) trên máy CNC giúp tăng tuổi thọ dao và bề mặt bóng đẹp hơn.
Điểm cần nhớ
- 【○正しい】直径50mmの丸棒を毎分1000回転で旋削するとき($\pi = 3.14$)、切削速度は $V = 3.14 \times 50 \times 1000 \div 1000 = 157\text{ m/min}$ である。
(○ Đúng) Khi tiện phôi tròn đường kính 50 mm ở tốc độ 1000 vòng/phút (rpm) ($\pi = 3.14$), tốc độ cắt là $V = 3.14 \times 50 \times 1000 \div 1000 = 157\text{ m/min}$. - 【○正しい】バイトの刃先は中心高さに合わせて突き出しを短くし、チャックハンドルは挿したまま手を離さない。
(○ Đúng) Mũi dao tiện phải gá đúng tâm phôi, chiều dài nhô ra ngắn nhất có thể, và tuyệt đối không để quên chìa vặn trên mâm cặp. - 【×誤り】びびり振動を抑えるためにバイトの突き出しをできるだけ長くするというのは誤り(剛性が下がり激しく振動する)。
(× Sai) Nói muốn giảm rung động (Chatter) thì phải gá cán dao tiện nhô ra thật dài là SAI (gá dài làm giảm độ cứng vững và gây rung mạnh).
| Từ vựng | Nghĩa |
|---|---|
| 切削速度 | tốc độ cắt (m/min) |
| 心押台 | ụ động máy tiện (Tailstock) |
| 構成刃先 | lẹo dao (Built-up edge) |
| 上向き削り | phay nghịch (Up-cut milling) |
| 下向き削り | phay thuận (Down-cut milling) |
NCプログラム(Gコード・Mコード・座標系)・穴加工と研削盤作業
Chương trình NC (Mã lệnh G, Mã lệnh M, Hệ tọa độ), Gia công lỗ và Máy mài
NCプログラムのGコードでは、G00が位置決め(早送り)、G01が直線補間(切削送り)、G02が時計回り円の補間、G03が反時計回り円の補間です。
Trong mã lệnh G của máy NC/CNC: G00 là chạy dao nhanh định vị, G01 là nội suy đường thẳng (tiến cắt), G02 là nội suy cung tròn thuận chiều kim đồng hồ và G03 là ngược chiều kim đồng hồ.
MコードではM03が主軸正転、M05が主軸停止、M06が工具交換、M08が切削油吐出であり、絶対座標指令(G90)と増分指令(G91)や工具補正を管理します。
Trong mã lệnh phụ M: M03 là quay thuận trục chính, M05 là dừng trục chính, M06 là thay dao tự động, M08 là bật tưới dầu cắt; kết hợp quản lý tọa độ tuyệt đối (G90), tương đối (G91) và bù trừ dao.
高精度な穴は「センタ穴→ドリル下穴→リーマ仕上げ」の順で加工し、M10×1.5のタップ下穴径は「呼び径-ピッチ=10-1.5=8.5mm」とします(深い穴はステップフィードで切りくずを出す)。
Lỗ chính xác cao được gia công theo thứ tự 'Khoan tâm -> Khoan lỗ mồi -> Doa tinh bằng mũi doa (Reamer)'; lỗ khoan mồi taro ren M10×1.5 tính bằng '10 - 1.5 = 8.5 mm' (khoan lỗ sâu dùng Peck drilling nhấc dao thoát phoi).
研削砥石は取付前に木づち等で打音検査を行い、交換後は「3分間以上」、毎日の作業開始前は「1分間以上」試運転し、目詰まりにはドレッシング(目立て)を行います。
Đá mài trước khi lắp phải gõ kiểm tra âm thanh (Ring test) xem có nứt không; sau khi thay đá phải chạy thử không tải 'từ 3 phút trở lên', đầu mỗi ca làm việc chạy thử 'từ 1 phút trở lên', và dùng mũi sửa đá (Dressing) khi đá bị bết cùn.
Điểm cần nhớ
- 【○正しい】NCコードでG00は早送り位置決め、G01は直線補間(切削送り)であり、M10×1.5のタップ下穴径は約8.5mmである。
(○ Đúng) Trong mã lệnh NC, G00 là chạy nhanh định vị, G01 là cắt thẳng nội suy; đường kính lỗ khoan mồi cho ren M10×1.5 là khoảng 8,5 mm. - 【○正しい】研削砥石交換後は「3分間以上」、毎日の作業開始前は「1分間以上」の試運転を行い、砥石の目立て・形直しにはドレッシング(ツルーイング)を行う。
(○ Đúng) Sau khi thay đá mài phải chạy thử 'từ 3 phút trở lên', trước khi làm việc hàng ngày chạy thử 'từ 1 phút trở lên', và sửa đá bằng Dressing / Truing. - 【×誤り】G00(早送り)で工作物をそのまま切削加工したり、リーマを通した後にドリルで穴を仕上げるのは誤り。
(× Sai) Dùng lệnh chạy nhanh G00 để cắt gọt vào phôi hoặc doa bằng mũi Reamer trước rồi mới khoan bằng mũi khoan sau là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 直線補間(G01) | nội suy đường thẳng (G01) |
| リーマ加工 | gia công doa lỗ tinh (Reaming) |
| タップ下穴径 | đường kính lỗ khoan mồi taro |
| 打音検査 | kiểm tra gõ âm thanh đá mài |
| ドレッシング | sửa đá mài (Dressing) |
プレス加工・板金成形(クリアランス・スプリングバック・深絞り)と溶接・鋳造
Gia công dập tấm (Khe hở chày cối, Đàn hồi ngược, Dập vuốt sâu), Hàn và Đúc
プレスせん断加工(打抜き)では、パンチとダイの隙間(クリアランス)が狭すぎると二次せん断や工具摩耗が増え、広すぎるとだれや大きなバリが出ます(順送型は複数工程を順次加工します)。
Khi dập cắt đột, nếu khe hở giữa chày và cối (Clearance) quá hẹp sẽ gây vết cắt kép và mòn khuôn nhanh, còn quá rộng sẽ làm mép bị bầu và ba via lớn (khuôn liên hoàn Progressive die dập nhiều bước liên tiếp).
曲げ加工後に除荷すると弾性回復で角度が戻る「スプリングバック」が起き、深絞り加工ではしわ押さえ力が不足するとフランジしわ、強すぎると底抜け(破断)が起きます。
Sau khi uốn tấm, tính đàn hồi làm góc uốn bật mở trở lại gọi là 'đàn hồi ngược' (Springback); khi dập vuốt sâu (Deep drawing), nếu lực chặn phôi yếu sẽ bị nhăn vành, còn quá mạnh sẽ làm rách đáy sản phẩm.
ガスシールドアーク溶接では、風でシールドガスが飛ぶとブローホール(気孔)が出やすく、電流過大ではアンダーカット、電流不足ではオーバーラップや融合不良が生じます。
Khi hàn hồ quang có khí bảo vệ (MAG/MIG/TIG), nếu gió thổi bay khí bảo vệ sẽ sinh rỗ khí (Blowhole); dòng hàn quá lớn gây cháy cạnh (Undercut), còn dòng quá nhỏ gây chảy tràn (Overlap) hoặc ngấu kém.
鋳造では凝固収縮による「引け巣」を防ぐため押湯を設け(模型には収縮分を見込んだ「伸び尺」と「抜き勾配」を付ける)、ダイカストは溶湯を金型へ高速・高圧射出して量産します。
Trong đúc kim loại, phải bố trí đậu ngót (Riser) bù kim loại lỏng để chống 'rỗ co' (mẫu đúc phải cộng thêm 'độ co đúc' và 'góc thoát khuôn'); đúc áp lực (Die casting) phun kim loại lỏng vào khuôn thép ở tốc độ và áp suất cao.
Điểm cần nhớ
- 【○正しい】曲げ加工後の角度戻りを「スプリングバック」といい、深絞りでしわ押さえ力が弱すぎるとフランジしわ、強すぎると破断が起きる。
(○ Đúng) Hiện tượng góc uốn bật đàn hồi trở lại sau khi uốn gọi là 'Springback'; khi dập vuốt sâu, lực chặn phôi quá yếu gây nhăn vành, quá mạnh gây đứt rách. - 【○正しい】溶接部のシールドガス不足は「ブローホール」、鋳造の凝固収縮による空洞は「引け巣」(押湯で防止)の原因になる。
(○ Đúng) Thiếu khí bảo vệ khi hàn gây lỗi 'rỗ khí' (Blowhole); kim loại co ngót khi đông đặc trong khuôn đúc gây 'rỗ co' (phòng ngừa bằng đậu ngót). - 【×誤り】ガスシールドアーク溶接でブローホールを防ぐために大型扇風機でアーク部に強風を当てるというのは誤り(シールドガスが飛んで欠陥が増える)。
(× Sai) Nói dùng quạt công suất lớn thổi gió mạnh trực tiếp vào vùng hồ quang để chống rỗ khí khi hàn MAG/TIG là SAI (gió thổi bay khí bảo vệ làm rỗ khí nặng hơn).
| Từ vựng | Nghĩa |
|---|---|
| クリアランス | khe hở chày cối (Clearance) |
| スプリングバック | đàn hồi ngược (Springback) |
| ブローホール | rỗ khí mối hàn (Blowhole) |
| アンダーカット | cháy cạnh mối hàn (Undercut) |
| 引け巣 | rỗ co vật đúc (Shrinkage cavity) |
熱処理(焼入れ・焼戻し・焼きなまし・浸炭)・材料記号と材料試験
Nhiệt luyện (Tôi, Ram, Ủ, Thấm cacbon), Ký hiệu vật liệu JIS và Thử nghiệm cơ tính
鋼を高温加熱して急冷する「焼入れ」で硬くした後は、もろさを減らして粘り強さ(じん性)を与えるため必ず「焼戻し」をセットで行います。
Sau khi 'Tôi thép' (Yakiire — nung nóng rồi làm nguội nhanh để tăng độ cứng), thép rất giòn nên bắt buộc phải thực hiện kèm 'Ram thép' (Yakimodoshi) để giảm giòn và tăng độ dẻo dai.
内部応力を除いて軟らかく削りやすくする「焼きなまし」、結晶組織を均一化する「焼きならし」、表面だけ炭素をしみ込ませて硬くする「浸炭焼入れ」や「高周波焼入れ」を使い分けます。
'Ủ thép' (Yakinamashi) làm nguội chậm trong lò giúp làm mềm thép để dễ cắt gọt; 'Thường hóa' (Yakinarashi) làm đồng đều tổ chức hạt; 'Thấm cacbon rồi tôi' hoặc 'Tôi cao tần' giúp làm cứng riêng lớp bề mặt mà lõi vẫn dẻo.
JIS材料記号では、S45Cが炭素量約0.45%の機械構造用炭素鋼、SUS304がオーステナイト系ステンレス鋼(非磁性)、FC200がねずみ鋳鉄、FCDが球状黒鉛鋳鉄です。
Ký hiệu vật liệu JIS: S45C là thép cacbon chế tạo máy chứa khoảng 0,45% C; SUS304 là thép không gỉ Austenit (không nhiễm từ); FC200 là gang xám; FCD là gang cầu.
機械的性質の検査では、引張強さや伸びを測る「引張試験」、圧子を押し込む「硬さ試験(ビッカースHV・ロックウェルHRC・ブリネルHBW)」、粘り強さを測る「シャルピー衝撃試験」、繰返し応力による「疲労破壊」を把握します。
Thử nghiệm cơ tính gồm: 'Thử kéo' đo giới hạn bền kéo và độ giãn dài, 'Thử độ cứng' (Vickers HV, Rockwell HRC, Brinell HBW), 'Thử va đập Charpy' đo độ dai va đập, và đánh giá 'Phá hủy mỏi' do tải trọng lặp đi lặp lại.
Điểm cần nhớ
- 【○正しい】焼入れで硬くした鋼はもろいため、粘り強さを与える「焼戻し」と組み合わせて行う。
(○ Đúng) Thép sau khi tôi (Yakiire) rất cứng nhưng giòn nên luôn phải đi kèm nguyên công ram (Yakimodoshi) để tăng độ dẻo dai. - 【○正しい】S45Cは炭素量約0.45%の機械構造用炭素鋼であり、ビッカース(HV)・ロックウェル(HRC)は「硬さ試験」、シャルピーは「衝撃試験」である。
(○ Đúng) S45C là thép cacbon chế tạo máy có khoảng 0,45% C; Vickers (HV) và Rockwell (HRC) là 'thử độ cứng', còn Charpy là 'thử va đập'. - 【×誤り】「焼きなまし」を鋼を水中急冷して最も硬くする処理というのは誤り(炉冷で軟らかくする処理)。
(× Sai) Nói 'Ủ thép' (Yakinamashi) là nhúng nước làm nguội nhanh để làm thép cứng nhất là SAI (ủ là làm nguội chậm trong lò để làm mềm thép).
| Từ vựng | Nghĩa |
|---|---|
| 焼入れ・焼戻し | tôi và ram thép |
| 焼きなまし | ủ thép (Annealing) |
| 浸炭焼入れ | thấm cacbon rồi tôi |
| 機械構造用炭素鋼(S45C) | thép cacbon chế tạo máy (S45C) |
| シャルピー衝撃試験 | thử nghiệm va đập Charpy |
Gia công cơ khí & bảo trì máy (nâng cao)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf