
Bản vẽ kỹ thuật, Dung sai và Dụng cụ đo chính xác
図面・公差・測定器
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
第三角法・図面の線と寸法補助記号
Phép chiếu góc thứ ba, Các loại nét vẽ và Ký hiệu bổ trợ kích thước
日本の機械製図(JIS)で標準の「第三角法」では、正面図の上に平面図、右に右側面図、左に左側面図を配置します。
Trong 'Phép chiếu góc thứ ba' tiêu chuẩn JIS của Nhật Bản, Hình chiếu bằng đặt ở phía trên Hình chiếu đứng, Hình chiếu cạnh phải đặt bên phải và Hình chiếu cạnh trái đặt bên trái.
外形線には太い実線、寸法線・引出線には細い実線、見えないかくれ線には破線(点線)、中心線には一点鎖線を使います。
Đường bao thấy dùng nét liền đậm; đường kích thước và đường gióng dùng nét liền mảnh; đường bao khuất dùng nét đứt; đường tâm và trục đối xứng dùng nét gạch chấm mảnh.
寸法補助記号では、$\phi$(マル)が直径、$R$が半径、$C$が45°の面取り(C2は辺2mm×45°)、$\square$が正方形の辺($\square 20$は一辺20mm)、$t$が板厚を表します。
Ký hiệu kích thước: $\phi$ là đường kính, $R$ là bán kính, $C$ là vát mép 45° (C2 nghĩa là vát 2 mm × 45°), $\square$ là cạnh hình vuông ($\square 20$ là vuông mỗi cạnh 20 mm), $t$ là chiều dày tấm.
ねじ記号「M10×1.5」はメートルねじの呼び径10mm・ピッチ1.5mmを表し、穴加工記号ではザグリや皿ザグリ・深さ記号でねじ頭の沈め加工などを指示します。
Ký hiệu ren 'M10 × 1.5' chỉ ren hệ Mét đường kính danh nghĩa 10 mm, bước ren 1,5 mm; các ký hiệu khoét bậc (Counterbore),doa miệng loe (Countersink) và độ sâu lỗ dùng để chỉ định gia công lỗ bắt vít.
Điểm cần nhớ
- 【○正しい】第三角法では正面図の右に右側面図・上に平面図を置き、外形線は太い実線・中心線は一点鎖線で描く。
(○ Đúng) Trong phép chiếu góc thứ ba, hình chiếu cạnh phải đặt bên phải và hình chiếu bằng đặt phía trên hình chiếu đứng; đường bao thấy vẽ nét liền đậm, đường tâm vẽ nét gạch chấm mảnh. - 【○正しい】寸法記号で $\phi$ は直径、$R$ は半径、$C$ は45°面取り、$\square$ は正方形、$t$ は板厚を表す。
(○ Đúng) Ký hiệu $\phi$ là đường kính, $R$ là bán kính, $C$ là vát mép 45°, $\square$ là hình vuông và $t$ là chiều dày tấm. - 【×誤り】C2を「半径2mmの丸み」としたり、第三角法で正面図の右側に左側面図を配置するのは誤り。
(× Sai) Giải thích C2 là 'bo tròn bán kính 2 mm' hoặc đặt hình chiếu cạnh trái ở bên phải hình chiếu đứng trong phép chiếu góc thứ ba là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 第三角法 | phép chiếu góc thứ ba |
| 外形線 | đường bao thấy |
| 一点鎖線 | nét gạch chấm mảnh |
| 面取り記号(C) | ký hiệu vát mép 45° (C) |
| 断面図 | hình cắt / mặt cắt |
寸法公差・はめあい(すきまばめ・しまりばめ)と形状・位置の公差・表面粗さ
Dung sai kích thước, Lắp ghép (Lỏng, Chặt), Dung sai hình học và Độ nhám bề mặt
寸法「$50^{+0.02}_{-0.01}\text{ mm}$」では、最大許容寸法が50.02mm、最小許容寸法が49.99mm、寸法公差(差)は $50.02 - 49.99 = 0.03\text{ mm}$ です。
Với kích thước '$50^{+0.02}_{-0.01}\text{ mm}$', kích thước giới hạn lớn nhất là 50,02 mm, nhỏ nhất là 49,99 mm và dung sai kích thước (hiệu số) là $50.02 - 49.99 = 0.03\text{ mm}$.
穴と軸の「はめあい」では、穴径が軸径より大きくすきまができる「すきまばめ(例:H7/g6)」、軸径の方が大きい「しまりばめ(例:H7/p6)」、両方の可能性がある「中間ばめ」があります。
Trong lắp ghép lỗ và trục (trong đó chữ hoa H chỉ dung sai lỗ, chữ thường chỉ trục): lỗ lớn hơn trục tạo khe hở là 'lắp lỏng' (ví dụ H7/g6), trục lớn hơn lỗ là 'lắp chặt' (H7/p6), và ở giữa là 'lắp trung gian'.
形状・位置の公差では、データム(基準Aなど)に対して平行度・直角度・同軸度・真円度・平面度・円筒度などの形状や姿勢の許容誤差を公差記入枠で指定します。
Dung sai hình học quy định sai lệch cho phép về hình dáng và vị trí (độ phẳng, độ tròn, độ trụ, độ song song, độ vuông góc, độ đồng trục) so với chuẩn Datum (như chuẩn A) trong khung dung sai.
表面粗さの算術平均粗さ「Ra」や最大高さ「Rz」は数値が小さいほど表面が滑らかで、三角形の除去加工記号は切削・研削で削り取る加工を指定します。
Độ nhám bề mặt trung bình số học 'Ra' hoặc chiều cao tối đa 'Rz' có giá trị số càng nhỏ thì bề mặt càng bóng mịn; ký hiệu tam giác khép kín chỉ định gia công có phoi (cắt gọt, mài).
Điểm cần nhớ
- 【○正しい】$50^{+0.02}_{-0.01}\text{ mm}$ の公差幅は $0.03\text{ mm}$ であり、穴基準の「H7/g6」は常にすきまができる「すきまばめ」である。
(○ Đúng) Độ rộng dung sai của $50^{+0.02}_{-0.01}\text{ mm}$ là $0.03\text{ mm}$, và lắp ghép hệ thống lỗ 'H7/g6' là 'lắp lỏng' luôn có khe hở. - 【○正しい】表面粗さRa(算術平均粗さ)の数値が小さいほど仕上げ面は滑らか(きれい)になる。
(○ Đúng) Giá trị độ nhám trung bình số học Ra càng nhỏ thì bề mặt gia công càng nhẵn bóng. - 【×誤り】Ra 6.3 の方が Ra 1.6 よりも表面が滑らかである、または「H7/p6」をすきまばめというのは誤り。
(× Sai) Nói bề mặt Ra 6.3 nhẵn bóng hơn Ra 1.6 hoặc nói 'H7/p6' là lắp lỏng là SAI (H7/p6 là lắp chặt).
| Từ vựng | Nghĩa |
|---|---|
| 寸法公差 | dung sai kích thước |
| すきまばめ | lắp lỏng (Clearance fit) |
| しまりばめ | lắp chặt (Interference fit) |
| 形状・位置の公差 | dung sai hình học |
| 算術平均粗さ(Ra) | độ nhám trung bình số học (Ra) |
ノギス・マイクロメータ・ダイヤルゲージの読み方と扱い方
Cách đọc và sử dụng Thước cặp (Vernier Caliper), Panme (Micrometer) và Đồng hồ so
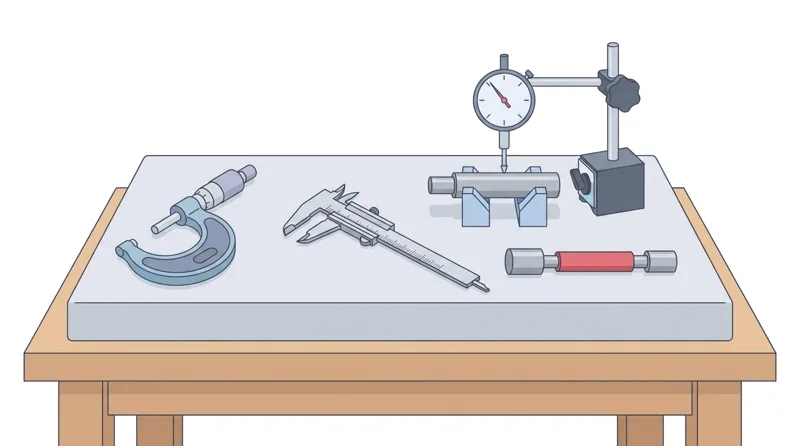
ノギス(最小読取値0.05mmなど)は1本で外径・内径・深さ・段差を測定でき、「本尺の0の手前のmm+副尺(バーニヤ)が一致した目盛」で読み取ります。
Thước cặp (độ chia nhỏ nhất 0,05 mm) đo được cả đường kính ngoài, đường kính trong, chiều sâu và bậc; giá trị đọc bằng 'số mm trên thước chính trước vạch 0 thước phụ + vạch thước phụ trùng khít'.
外側マイクロメータ(最小読取値0.01mm、ピッチ0.5mm)は「スリーブの0.5mm単位目盛+シンブルの目盛×0.01mm」で読み、ラチェットストップを回して一定の測定力で測ります。
Panme đo ngoài (độ chia 0,01 mm, bước ren trục 0,5 mm) đọc bằng 'vạch 0,5 mm trên ống cố định (Sleeve) + số vạch ống xoay (Thimble) × 0,01 mm', và phải vặn núm cóc (Ratchet stop) để lực đo không đổi.
測定前には測定面のゴミを拭き取り、50〜75mm用マイクロメータでは50mmの基準棒を挟んでゼロ点(基点)が合っているか確認します。
Trước khi đo phải lau sạch mỏ đo; với panme dải 50–75 mm phải kẹp thanh chuẩn 50 mm để kiểm tra điểm gốc (Zero point) chứ không vặn ép hai mỏ đo chạm nhau.
ダイヤルゲージはスピンドルの微小な変位を拡大表示する比較測定器で、マグネットスタンドに固定して平面度や回転軸の振れ(偏心)を測定します。
Đồng hồ so (Dial gauge) là dụng cụ đo so sánh phóng đại chuyển dịch nhỏ của trục đo, được gắn lên chân đế từ để kiểm tra độ phẳng, độ song song hoặc độ đảo trục quay.
Điểm cần nhớ
- 【○正しい】マイクロメータでスリーブが「12.5mm」、シンブルが「18」の目盛を指しているときの測定値は $12.5 + 0.18 = 12.68\text{ mm}$ である。
(○ Đúng) Khi ống cố định (Sleeve) của panme hiện '12,5 mm' và ống xoay (Thimble) chỉ vạch '18', kết quả đo là $12.5 + 0.18 = 12.68\text{ mm}$. - 【○正しい】マイクロメータはラチェットストップで測定力を一定にし、50〜75mm用は50mmの基準棒で基点(ゼロ点)を確認する。
(○ Đúng) Khi đo panme phải vặn núm cóc (Ratchet stop) để lực đo đồng nhất; panme 50–75 mm phải kiểm tra điểm 0 bằng thanh chuẩn 50 mm. - 【×誤り】シンブルを力強く握って締め付けたり、加工直後で高温のままの工作物を精密測定するのは熱膨張誤差が出るため誤り。
(× Sai) Nắm chặt ống Thimble vặn ép mạnh tay hoặc đo chính xác ngay khi phôi vừa gia công còn đang nóng (gây sai số giãn nở nhiệt) là SAI.
| Từ vựng | Nghĩa |
|---|---|
| ノギス | thước cặp (Vernier caliper) |
| マイクロメータ | panme (Micrometer) |
| ラチェットストップ | núm cóc giới hạn lực (Ratchet stop) |
| 基準棒 | thanh chuẩn (Setting rod) |
| ダイヤルゲージ | đồng hồ so (Dial gauge) |
限界ゲージ(栓ゲージ・ねじプラグゲージ)・ブロックゲージと三次元測定機
Dưỡng kiểm giới hạn (Dưỡng kiểm lỗ, Dưỡng kiểm ren), Căn mẫu và Máy đo 3D (CMM)
穴径の合否を素早く判定する「限界栓ゲージ(プラグゲージ)」や「限界ねじプラグゲージ」では、通り側(GO)が通り、止まり側(NOT GO)が通らないとき合格と判定します。
Khi dùng 'dưỡng trụ giới hạn kiểm lỗ (Plug gauge)' hoặc 'dưỡng kiểm ren trong', lỗ đạt yêu cầu (Hợp cách) khi đầu Qua (GO) đi lọt hết và đầu Không qua (NOT GO) không đi qua được.
高い平面度と寸法精度を持つ「ブロックゲージ」は、測定面を清浄にして滑らせながら重ねる「リンギング(密着)」によって目的の基準寸法を作ります。
'Căn mẫu' (Block gauge) có độ phẳng và độ chính xác cực cao; khi ghép nhiều miếng căn mẫu phải lau sạch rồi trượt ép sát vào nhau bằng hiện tượng 'bám dính phân tử' (Wringing).
けがきや高さ測定の基準となる平らな面には「定盤」と「ハイトゲージ」、隙間の測定には「シックネスゲージ(すきまゲージ)」、直角度の確認には「スコヤ(直角定規)」を使います。
Khi lấy dấu hoặc đo chiều cao dùng 'bàn máp' (Surface plate) và 'thước đo cao' (Height gauge); đo khe hở hẹp dùng 'căn lá' (Thickness gauge); kiểm tra góc vuông 90° dùng 'ke vuông' (Square / Sukoya).
精密測定室の標準温度はJISで「20℃」と定められており、「三次元測定機(CMM)」はプローブで座標(X・Y・Z)を測り、立体形状や形状・位置の公差を高精度に測定します。
Nhiệt độ tiêu chuẩn phòng đo lường chính xác theo JIS là '20°C'; 'Máy đo tọa độ 3 chiều' (CMM) dùng đầu dò chạm lấy tọa độ X-Y-Z để đo chính xác kích thước 3D và dung sai hình học.
Điểm cần nhớ
- 【○正しい】限界ゲージ(栓ゲージ・ねじゲージ)は「通り側(GO)が通り、止まり側(NOT GO)が通らない」とき合格となる。
(○ Đúng) Dưỡng kiểm giới hạn (dưỡng lỗ, dưỡng ren) đạt yêu cầu khi 'đầu Qua (GO) đi lọt và đầu Không qua (NOT GO) không đi qua'. - 【○正しい】ブロックゲージを密着させる操作を「リンギング」といい、精密測定の標準温度は「20℃」である。
(○ Đúng) Thao tác trượt ép dính các miếng căn mẫu vào nhau gọi là 'Wringing' (Ringing), và nhiệt độ tiêu chuẩn đo lường chính xác là '20°C'. - 【×誤り】通り側も止まり側も両方貫通した穴を「合格」と判定するのは誤り(穴径が大きすぎる不良)。
(× Sai) Phán định lỗ mà cả đầu Qua (GO) lẫn đầu Không qua (NOT GO) đều chui lọt hết là 'Đạt' là SAI (đó là lỗ bị rộng quá dung sai).
| Từ vựng | Nghĩa |
|---|---|
| 限界栓ゲージ | dưỡng trụ giới hạn kiểm lỗ (Plug gauge) |
| ブロックゲージ | căn mẫu (Block gauge) |
| リンギング | ép dính căn mẫu (Wringing) |
| シックネスゲージ | căn lá đo khe hở (Thickness gauge) |
| 三次元測定機 | máy đo tọa độ 3 chiều (CMM) |
Bản vẽ, đo lường & tính toán kỹ thuật
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf