
စက်ဖြင့် သတ္တုဖြတ်စားပြုပြင်ခြင်း၊ သတ္တုပစ္စည်းများ၊ ဂဟေဆော်ခြင်းနှင့် ပလတ်စတစ်ပုံသွင်းခြင်း
機械加工・金属材料・溶接・プラスチック成形
စက်မှုကုန်ထုတ်လုပ်ငန်း - စက်ပစ္စည်းနှင့် လျှပ်စစ်အီလက်ထရွန်နစ် (製造分野) · 製造分野 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 鉄鋼材料(炭素鋼・ステンレス・工具鋼)と非鉄金属材料
1. သံနှင့် သံမဏိပစ္စည်းများ (ကာဗွန်သံမဏိ၊ စတီးလ်၊ ကိရိယာသုံးသံမဏိ) နှင့် သံမဟုတ်သော သတ္တုပစ္စည်းများ
工業製品で最も多く使われる鉄鋼材料は、鉄(Fe)に含まれる炭素(C)の量によって性質が大きく変わり、炭素量が約0.02〜2.14%のものを「鋼(スチール)」、2.14〜6.67%のものを「鋳鉄」と呼びます。
စက်မှုထုတ်ကုန်များတွင် အများဆုံး အသုံးပြုသည့် သံနှင့် သံမဏိပစ္စည်းများ (鉄鋼材料) သည် သံ (Fe) အတွင်း ပါဝင်သော ကာဗွန် (C) ပမာဏအလိုက် ဂုဏ်သတ္တိများ ကြီးမားစွာ ပြောင်းလဲသွားပြီး ကာဗွန်ပမာဏ 0.02% မှ 2.14% ခန့် ပါဝင်သောအရာကို သံမဏိ (鋼 / スチール) ဟု ခေါ်ဆိုကာ 2.14% မှ 6.67% ပါဝင်သောအရာကို သံကြွပ် (鋳鉄) ဟု ခေါ်ပါသည်။
JIS記号で「SS400」は一般構造用圧延鋼材(数字の400は最低引張強さ400MPaを示す)、「S45C」は機械構造用炭素鋼(炭素含有量が約0.45%で焼入れが可能な中炭素鋼)を表します。
JIS သင်္ကေတတွင် SS400 သည် အထွေထွေ တည်ဆောက်ရေးသုံး သံမဏိ (ကိန်းဂဏန်း 400 သည် အနိမ့်ဆုံး ဆွဲအားခံနိုင်ရည် 400 MPa ကို ပြသသည်) ဖြစ်ပြီး S45C သည် စက်ပစ္စည်း တည်ဆောက်ရေးသုံး ကာဗွန်သံမဏိ (ကာဗွန်ပါဝင်နှုန်း 0.45% ခန့်ရှိပြီး မီးဆေး၍ မာကျောစေနိုင်သော အလယ်အလတ် ကာဗွန်သံမဏိ) ကို ဖော်ပြပါသည်။
さびにくい「ステンレス鋼」はクロム(Cr)を10.5%以上含む合金鋼であり、代表格の「SUS304(18Cr-8Niオーステナイト系)」は耐食性に優れ、磁石につかない(非磁性)という重要な特徴があります。
သံချေးမတက်လွယ်သော စတီးလ် / သံချေးမတက်သော သံမဏိ (ステンレス鋼) သည် ခရိုမီယမ် (Cr) 10.5% နှင့်အထက် ပါဝင်သော သတ္တုစပ်သံမဏိဖြစ်ပြီး အဓိကအသုံးများသော SUS304 (18Cr-8Ni အော့စတက်နိုက်အမျိုးအစား) သည် သံချေးတက်ခြင်းဒဏ်ကို ကောင်းစွာခံနိုင်ရည်ရှိပြီး သံလိုက်မကပ်သည့် (非磁性) အရေးကြီးသော ထူးခြားချက်ရှိပါသည်။
切削工具(バイトやドリル)には、高温でも硬さが落ちにくい「高速度工具鋼(ハイス:SKH)」や、炭化タングステン(WC)を焼結した非常に硬い「超硬合金」が広く使われています。
ဖြတ်စားကိရိယာများ (တွင်ခုံဓားနှင့် လွန်ပူ) အတွက် အပူချိန်မြင့်မားသည့်တိုင် မာကျောမှု မကျဆင်းလွယ်သော အမြန်နှုန်းမြင့် ကိရိယာသုံးသံမဏိ (高速度工具鋼 / ハイス SKH) နှင့် တန်စတင်ကာဗိုက် (WC) ကို အပူပေးဖိသိပ်ထားသည့် အလွန်မာကျောသော သတ္တုစပ် (超硬合金) တို့ကို ကျယ်ပြန့်စွာ အသုံးပြုကြပါသည်။
また、非鉄金属では、軽くて比重が鉄の約3分の1(約2.7)である「アルミニウム合金」や、電気・熱伝導率が高い銅、銅と亜鉛(Zn)の合金である「黄銅(黄銅(しんちゅう))」、銅とすず(Sn)の合金である「青銅」が用途に応じて使われます。
ထို့ပြင် သံမဟုတ်သော သတ္တုများ (非鉄金属) တွင် ပေါ့ပါးပြီး သိပ်သည်းဆမှာ သံ၏ သုံးပုံတစ်ပုံခန့် (2.7 ခန့်) သာရှိသော အလူမီနီယမ် သတ္တုစပ်၊ လျှပ်စစ်နှင့် အပူစီးကူးနိုင်စွမ်း မြင့်မားသော ကြေးနီ၊ ကြေးနီနှင့် သွပ် (Zn) သတ္တုစပ်ဖြစ်သော ကြေးဝါ (黄銅 / 真鍮) နှင့် ကြေးနီနှင့် သံဖြူ (Sn) သတ္တုစပ်ဖြစ်သော ကြေးညို (青銅) တို့ကို အသုံးပြုပုံအလိုက် ခွဲခြားသုံးစွဲကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「S45C」は炭素を約0.45%含む機械構造用炭素鋼、「SS400」は最低引張強さ400MPaの一般構造用鋼である
S45C သည် ကာဗွန် 0.45% ခန့် ပါဝင်သော စက်ပစ္စည်းတည်ဆောက်ရေးသုံး ကာဗွန်သံမဏိဖြစ်ပြီး SS400 သည် အနိမ့်ဆုံး ဆွဲအားခံနိုင်ရည် 400 MPa ရှိသော အထွေထွေ တည်ဆောက်ရေးသုံး သံမဏိဖြစ်သည် - 代表的なステンレス鋼「SUS304(18Cr-8Ni)」はさびにくく、常温で磁石につかない(非磁性)
အဓိကအသုံးများသော စတီးလ် SUS304 (18Cr-8Ni) သည် သံချေးမတက်လွယ်ဘဲ သာမန်အခန်းအပူချိန်တွင် သံလိုက်မကပ်ပါ (非磁性) - アルミニウムの比重は約2.7で鉄(約7.8)の約1/3と軽く、銅+亜鉛の合金を「黄銅(黄銅(しんちゅう))」と呼ぶ
အလူမီနီယမ်၏ သိပ်သည်းဆမှာ 2.7 ခန့်ဖြစ်၍ သံ (7.8 ခန့်) ၏ 1/3 ခန့်သာရှိပြီး ပေါ့ပါးကာ ကြေးနီ + သွပ် သတ္တုစပ်ကို ကြေးဝါ (黄銅 / 真鍮) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 炭素鋼(S45Cなど) | ကာဗွန်သံမဏိ (炭素鋼 S45C စသည်) |
| ステンレス鋼(SUS304など) | စတီးလ် / သံချေးမတက်သော သံမဏိ (ステンレス鋼 SUS304 စသည်) |
| 焼入れ・焼戻し | မီးဆေးခြင်း (焼入れ) နှင့် မီးပြန်ပေးခြင်း (焼戻し) |
| ロックウェル硬さ(HRC) | ရော့ခ်ဝဲလ် မာကျောမှု (ロックウェル硬さ HRC) |
2. 材料試験(引張・硬さ・衝撃)と鋼の熱処理(焼入れ・焼戻し)
2. သတ္တုပစ္စည်း စမ်းသပ်စစ်ဆေးခြင်း (ဆွဲအား၊ မာကျောမှု၊ ရိုက်ခတ်မှုဒဏ်) နှင့် သံမဏိ အပူပေးပြုပြင်ခြင်း (မီးဆေးခြင်းနှင့် မီးပြန်ပေးခြင်း)
金属材料の強さや粘り強さを調べる機械的試験として、試験片を引っ張って降伏点・引張強さ・伸び・絞りを測る「引張試験」と、振り子式ハンマーで衝撃的に折ってじん性(粘り強さ)を測る「シャルピー衝撃試験」があります。
သတ္တုပစ္စည်းများ၏ ခိုင်ခံ့မှုနှင့် မာကျောပျော့ပျောင်းမှု (じん性 — ရိုက်ခတ်ဒဏ်ခံနိုင်ပြီး မကျိုးပဲ့လွယ်မှု) တို့ကို စစ်ဆေးသည့် စက်ပိုင်းဆိုင်ရာ စမ်းသပ်မှုများအနေဖြင့် စမ်းသပ်သတ္တုချောင်းကို ဆွဲဆန့်၍ ပုံသဏ္ဌာန်စတင်ပြောင်းလဲသည့်အမှတ် (降伏点)၊ ဆွဲအားခံနိုင်ရည်၊ ရှည်ထွက်နှုန်းနှင့် ကျုံ့ဝင်နှုန်းတို့ကို တိုင်းတာသော ဆွဲအားစမ်းသပ်မှု (引張試験) နှင့် ချိန်သီးတူဖြင့် ရိုက်ချိုး၍ ရိုက်ခတ်ဒဏ်ခံနိုင်မှုကို တိုင်းတာသော ရှာပီ ရိုက်ခတ်မှုစမ်းသပ်ခြင်း (シャルピー衝撃試験) တို့ ရှိကြပါသည်။
また、材料表面の硬さを測る「硬さ試験」には、ダイヤモンド四角錐圧子を押し込む「ビッカース硬さ試験(HV)」、ダイヤモンド円錐や鋼球を使う「ロックウェル硬さ試験(HRC・HRB)」、鋼球圧子を使う「ブリネル硬さ試験(HBW)」があります。
ထို့ပြင် သတ္တုမျက်နှာပြင်၏ မာကျောမှုကို တိုင်းတာသည့် မာကျောမှု စမ်းသပ်ခြင်း (硬さ試験) တွင် စိန်လေးထောင့်ပိရမစ်ထိပ်ဖူးဖြင့် ဖိသွင်းတိုင်းတာသော ဗစ်ကာ မာကျောမှုစမ်းသပ်ခြင်း (ビッカース硬さ試験 HV)၊ စိန်ကတော့ချွန် သို့မဟုတ် သံမဏိဘောလုံးကို အသုံးပြုသော ရော့ခ်ဝဲလ် မာကျောမှုစမ်းသပ်ခြင်း (ロックウェル硬さ試験 HRC / HRB) နှင့် သံမဏိဘောလုံးဖိတံကို အသုံးပြုသော ဘရီနယ်လ် မာကျောမှုစမ်းသပ်ခြင်း (ブリネル硬さ試験 HBW) တို့ ရှိကြပါသည်။
鋼(S45Cや工具鋼など)の性質を改善する熱処理のうち、高温(約800〜850℃のオーステナイト状態)に加熱したあと水や油の中で急冷し、硬いマルテンサイト組織にして鋼を硬く強くする操作を「焼入れ」といいます。
သံမဏိ (S45C သို့မဟုတ် ကိရိယာသုံးသံမဏိ စသည်) ၏ ဂုဏ်သတ္တိကို ကောင်းမွန်အောင် ပြုပြင်သည့် အပူပေးပြုပြင်ခြင်း (熱処理) များအနက် အပူချိန်မြင့်မားစွာ (800℃ မှ 850℃ ခန့် အော့စတက်နိုက် အခြေအနေသို့) အပူပေးပြီးနောက် ရေ သို့မဟုတ် ဆီအတွင်း၌ အမြန်အအေးခံကာ မာကျောသော မာတင်ဆိုက်ဖွဲ့စည်းပုံ ဖြစ်ပေါ်စေပြီး သံမဏိကို မာကျောခိုင်ခံ့စေသည့် လုပ်ငန်းကို မီးဆေးခြင်း (焼入れ) ဟု ခေါ်ပါသည်။
焼入れしたままの鋼は非常に硬い反面、内部応力が大きくてもろく(衝撃で割れやすく)なっているため、必ず再加熱(150〜600℃)して粘り強さ(じん性)を与える「焼戻し」とセットで行います。
မီးဆေးထားပြီးစ သံမဏိသည် အလွန်မာကျောသော်လည်း အတွင်းဒဏ်အား ကြီးမားပြီး ကြွပ်ဆတ်နေသောကြောင့် (ရိုက်ခတ်မိပါက ကွဲအက်လွယ်သောကြောင့်) မဖြစ်မနေ အပူပြန်ပေး၍ (150℃ မှ 600℃) မာဆတ်မှုလျှော့ချကာ ရိုက်ခတ်ဒဏ်ခံနိုင်စွမ်း (じん性) ရှိစေသည့် မီးပြန်ပေးခြင်း (焼戻し) နှင့် တွဲဖက်လုပ်ဆောင်ရပါသည်။
一方、加熱後に炉の中でゆっくり冷まして内部ひずみを取り除き軟らかく削りやすくする「焼なまし」、空冷して結晶組織を均一にする「焼ならし」、表面だけを硬くする「浸炭焼入れ」「高周波焼入れ」「窒化処理」も重要です。
အခြားတစ်ဖက်တွင်မူ အပူပေးပြီးနောက် မီးဖိုအတွင်း၌ ဖြည်းညင်းစွာ အအေးခံ၍ အတွင်းဒဏ်အားများကို ဖယ်ရှားကာ ပျော့ပျောင်းပြီး ဖြတ်စားရလွယ်ကူစေသည့် ပျော့အောင် မီးဖုတ်ခြင်း (焼なまし)၊ လေထဲတွင် အအေးခံ၍ ပုံဆောင်ခဲဖွဲ့စည်းပုံ ညီညာစေသည့် ပုံမှန်ဖြစ်အောင် မီးဖုတ်ခြင်း (焼ならし) နှင့် မျက်နှာပြင်တစ်ခုတည်းကိုသာ မာကျောစေသည့် ကာဗွန်သွင်း မီးဆေးခြင်း (浸炭焼入れ)၊ ကြိမ်နှုန်းမြင့် မီးဆေးခြင်း (高周波焼入れ) နှင့် နိုက်ထရိုဂျင်သွင်း ပြုပြင်ခြင်း (窒化処理) တို့သည်လည်း အရေးကြီးပါသည်။
မှတ်ထားရမည့် အချက်များ
- 材料の強さと伸びは「引張試験」、粘り強さは「シャルピー衝撃試験」、硬さは「ビッカース(HV)・ロックウェル(HRC)」で測る
သတ္တုပစ္စည်း၏ ခိုင်ခံ့မှုနှင့် ရှည်ထွက်နှုန်းကို ဆွဲအားစမ်းသပ်မှု (引張試験)၊ ရိုက်ခတ်ဒဏ်ခံနိုင်မှုကို ရှာပီ ရိုက်ခတ်မှုစမ်းသပ်ခြင်း (シャルピー衝撃試験) နှင့် မာကျောမှုကို ဗစ်ကာ (HV) သို့မဟုတ် ရော့ခ်ဝဲလ် (HRC) တို့ဖြင့် တိုင်းတာသည် - 「焼入れ(加熱+急冷)」で鋼は硬くなるがもろくなるため、必ず「焼戻し」を行って粘り強さ(じん性)を与える
မီးဆေးခြင်း (焼入れ — အပူပေးခြင်း + အမြန်အအေးခံခြင်း) ကြောင့် သံမဏိသည် မာကျောလာသော်လည်း ကြွပ်ဆတ်သွားသောကြောင့် မဖြစ်မနေ မီးပြန်ပေးခြင်း (焼戻し) ပြုလုပ်၍ ရိုက်ခတ်ဒဏ်ခံနိုင်စွမ်း (じん性) ရှိအောင် ပြုလုပ်ရန် - 鋼を軟らかくして加工しやすくする熱処理を「焼なまし」、表面だけを硬くする処理を「浸炭焼入れ・高周波焼入れ」という
သံမဏိကို ပျော့ပျောင်းပြီး ဖြတ်စားပြုပြင်ရ လွယ်ကူစေသော အပူပေးပြုပြင်ခြင်းကို ပျော့အောင် မီးဖုတ်ခြင်း (焼なまし) ဟုခေါ်ပြီး မျက်နှာပြင်တစ်ခုတည်းကိုသာ မာကျောစေသော ပြုပြင်မှုကို ကာဗွန်သွင်း မီးဆေးခြင်း (浸炭焼入れ) နှင့် ကြိမ်နှုန်းမြင့် မီးဆေးခြင်း (高周波焼入れ) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 旋盤加工 | တွင်ခုံစက်ဖြင့် ဖြတ်စားခြင်း (旋盤加工) |
| 主軸台・チャック | ပင်မဝင်ရိုးခုံ (主軸台) နှင့် ညှပ်ခေါင်း (チャック) |
| チャックハンドル | ညှပ်ခေါင်းလှည့်ဂွ (チャックハンドル — ချက်ချင်းဖြုတ်ရန်) |
| 外径削り・中ぐり | အပြင်အချင်း ဖြတ်စားခြင်း (外径削り) နှင့် အတွင်းပေါက်ချဲ့ ဖြတ်စားခြင်း (中ぐり) |
3. 旋盤加工の基本・切削速度の計算と切削油剤
3. တွင်ခုံစက်ဖြင့် ဖြတ်စားခြင်း အခြေခံ၊ ဖြတ်စားနှုန်း (切削速度) တွက်ချက်ပုံနှင့် ဖြတ်စားဆီ (切削油剤)
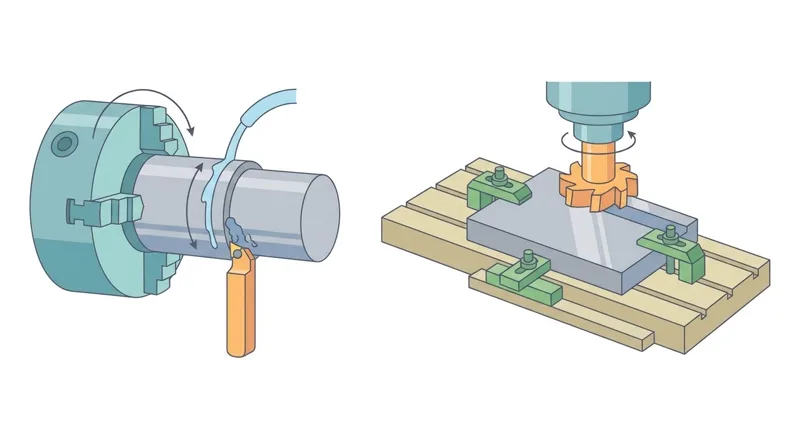
「旋盤」は、主軸のチャック(三つ爪スクロールチャックや四つ爪インディペンデントチャック)に円筒状の「工作物(被削材)を固定して回転」させ、刃物台に取り付けた単刃工具「バイト」を送って丸く削る工作機械です。
တွင်ခုံစက် (旋盤) သည် ပင်မဝင်ရိုး၏ ညှပ်ခေါင်း (မေးရိုးသုံးခုပါ စကရောညှပ်ခေါင်း သို့မဟုတ် မေးရိုးလေးခုပါ သီးခြားချိန်ညှိရသော ညှပ်ခေါင်း) တွင် ဆလင်ဒါပုံ ထုတ်လုပ်မည့်သတ္တုတုံး (工作物 / 被削材) ကို အသေညှပ်၍ လှည့်ပတ်စေပြီး ဓားတင်ခုံ (刃物台) တွင် တပ်ဆင်ထားသော သွားတစ်ဖက်ပါ ဖြတ်ဓားဖြစ်သည့် တွင်ခုံဓား (バイト) ကို ရွေ့လျားစေကာ အဝိုင်းပုံ ဖြတ်စားသော စက်ကိရိယာဖြစ်ပါသည်။
旋盤では、外周を削る「外径削り(外丸削り)」、端面を平らにする「端面削り」、下穴を広げる「中ぐり(内径削り)」、溝を掘る「溝切り」、円錐状に削る「テーパ削り」、製品を切り離す「突切り」や「ねじ切り」を行います。
တွင်ခုံစက်တွင် အပြင်ဘက်ပတ်လည်ကို ဖြတ်စားသည့် အပြင်အချင်း ဖြတ်စားခြင်း (外径削り / 外丸削り)၊ ထိပ်မျက်နှာပြင်ကို ပြန့်ပြူးအောင် ဖြတ်စားသည့် ထိပ်မျက်နှာပြင် ဖြတ်စားခြင်း (端面削り)၊ ဖောက်ထားပြီးသောအပေါက်ကို ချဲ့သည့် အတွင်းပေါက်ချဲ့ ဖြတ်စားခြင်း (中ぐり / 内径削り)၊ မြောင်းဖော်သည့် မြောင်းဖြတ်စားခြင်း (溝切り)၊ ကတော့ပုံစောင်း၍ ဖြတ်စားသည့် တေပါဖြတ်စားခြင်း (テーパ削り)၊ ပစ္စည်းကို ဖြတ်ချသည့် ပိုင်းဖြတ်ခြင်း (突切り) နှင့် ဝက်အူရစ်ဖော်ခြင်း (ねじ切り) တို့ကို လုပ်ဆောင်ပါသည်။
切削加工の三要素は「切削速度 V(m/min)」「送り f(mm/rev)」「切込み深さ(mm)」であり、工作物の直径 D(mm)と主軸回転数 N(min-1 (rpm)=rpm)のとき、切削速度は「V = 3.14 × D × N ÷ 1000」で計算します。
သတ္တုဖြတ်စားခြင်း၏ အခြေခံအချက် 3 ချက်မှာ ဖြတ်စားနှုန်း V (m/min)၊ ဓားရွေ့နှုန်း f (mm/rev) နှင့် ဓားစားအနက် (mm) တို့ဖြစ်ကြပြီး ပစ္စည်း၏ အချင်း D (mm) နှင့် ပင်မဝင်ရိုး လည်ပတ်နှုန်း N (min-1 / rpm) ဖြစ်သည့်အခါ ဖြတ်စားနှုန်းကို V = 3.14 × D × N ÷ 1000 ပုံသေနည်းဖြင့် တွက်ချက်ပါသည်။
この式から、同じ切削速度 V で削る場合、工作物の直径 D が細く(小さく)なるほど、主軸回転数 N を速く(高回転に)設定しなければなりません。
ဤပုံသေနည်းအရ တူညီသော ဖြတ်စားနှုန်း V ဖြင့် ဖြတ်စားလိုသည့်အခါ ပစ္စည်း၏ အချင်း D သေးငယ်လာလေလေ ပင်မဝင်ရိုး လည်ပတ်နှုန်း N ကို ပိုမိုမြန်ဆန်အောင် (လည်ပတ်နှုန်းမြင့်အောင်) ချိန်ညှိပေးရမည် ဖြစ်ပါသည်။
また、加工中に「切削油剤」をかける目的は、①摩擦熱を奪う「冷却作用」、②工具摩耗や構成刃先を防いで仕上げ面をきれいにする「潤滑作用」、③切りくずを流し去る「洗浄(排出)作用」の3つです。
ထို့ပြင် သတ္တုဖြတ်စားနေစဉ် ဖြတ်စားဆီ / အအေးခံချောဆီ (切削油剤) ပက်ဖျန်းပေးရခြင်း၏ ရည်ရွယ်ချက် 3 ရပ်မှာ (1) ပွတ်တိုက်အပူကို ဖယ်ရှားပေးသည့် အအေးခံခြင်း အာနိသင် (冷却作用)၊ (2) ဓားပွန်းစားမှုနှင့် ဓားသွားထိပ်တွင် သတ္တုစကပ်ငြိမှု (構成刃先) ကို ကာကွယ်ပေးပြီး မျက်နှာပြင်ချောမွေ့စေသည့် ချောဆီအာနိသင် (潤滑作用) နှင့် (3) သတ္တုစများကို ရေစီးဖြင့် ဖယ်ရှားပေးသည့် သန့်စင်ဖယ်ရှားခြင်း အာနိသင် (洗浄・排出作用) တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 旋盤加工は「工作物を回転」させ、刃物である「バイト」を移動させて外径削り・端面削り・中ぐりなどを行う
တွင်ခုံစက်ဖြင့် ဖြတ်စားခြင်းသည် ထုတ်လုပ်မည့်ပစ္စည်းကို လှည့်ပတ်စေပြီး ဖြတ်ဓားဖြစ်သော တွင်ခုံဓား (バイト) ကို ရွေ့လျားစေကာ အပြင်အချင်းဖြတ်စားခြင်း၊ ထိပ်မျက်နှာပြင်ဖြတ်စားခြင်းနှင့် အတွင်းပေါက်ချဲ့ခြင်းတို့ကို လုပ်ဆောင်သည် - 切削速度の公式は「V = 3.14DN / 1000」であり、直径Dが小さいほど回転数Nを高くする
ဖြတ်စားနှုန်း ပုံသေနည်းမှာ V = 3.14DN / 1000 ဖြစ်ပြီး အချင်း D သေးငယ်လေလေ လည်ပတ်နှုန်း N ကို မြင့်မားစွာ ထားရှိရသည် - 切削油剤には「冷却作用」「潤滑作用(工具寿命延長・構成刃先防止)」「切りくず洗浄作用」がある
ဖြတ်စားဆီ (切削油剤) တွင် အအေးခံခြင်း အာနိသင်၊ ချောဆီအာနိသင် (ဓားသက်တမ်းရှည်စေခြင်းနှင့် ဓားထိပ်သတ္တုစကပ်ငြိမှု ကာကွယ်ခြင်း) နှင့် သတ္တုစများ သန့်စင်ဖယ်ရှားခြင်း အာနိသင်တို့ ရှိသည် - 【例】直径D=100mmの丸棒を主軸回転数N=500rpmで旋削 → 切削速度V=3.14×100×500÷1,000=157m/min
ဥပမာ — အချင်း D = 100 mm ရှိသော သံလုံးချောင်းကို ပင်မဝင်ရိုး လည်ပတ်နှုန်း N = 500 rpm ဖြင့် တွင်ခုံစက်၌ ဖြတ်စားသည့်အခါ → ဖြတ်စားနှုန်း V = 3.14 × 100 × 500 ÷ 1,000 = 157 m/min
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| フライス盤・マシニングセンタ | ဖရိုက်စ်စက် (フライス盤) နှင့် အလိုအလျောက် ဓားလဲစနစ်ပါ ဘက်စုံသုံးစက် (マシニングセンタ) |
| 正面フライス・エンドミル | မျက်နှာပြင်စား ဖရိုက်စ်ဓား (正面フライス) နှင့် အင်းဒ်မေးလ်ဓား (エンドミル) |
| アップカット・ダウンカット | အပေါ်ပင့်ဖြတ်စားခြင်း (アップカット) နှင့် အောက်ဖိဖြတ်စားခြင်း (ダウンカット) |
| 自動工具交換装置(ATC) | အလိုအလျောက် ဓားလဲလှယ်သည့်စနစ် (自動工具交換装置 / ATC) |
4. フライス盤加工とボール盤による穴あけ三工程(ドリル・リーマ・タップ)
4. ဖရိုက်စ်စက်ဖြင့် ဖြတ်စားခြင်းနှင့် အပေါက်ဖောက်စက် (ボール盤) ဖြင့် အပေါက်ဖောက်ခြင်း လုပ်ငန်းစဉ် 3 ရပ် (လွန်ပူ၊ အပေါက်ချောဓား၊ အတွင်းဝက်အူရစ်ဖော်ဓား)
旋盤とは逆に、工作物をテーブル上の「マシンバイス」などにしっかり固定し、主軸に取り付けた多刃工具(フライス)を「高速回転」させて平面や溝を削り出す工作機械を「フライス盤」といいます。
တွင်ခုံစက်နှင့် ပြောင်းပြန်အားဖြင့် ထုတ်လုပ်မည့်ပစ္စည်းကို စားပွဲပေါ်ရှိ စက်ပစ္စည်းညှပ်ခုံ (マシンバイス) စသည်တို့တွင် သေချာစွာ အသေညှပ်ထားပြီး ပင်မဝင်ရိုးတွင် တပ်ဆင်ထားသော သွားအများပါသည့် ဖြတ်ဓား (フライス) ကို အမြန်နှုန်းမြင့်မားစွာ လှည့်ပတ်စေကာ ပြင်ညီမျက်နှာပြင်နှင့် မြောင်းများကို ဖြတ်စားသည့် စက်ကိရိယာကို ဖရိုက်စ်စက် (フライス盤) ဟု ခေါ်ပါသည်။
フライス盤で使う代表的な工具として、広い平面を能率よく削る「正面フライス(フェイスミル)」と、外周刃と底刃を持ち、溝加工・段加工・外形加工・ポケット加工ができる「エンドミル」があります。
ဖရိုက်စ်စက်တွင် အသုံးပြုသော အဓိကဓားများအနေဖြင့် ကျယ်ပြန့်သော ပြင်ညီမျက်နှာပြင်ကို ထိရောက်စွာ ဖြတ်စားသည့် မျက်နှာပြင်စား ဖရိုက်စ်ဓား (正面フライス / フェイスミル) နှင့် ဘေးပတ်လည်သွားရော အောက်ခြေသွားပါ ပါရှိပြီး မြောင်းဖော်ခြင်း၊ အဆင့်ဖော်ခြင်း၊ အပြင်ပုံသဏ္ဌာန်ဖော်ခြင်းနှင့် အတွင်းချိုင့်ခွက်ဖော်ခြင်းတို့ ပြုလုပ်နိုင်သော အင်းဒ်မေးလ်ဓား (エンドミル) တို့ ရှိကြပါသည်။
一方、「ボール盤」は回転する工具を上下に送って穴をあける機械であり、まず「センタ穴ドリル(またはポンチ)」で位置決めのくぼみをつけてから、「ツイストドリル」で所定の穴をあけます。
အခြားတစ်ဖက်တွင် အပေါက်ဖောက်စက် (ボール盤) သည် လည်ပတ်နေသော ဓားကိရိယာကို အပေါ်အောက် ရွေ့လျားစေ၍ အပေါက်ဖောက်သည့်စက်ဖြစ်ပြီး ပထမဦးစွာ ဗဟိုပေါက်ဖော်လွန်ပူ (センタ穴ドリル — သို့မဟုတ် ပွန်ချာ ポンチ) ဖြင့် တည်နေရာသတ်မှတ်သည့် အချိုင့်ရာပေးပြီးမှ သတ်မှတ်ထားသော အပေါက်ကို လိမ်ကြောပါလွန်ပူ (ツイストドリル) ဖြင့် ဖောက်ရပါသည်။
ドリルであけただけの穴は寸法精度や表面粗さが粗いため、精密なはめあい穴に仕上げるには、ドリルでわずかに小さい下穴をあけた後、多刃工具の「リーマ」を通して穴の内面を精密・滑らかに仕上げます(リーマ加工)。
လွန်ပူဖြင့် ဖောက်ထားရုံသာဖြစ်သော အပေါက်သည် အတိုင်းအတာတိကျမှုနှင့် မျက်နှာပြင်ချောမွေ့မှု ကြမ်းတမ်းနေသေးသောကြောင့် တိကျသော အံဝင်ခွင်ကျတပ်ဆင်မည့်အပေါက်အဖြစ် အပြီးသတ်ရန်အတွက် လွန်ပူဖြင့် အနည်းငယ်သေးငယ်သော ကနဦးအပေါက် (下穴) ကို အရင်ဖောက်ပြီးနောက် သွားအများပါသော အပေါက်ချောဓား (リーマ) ဖြင့် အပေါက်အတွင်းမျက်နှာပြင်ကို တိကျချောမွေ့အောင် အပြီးသတ်ချောရပါသည် (リーマ加工)။
また、穴の内面に「めねじ(雌ねじ)」を切る場合は、ねじの外径よりピッチ分だけ小さい「タップ下穴」をドリルであけた後、「タップ」という工具をねじ込んでめねじを加工します(丸棒の外周におねじを切る工具は「ダイス」です)。
ထို့ပြင် အပေါက်၏ အတွင်းမျက်နှာပြင်၌ အတွင်းဝက်အူရစ် (めねじ) ဖော်လိုသည့်အခါ ဝက်အူရစ်၏ အပြင်အချင်းထက် အရစ်အကွာအဝေး (ピッチ) စာမျှ ပိုသေးငယ်သော အတွင်းဝက်အူရစ်ဖော်ရန် ကနဦးအပေါက် (タップ下穴) ကို လွန်ပူဖြင့် အရင်ဖောက်ပြီးနောက် အတွင်းဝက်အူရစ်ဖော်ဓား (タップ) ကို လှည့်သွင်း၍ အတွင်းဝက်အူရစ် ဖော်ရပါသည် (သံလုံးချောင်း၏ အပြင်ဘက်ပတ်လည်တွင် အပြင်ဝက်အူရစ် おねじ ဖော်သည့် ကိရိယာမှာ အပြင်ဝက်အူရစ်ဖော်ဓား ダイス ဖြစ်ပါသည်)။
မှတ်ထားရမည့် အချက်များ
- フライス盤は「工具を回転」させ、広い平面加工には「正面フライス」、溝や段加工には「エンドミル」を使う
ဖရိုက်စ်စက် (フライス盤) သည် ဖြတ်ဓားကိရိယာကို လှည့်ပတ်စေပြီး ကျယ်ပြန့်သော ပြင်ညီမျက်နှာပြင်အတွက် မျက်နှာပြင်စား ဖရိုက်စ်ဓား (正面フライス)၊ မြောင်းနှင့် အဆင့်များအတွက် အင်းဒ်မေးလ်ဓား (エンドミル) ကို အသုံးပြုသည် - ドリルであけた下穴の寸法精度を高め、内面を滑らかに仕上げる工具を「リーマ」という
လွန်ပူဖြင့် ဖောက်ထားသော ကနဦးအပေါက်၏ အတိုင်းအတာတိကျမှုကို မြှင့်တင်ပေးပြီး အတွင်းမျက်နှာပြင်ကို ချောမွေ့အောင် အပြီးသတ်ပေးသော ကိရိယာကို အပေါက်ချောဓား (リーマ) ဟု ခေါ်သည် - 下穴にめねじを切る工具を「タップ」、丸棒におねじを切る工具を「ダイス」という
ကနဦးအပေါက်တွင် အတွင်းဝက်အူရစ်ဖော်သော ကိရိယာကို အတွင်းဝက်အူရစ်ဖော်ဓား (タップ) ဟုခေါ်ပြီး သံလုံးချောင်းတွင် အပြင်ဝက်အူရစ်ဖော်သော ကိရိယာကို အပြင်ဝက်အူရစ်ဖော်ဓား (ダイス) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ボール盤 | အပေါက်ဖောက်စက် (ボール盤 — လက်အိတ်ဝတ်ဆင်ခြင်း တားမြစ်သည်) |
| リーマ加工・タップ加工 | အပေါက်ချောခြင်း (リーマ加工) နှင့် အတွင်းဝက်အူရစ်ဖော်ခြင်း (タップ加工) |
| 研削盤(グラインダ) | ကျောက်စားစက် (研削盤 / グラインダ) |
| ドレッシング・ツルイング | ကျောက်ဘီး မျက်နှာပြင်ထက်အောင်ပြုပြင်ခြင်း (ドレッシング) နှင့် ပုံသဏ္ဌာန်ညှိခြင်း (ツルイング) |
5. NC工作機械(マシニングセンタ・Gコード/Mコード)と放電加工
5. NC စက်ကိရိယာများ (ဘက်စုံသုံးစက် マシニングセンタ၊ G ကုဒ် / M ကုဒ်) နှင့် လျှပ်စစ်မီးပွားဖြင့် သတ္တုစားခြင်း (放電加工)
工具の移動位置(座標)や主軸回転数・送り速度を数値情報(プログラム)で自動制御する工作機械を「NC(数値制御)工作機械」といい、代表例として「NC旋盤」と「マシニングセンタ(MC)」があります。
ဖြတ်ဓားကိရိယာ၏ ရွေ့လျားသည့်တည်နေရာ (ကိုအောဒိနိတ်)၊ ပင်မဝင်ရိုး လည်ပတ်နှုန်းနှင့် ဓားရွေ့နှုန်းတို့ကို ကိန်းဂဏန်းအချက်အလက် (ပရိုဂရမ်) ဖြင့် အလိုအလျောက် ထိန်းချုပ်မောင်းနှင်သော စက်ကိရိယာကို NC (ကိန်းဂဏန်းထိန်းချုပ်စနစ် 数値制御) စက်ကိရိယာဟု ခေါ်ပြီး အဓိကဥပမာများမှာ NC တွင်ခုံစက် (NC旋盤) နှင့် အလိုအလျောက် ဓားလဲစနစ်ပါ ဘက်စုံသုံးစက် (マシニングセンタ / MC) တို့ ဖြစ်ကြပါသည်။
「マシニングセンタ」は、プログラムに従ってマガジン内の多数の工具(フライス・ドリル・リーマ・タップなど)を「自動工具交換装置(ATC)」で自動的に交換し、1台でフライス削り・穴あけ・中ぐり・ねじ立てを連続加工できる機械です。
အလိုအလျောက် ဓားလဲစနစ်ပါ ဘက်စုံသုံးစက် (マシニングセンタ) သည် ပရိုဂရမ်အတိုင်း ဓားသိုလှောင်ခန်းအတွင်းရှိ ဓားကိရိယာ အမြောက်အမြား (ဖရိုက်စ်ဓား၊ လွန်ပူ၊ အပေါက်ချောဓား၊ အတွင်းဝက်အူရစ်ဖော်ဓား စသည်) ကို အလိုအလျောက် ဓားလဲလှယ်သည့်စနစ် (自動工具交換装置 / ATC) ဖြင့် အလိုအလျောက် လဲလှယ်ပေးပြီး စက်တစ်လုံးတည်းဖြင့် ဖရိုက်စ်ဖြတ်စားခြင်း၊ အပေါက်ဖောက်ခြင်း၊ အတွင်းပေါက်ချဲ့ခြင်းနှင့် ဝက်အူရစ်ဖော်ခြင်းတို့ကို ဆက်တိုက်လုပ်ဆောင်နိုင်သော စက်ဖြစ်ပါသည်။
NCプログラムでは、準備機能の「Gコード」で工具の動き方を指定し、「G00」は位置決め(早送り)、「G01」は直線補間(切削送り)、「G02」は時計回りアーク(円コ)切削、「G03」は反時計回りアーク(円コ)切削を表します。
NC ပရိုဂရမ်တွင် ပြင်ဆင်မှုလုပ်ဆောင်ချက်ဖြစ်သော G ကုဒ် (Gコード) ဖြင့် ဓားကိရိယာ၏ ရွေ့လျားပုံကို သတ်မှတ်ပေးပြီး G00 သည် တည်နေရာချိန်ညှိရန် အမြန်ရွေ့လျားခြင်း (早送り)၊ G01 သည် မျဉ်းဖြောင့်အတိုင်း ဖြတ်စားရွေ့လျားခြင်း (直線補間)၊ G02 သည် နာရီလက်တံအတိုင်း စက်ဝိုင်းခြမ်းပုံ ဖြတ်စားခြင်းနှင့် G03 သည် နာရီလက်တံပြောင်းပြန် စက်ဝိုင်းခြမ်းပုံ ဖြတ်စားခြင်းတို့ကို ဖော်ပြပါသည်။
また、補助機能の「Mコード」で主軸の正転(M03)・停止(M05)や切削油のON/OFF(M08/M09)、工具交換(M06)を制御し、「S」で主軸回転数、「F」で送り速度、「T」で工具番号を指定します(電源投入後はまず機械原点復帰を行います)。
ထို့ပြင် အထောက်အကူပြုလုပ်ဆောင်ချက်ဖြစ်သော M ကုဒ် (Mコード) ဖြင့် ပင်မဝင်ရိုး အတည့်လည်ပတ်ခြင်း (M03)၊ ရပ်တန့်ခြင်း (M05)၊ ဖြတ်စားဆီ ဖွင့်/ပိတ် (M08/M09) နှင့် ဓားလဲလှယ်ခြင်း (M06) တို့ကို ထိန်းချုပ်ပြီး S ဖြင့် ပင်မဝင်ရိုး လည်ပတ်နှုန်း၊ F ဖြင့် ဓားရွေ့နှုန်းနှင့် T ဖြင့် ဓားနံပါတ်တို့ကို သတ်မှတ်ပေးပါသည် (မီးခလုတ်ဖွင့်ပြီးနောက် ပထမဦးစွာ စက်၏ မူလသုညမှတ်သို့ ပြန်ပို့ခြင်း 機械原点復帰 ကို ပြုလုပ်ရပါသည်)။
なお、焼入れした鋼や超硬合金のように刃物で削れない超硬質材料や複雑な金型は、絶縁液中で電極(またはワイヤ)と工作物の間にアーク放電を起こして溶かす「放電加工機(型ぼり放電・ワイヤ放電加工)」で加工します。
ထို့အပြင် မီးဆေးထားသော သံမဏိ သို့မဟုတ် အလွန်မာကျောသော သတ္တုစပ် (超硬合金) တို့ကဲ့သို့ ဓားဖြင့် ဖြတ်စား၍မရနိုင်သော အလွန်မာကျောသည့် သတ္တုပစ္စည်းများနှင့် ရှုပ်ထွေးသော ပုံသွင်းမှို (金型) များကိုမူ လျှပ်ကာဆီအတွင်း၌ လျှပ်ခေါင်း (သို့မဟုတ် ဝါယာကြိုး) နှင့် ပစ္စည်းကြားတွင် လျှပ်စစ်အာ့ခ် မီးပွားပွင့်စေ၍ အရည်ပျော်စားသည့် လျှပ်စစ်မီးပွားသုံး သတ္တုစားစက် (放電加工機 — ပုံသွင်းမှိုဖော်စက်နှင့် ဝါယာကြိုးသုံးစက်) ဖြင့် ပြုပြင်ထုတ်လုပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- マシニングセンタは「自動工具交換装置(ATC)」を備え、フライス・穴あけ・ねじ立てを1台で連続自動加工する
အလိုအလျောက် ဓားလဲစနစ်ပါ ဘက်စုံသုံးစက် (マシニングセンタ) တွင် အလိုအလျောက် ဓားလဲလှယ်သည့်စနစ် (ATC) ပါရှိပြီး ဖရိုက်စ်ဖြတ်စားခြင်း၊ အပေါက်ဖောက်ခြင်းနှင့် ဝက်အူရစ်ဖော်ခြင်းတို့ကို စက်တစ်လုံးတည်းဖြင့် ဆက်တိုက် အလိုအလျောက် လုပ်ဆောင်သည် - NCプログラムの「G00」は位置決め(早送り)、「G01」は直線切削送り、「Mコード」は補助機能を表す
NC ပရိုဂရမ်ရှိ G00 သည် တည်နေရာချိန်ညှိရန် အမြန်ရွေ့လျားခြင်း၊ G01 သည် မျဉ်းဖြောင့်အတိုင်း ဖြတ်စားရွေ့လျားခြင်းနှင့် M ကုဒ်သည် အထောက်အကူပြု လုပ်ဆောင်ချက်များကို ဖော်ပြသည် - 焼入鋼や超硬合金など刃物で削れない硬い導電性金属の金型加工には「放電加工」が使われる
မီးဆေးထားသော သံမဏိနှင့် အလွန်မာကျောသော သတ္တုစပ် စသည့် ဓားဖြင့် ဖြတ်စား၍မရသော မာကျောသည့် လျှပ်ကူးသတ္တု ပုံသွင်းမှိုများ ထုတ်လုပ်ရာတွင် လျှပ်စစ်မီးပွားဖြင့် သတ္တုစားခြင်း (放電加工) ကို အသုံးပြုသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 切削速度・送り・切込み | ဖြတ်စားနှုန်း (切削速度)၊ ဓားရွေ့နှုန်း (送り) နှင့် ဓားစားအနက် (切込み) |
| 超硬合金 | အလွန်မာကျောသော သတ္တုစပ် (超硬合金) |
| 構成刃先 | ဓားသွားထိပ်တွင် သတ္တုစကပ်ငြိမှု (構成刃先) |
| 切削油剤 | ဖြတ်စားဆီ / အအေးခံချောဆီ (切削油剤) |
6. 研削加工(といしの管理と試運転)とプレス加工の安全装置
6. ကျောက်စားခြင်းလုပ်ငန်း (ကျောက်ဘီး ထိန်းသိမ်းမှုနှင့် အစမ်းမောင်းနှင်ခြင်း) နှင့် ပရက်စ်ဖိစက်၏ ဘေးကင်းရေးကိရိယာများ
「研削盤(グラインダ)」は、硬い微粒子を集めた「研削といし」を高速回転させて焼入鋼などを高精度・鏡面状に仕上げる機械であり、といしの三要素は「砥粒・結合剤・気孔」、三つの作用は「切刃・目つぶれ・目こぼれ(自生作用)」です。
ကျောက်စားစက် (研削盤 / グラインダ) သည် မာကျောသော အမှုန်ငယ်များ စုစည်းထားသည့် ကျောက်ဘီး (研削といし) ကို အမြန်နှုန်းမြင့်မားစွာ လှည့်ပတ်စေပြီး မီးဆေးထားသော သံမဏိ စသည်တို့ကို တိကျမှုမြင့်မားပြီး မှန်ကဲ့သို့ ပြောင်လက်ချောမွေ့အောင် အပြီးသတ်ချောသည့် စက်ဖြစ်ရာ ကျောက်ဘီး၏ အခြေခံအချက် 3 ချက်မှာ ကျောက်မှုန် (砥粒)၊ ကော်ပစ္စည်း (結合剤) နှင့် လေပေါက်ငယ် (気孔) တို့ဖြစ်ကြပြီး လုပ်ဆောင်ချက် 3 ရပ်မှာ ဖြတ်စားခြင်း၊ ကျောက်မှုန်တုံးခြင်းနှင့် ကျောက်မှုန်အသစ်ပေါ်ထွက်ခြင်း (自生作用) တို့ ဖြစ်ကြပါသည်။
研削といしで目づまりや目つぶれが起きたときは切れ味を回復させる「ドレッシング(目立て)」を行い、偏摩耗で形が崩れたり振れが出たりしたときは形を整える「ツルイング(形直し)」を行います。
ကျောက်ဘီးတွင် သတ္တုစများ ပိတ်ဆို့ခြင်း သို့မဟုတ် ကျောက်မှုန်များ တုံးသွားသည့်အခါ ဖြတ်စားနိုင်စွမ်း ပြန်လည်ကောင်းမွန်စေရန် မျက်နှာပြင်ထက်အောင်ပြုပြင်ခြင်း (ドレッシング / 目立て) ကို ပြုလုပ်ရပြီး တစ်ဖက်စောင်းပွန်းစားမှုကြောင့် ပုံသဏ္ဌာန်ပျက်ယွင်းခြင်း သို့မဟုတ် ခါယမ်းမှု ဖြစ်ပေါ်သည့်အခါ ပုံသဏ္ဌာန်မှန်ကန်အောင် ပုံသဏ္ဌာန်ညှိခြင်း (ツルイング / 形直し) ကို ပြုလုပ်ရပါသည်။
といしが破壊すると大事故になるため、最高使用周速度を超えて回転させてはならず、特別教育を受けた者が交換後に「3分間以上」、毎日の作業開始前には「1分間以上」の試運転を行い、といしとワークレスト(受け台)のすきまは「3mm以下」に保ちます。
ကျောက်ဘီး ကွဲထွက်ပါက ကြီးမားသော မတော်တဆမှု ဖြစ်ပွားနိုင်သောကြောင့် သတ်မှတ်ထားသော အမြင့်ဆုံး အနားပတ်လည်အမြန်နှုန်းထက် ကျော်လွန်၍ မလှည့်ပတ်ရသည့်အပြင် အထူးပညာပေးသင်တန်း တက်ရောက်ထားသူက ကျောက်ဘီးလဲလှယ်ပြီးနောက် 3 မိနစ်နှင့်အထက်၊ နေ့စဉ် အလုပ်မစတင်မီ 1 မိနစ်နှင့်အထက် အစမ်းမောင်းနှင်ခြင်း (試運転) ပြုလုပ်ရမည်ဖြစ်ကာ ကျောက်ဘီးနှင့် ပစ္စည်းတင်ခုံ (ワークレスト) ကြား အကွာအဝေးကို 3 mm နှင့်အောက် ထားရှိရပါမည်။
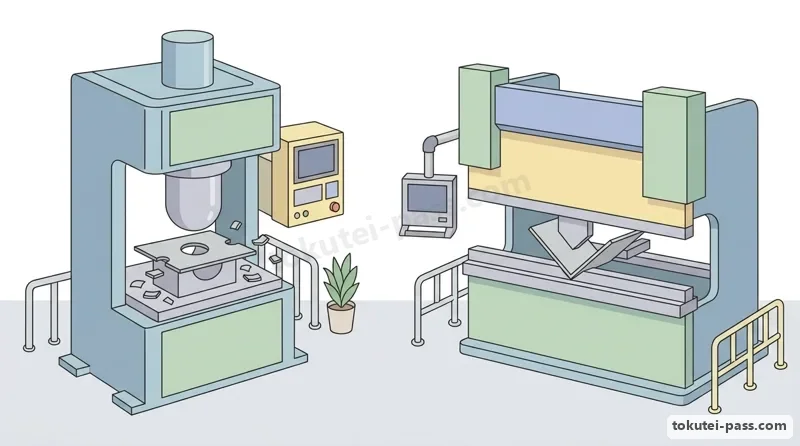
一方、金属板を上下の金型(上型=パンチ、下型=ダイ)で挟んで強い圧力で成形する「プレス機械」では、せん断加工(打抜き・穴あけ)、曲げ加工、容器状にする「絞り加工」が行われます。
အခြားတစ်ဖက်တွင် သတ္တုပြားကို အပေါ်အောက် ပုံသွင်းမှိုနှစ်ခု (အပေါ်မှို = ပွန်ချာ パンチ၊ အောက်မှို = ဒိုင် ダイ) ကြားတွင် ညှပ်၍ ပြင်းထန်သော ဖိအားဖြင့် ပုံသွင်းသည့် ပရက်စ်ဖိစက် (プレス機械) ၌ ဖြတ်တောက်ခြင်း (ဖောက်ချခြင်းနှင့် အပေါက်ဖောက်ခြင်း)၊ ကွေးခြင်းနှင့် ခွက်ပုံစံ ဖော်သည့် ပုံသွင်းဆွဲဆန့်ခြင်း (絞り加工) တို့ကို ပြုလုပ်ပါသည်။
プレス作業では手を金型に挟まれる労働災害を防ぐため、左右のボタンを同時に押している間だけスライドが下りる「両手操作式安全装置」や、危険区域に手が入ると光が遮られて急停止する「光線式安全装置」が不可欠です。
ပရက်စ်ဖိစက် လုပ်ငန်းတွင် ပုံသွင်းမှိုကြား၌ လက်ညပ်မိသည့် လုပ်ငန်းခွင် မတော်တဆမှုကို ကာကွယ်ရန်အတွက် ဘယ်ညာခလုတ်နှစ်ခုကို တစ်ပြိုင်နက်တည်း နှိပ်ထားစဉ်မှသာ အပေါ်ဖိတုံး ဆင်းသက်လာသည့် လက်နှစ်ဖက်နှိပ် ဘေးကင်းရေးကိရိယာ (両手操作式安全装置) သို့မဟုတ် အန္တရာယ်ရှိသော ဧရိယာအတွင်း လက်ဝင်ရောက်သွားပါက အလင်းတန်း ပြတ်တောက်ပြီး ချက်ချင်းရပ်တန့်စေသည့် အလင်းတန်းသုံး ဘေးကင်းရေးကိရိယာ (光線式安全装置) တို့ မရှိမဖြစ် လိုအပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 研削といしの交換後は「3分間以上」、毎日の作業開始前は「1分間以上」の試運転が法律で義務付けられている
ကျောက်ဘီး လဲလှယ်ပြီးနောက် 3 မိနစ်နှင့်အထက်၊ နေ့စဉ် အလုပ်မစတင်မီ 1 မိနစ်နှင့်အထက် အစမ်းမောင်းနှင်ခြင်း (試運転) ပြုလုပ်ရန် ဥပဒေအရ သတ်မှတ်ထားသည် - といしの切れ味を戻す作業を「ドレッシング(目立て)」、偏摩耗した形を直す作業を「ツルイング(形直し)」という
ကျောက်ဘီး၏ ဖြတ်စားနိုင်စွမ်း ပြန်လည်ထက်မြက်စေသော လုပ်ငန်းကို မျက်နှာပြင်ထက်အောင်ပြုပြင်ခြင်း (ドレッシング) ဟုခေါ်ပြီး ပွန်းစား၍ ပျက်ယွင်းသွားသော ပုံသဏ္ဌာန်ကို ပြန်ညှိသည့်လုပ်ငန်းကို ပုံသဏ္ဌာန်ညှိခြင်း (ツルイング) ဟု ခေါ်သည် - プレス機械では上型(パンチ)と下型(ダイ)による挟まれ災害防止のため、「両手操作式」や「光線式安全装置」を使う
ပရက်စ်ဖိစက်တွင် အပေါ်မှို (パンチ) နှင့် အောက်မှို (ダイ) ကြား လက်ညပ်သည့် မတော်တဆမှုမှ ကာကွယ်ရန် လက်နှစ်ဖက်နှိပ်စနစ် သို့မဟုတ် အလင်းတန်းသုံး ဘေးကင်းရေးကိရိယာကို အသုံးပြုရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| プレス機械・金型 | ပရက်စ်ဖိစက် (プレス機械) နှင့် ပုံသွင်းမှို (金型 — အပေါ်မှိုနှင့် အောက်မှို) |
| 打抜き・曲げ・絞り | ဖောက်ချခြင်း (打抜き)၊ ကွေးခြင်း (曲げ) နှင့် ခွက်ပုံဖော်ခြင်း (絞り) |
| クリアランス | အပေါ်မှိုနှင့် အောက်မှိုကြား အကွာအဝေး (クリアランス) |
| 安全ブロック | ဘေးကင်းရေး ခံတုံး (安全ブロック — အပေါ်မှို ပြုတ်မကျစေရန် ခံထားသည့်တုံး) |
7. 溶接加工(アーク溶接・ガス・スポット)と鋳造・鍛造
7. ဂဟေဆော်ခြင်းလုပ်ငန်း (လျှပ်စစ်အာ့ခ်ဂဟေဆော်ခြင်း၊ ဓာတ်ငွေ့သုံး၊ အစက်ချ ဂဟေဆော်ခြင်း) နှင့် သွန်းလောင်းခြင်း (鋳造)၊ ထုရိုက်ပုံသွင်းခြင်း (鍛造)
金属同士を熱や圧力で一体に接合する「溶接」のうち、放電の熱で母材を溶かすアーク溶接には、塗布剤つきの溶接棒を使う「被覆アーク溶接(手棒溶接)」、シールドガス中でワイヤを自動送給する「半自動(MAG・CO2・MIG)溶接」があります。
သတ္တုအချင်းချင်းကို အပူ သို့မဟုတ် ဖိအားဖြင့် တစ်သားတည်း ဆက်သွယ်ပေးသည့် ဂဟေဆော်ခြင်း (溶接) များအနက် လျှပ်စစ်အာ့ခ် အပူဖြင့် အခြေခံသတ္တုကို အရည်ပျော်စေသော လျှပ်စစ်အာ့ခ်ဂဟေဆော်ခြင်း (アーク溶接) တွင် ဆေးဖုံးအုပ်ထားသော ဂဟေချောင်းကို အသုံးပြုသည့် ဆေးဖုံးဂဟေချောင်းသုံး အာ့ခ်ဂဟေဆော်ခြင်း (被覆アーク溶接 / 手棒溶接) နှင့် အကာအကွယ်ဓာတ်ငွေ့အတွင်း ဝါယာကြိုးကို အလိုအလျောက် ပို့လွှတ်ပေးသည့် တစ်ဝက်အလိုအလျောက် (MAG / CO2 / MIG) ဂဟေဆော်ခြင်းတို့ ရှိကြပါသည်။
また、不活性ガス(アルゴンガス)の中で溶けないタングステン電極を使ってステンレスやアルミを高品質に溶接する「TIG(ティグ)溶接」や、薄板を上下の銅電極で挟んで大電流を流す抵抗溶接「スポット溶接」も広く使われます。
ထို့ပြင် ဓာတ်မပြုသော အင်နားတစ်ဓာတ်ငွေ့ (အာဂွန်ဓာတ်ငွေ့) အတွင်း၌ အရည်မပျော်သော တန်စတင်လျှပ်ခေါင်းကို အသုံးပြု၍ စတီးလ်နှင့် အလူမီနီယမ်တို့ကို အရည်အသွေးမြင့်မားစွာ ဂဟေဆော်သည့် TIG ဂဟေဆော်ခြင်း (TIG溶接) နှင့် သတ္တုပြားအပါးများကို အပေါ်အောက် ကြေးနီလျှပ်ခေါင်းနှစ်ခုကြား ညှပ်၍ လျှပ်စစ်စီးကြောင်းအားပြင်း စီးဆင်းစေသည့် အစက်ချ ဂဟေဆော်ခြင်း (スポット溶接) တို့ကိုလည်း ကျယ်ပြန့်စွာ အသုံးပြုကြပါသည်။
溶接の代表的不良(欠陥)には、ガスが閉じ込められて気泡の穴が残る「ブローホール(ピット)」、溶接止端の母材が掘れたまま埋まらない溝「アンダーカット」、溶け込み不足、溶接割れなどがあります。
ဂဟေဆော်ရာတွင် ဖြစ်ပေါ်တတ်သော အဓိကချို့ယွင်းချက်များမှာ ဓာတ်ငွေ့များ ပိတ်မိပြီး လေပူပေါင်းအပေါက်ငယ်များ ကျန်ရစ်သည့် လေခိုပေါက် (ブローホール / ピット)၊ ဂဟေကြောင်းဘေးနှုတ်ခမ်းရှိ အခြေခံသတ္တု စားသွားပြီး ပြန်မပြည့်ဘဲ မြောင်းအဖြစ်ကျန်နေသည့် ဘေးသားစားချိုင့်ဝင်ခြင်း (アンダーカット)၊ အရည်ပျော်ဝင်မှု မလုံလောက်ခြင်းနှင့် ဂဟေကြောင်း ကွဲအက်ခြင်း စသည်တို့ ဖြစ်ကြပါသည်။
アーク溶接作業では、強烈な紫外線・赤外線で目を傷める電光性眼炎を防ぐ「遮光保護具(遮光面)」、金属ヒュームの吸入を防ぐ「防じんマスク」、火傷を防ぐ「革手袋」を必ず着用し、電撃防止装置を使います。
လျှပ်စစ်အာ့ခ်ဂဟေဆော်သည့် လုပ်ငန်းတွင် ပြင်းထန်သော ခရမ်းလွန်ရောင်ခြည်နှင့် အနီအောက်ရောင်ခြည်တို့ကြောင့် မျက်စိထိခိုက်နာကျင်ခြင်း (電光性眼炎) ကို ကာကွယ်ရန် အလင်းကာမျက်နှာဖုံး (遮光保護具 / 遮光面)၊ သတ္တုအငွေ့များ ရှူရှိုက်မိခြင်းမှ ကာကွယ်ရန် ဖုန်ကာနှာခေါင်းစည်း (防じんマスク) နှင့် အပူလောင်ခြင်းမှ ကာကွယ်ရန် သားရေလက်အိတ် (革手袋) တို့ကို မဖြစ်မနေ ဝတ်ဆင်ရမည်ဖြစ်ပြီး ဓာတ်လိုက်မှုကာကွယ်ရေးကိရိယာ (電撃防止装置) ကို အသုံးပြုရပါမည်။
その他、溶かした金属を砂型に流し込む「鋳造」、溶融金属を精密金型に高圧高速で射出する「ダイカスト」、赤熱した金属をハンマーやプレスで叩いて鍛え結晶組織をち密・強く粘り強いにする「鍛造」も重要な素形材加工です。
ထို့ပြင် အရည်ကျိုထားသော သတ္တုရည်ကို သဲမှိုအတွင်းသို့ လောင်းထည့်သည့် သွန်းလောင်းခြင်း (鋳造)၊ သတ္တုရည်ကို တိကျသော သတ္တုမှိုအတွင်းသို့ ဖိအားမြင့် အမြန်နှုန်းမြင့်ဖြင့် ထိုးသွင်းသည့် ဒိုင်ကတ်စ် ပုံသွင်းခြင်း (ダイカスト) နှင့် ရဲရဲနီအောင် အပူပေးထားသော သတ္တုကို တူ သို့မဟုတ် ပရက်စ်ဖိစက်ဖြင့် ထုရိုက်၍ ပုံဆောင်ခဲဖွဲ့စည်းပုံ သိပ်သည်းခိုင်ခံ့စေသည့် ထုရိုက်ပုံသွင်းခြင်း (鍛造) တို့သည်လည်း အရေးကြီးသော အခြေခံ ပုံသွင်းပြုပြင်ခြင်း လုပ်ငန်းများ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- ステンレスやアルミの精密溶接にはタングステン電極とアルゴンガスを使う「TIG溶接」、薄板の点接合には「スポット溶接」を使う
စတီးလ်နှင့် အလူမီနီယမ်တို့ကို တိကျစွာ ဂဟေဆော်ရန် တန်စတင်လျှပ်ခေါင်းနှင့် အာဂွန်ဓာတ်ငွေ့သုံး TIG ဂဟေဆော်ခြင်းကို အသုံးပြုပြီး သတ္တုပြားအပါးများကို အစက်ချဆက်ရန် အစက်ချ ဂဟေဆော်ခြင်း (スポット溶接) ကို အသုံးပြုသည် - 溶接部の内部にガス気泡が残る欠陥を「ブローホール」、母材の縁に溝が掘れて残る欠陥を「アンダーカット」という
ဂဟေဆော်ထားသည့် အတွင်းပိုင်း၌ ဓာတ်ငွေ့ပူပေါင်း ကျန်ရစ်သော ချို့ယွင်းချက်ကို လေခိုပေါက် (ブローホール) ဟုခေါ်ပြီး အခြေခံသတ္တု ဘေးနှုတ်ခမ်းတွင် မြောင်းအဖြစ် ချိုင့်ဝင်ကျန်ရစ်သော ချို့ယွင်းချက်ကို ဘေးသားစားချိုင့်ဝင်ခြင်း (アンダーカット) ဟု ခေါ်သည် - 溶けた軽合金を金型へ高圧で押し込む鋳造法を「ダイカスト」、金属を叩いて強く粘り強いにする加工を「鍛造」という
အရည်ပျော်နေသော သတ္တုစပ်အပေါ့စားကို သတ္တုမှိုအတွင်းသို့ ဖိအားမြင့်ဖြင့် ထိုးသွင်းသွန်းလောင်းသည့် နည်းလမ်းကို ဒိုင်ကတ်စ် ပုံသွင်းခြင်း (ダイカスト) ဟုခေါ်ပြီး သတ္တုကို ထုရိုက်၍ ခိုင်ခံ့မာကျောစေသည့် နည်းလမ်းကို ထုရိုက်ပုံသွင်းခြင်း (鍛造) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| アーク溶接(MAG・TIG) | လျှပ်စစ်အာ့ခ်ဂဟေဆော်ခြင်း (アーク溶接 — MAG နှင့် TIG) |
| スポット溶接 | အစက်ချ ဂဟေဆော်ခြင်း (スポット溶接) |
| ブローホール・アンダーカット | လေခိုပေါက် (ブローホール) နှင့် ဘေးသားစားချိုင့်ဝင်ခြင်း (アンダーカット) |
| 鋳造・ダイカスト | သွန်းလောင်းခြင်း (鋳造) နှင့် ဒိုင်ကတ်စ် ပုံသွင်းခြင်း (ダイカスト) |
8. プラスチック成形加工(射出成形の金型構造と成形不良対策)
8. ပလတ်စတစ်ပုံသွင်းခြင်း (ထိုးသွင်းပုံသွင်းခြင်း၏ မှိုတည်ဆောက်ပုံနှင့် ပုံသွင်းချို့ယွင်းချက် ကာကွယ်ရေး)
プラスチック(合成樹脂)は、加熱すると軟らかくなって溶け、冷やすと固まる性質を繰り返せる「熱可そ性樹脂(PP・PE・ABS・PC・PAなど)」と、一度加熱して硬化すると二度と溶けない「熱硬化性樹脂(フェノール・エポキシ・メラミン樹脂など)」に分かれます。
ပလတ်စတစ် (သဘာဝမဟုတ်သော ကော်စေး 合成樹脂) ကို အပူပေးလျှင် ပျော့ပျောင်းအရည်ပျော်ပြီး အအေးခံလျှင် ပြန်လည်မာကျောသည့် သဘာဝကို အကြိမ်ကြိမ် ပြုလုပ်နိုင်သော အပူပေးလျှင် ပြန်ပျော်သော ပလတ်စတစ် (熱可塑性樹脂 — PP၊ PE၊ ABS၊ PC၊ PA စသည်) နှင့် တစ်ကြိမ် အပူပေး၍ မာကျောသွားပြီးပါက နောက်တစ်ကြိမ် ပြန်မပျော်တော့သော အပူပေးပြီးလျှင် ပြန်မပျော်သော ပလတ်စတစ် (熱硬化性樹脂 — ဖီနော၊ အီပေါက်ဆီ၊ မယ်လမင်း စသည်) ဟူ၍ ခွဲခြားထားပါသည်။
プラスチック部品の大量生産で最も多い「射出成形」では、ホッパに入れたペレット(粒状樹脂)を加熱シリンダ内のスクリュで溶かして混練し、閉じた金型の空間(キャビティ)へ高圧で射出・保圧し、冷却固化後にエジェクタピンで突き出します。
ပလတ်စတစ် အစိတ်အပိုင်းများကို အမြောက်အမြား ထုတ်လုပ်ရာတွင် အသုံးအများဆုံးဖြစ်သော ထိုးသွင်းပုံသွင်းခြင်း (射出成形) ၌ ကတော့ခွက် (ホッパ) အတွင်း ထည့်ထားသော ပလတ်စတစ်စေ့ (ペレット) များကို အပူပေးဆလင်ဒါအတွင်းရှိ ဝက်အူတံဖြင့် အရည်ပျော်စေကာ မွှေနှောက်ပြီး ပိတ်ထားသော ပုံသွင်းမှိုအတွင်းရှိ ပုံသွင်းခွက် (キャビティ) ထဲသို့ ဖိအားမြင့်ဖြင့် ထိုးသွင်းခြင်းနှင့် ထိန်းထားဖိအားပေးခြင်း (保圧) ပြုလုပ်ကာ အအေးခံမာကျောသွားပြီးနောက် တွန်းထုတ်ပင်ချောင်း (エジェクタピン) ဖြင့် တွန်းထုတ်ပါသည်။
金型内で溶けた樹脂が通る道筋は、ノズルから入る「スプルー」、分岐する「ランナー」、製品部(キャビティ)への狭い入り口である「ゲート」で構成され、吸湿性のある樹脂(PCやPAなど)は成形前に「予備乾燥」が必須です。
ပုံသွင်းမှိုအတွင်း အရည်ပျော်နေသော ပလတ်စတစ် စီးဆင်းသွားသည့် လမ်းကြောင်းမှာ နော်ဇယ်ခေါင်းမှ ဝင်ရောက်လာသော ပင်မလမ်းကြောင်း (スプルー)၊ လမ်းကြောင်းခွဲထွက်သွားသော လမ်းကြောင်းခွဲ (ランナー) နှင့် ထုတ်ကုန်ပုံသွင်းခွက် (キャビティ) သို့ ဝင်ရောက်သည့် ကျဉ်းမြောင်းသော အဝင်ပေါက် (ゲート) တို့ဖြင့် ဖွဲ့စည်းထားပြီး ရေငွေ့စုပ်ယူတတ်သော ပလတ်စတစ်များ (PC နှင့် PA စသည်) ကို ပုံမသွင်းမီ အကြိုအခြောက်ခံခြင်း (予備乾燥) မဖြစ်မနေ ပြုလုပ်ရပါသည်။
射出成形の代表的不良として、樹脂が金型の隅々まで満たされず欠ける「ショートショット(充填不足)」、金型の合わせ目(パーティングライン)から樹脂がはみ出る「バリ」、肉厚部の収縮で表面がくぼむ「ヒケ」があります。
ထိုးသွင်းပုံသွင်းခြင်း၏ အဓိကချို့ယွင်းချက်များအနေဖြင့် ပလတ်စတစ်ရည်သည် ပုံသွင်းမှို၏ ထောင့်စွန်းများအထိ အပြည့်မဝင်ဘဲ ပဲ့နေသည့် ပလတ်စတစ် မပြည့်ခြင်း (ショートショット / 充填不足)၊ ပုံသွင်းမှိုနှစ်ခြမ်း ဆက်ကြောင်းမှ ပလတ်စတစ်ရည် လျှံထွက်သည့် အစွန်းထွက်ခြင်း (バリ) နှင့် အသားထူသော အပိုင်း ကျုံ့ဝင်မှုကြောင့် မျက်နှာပြင် ချိုင့်ဝင်သွားသည့် မျက်နှာပြင်ချိုင့်ဝင်ခြင်း (ヒケ) တို့ ရှိကြပါသည်။
さらに、金型内で二方向から流れてきた樹脂が合流する場所に筋が入り強度が落ちる「ウェルドライン」や、水分・分解ガスで銀色の筋が出る「シルバーストリーク(銀条)」があり、温度・射出圧力・保圧・乾燥条件の調整で防止します。
ထို့အပြင် ပုံသွင်းမှိုအတွင်း ဦးတည်ရာ နှစ်ဖက်မှ စီးဆင်းလာသော ပလတ်စတစ်ရည်နှစ်ခု ပေါင်းဆုံသည့်နေရာတွင် မျဉ်းကြောင်းပေါ်ပြီး ခိုင်ခံ့မှုကျဆင်းသည့် ပေါင်းဆုံမျဉ်းရာ (ウェルドライン) နှင့် ရေဓာတ် သို့မဟုတ် ဓာတ်ပြိုကွဲဓာတ်ငွေ့ကြောင့် ငွေရောင်အစင်းကြောင်းများ ပေါ်ထွက်လာသည့် ငွေရောင်အစင်းကြောင်း (シルバーストリーク) တို့ ရှိကြပြီး အပူချိန်၊ ထိုးသွင်းဖိအား၊ ထိန်းထားဖိအားနှင့် အခြောက်ခံသည့် အခြေအနေတို့ကို ချိန်ညှိခြင်းဖြင့် ကာကွယ်နိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 熱で溶けて冷やすと固まる「熱可そ性樹脂(PP・ABSなど)」と、一度固まると溶けない「熱硬化性樹脂」がある
အပူပေးလျှင် အရည်ပျော်ပြီး အအေးခံလျှင် မာကျောသွားသော အပူပေးလျှင် ပြန်ပျော်သော ပလတ်စတစ် (熱可塑性樹脂 — PP၊ ABS စသည်) နှင့် တစ်ကြိမ်မာကျောပြီးပါက ပြန်မပျော်သော အပူပေးပြီးလျှင် ပြန်မပျော်သော ပလတ်စတစ် (熱硬化性樹脂) ဟူ၍ ရှိသည် - 射出成形の金型流路は「スプルー → ランナー → ゲート → キャビティ(製品部)」の順に流れる
ထိုးသွင်းပုံသွင်းခြင်း၏ ပုံသွင်းမှိုအတွင်း လမ်းကြောင်းမှာ ပင်မလမ်းကြောင်း (スプルー) → လမ်းကြောင်းခွဲ (ランナー) → အဝင်ပေါက် (ゲート) → ပုံသွင်းခွက် (キャビティ) အစဉ်အတိုင်း စီးဆင်းသည် - 充填不足を「ショートショット」、はみ出しを「バリ」、冷却収縮のくぼみを「ヒケ」、合流線を「ウェルドライン」という
ပလတ်စတစ် အပြည့်မဝင်ခြင်းကို ပလတ်စတစ် မပြည့်ခြင်း (ショートショット)၊ ဘေးလျှံထွက်ခြင်းကို အစွန်းထွက်ခြင်း (バリ)၊ အအေးခံကျုံ့ဝင်၍ ချိုင့်သွားခြင်းကို မျက်နှာပြင်ချိုင့်ဝင်ခြင်း (ヒケ) နှင့် စီးကြောင်းနှစ်ခု ပေါင်းဆုံသည့်မျဉ်းကို ပေါင်းဆုံမျဉ်းရာ (ウェルドライン) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| バリ取り(デバリング) | အစွန်းအထွက် ဖယ်ရှားခြင်း (バリ取り / デバリング) |
| トルクレンチ | လှည့်အားတိုင်း ဂွ (トルクレンチ) |
| 対角線順の締付け | ထောင့်ဖြတ်အစဉ်လိုက် ဝက်အူကျပ်ခြင်း (対角線順の締付け) |
| ばね座金・ダブルナット | စပရင်ဝါရှာ (ばね座金) နှင့် နတ်ခေါင်းနှစ်ထပ် (ダブルナット — ပြေလျော့မှု ကာကွယ်ရေး) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
機械加工の試験では、工作機械の運動の違い(旋盤=工作物が回転、フライス盤・ボール盤=工具が回転)や、マシニングセンタの特徴(自動工具交換装置ATCを備えるNC工作機械)がよく問われます。
စက်ဖြင့် သတ္တုဖြတ်စားပြုပြင်ခြင်း စာမေးပွဲတွင် စက်ကိရိယာများ၏ လည်ပတ်ပုံ ကွာခြားချက် (တွင်ခုံစက် = ထုတ်လုပ်မည့်ပစ္စည်းက လည်ပတ်သည်၊ ဖရိုက်စ်စက်နှင့် အပေါက်ဖောက်စက် = ဖြတ်ဓားကိရိယာက လည်ပတ်သည်) နှင့် အလိုအလျောက် ဓားလဲစနစ်ပါ ဘက်စုံသုံးစက် (マシニングセンタ) ၏ ထူးခြားချက် (အလိုအလျောက် ဓားလဲလှယ်သည့်စနစ် ATC ပါရှိသော NC စက်ကိရိယာ) တို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
熱処理の3種類は目的と冷却法をセットで覚えましょう。「焼入れ=急冷して硬くする」「焼戻し=焼入れ後に再加熱して粘り強さ(靭性)を与える」「焼きなまし=炉内で徐冷して軟らかくする」です。
အပူပေးပြုပြင်ခြင်း (熱処理) 3 မျိုးကို ရည်ရွယ်ချက်နှင့် အအေးခံပုံနည်းလမ်း တွဲဖက်၍ မှတ်သားထားပါ။ မီးဆေးခြင်း (焼入れ) = အမြန်အအေးခံ၍ မာကျောစေခြင်း၊ မီးပြန်ပေးခြင်း (焼戻し) = မီးဆေးပြီးနောက် အပူပြန်ပေး၍ မာဆတ်မှုလျှော့ချကာ ရိုက်ခတ်ဒဏ်ခံနိုင်စွမ်း (靭性) ပေးခြင်း၊ ပျော့အောင် မီးဖုတ်ခြင်း (焼きなまし) = မီးဖိုအတွင်း ဖြည်းညင်းစွာ အအေးခံ၍ ပျော့ပျောင်းစေခြင်း တို့ဖြစ်ပါသည်။
安全作業では、「旋盤のチャックハンドルは手を離す前に必ず抜く」「研削といし交換後は3分以上(始業前は1分以上)の試運転」「リーマ加工後は逆回転させて抜かない」が最重要ポイントです。
ဘေးကင်းရေး လုပ်ငန်းများတွင် တွင်ခုံစက်၏ ညှပ်ခေါင်းလှည့်ဂွ (チャックハンドル) ကို လက်မလွှတ်မီ မဖြစ်မနေ ပြန်ဖြုတ်ရန်၊ ကျောက်ဘီး လဲလှယ်ပြီးနောက် 3 မိနစ်နှင့်အထက် (အလုပ်မစတင်မီ 1 မိနစ်နှင့်အထက်) အစမ်းမောင်းနှင်ရန်နှင့် အပေါက်ချောဓား (リーマ) ဖြင့် အပေါက်ချောပြီးနောက် ပြောင်းပြန်လှည့်၍ ပြန်မနှုတ်ရန် တို့သည် အရေးကြီးဆုံး အချက်များဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 工作機械と計算:旋盤は工作物回転・フライス盤は工具回転/切削速度V=π×D×N÷1000(m/min)/NCのG00は早送り位置決め・G01は直線切削
စက်ကိရိယာနှင့် တွက်ချက်မှု — တွင်ခုံစက်သည် ပစ္စည်းလည်ပတ်ပြီး ဖရိုက်စ်စက်သည် ဓားလည်ပတ်သည် / ဖြတ်စားနှုန်း V = π × D × N ÷ 1000 (m/min) / NC ၏ G00 သည် အမြန်ရွေ့လျား တည်နေရာချိန်ညှိခြင်းဖြစ်ပြီး G01 သည် မျဉ်းဖြောင့်အတိုင်း ဖြတ်စားခြင်းဖြစ်သည် - 金属材料:SS400の400は最低引張強さ(N/mm²)/ステンレス鋼(SUS)=鉄+クロム(+ニッケル)/黄銅=銅+亜鉛/ねずみ鋳鉄(FC)は振動吸収性が良い
သတ္တုပစ္စည်းများ — SS400 မှ 400 သည် အနိမ့်ဆုံး ဆွဲအားခံနိုင်ရည် (N/mm²) ဖြစ်သည် / စတီးလ် (SUS) = သံ + ခရိုမီယမ် (+ နီကယ်) / ကြေးဝါ (黄銅) = ကြေးနီ + သွပ် / မီးခိုးရောင် သံကြွပ် (FC) သည် တုန်ခါမှုစုပ်ယူနိုင်စွမ်း ကောင်းမွန်သည် - 熱処理の区別:焼入れ(急冷=硬化)/焼戻し(再加熱=靭性向上)/焼きなまし(徐冷=軟化・内部応力除去)
အပူပေးပြုပြင်ခြင်း ခွဲခြားပုံ — မီးဆေးခြင်း (焼入れ — အမြန်အအေးခံခြင်း = မာကျောစေခြင်း) / မီးပြန်ပေးခြင်း (焼戻し — အပူပြန်ပေးခြင်း = ရိုက်ခတ်ဒဏ်ခံနိုင်စွမ်း မြှင့်တင်ခြင်း) / ပျော့အောင် မီးဖုတ်ခြင်း (焼きなまし — ဖြည်းညင်းစွာ အအေးခံခြင်း = ပျော့ပျောင်းစေခြင်းနှင့် အတွင်းဒဏ်အား ဖယ်ရှားခြင်း) - 溶接の要点:TIG・MIG溶接は不活性ガス(アルゴン等)、MAG溶接は炭酸ガス等を使用/溶解アセチレン容器は必ず立てて使用・保管する
ဂဟေဆော်ခြင်း အဓိကအချက်များ — TIG နှင့် MIG ဂဟေဆော်ခြင်းတွင် အင်နားတစ်ဓာတ်ငွေ့ (အာဂွန် စသည်) ကို သုံးပြီး MAG ဂဟေဆော်ခြင်းတွင် ကာဗွန်ဒိုင်အောက်ဆိုဒ် ဓာတ်ငွေ့ စသည်ကို သုံးသည် / အက်ဆက်တလင်း ဓာတ်ငွေ့အိုးကို မဖြစ်မနေ ထောင်လျက်အနေအထားဖြင့် အသုံးပြု သိမ်းဆည်းရန် - 機械安全:チャックハンドル放置厳禁/といし試運転(始業前1分・交換後3分以上)/プレス金型調整時は安全ブロックを使用
စက်ပစ္စည်း ဘေးကင်းရေး — ညှပ်ခေါင်းလှည့်ဂွ (チャックハンドル) တပ်လျက် မထားခဲ့ရ / ကျောက်ဘီး အစမ်းမောင်းနှင်ခြင်း (အလုပ်မစမီ 1 မိနစ်၊ လဲလှယ်ပြီးနောက် 3 မိနစ်နှင့်အထက်) / ပရက်စ်ဖိစက် ပုံသွင်းမှို ချိန်ညှိချိန်တွင် ဘေးကင်းရေး ခံတုံး (安全ブロック) ကို အသုံးပြုရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 旋盤とフライス盤・マシニングセンタ | တွင်ခုံစက် (旋盤)၊ ဖရိုက်စ်စက် (フライス盤) နှင့် ဘက်စုံသုံးစက် (マシニングセンタ) |
| 焼入れ・焼戻し・焼きなまし | မီးဆေးခြင်း (焼入れ)၊ မီးပြန်ပေးခြင်း (焼戻し) နှင့် ပျော့အောင် မီးဖုတ်ခြင်း (焼きなまし) |
| 切削速度(V=πDN/1000) | ဖြတ်စားနှုန်း (切削速度 V = πDN/1000) |
| チャックハンドルと安全ブロック | ညှပ်ခေါင်းလှည့်ဂွ (チャックハンドル) နှင့် ဘေးကင်းရေး ခံတုံး (安全ブロック) |
စက်နှင့် သတ္တုပုံဖော်ပြုပြင်ခြင်း
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf