
စက်မှုပုံစံပန်းချီ (機械製図) ဖတ်ရှုနည်းနှင့် တိကျတိုင်းတာကိရိယာများ ကိုင်တွယ်အသုံးပြုနည်း
機械製図の読み方と精密測定器の取扱い
စက်မှုကုန်ထုတ်လုပ်ငန်း - စက်ပစ္စည်းနှင့် လျှပ်စစ်အီလက်ထရွန်နစ် (製造分野) · 製造分野 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 機械製図の基本・尺度・部品欄と線の種類
1. စက်မှုပုံစံပန်းချီ၏ အခြေခံ၊ စကေးအချိုး (尺度)၊ အစိတ်အပိုင်းဇယားနှင့် မျဉ်းအမျိုးအစားများ
設計者の意図を加工者や検査員へ正確に伝える図面は「エンジニアの共通言語」と呼ばれ、日本ではJIS B 0001(機械製図)に基づいて作成され、寸法の単位はミリメートル(mm)を省略して数値のみを記入します。
ဒီဇိုင်းရေးဆွဲသူ၏ ရည်ရွယ်ချက်ကို စက်ကိုင်တွယ်ထုတ်လုပ်သူနှင့် စစ်ဆေးရေးဝန်ထမ်းများထံသို့ တိကျမှန်ကန်စွာ ပို့ဆောင်ပေးသော ပုံစံပန်းချီ (図面) ကို အင်ဂျင်နီယာများ၏ ဘုံဘာသာစကားဟု ခေါ်ဆိုကြပြီး ဂျပန်နိုင်ငံတွင် JIS B 0001 (စက်မှုပုံစံပန်းချီ 機械製図) အပေါ် အခြေခံ၍ ရေးဆွဲကာ အတိုင်းအတာယူနစ်ဖြစ်သော မီလီမီတာ (mm) သင်္ကေတကို ချန်လှပ်၍ ကိန်းဂဏန်းသက်သက်ကိုသာ ရေးသားဖော်ပြပါသည်။
図面の右下にある「表題欄」には図面番号、品名、材質、投影法、尺度などが記され、組立図の「部品欄(部品表)」には構成部品の名称・材質・個数などが一覧で記載されます。
ပုံစံပန်းချီ၏ ညာဘက်အောက်ခြေရှိ ခေါင်းစဉ်ဇယားကွက် (表題欄) တွင် ပုံစံပန်းချီနံပါတ်၊ ပစ္စည်းအမည်၊ သတ္တုအမျိုးအစား၊ ပုံဆွဲနည်းစနစ်နှင့် စကေးအချိုး စသည်တို့ကို ရေးသားထားပြီး တပ်ဆင်ပုံစံပန်းချီ (組立図) ၏ အစိတ်အပိုင်းဇယားကွက် (部品欄 / 部品表) တွင် ပါဝင်သော အစိတ်အပိုင်းများ၏ အမည်၊ သတ္တုအမျိုးအစားနှင့် အရေအတွက် စသည်တို့ကို ဇယားဖြင့် ဖော်ပြထားပါသည်။
「尺度」とは図形の長さと実物の寸法との比であり、実物大を「現尺(1:1)」、実物より小さく描く「縮尺(1:2や1:5など)」、実物より大きく描く「倍尺(2:1や5:1など)」があります。
စကေးအချိုး (尺度) ဆိုသည်မှာ ပုံစံပန်းချီပေါ်ရှိ ပုံ၏အလျားနှင့် လက်တွေ့ပစ္စည်း၏ အတိုင်းအတာတို့၏ အချိုးဖြစ်ပြီး လက်တွေ့အရွယ်အစားအတိုင်း ဆွဲထားသော မူရင်းစကေး (現尺 1:1)၊ လက်တွေ့ပစ္စည်းထက် သေးငယ်အောင် ဆွဲထားသော ချုံ့စကေး (縮尺 1:2 သို့မဟုတ် 1:5 စသည်) နှင့် လက်တွေ့ပစ္စည်းထက် ကြီးမားအောင် ဆွဲထားသော ချဲ့စကေး (倍尺 2:1 သို့မဟုတ် 5:1 စသည်) တို့ ရှိကြပါသည်။
尺度が1:2(縮尺)や2:1(倍尺)であっても、図面の寸法線の上に記入する数値は、必ず加工完成後の「実物の仕上がり寸法」をそのまま記入するルールです。
စကေးအချိုးမှာ 1:2 (ချုံ့စကေး) သို့မဟုတ် 2:1 (ချဲ့စကေး) ဖြစ်နေစေကာမူ ပုံစံပန်းချီ၏ အတိုင်းအတာမျဉ်းပေါ်တွင် ရေးသားဖော်ပြရသော ကိန်းဂဏန်းမှာ မဖြစ်မနေ ထုတ်လုပ်ပြီးစီးချိန်၌ ရှိရမည့် လက်တွေ့ပစ္စည်း၏ အပြီးသတ် အတိုင်းအတာအမှန်အတိုင်း ရေးသားရမည့် စည်းမျဉ်းဖြစ်ပါသည်။
また、製図の線は用途で使い分け、目に見える外形には「太い実線(外形線)」、寸法線・寸法補助線・引出線・ハッチングには「細い実線」、見えない裏側の形には「破線(かくれ線)」、中心には「細い一点鎖線(中心線)」を用います。
ထို့ပြင် ပုံစံပန်းချီရှိ မျဉ်းများကို အသုံးပြုပုံအလိုက် ခွဲခြားသုံးစွဲရပြီး မျက်စိဖြင့် မြင်ရသော အပြင်ဘက်ပုံသဏ္ဌာန်အတွက် မျဉ်းဖြောင့်အထူ (太い実線 — အပြင်ဘက်ပုံသဏ္ဌာန်မျဉ်း 外形線)၊ အတိုင်းအတာမျဉ်း၊ အတိုင်းအတာ အထောက်အကူပြုမျဉ်း၊ ညွှန်ပြမျဉ်းနှင့် မျဉ်းစောင်းခြစ်မှတ်သားခြင်း (ハッチング) တို့အတွက် မျဉ်းဖြောင့်အပါး (細い実線)၊ မမြင်ရသော အနောက်ဘက် သို့မဟုတ် အတွင်းဘက် ပုံသဏ္ဌာန်အတွက် မျဉ်းပြတ် (破線 — မမြင်ရသော အတွင်းမျဉ်း かくれ線) နှင့် ဗဟိုချက်အတွက် အစက်တစ်စက်ပါ မျဉ်းပြတ်အပါး (細い一点鎖線 — ဗဟိုမျဉ်း 中心線) တို့ကို အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- 機械製図の寸法単位はmm(ミリメートル)であり、単位記号は付けずに実物の寸法数値だけを記入する
စက်မှုပုံစံပန်းချီ၏ အတိုင်းအတာယူနစ်မှာ mm (မီလီမီတာ) ဖြစ်ပြီး ယူနစ်သင်္ကေတ မတပ်ဘဲ လက်တွေ့ပစ္စည်း၏ အတိုင်းအတာ ကိန်းဂဏန်းသက်သက်ကိုသာ ရေးသားရန် - 尺度には現尺(1:1)・縮尺(1:2など)・倍尺(2:1など)があるが、記入寸法はすべて実物寸法である
စကေးအချိုးတွင် မူရင်းစကေး (1:1)၊ ချုံ့စကေး (1:2 စသည်) နှင့် ချဲ့စကေး (2:1 စသည်) ဟူ၍ ရှိသော်လည်း ရေးသားဖော်ပြသော အတိုင်းအတာအားလုံးမှာ လက်တွေ့ပစ္စည်း၏ အတိုင်းအတာအမှန် ဖြစ်သည် - 外形線は「太い実線」、寸法線は「細い実線」、かくれ線は「破線」、中心線は「細い一点鎖線」で描く
အပြင်ဘက်ပုံသဏ္ဌာန်မျဉ်းကို မျဉ်းဖြောင့်အထူ (太い実線)၊ အတိုင်းအတာမျဉ်းကို မျဉ်းဖြောင့်အပါး (細い実線)၊ မမြင်ရသော အတွင်းမျဉ်းကို မျဉ်းပြတ် (破線) နှင့် ဗဟိုမျဉ်းကို အစက်တစ်စက်ပါ မျဉ်းပြတ်အပါး (細い一点鎖線) တို့ဖြင့် ရေးဆွဲရန် - 【例】実物長100mmの部品を縮尺1:2で作図 → 図面の線の長さ=100÷2=50mm(寸法数値は実寸の「100」と記入)
ဥပမာ — လက်တွေ့အလျား 100 mm ရှိသော အစိတ်အပိုင်းကို ချုံ့စကေး 1:2 ဖြင့် ပုံဆွဲသည့်အခါ → ပုံစံပန်းချီပေါ်ရှိ မျဉ်းအလျား = 100 ÷ 2 = 50 mm ဖြစ်သော်လည်း အတိုင်းအတာ ကိန်းဂဏန်းကိုမူ မူရင်းအရွယ်အစားအတိုင်း 100 ဟု ရေးသားရသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 第三角法 | တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法 — JIS စံနှုန်း) |
| 正面図 | အရှေ့မြင်ကွင်းပုံ (正面図) |
| 平面図・側面図 | အပေါ်မြင်ကွင်းပုံ (平面図) နှင့် ဘေးမြင်ကွင်းပုံ (側面図) |
| 尺度 | စကေးအချိုး (尺度 — အမြဲတမ်း လက်တွေ့အတိုင်းအတာကိုသာ ရေးရန်) |
2. 第三角法による投影図の配置と断面図の表し方
2. တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) ဖြင့် မြင်ကွင်းပုံများ နေရာချထားပုံနှင့် ဖြတ်ပိုင်းပုံ (断面図) ဖော်ပြနည်း
JISの機械製図では、立体の品物を平面の図面に正確に表すため、原則として「第三角法」という正投影法を用い、品物の形状特徴が最もよく分かる面を「正面図」に選びます。
JIS စက်မှုပုံစံပန်းချီတွင် သုံးဖက်မြင် အရာဝတ္ထုပစ္စည်းကို ပြင်ညီစာရွက်ပေါ်၌ တိကျစွာ ဖော်ပြနိုင်ရန်အတွက် မူအားဖြင့် တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) ကို အသုံးပြုပြီး ပစ္စည်း၏ ပုံသဏ္ဌာန် ထူးခြားချက်ကို အပေါ်လွင်ဆုံး မြင်တွေ့နိုင်သည့် မျက်နှာပြင်ကို အရှေ့မြင်ကွင်းပုံ (正面図) အဖြစ် ရွေးချယ်ပါသည်။
第三角法では、見た方向と同じ側に図を配置するため、正面図の真上に上から見た「平面図」、正面図の真横(右側)に右から見た「右側面図」、左側に「左側面図」を描きます。
တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) တွင် ကြည့်ရှုသည့် ဦးတည်ရာဘက်အတိုင်း ပုံများကို နေရာချထားသောကြောင့် အရှေ့မြင်ကွင်းပုံ (正面図) ၏ အပေါ်တည့်တည့်တွင် အပေါ်မှကြည့်သော အပေါ်မြင်ကွင်းပုံ (平面図)၊ အရှေ့မြင်ကွင်းပုံ၏ ညာဘက်ဘေးတည့်တည့်တွင် ညာဘက်မှကြည့်သော ညာဘက်ဘေးမြင်ကွင်းပုံ (右側面図) နှင့် ဘယ်ဘက်တွင် ဘယ်ဘက်ဘေးမြင်ကွင်းပုံ (左側面図) တို့ကို ရေးဆွဲပါသည်။
内部に複雑な穴や溝がある部品で、破線(かくれ線)だけでは分かりにくい場合は、品物を仮想的に切断して内部構造を示す「断面図(全断面図や片側断面図など)」を用います。
အတွင်းပိုင်း၌ ရှုပ်ထွေးသော အပေါက်များ သို့မဟုတ် မြောင်းများပါရှိသည့် အစိတ်အပိုင်းများတွင် မျဉ်းပြတ် (မမြင်ရသော အတွင်းမျဉ်း かくれ線) တစ်ခုတည်းဖြင့် နားလည်ရန် ခက်ခဲပါက ပစ္စည်းကို စိတ်ကူးဖြင့် ဖြတ်တောက်၍ အတွင်းပိုင်းတည်ဆောက်ပုံကို ပြသသည့် ဖြတ်ပိုင်းပုံ (断面図 — အပြည့်ဖြတ်ပိုင်းပုံ 全断面図 သို့မဟုတ် တစ်ခြမ်းဖြတ်ပိုင်းပုံ 片側断面図 စသည်) ကို အသုံးပြုပါသည်။
断面図において刃物で切った切り口(断面)には、原則として外形線や中心線に対して45度の角度で等間隔の細い実線を引く「ハッチング」を施します。
ဖြတ်ပိုင်းပုံ (断面図) တွင် ဖြတ်တောက်ထားသော ဖြတ်ပိုင်းမျက်နှာပြင် (切り口 / 断面) ၌ မူအားဖြင့် အပြင်ဘက်ပုံသဏ္ဌာန်မျဉ်း သို့မဟုတ် ဗဟိုမျဉ်းအပေါ် 45 ဒီဂရီ စောင်းလျက် အကွာအဝေးတူညီသော မျဉ်းဖြောင့်အပါးများ ဆွဲသားသည့် မျဉ်းစောင်းခြစ်မှတ်သားခြင်း (ハッチング) ကို ပြုလုပ်ရပါသည်။
ただし、軸(シャフト)、ボルト、ナット、小ねじ、ピン、キー、鋼球、および補強用の「リブ」などは、長手方向に切断するとかえって図が読みにくくなるため、断面にせずハッチングも入れない規則です。
သို့ရာတွင် ဝင်ရိုး (軸 / シャフト)၊ ဘို့လ်ချောင်း (ボルト)၊ နတ်ခေါင်း (ナット)၊ ဝက်အူအသေး၊ ပင်ချောင်း (ピン)၊ ကီးချောင်း (キー)၊ သံမဏိဘောလုံးနှင့် အားဖြည့်ဒေါက်ပြား (リブ) စသည်တို့ကိုမူ အလျားလိုက် ဖြတ်တောက်ပြသပါက ပုံစံပန်းချီ ဖတ်ရှုရန် ပိုမိုခက်ခဲသွားတတ်သောကြောင့် ဖြတ်ပိုင်းပုံမပြုလုပ်ရသလို မျဉ်းစောင်းခြစ်မှတ်သားခြင်း (ハッチング) လည်း မထည့်ရဟူသော စည်းမျဉ်းရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 第三角法では「正面図の上に平面図(上から見た図)、右に右側面図(右から見た図)」を配置する
တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) တွင် အရှေ့မြင်ကွင်းပုံ (正面図) ၏ အပေါ်တွင် အပေါ်မြင်ကွင်းပုံ (平面図 — အပေါ်မှကြည့်သောပုံ) နှင့် ညာဘက်တွင် ညာဘက်ဘေးမြင်ကွင်းပုံ (右側面図 — ညာဘက်မှကြည့်သောပုံ) တို့ကို နေရာချထားသည် - 内部構造を示す断面図の切り口には、細い実線で斜め45度の「ハッチング」を入れる
အတွင်းပိုင်းတည်ဆောက်ပုံကို ပြသသော ဖြတ်ပိုင်းပုံ (断面図) ၏ ဖြတ်ပိုင်းမျက်နှာပြင်တွင် မျဉ်းဖြောင့်အပါးဖြင့် 45 ဒီဂရီစောင်းလျက် မျဉ်းစောင်းခြစ်မှတ်သားခြင်း (ハッチング) ပြုလုပ်ရန် - 軸・ボルト・ナット・ピン・キー・リブなどは長手方向に切断せず、ハッチングも行わない
ဝင်ရိုး၊ ဘို့လ်ချောင်း၊ နတ်ခေါင်း၊ ပင်ချောင်း၊ ကီးချောင်းနှင့် အားဖြည့်ဒေါက်ပြား (リブ) တို့ကို အလျားလိုက် ဖြတ်ပိုင်းပုံ မပြုလုပ်ရသလို မျဉ်းစောင်းခြစ်မှတ်သားခြင်းလည်း မပြုလုပ်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 太い実線 | မျဉ်းဖြောင့်အထူ (太い実線 — အပြင်ဘက်ပုံသဏ္ဌာန်မျဉ်း) |
| 破線(かくれ線) | မျဉ်းပြတ် (破線 — မမြင်ရသော အတွင်းမျဉ်း かくれ線) |
| 一点鎖線 | အစက်တစ်စက်ပါ မျဉ်းပြတ်အပါး (一点鎖線 — ဗဟိုမျဉ်း) |
| 断面図・ハッチング | ဖြတ်ပိုင်းပုံ (断面図) နှင့် မျဉ်းစောင်းခြစ်မှတ်သားခြင်း (ハッチング) |
3. 寸法補助記号(φ・R・C・□・t)とねじの表し方
3. အတိုင်းအတာ အထောက်အကူပြု သင်္ကေတများ (φ၊ R၊ C၊ □၊ t) နှင့် ဝက်အူရစ် ဖော်ပြနည်း
図面の寸法数値の前に付けて形状の意味を明確にする記号を「寸法補助記号」といい、円や円筒の直径(まる・パイ)には「φ」、円コ(アーク)の半径には「R」を数値の前に付けます(例:φ20、R5)。
ပုံစံပန်းချီရှိ အတိုင်းအတာ ကိန်းဂဏန်း၏ အရှေ့တွင် တပ်ဆင်၍ ပုံသဏ္ဌာန်၏ အဓိပ္ပာယ်ကို ရှင်းလင်းစွာ ဖော်ပြသော သင်္ကေတများကို အတိုင်းအတာ အထောက်အကူပြု သင်္ကေတများ (寸法補助記号) ဟု ခေါ်ပြီး စက်ဝိုင်း သို့မဟုတ် ဆလင်ဒါပုံ၏ အချင်းအတွက် φ နှင့် စက်ဝိုင်းခြမ်းမျဉ်းကွေး၏ အချင်းဝက်အတွက် R ကို ကိန်းဂဏန်းအရှေ့တွင် တပ်ဆင်ပါသည် (ဥပမာ — φ20၊ R5)။
球の直径には「Sφ」、球の半径には「SR」を用い、正方形の1辺の長さ(角)には「□(かく)」、板の厚さには「t」を用います(例:□30は一辺30mmの正方形断面、t3.2は板厚3.2mm)。
စက်လုံးပုံ၏ အချင်းအတွက် Sφ နှင့် စက်လုံးပုံ၏ အချင်းဝက်အတွက် SR ကို အသုံးပြုပြီး စတုရန်းပုံ၏ အနားတစ်ဖက်အလျားအတွက် □ နှင့် အပြား၏ အထူအတွက် t ကို အသုံးပြုပါသည် (ဥပမာ — □30 သည် အနားတစ်ဖက် 30 mm ရှိသော စတုရန်းဖြတ်ပိုင်းပုံဖြစ်ပြီး t3.2 သည် အပြားအထူ 3.2 mm ဖြစ်သည်)။
また、角を斜め45度に削り落とす「45°の面取り」には「C」の記号を使い、たとえば「C2」と記されていれば、角から縦・横それぞれ2mmを45度の角度で面取りすることを意味します(45度以外の面取りにはCを使えません)。
ထို့ပြင် ထောင့်စွန်းကို 45 ဒီဂရီ စောင်း၍ ဖြတ်စားသည့် 45° အနားစောင်းဖြတ်ခြင်း (45°の面取り) အတွက် C သင်္ကေတကို အသုံးပြုပြီး ဥပမာအားဖြင့် C2 ဟု ရေးသားထားပါက ထောင့်စွန်းမှ ဒေါင်လိုက်နှင့် အလျားလိုက် 2 mm စီကို 45 ဒီဂရီထောင့်ဖြင့် အနားစောင်းဖြတ်စားခြင်းကို ဆိုလိုပါသည် (45 ဒီဂရီ မဟုတ်သော အနားစောင်းဖြတ်ခြင်းအတွက် C သင်္ကေတကို အသုံးမပြုနိုင်ပါ)။
穴の数と寸法を示す「4-φ10貫通(または4×φ10)」は、直径10mmの貫通穴が4箇所あることを表し、「ざぐり」や「皿ざぐり」はボルトの頭を沈める段付き穴やテーパ穴を表します。
အပေါက်အရေအတွက်နှင့် အတိုင်းအတာကို ပြသသော 4-φ10貫通 (သို့မဟုတ် 4×φ10) သည် အချင်း 10 mm ရှိသော ဖောက်ထွင်းပေါက် 4 ပေါက်ရှိကြောင်း ဖော်ပြပြီး အပေါက်ဝချဲ့ခြင်း (ざぐり) နှင့် ကတော့ပုံ အပေါက်ဝချဲ့ခြင်း (皿ざぐり) တို့သည် ဘို့လ်ခေါင်း နစ်ဝင်နေစေရန် ပြုလုပ်ထားသော အဆင့်ပါအပေါက် သို့မဟုတ် ကတော့ပုံအပေါက်ကို ဖော်ပြပါသည်။
さらに、最も広く使われる「メートルねじ」は記号「M」と外径(呼び径)で表し、「M8」は外径8mmのメートル並目ねじ、「M10×1.25」は外径10mm・ピッチ1.25mmのメートル細目ねじを示します。
ထို့အပြင် အကျယ်ပြန့်ဆုံး အသုံးပြုသည့် မက်ထရစ်ဝက်အူရစ် (メートルねじ) ကို သင်္ကေတ M နှင့် အပြင်အချင်း (သတ်မှတ်အချင်း 呼び径) တို့ဖြင့် ဖော်ပြပြီး M8 သည် အပြင်အချင်း 8 mm ရှိသော သာမန်မက်ထရစ်ဝက်အူရစ် (メートル並目ねじ) ဖြစ်ကာ M10×1.25 သည် အပြင်အချင်း 10 mm နှင့် အရစ်အကွာအဝေး (ピッチ) 1.25 mm ရှိသော အရစ်စိပ် မက်ထရစ်ဝက်အူရစ် (メートル細目ねじ) ကို ဖော်ပြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 直径は「φ」、半径は「R」、球は「Sφ・SR」、正方形の辺は「□」、板厚は「t」の記号を数値の前に付ける
အချင်းအတွက် φ၊ အချင်းဝက်အတွက် R၊ စက်လုံးပုံအတွက် Sφ / SR၊ စတုရန်းအနားအတွက် □ နှင့် အပြားအထူအတွက် t သင်္ကေတတို့ကို ကိန်းဂဏန်းအရှေ့တွင် တပ်ဆင်ရန် - 記号「C」は45度の面取りを表し、「C2」は2mm×45°の面取りである(30度などにはCを使わない)
သင်္ကေတ C သည် 45 ဒီဂရီ အနားစောင်းဖြတ်ခြင်း (面取り) ကို ဖော်ပြပြီး C2 သည် 2 mm × 45° အနားစောင်းဖြတ်ခြင်းဖြစ်သည် (30 ဒီဂရီ စသည်တို့အတွက် C ကို အသုံးမပြုရ) - 記号「M」はメートルねじを表し、「M10×1.25」は呼び径10mm・ピッチ1.25mmの細目ねじを示す
သင်္ကေတ M သည် မက်ထရစ်ဝက်အူရစ်ကို ဖော်ပြပြီး M10×1.25 သည် သတ်မှတ်အချင်း 10 mm နှင့် အရစ်အကွာအဝေး 1.25 mm ရှိသော အရစ်စိပ်ဝက်အူရစ်ကို ပြသသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 直径記号(φ) | အချင်း သင်္ကေတ (直径記号 φ) |
| 半径記号(R) | အချင်းဝက် သင်္ကေတ (半径記号 R) |
| 面取り記号(C) | 45 ဒီဂရီ အနားစောင်းဖြတ်ခြင်း သင်္ကေတ (面取り記号 C) |
| メートル並目ねじ(M) | သာမန် မက်ထရစ်ဝက်အူရစ် သင်္ကေတ (メートル並目ねじ M) |
4. 寸法公差と「はめあい(すきまばめ・しまりばめ)」
4. အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (寸法公差) နှင့် အံဝင်ခွင်ကျတပ်ဆင်မှု (はめあい — နေရာလွတ်ရှိသော တပ်ဆင်မှုနှင့် တင်းကျပ်သော တပ်ဆင်မှု)
機械加工では図面の基準寸法と寸分違わぬ寸法に仕上げることは不可能なため、実用上許される最大許容寸法と最小許容寸法の範囲を指定し、その差を「寸法公差(公差)」といいます。
စက်ဖြင့် သတ္တုဖြတ်စားပြုပြင်ရာတွင် ပုံစံပန်းချီပါ အခြေခံအတိုင်းအတာ (基準寸法) နှင့် တစ်ဆံခြည်မျှ မလွဲအောင် အပြီးသတ်ထုတ်လုပ်ရန် မဖြစ်နိုင်သောကြောင့် လက်တွေ့အသုံးပြုရာတွင် ခွင့်ပြုနိုင်သော အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာ (最大許容寸法) နှင့် အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာ (最小許容寸法) အပိုင်းအခြားကို သတ်မှတ်ပေးထားပြီး ၎င်းတို့နှစ်ခု၏ ကွာခြားချက်ကို အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (寸法公差) ဟု ခေါ်ပါသည်။
たとえば図面に「50±0.1」と指示されている場合、基準寸法は50mm、上の寸法許容差は+0.1mm、下の寸法許容差は−0.1mmであり、最大許容寸法は50.1mm、最小許容寸法は49.9mm、寸法公差(幅)は0.2mmとなります。
ဥပမာအားဖြင့် ပုံစံပန်းချီတွင် 50±0.1 ဟု ညွှန်ကြားထားပါက အခြေခံအတိုင်းအတာမှာ 50 mm၊ အပေါ်ခွင့်ပြုကွာဟချက်မှာ +0.1 mm နှင့် အောက်ခွင့်ပြုကွာဟချက်မှာ −0.1 mm ဖြစ်ရာ အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာမှာ 50.1 mm၊ အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာမှာ 49.9 mm ဖြစ်ပြီး အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (အကျယ်အဝန်း) မှာ 0.2 mm ဖြစ်ပါသည်။
また、「25 +0.02 / −0.01」と記された部品の最小許容寸法は「25.00−0.01=24.99mm」、最大許容寸法は「25.00+0.02=25.02mm」となり、この範囲内(24.99〜25.02mm)であれば合格品です。
ထို့ပြင် 25 +0.02 / −0.01 ဟု ရေးသားထားသော အစိတ်အပိုင်း၏ အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာမှာ 25.00 − 0.01 = 24.99 mm ဖြစ်ပြီး အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာမှာ 25.00 + 0.02 = 25.02 mm ဖြစ်ရာ ဤအပိုင်းအခြားအတွင်း (24.99 mm မှ 25.02 mm အတွင်း) ရှိပါက စံချိန်မီသော အကောင်းပစ္စည်း (合格品) ဖြစ်ပါသည်။
穴と軸を組み合わせる「はめあい」では、穴の公差域クラスをアルファベット大文字(H7など)、軸の公差域クラスを小文字(g6など)で表し、数字はIT基本公差の等級を示します。
အပေါက်နှင့် ဝင်ရိုးကို တွဲဖက်တပ်ဆင်သည့် အံဝင်ခွင်ကျတပ်ဆင်မှု (はめあい) တွင် အပေါက်၏ ခွင့်ပြုကွာဟချက် အတန်းအစားကို အင်္ဂလိပ်စာလုံးအကြီး (H7 စသည်) ဖြင့်လည်းကောင်း၊ ဝင်ရိုး၏ ခွင့်ပြုကွာဟချက် အတန်းအစားကို စာလုံးအသေး (g6 စသည်) ဖြင့်လည်းကောင်း ဖော်ပြပြီး ကိန်းဂဏန်းမှာ IT အခြေခံခွင့်ပြုကွာဟချက် အဆင့်အတန်းကို ပြသပါသည်။
穴径が軸径より常に大きく組み立てた時に必ずすきまができるものを「すきまばめ」、軸径が穴径より常に大きく圧入などで締め代ができるものを「しまりばめ」、どちらにもなり得るものを「中間ばめ」と呼びます。
အပေါက်အချင်းသည် ဝင်ရိုးအချင်းထက် အမြဲတမ်း ပိုကြီးနေပြီး တပ်ဆင်လိုက်သည့်အခါ မဖြစ်မနေ နေရာလွတ် (すきま) ဖြစ်ပေါ်နေသော တပ်ဆင်မှုကို နေရာလွတ်ရှိသော တပ်ဆင်မှု (すきまばめ)၊ ဝင်ရိုးအချင်းသည် အပေါက်အချင်းထက် အမြဲတမ်း ပိုကြီးနေပြီး ဖိသွင်းတပ်ဆင်ရသည့် တင်းကျပ်သော တပ်ဆင်မှုကို တင်းကျပ်သော တပ်ဆင်မှု (しまりばめ) နှင့် နှစ်မျိုးလုံး ဖြစ်နိုင်ခြေရှိသော တပ်ဆင်မှုကို ကြားခံ တပ်ဆင်မှု (中間ばめ) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 最大許容寸法から最小許容寸法を引いた許容幅を「寸法公差」といい、その範囲内なら合格となる
အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာမှ အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာကို နှုတ်၍ရသော ခွင့်ပြုအကျယ်အဝန်းကို အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (寸法公差) ဟုခေါ်ပြီး ထိုအပိုင်းအခြားအတွင်း ဝင်ပါက စံချိန်မီသည် - はめあい記号では大文字(Hなど)が「穴」、小文字(gなど)が「軸」の公差域を表す
အံဝင်ခွင်ကျတပ်ဆင်မှု (はめあい) သင်္ကေတတွင် အင်္ဂလိပ်စာလုံးအကြီး (H စသည်) သည် အပေါက်ကို ကိုယ်စားပြုပြီး စာလုံးအသေး (g စသည်) သည် ဝင်ရိုး၏ ခွင့်ပြုကွာဟချက်ကို ကိုယ်စားပြုသည် - 常にすきまができる「すきまばめ」、常に締め代ができる「しまりばめ」、その中間の「中間ばめ」の3種類がある
အမြဲတမ်း နေရာလွတ်ရှိသော နေရာလွတ်ရှိသော တပ်ဆင်မှု (すきまばめ)၊ အမြဲတမ်း တင်းကျပ်နေသော တင်းကျပ်သော တပ်ဆင်မှု (しまりばめ) နှင့် ၎င်းတို့နှစ်ခုကြားရှိ ကြားခံ တပ်ဆင်မှု (中間ばめ) ဟူ၍ 3 မျိုး ရှိသည် - 【例】図面指示「40±0.05」のとき → 最大許容寸法40.05mm、最小許容寸法39.95mm、寸法公差=40.05-39.95=0.10mm
ဥပမာ — ပုံစံပန်းချီညွှန်ကြားချက် 40±0.05 ဖြစ်သည့်အခါ → အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာ 40.05 mm၊ အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာ 39.95 mm၊ အတိုင်းအတာ ခွင့်ပြုကွာဟချက် = 40.05 − 39.95 = 0.10 mm
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 寸法公差 | အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (寸法公差 = အမြင့်ဆုံး − အနိမ့်ဆုံး) |
| 最大許容寸法 | အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာ (最大許容寸法) |
| すきまばめ・しまりばめ | နေရာလွတ်ရှိသော တပ်ဆင်မှု (すきまばめ) နှင့် တင်းကျပ်သော တပ်ဆင်မှု (しまりばめ) |
| 算術平均粗さ(Ra) | ပျမ်းမျှ မျက်နှာပြင်ကြမ်းတမ်းမှု (算術平均粗さ Ra) |
5. きか公差(形状公差)(平行度・直角度など)と表面性状(表面粗さRa)
5. ပုံသဏ္ဌာန်နှင့် တည်နေရာ ခွင့်ပြုကွာဟချက် (幾何公差 — အပြိုင်ဖြစ်မှု၊ ထောင့်မှန်ကျမှု စသည်) နှင့် မျက်နှာပြင် ကြမ်းတမ်းမှု (Ra)
寸法公差だけでは規制しきれない「形状の狂い(まっすぐさ・平らさ・丸さ)」や「姿勢・位置・振れの狂い」の許容範囲を記号で指定したものを「きか公差(形状公差)(JIS B 0021)」といいます。
အတိုင်းအတာ ခွင့်ပြုကွာဟချက် တစ်ခုတည်းဖြင့် ထိန်းချုပ်သတ်မှတ်၍ မရနိုင်သော ပုံသဏ္ဌာန် လွဲချော်မှု (ဖြောင့်တန်းမှု၊ ပြန့်ပြူးမှု၊ ဝိုင်းစက်မှု) သို့မဟုတ် အနေအထား၊ တည်နေရာနှင့် လည်ပတ်ချိန် ခါယမ်းမှုတို့၏ ခွင့်ပြုအပိုင်းအခြားကို သင်္ကေတဖြင့် သတ်မှတ်ထားသောအရာကို ပုံသဏ္ဌာန်နှင့် တည်နေရာ ခွင့်ပြုကွာဟချက် (幾何公差 / 形状公差 JIS B 0021) ဟု ခေါ်ပါသည်။
単独の形体だけで決まる形状公差には「真直度(ー)」「平面度(平行四辺形)」「真円度(○)」「円筒度」があり、これらは基準となるデータムを必要としません。
အစိတ်အပိုင်း တစ်ခုတည်း၏ ပုံသဏ္ဌာန်ဖြင့်သာ ဆုံးဖြတ်သော ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက်များတွင် ဖြောင့်တန်းမှု (真直度 ―)၊ ပြန့်ပြူးမှု (平面度 အနားပြိုင်စတုဂံပုံ)၊ ဝိုင်းစက်မှု (真円度 ○) နှင့် ဆလင်ဒါပုံကျမှု (円筒度) တို့ ပါဝင်ပြီး ၎င်းတို့သည် စံညွှန်းမျက်နှာပြင် (データム) မလိုအပ်ပါ။
一方、基準となる面や軸線(データム:AやBなどの文字で指定)に対する姿勢や位置を規制する公差には、「平行度(//)」「直角度(直角度)」「同軸度(二重丸)」「円周振れ」などがあります。
အခြားတစ်ဖက်တွင်မူ စံညွှန်းထားရာ မျက်နှာပြင် သို့မဟုတ် ဝင်ရိုးမျဉ်း (စံညွှန်းမျက်နှာပြင် データム — A သို့မဟုတ် B စသည့် အက္ခရာဖြင့် သတ်မှတ်သည်) အပေါ် မူတည်၍ အနေအထား သို့မဟုတ် တည်နေရာကို ထိန်းချုပ်သော ခွင့်ပြုကွာဟချက်များတွင် အပြိုင်ဖြစ်မှု (平行度 //)၊ ထောင့်မှန်ကျမှု (直角度)၊ ဗဟိုဝင်ရိုးတူညီမှု (同軸度 စက်ဝိုင်းနှစ်ထပ်ပုံ) နှင့် လည်ပတ်ချိန် ခါယမ်းမှု (円周振れ) စသည်တို့ ပါဝင်ပါသည်။
また、加工された部品表面の細かい凹凸(なめらかさ)を表す「表面性状(表面粗さ)」では、主に「算術平均粗さ(Ra)」または「最大高さ粗さ(Rz)」がマイクロメートル(μm)単位で用いられます。
ထို့ပြင် သတ္တုဖြတ်စားပြုပြင်ထားသော အစိတ်အပိုင်း မျက်နှာပြင်ရှိ အလွန်သေးငယ်သော အဖုအထစ်များ (ချောမွေ့မှု) ကို ဖော်ပြသည့် မျက်နှာပြင် အနေအထား (မျက်နှာပြင် ကြမ်းတမ်းမှု 表面粗さ) တွင် အဓိကအားဖြင့် ပျမ်းမျှကြမ်းတမ်းမှု (算術平均粗さ Ra) သို့မဟုတ် အမြင့်ဆုံးအမြင့် ကြမ်းတမ်းမှု (最大高さ粗さ Rz) တို့ကို မိုက်ခရိုမီတာ (μm) ယူနစ်ဖြင့် အသုံးပြုပါသည်။
RaやRzの数値が小さいほど表面の凹凸が小さくなめらかな仕上げ面であることを示し(例:Ra 1.6はRa 6.3よりなめらか)、図示記号に丸(○)がついたものは「除去加工を許さない(鋳肌や黒皮のまま)」を意味します。
Ra သို့မဟုတ် Rz ၏ ကိန်းဂဏန်းတန်ဖိုး ငယ်လေလေ မျက်နှာပြင်ရှိ အဖုအထစ်များ သေးငယ်ပြီး ပိုမိုချောမွေ့သော အပြီးသတ်မျက်နှာပြင်ဖြစ်ကြောင်း ပြသပြီး (ဥပမာ — Ra 1.6 သည် Ra 6.3 ထက် ပိုမိုချောမွေ့သည်)၊ သင်္ကေတအတွင်း စက်ဝိုင်းပုံ (○) ပါရှိသော အမှတ်အသားမှာမူ ဖြတ်စားဖယ်ရှားခြင်း မပြုလုပ်ရ (သွန်းလောင်းထားသည့်အတိုင်း သို့မဟုတ် မူလအတိုင်း ထားရန်) ဟု ဆိုလိုပါသည်။
မှတ်ထားရမည့် အချက်များ
- きか公差(形状公差)のうち、「平行度(//)」や「直角度(直角度)」「同軸度」には必ず基準となるデータム(Aなど)が指定される
ပုံသဏ္ဌာန်နှင့် တည်နေရာ ခွင့်ပြုကွာဟချက် (幾何公差) များအနက် အပြိုင်ဖြစ်မှု (平行度 //)၊ ထောင့်မှန်ကျမှု (直角度) နှင့် ဗဟိုဝင်ရိုးတူညီမှု (同軸度) တို့တွင် မဖြစ်မနေ စံညွှန်းမျက်နှာပြင် (データム A စသည်) ကို သတ်မှတ်ပေးထားသည် - 表面粗さ「Ra(算術平均粗さ)」の数値が小さいほど、凹凸の少ないなめらかで美しい加工面である
မျက်နှာပြင် ကြမ်းတမ်းမှု Ra (ပျမ်းမျှကြမ်းတမ်းမှု) ၏ ကိန်းဂဏန်းတန်ဖိုး ငယ်လေလေ အဖုအထစ်နည်းပါးပြီး ချောမွေ့လှပသော မျက်နှာပြင်ဖြစ်သည် - 表面粗さ記号の横棒は「削る除去加工が必要」、内側の丸印(○)は「除去加工をしない」ことを表す
မျက်နှာပြင် ကြမ်းတမ်းမှု သင်္ကေတရှိ အလျားလိုက်မျဉ်းတန်းသည် ဖြတ်စားပြုပြင်ရန် လိုအပ်ကြောင်း ဖော်ပြပြီး အတွင်းဘက်ရှိ စက်ဝိုင်းပုံ (○) သည် ဖြတ်စားဖယ်ရှားခြင်း မပြုလုပ်ရကြောင်း ဖော်ပြသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ノギス | နိုဂိစု / ဗာနီယာ ကယ်လီပါ (ノギス — 0.05 mm တိကျမှုတိုင်းကိရိယာ) |
| 外側ジョウ・内側ジョウ | အပြင်တိုင်းမေးရိုး (外側ジョウ) နှင့် အတွင်းတိုင်းနှုတ်သီး (内側ジョウ) |
| デプスバー | အနက်တိုင်းတံ (デプスバー) |
| アッベの原理 | အက်ဘီ နိယာမ (アッベの原理 — မေးရိုးအရင်းဘက်တွင် ညှပ်၍တိုင်းရန်) |
6. 精密測定の基本原則(標準温度20℃・視差・単位換算)
6. တိကျတိုင်းတာခြင်း၏ အခြေခံမူများ (စံသတ်မှတ်အပူချိန် 20℃၊ မြင်ကွင်းစောင်းအမှား 視差 နှင့် ယူနစ်ပြောင်းလဲခြင်း)
金属部品や測定器は温度が高くなると熱膨張して寸法が伸びる性質があるため、JIS規格では工業測定における「標準温度」を「20℃」と定めています。
သတ္တုအစိတ်အပိုင်းများနှင့် တိုင်းတာကိရိယာများသည် အပူချိန်မြင့်တက်လာသည့်အခါ အပူကြောင့် ပွယောင်းရှည်ထွက်သည့် သဘာဝရှိသောကြောင့် JIS စံနှုန်းတွင် စက်မှုတိုင်းတာရေးဆိုင်ရာ စံသတ်မှတ်အပူချိန် (標準温度) ကို 20℃ ဟု သတ်မှတ်ထားပါသည်။
切削加工や研削加工の直後で品物が熱いまま測定すると熱膨張による誤差が生じるため、品物と測定器を常温(20℃付近)になじませて温度を同じにしてから測定します。
သတ္တုဖြတ်စားခြင်း သို့မဟုတ် ကျောက်စားခြင်း ပြုလုပ်ပြီးစတွင် ပစ္စည်းပူနေစဉ် တိုင်းတာပါက အပူကြောင့် ပွယောင်းမှုကြောင့် အတိုင်းအတာ အမှားအယွင်း ဖြစ်ပေါ်တတ်သဖြင့် ပစ္စည်းနှင့် တိုင်းတာကိရိယာတို့ကို သာမန်အခန်းအပူချိန် (20℃ အနီးတစ်ဝိုက်) သို့ အပူချိန်တူညီအောင် အအေးခံပြီးမှသာ တိုင်းတာရပါမည်။
また、アナログ目盛りの測定器を読み取る際、目盛面を斜め方向から見ると角度によって読み取り値がずれる「視差(パララックス)」が生じるため、必ず目盛面の真正面(垂直方向)から読み取ります。
ထို့ပြင် စကေးမျဉ်းပါသော တိုင်းတာကိရိယာများကို ဖတ်ရှုသည့်အခါ စကေးမျက်နှာပြင်ကို ဘေးတိုက်အစောင်းမှ ကြည့်ရှုပါက ကြည့်သည့်ထောင့်အလိုက် ဖတ်ရှုရရှိသော တန်ဖိုး လွဲချော်သွားသည့် မြင်ကွင်းစောင်းအမှား (視差 / パララックス) ဖြစ်ပေါ်တတ်သောကြောင့် မဖြစ်မနေ စကေးမျက်နှာပြင်၏ အရှေ့တည့်တည့် (ထောင့်မှန်ဦးတည်ရာ) မှ ကြည့်ရှုဖတ်ရှုရပါမည်။
測定作業を始める前には、必ず測定面や品物のゴミ・切粉・油・バリをきれいに拭き取り、測定面を閉じたときにゼロ目盛が合っているか「ゼロ点確認(基点調整)」を行います。
တိုင်းတာခြင်းလုပ်ငန်း မစတင်မီ မဖြစ်မနေ တိုင်းတာသည့်မျက်နှာပြင်နှင့် ပစ္စည်းပေါ်ရှိ ဖုန်မှုန့်၊ သတ္တုစ၊ ဆီနှင့် အစွန်းအထွက် (バリ) များကို သန့်စင်အောင် သုတ်သင်ရှင်းလင်းရမည်ဖြစ်ပြီး တိုင်းတာသည့်မျက်နှာပြင်နှစ်ခုကို ပိတ်လိုက်သည့်အခါ သုညစကေးမျဉ်း တည့်မတ်ကိုက်ညီမှု ရှိမရှိ သုညမှတ် စစ်ဆေးခြင်း (ゼロ点確認 / 基点調整) ကို ပြုလုပ်ရပါမည်။
なお、精密測定で頻繁に使う単位換算として、「1mm=1,000μm(マイクロメートル)」「1μm=0.001mm(1/1000mm)」の関係(例:50μm=0.05mm、0.1mm=100μm)を正確に覚えておく必要があります。
ထို့အပြင် တိကျတိုင်းတာရာတွင် မကြာခဏ အသုံးပြုရသော ယူနစ်ပြောင်းလဲခြင်းအနေဖြင့် 1 mm = 1,000 μm (မိုက်ခရိုမီတာ) နှင့် 1 μm = 0.001 mm (1/1000 mm) ဆက်စပ်မှု (ဥပမာ — 50 μm = 0.05 mm၊ 0.1 mm = 100 μm) ကို တိကျစွာ မှတ်သားထားရန် လိုအပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 精密測定の標準温度はJISで「20℃」と定められており、加工直後の熱い品物は冷ましてから測る
တိကျတိုင်းတာခြင်း၏ စံသတ်မှတ်အပူချိန်ကို JIS တွင် 20℃ ဟု သတ်မှတ်ထားပြီး ပြုပြင်ပြီးစ ပူနေသောပစ္စည်းကို အအေးခံပြီးမှ တိုင်းတာရန် - 目盛を斜めから見る「視差」を防ぐため真正面から読み、使用前に清掃と「ゼロ点確認」を必ず行う
စကေးမျဉ်းကို အစောင်းမှကြည့်မိသည့် မြင်ကွင်းစောင်းအမှား (視差) မဖြစ်စေရန် အရှေ့တည့်တည့်မှ ဖတ်ရှုပြီး အသုံးမပြုမီ သန့်ရှင်းရေးနှင့် သုညမှတ် စစ်ဆေးခြင်း (ゼロ点確認) ကို မဖြစ်မနေ ပြုလုပ်ရန် - 「1mm=1,000μm」「1μm=0.001mm」の単位換算(例:50μm=0.05mm)を正確に計算できるようにする
1 mm = 1,000 μm နှင့် 1 μm = 0.001 mm ယူနစ်ပြောင်းလဲခြင်း (ဥပမာ — 50 μm = 0.05 mm) ကို တိကျစွာ တွက်ချက်နိုင်အောင် လေ့ကျင့်ထားရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 外側マイクロメータ | အပြင်တိုင်း မိုက်ခရိုမီတာ (外側マイクロメータ — 0.01 mm တိကျမှု) |
| スピンドル・アンビル | လှည့်တံ (スピンドル) နှင့် အောက်ခံတုံး (アンビル) |
| スリーブ・シンブル | အပြင်ပြွန်စကေး (スリーブ) နှင့် လှည့်ပြွန်စကေး (シンブル) |
| ラチェットストップ | ဖိအားထိန်း လှည့်ဘီးငယ် (ラチェットストップ) |
7. 直接測定器(ノギス・外側マイクロメータ・ハイトゲージ)
7. တိုက်ရိုက်တိုင်းတာကိရိယာများ (နိုဂိစု၊ အပြင်တိုင်း မိုက်ခရိုမီတာ၊ အမြင့်တိုင်းဂိတ် ハイトゲージ)
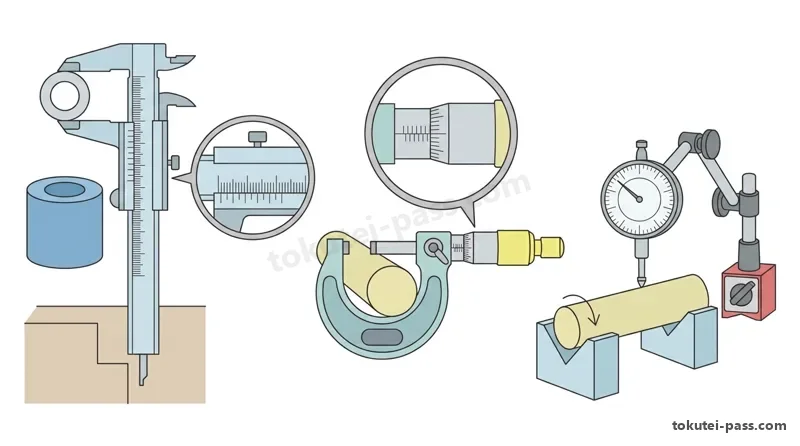
「ノギス」は1本で外径(外側ジョウ)・内径(内側ジョウ)・深さ(デプスバー)・段差の4種類の寸法を0.05mm(または0.02mm)単位で手軽に測定できる万能測定器です。
နိုဂိစု / ဗာနီယာ ကယ်လီပါ (ノギス) သည် ကိရိယာတစ်ခုတည်းဖြင့် အပြင်အချင်း (အပြင်တိုင်းမေးရိုး 外側ジョウ)၊ အတွင်းအချင်း (အတွင်းတိုင်းနှုတ်သီး 内側ジョウ)၊ အနက် (အနက်တိုင်းတံ デプスバー) နှင့် အဆင့်ကွာဟချက် (段差) ဟူသော အတိုင်းအတာ 4 မျိုးကို 0.05 mm (သို့မဟုတ် 0.02 mm) ယူနစ်အထိ အလွယ်တကူ တိုင်းတာနိုင်သော ဘက်စုံသုံး တိုင်းတာကိရိယာဖြစ်ပါသည်။
ノギスで外径を測る際は、本尺とバーニヤ(副尺)の目盛を読み取り、品物をジョウの先端ではなく根元に近い奥側で直角に挟んで測定します(ノギスは目盛軸と測定軸がずれているため強く押すと傾き誤差が出ます)。
နိုဂိစုဖြင့် အပြင်အချင်းကို တိုင်းတာသည့်အခါ ပင်မစကေး (本尺) နှင့် ဗာနီယာစကေး (バーニヤ / 副尺) တို့၏ စကေးမျဉ်းများကို ဖတ်ရှုရပြီး ပစ္စည်းကို မေးရိုး၏ ထိပ်ဖျား၌ မညှပ်ဘဲ အရင်းဘက်နှင့်နီးသော အတွင်းပိုင်း၌ ထောင့်မှန်ကျစွာ ညှပ်၍ တိုင်းတာရပါသည် (နိုဂိစုသည် စကေးဝင်ရိုးနှင့် တိုင်းတာသည့်ဝင်ရိုး တစ်တန်းတည်းမရှိသောကြောင့် ထိပ်ဖျား၌ အားဖြင့်ဖိညှပ်ပါက စောင်းသွားပြီး အမှားအယွင်း ဖြစ်ပေါ်တတ်ပါသည်)။
「外側マイクロメータ」は、ねじの回転を微細な直線移動に変えて0.01mm(または0.001mm)まで精密に外径や厚さを測る測定器であり、測定軸と目盛が一直線上に並ぶ「アッベの原理」を満たしています。
အပြင်တိုင်း မိုက်ခရိုမီတာ (外側マイクロメータ) သည် ဝက်အူရစ် လည်ပတ်မှုကို အလွန်သေးငယ်သော မျဉ်းဖြောင့်ရွေ့လျားမှုအဖြစ် ပြောင်းလဲ၍ 0.01 mm (သို့မဟုတ် 0.001 mm) အထိ အပြင်အချင်းနှင့် အထူကို တိကျစွာ တိုင်းတာသော ကိရိယာဖြစ်ပြီး တိုင်းတာသည့်ဝင်ရိုးနှင့် စကေးတို့ တစ်ဖြောင့်တည်း တည်ရှိသည့် အက်ဘီ နိယာမ (アッベの原理) နှင့် ကိုက်ညီမှုရှိပါသည်။
マイクロメータで品物を挟む際は、スピンドルが品物に当たる直前から必ず「ラチェットストップ(定圧装置)」を空回りさせて一定の測定力で測り、スリープの0.5mm目盛の見落としに注意して読み取ります(例:12mm+0.5mm+0.28mm=12.78mm)。
မိုက်ခရိုမီတာဖြင့် ပစ္စည်းကို ညှပ်၍တိုင်းတာသည့်အခါ လှည့်တံ (スピンドル) သည် ပစ္စည်းနှင့် ထိခါနီးအချိန်မှစ၍ မဖြစ်မနေ ဖိအားထိန်း လှည့်ဘီးငယ် (ラチェットストップ) ကို အလွတ်လည်ပတ်သည်အထိ လှည့်ပေးခြင်းဖြင့် တသမတ်တည်းသော ဖိအားဖြင့် တိုင်းတာရမည်ဖြစ်ပြီး အပြင်ပြွန်စကေး (スリーブ) အောက်ခြေရှိ 0.5 mm စကေးမျဉ်း ကျန်မခဲ့စေရန် သတိပြု၍ ဖတ်ရှုရပါမည် (ဥပမာ — 12 mm + 0.5 mm + 0.28 mm = 12.78 mm)။
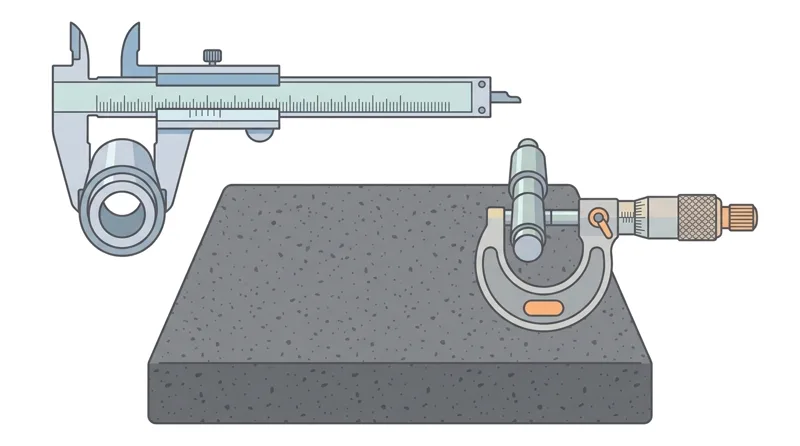
また、穴や溝の深さ専用の「デプスゲージ」や、精密な平面基準台である「定盤」の上に置いて高さの測定やケガキ作業(加工線を引く作業)を行う「ハイトゲージ」も重要な測定器です。
ထို့ပြင် အပေါက် သို့မဟုတ် မြောင်း၏ အနက်ကိုသာ သီးသန့်တိုင်းတာသော အနက်တိုင်းဂိတ် (デプスゲージ) နှင့် တိကျပြန့်ပြူးသော စံညွှန်းခုံပြား (定盤) ပေါ်တွင် တင်ထား၍ အမြင့်တိုင်းတာခြင်း သို့မဟုတ် ဖြတ်စားမည့်မျဉ်း ရေးခြစ်မှတ်သားခြင်း (ケガキ作業) ပြုလုပ်သော အမြင့်တိုင်းဂိတ် (ハイトゲージ) တို့သည်လည်း အရေးကြီးသော တိုင်းတာကိရိယာများ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- ノギスは外径・内径・深さ・段差を1本で測れ、品物はジョウの奥側(根元側)で直角に挟んで測る
နိုဂိစုသည် အပြင်အချင်း၊ အတွင်းအချင်း၊ အနက်နှင့် အဆင့်တို့ကို တစ်ခုတည်းဖြင့် တိုင်းတာနိုင်ပြီး ပစ္စည်းကို မေးရိုး၏ အတွင်းဘက် (အရင်းဘက်) ၌ ထောင့်မှန်ကျစွာ ညှပ်၍ တိုင်းတာရန် - 外側マイクロメータは0.01mm単位の精密測定に使い、必ず「ラチェットストップ」で測定力を一定にする
အပြင်တိုင်း မိုက်ခရိုမီတာကို 0.01 mm ယူနစ် တိကျတိုင်းတာမှုအတွက် အသုံးပြုပြီး တိုင်းတာသည့်ဖိအား တသမတ်တည်းဖြစ်စေရန် မဖြစ်မနေ ဖိအားထိန်း လှည့်ဘီးငယ် (ラチェットストップ) ကို အသုံးပြုရန် - マイクロメータの読み取りでは、スリーブ下側の「0.5mm目盛」が出ているかどうかを見落とさないようにする
မိုက်ခရိုမီတာ ဖတ်ရှုရာတွင် အပြင်ပြွန်စကေး (スリーブ) အောက်ဘက်ရှိ 0.5 mm စကေးမျဉ်း ပေါ်နေခြင်း ရှိမရှိ မကျန်ရစ်စေရန် သတိပြုရန် - 【例】外側マイクロメータでスリーブ14mm+0.5mm線が見え、シンブル32目盛 → 14+0.5+0.32=14.82mm
ဥပမာ — အပြင်တိုင်း မိုက်ခရိုမီတာတွင် အပြင်ပြွန်စကေး၌ 14 mm + 0.5 mm မျဉ်းကို မြင်ရပြီး လှည့်ပြွန်စကေး (シンブル) ၌ 32 စကေးမျဉ်း တည့်နေပါက → 14 + 0.5 + 0.32 = 14.82 mm
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ダイヤルゲージ | ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ (ダイヤルゲージ) |
| ハイトゲージ・定盤 | အမြင့်တိုင်းဂိတ် (ハイトゲージ) နှင့် စံညွှန်းခုံပြား (定盤) |
| 栓ゲージ(プラグゲージ) | အပေါက်စစ် အကန့်အသတ်ဂိတ် (栓ゲージ / プラグゲージ) |
| すきまゲージ(シックネスゲージ) | အကြားအကွာတိုင်းဂိတ် (すきまゲージ / シックネスゲージ) |
8. 比較測定器(ダイヤルゲージ)と限界ゲージ・補助測定具
8. နှိုင်းယှဉ်တိုင်းတာကိရိယာ (ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ ダイヤルゲージ)၊ အကန့်အသတ်ဂိတ်များနှင့် အထောက်အကူပြု တိုင်းတာကိရိယာများ
「ダイヤルゲージ」や「てこ式ダイヤルゲージ(ピックテスト)」は、測定子の微小な変位を歯車で拡大して指針の回転(0.01mmや0.001mm単位)で示す比較測定器であり、マグネットスタンドに取り付けて使用します。
ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ (ダイヤルゲージ) နှင့် မောင်းတံပုံစံ ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ (てこ式ダイヤルゲージ / ピックテスト) တို့သည် ထိပ်ဖျားတိုင်းတံ (測定子) ၏ အလွန်သေးငယ်သော ရွေ့လျားမှုကို ပင်နီယံဘီးများဖြင့် ချဲ့ထွင်ပြီး လက်တံ၏ လည်ပတ်မှု (0.01 mm သို့မဟုတ် 0.001 mm ယူနစ်) ဖြင့် ပြသသော နှိုင်းယှဉ်တိုင်းတာကိရိယာများဖြစ်ကြပြီး သံလိုက်ခြေထောက်တိုင် (マグネットスタンド) တွင် တပ်ဆင်၍ အသုံးပြုပါသည်။
旋盤のチャックに丸棒を固定したり定盤上の「Vブロック」に円筒軸を載せたりして、ダイヤルゲージの測定子を直角に当てて軸を1回転させると、指針の最大値と最小値の差から「円周振れ」や曲がりを測定できます。
တွင်ခုံစက်၏ ညှပ်ခေါင်း (チャック) တွင် သံလုံးချောင်းကို ညှပ်ထား၍ဖြစ်စေ၊ စံညွှန်းခုံပြားပေါ်ရှိ V ပုံစံခံတုံး (Vブロック) ပေါ်တွင် ဆလင်ဒါဝင်ရိုးကို တင်ထား၍ဖြစ်စေ ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ၏ ထိပ်ဖျားတိုင်းတံကို ထောင့်မှန်ကျစွာ ထိကပ်ပြီး ဝင်ရိုးကို တစ်ပတ်ပြည့်အောင် လှည့်ကြည့်ပါက လက်တံ၏ အမြင့်ဆုံးတန်ဖိုးနှင့် အနိမ့်ဆုံးတန်ဖိုး ကွာခြားချက်မှတစ်ဆင့် လည်ပတ်ချိန် ခါယမ်းမှု (円周振れ) နှင့် ကွေးညွတ်မှုကို တိုင်းတာနိုင်ပါသည်။
大量生産される穴の内径が公差範囲内にあるかを素早く判定する「限界栓ゲージ(プラグゲージ)」には「通り側」と「止まり側」があり、「通り側が無理なく通り、かつ止まり側が通らない(入らない)」ときだけ合格と判定します。
အမြောက်အမြား ထုတ်လုပ်ထားသော အပေါက်များ၏ အတွင်းအချင်းသည် ခွင့်ပြုကွာဟချက် အပိုင်းအခြားအတွင်း ရှိမရှိ လျင်မြန်စွာ စစ်ဆေးဆုံးဖြတ်သည့် အပေါက်စစ် အကန့်အသတ်ဂိတ် (限界栓ゲージ / プラグゲージ) တွင် ဝင်ရမည့်ဘက် (通り側) နှင့် မဝင်ရမည့်ဘက် (止まり側) ဟူ၍ ပါရှိပြီး ဝင်ရမည့်ဘက်က အသာအယာ ဝင်ရောက်သွားပြီး မဝင်ရမည့်ဘက်က လုံးဝမဝင်သည့် အခါမှသာ စံချိန်မီသည် (合格) ဟု သတ်မှတ်ဆုံးဖြတ်ပါသည်။
同様に、軸の外径を検査する「限界挟みゲージ(スナップゲージ)」や、ねじの精度を検査する「限界ねじゲージ」でも、通り側が通り、止まり側が止まることで合格となります。
အလားတူပင် ဝင်ရိုး၏ အပြင်အချင်းကို စစ်ဆေးသော အပြင်ညှပ် အကန့်အသတ်ဂိတ် (限界挟みゲージ / スナップゲージ) သို့မဟုတ် ဝက်အူရစ် တိကျမှုကို စစ်ဆေးသော ဝက်အူရစ် အကန့်အသတ်ဂိတ် (限界ねじゲージ) တို့တွင်လည်း ဝင်ရမည့်ဘက်က ဝင်ပြီး မဝင်ရမည့်ဘက်က ရပ်တန့်နေမှသာ စံချိန်မီပါသည်။
その他、狭いすきまを測る「シックネスゲージ(すきまゲージ)」、直角(90°)を確かめる「スコヤ(直角定規)」、角の丸みを調べる「ラジアスゲージ(Rゲージ)」、ねじのピッチを調べる「ピッチゲージ」、最高精度の長さ基準器である「ブロックゲージ」を使い分けます。
ထို့ပြင် ကျဉ်းမြောင်းသော ကြားအကွာအဝေးကို တိုင်းတာသည့် အကြားအကွာတိုင်းဂိတ် (シックネスゲージ / すきまゲージ)၊ ထောင့်မှန် (90°) ကျမကျ စစ်ဆေးသည့် ထောင့်မှန်ကျဉ်း (スコヤ / 直角定規)၊ ထောင့်စွန်းအဝိုင်းကို စစ်ဆေးသည့် အချင်းဝက်တိုင်းဂိတ် (ラジアスゲージ / Rゲージ)၊ ဝက်အူရစ် အကွာအဝေးကို စစ်ဆေးသည့် ဝက်အူရစ်တိုင်းဂိတ် (ピッチゲージ) နှင့် အမြင့်ဆုံးတိကျမှုရှိသော အလျားစံညွှန်းတုံးဖြစ်သည့် ဘလောက်ဂိတ် (ブロックゲージ) တို့ကို လုပ်ငန်းအလိုက် ခွဲခြားအသုံးပြုရပါသည်။
မှတ်ထားရမည့် အချက်များ
- ダイヤルゲージとマグネットスタンド(およびVブロック)を使い、軸の円周振れ・心出し・平行度を測定する
ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ (ダイヤルゲージ) နှင့် သံလိုက်ခြေထောက်တိုင် (နှင့် V ပုံစံခံတုံး) တို့ကို အသုံးပြု၍ ဝင်ရိုး၏ လည်ပတ်ချိန် ခါယမ်းမှု၊ ဗဟိုချိန်ညှိမှုနှင့် အပြိုင်ဖြစ်မှုတို့ကို တိုင်းတာရန် - 限界栓ゲージ(プラグゲージ)は「通り側が通り、かつ止まり側が入らない」ときのみ合格と判定する
အပေါက်စစ် အကန့်အသတ်ဂိတ် (限界栓ゲージ / プラグゲージ) သည် ဝင်ရမည့်ဘက် (通り側) ဝင်သွားပြီး မဝင်ရမည့်ဘက် (止まり側) မဝင်သည့် အခါမှသာ စံချိန်မီသည်ဟု ဆုံးဖြတ်ရန် - すきまには「シックネスゲージ」、90°の確認には「スコヤ」、丸みには「Rゲージ」、基準長さには「ブロックゲージ」を用いる
ကြားအကွာအဝေးအတွက် အကြားအကွာတိုင်းဂိတ် (シックネスゲージ)၊ 90° စစ်ဆေးရန်အတွက် ထောင့်မှန်ကျဉ်း (スコヤ)၊ အဝိုင်းအတွက် R ဂိတ်နှင့် စံညွှန်းအလျားအတွက် ဘလောက်ဂိတ် (ブロックゲージ) တို့ကို အသုံးပြုရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 標準温度(20℃) | စံသတ်မှတ်အပူချိန် (標準温度 20℃) |
| ゼロ点確認 | သုညမှတ် စစ်ဆေးခြင်း (ゼロ点確認) |
| 視差(パララックス) | မြင်ကွင်းစောင်းအမှား (視差 / パララックス) |
| 校正 | တိုင်းတာကိရိယာ တိကျမှု ချိန်ညှိစစ်ဆေးခြင်း (校正) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
図面の試験では、JISの基本である「第三角法」の配置(正面図の上に平面図、右に右側面図)と、線の種類(太い実線=外形線、破線=隠れ線、細い一点鎖線=中心線)が頻出です。
ပုံစံပန်းချီ စာမေးပွဲတွင် JIS ၏ အခြေခံဖြစ်သော တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) ၏ နေရာချထားပုံ (အရှေ့မြင်ကွင်းပုံ၏ အပေါ်တွင် အပေါ်မြင်ကွင်းပုံ၊ ညာဘက်တွင် ညာဘက်ဘေးမြင်ကွင်းပုံ) နှင့် မျဉ်းအမျိုးအစားများ (မျဉ်းဖြောင့်အထူ = အပြင်ဘက်ပုံသဏ္ဌာန်မျဉ်း၊ မျဉ်းပြတ် = မမြင်ရသော အတွင်းမျဉ်း၊ အစက်တစ်စက်ပါ မျဉ်းပြတ်အပါး = ဗဟိုမျဉ်း) တို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
寸法補助記号では、「φ=直径」「R=半径」「C=45°の面取り」「□=正方形の辺」「t=板厚」「M=メートルねじの呼び径(外径)」を正確に区別しましょう。
အတိုင်းအတာ အထောက်အကူပြု သင်္ကေတများတွင် φ = အချင်း၊ R = အချင်းဝက်၊ C = 45° အနားစောင်းဖြတ်ခြင်း၊ □ = စတုရန်းအနား၊ t = အပြားအထူ နှင့် M = မက်ထရစ်ဝက်အူရစ်၏ သတ်မှတ်အချင်း (အပြင်အချင်း) တို့ကို တိကျစွာ ခွဲခြားမှတ်သားထားပါ။
測定器の読み取りでは、ノギス(本尺+副尺)とマイクロメータ(スリーブの0.5mm目盛りの見落としに注意)の計算、限界ゲージの合否判定(通り側が通り、止まり側が通らない)が定番です。
တိုင်းတာကိရိယာ ဖတ်ရှုမှုတွင် နိုဂိစု (ပင်မစကေး + ဗာနီယာစကေး) နှင့် မိုက်ခရိုမီတာ (အပြင်ပြွန်စကေးရှိ 0.5 mm စကေးမျဉ်း ကျန်မခဲ့စေရန် သတိပြုရန်) တွက်ချက်ပုံနှင့် အကန့်အသတ်ဂိတ်၏ စံချိန်မီ မမီ ဆုံးဖြတ်ချက် (ဝင်ရမည့်ဘက်က ဝင်ပြီး မဝင်ရမည့်ဘက်က မဝင်ရ) တို့သည် အမြဲမေးလေ့ရှိသော မေးခွန်းများဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 製図の基本:JISは「第三角法」/太い実線=見える外形、破線=隠れ線、細い一点鎖線=中心線、細い実線=寸法線・ハッチング
ပုံစံပန်းချီ အခြေခံ — JIS သည် တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) ကို သုံးသည် / မျဉ်းဖြောင့်အထူ = မြင်ရသော အပြင်ပုံသဏ္ဌာန်၊ မျဉ်းပြတ် = မမြင်ရသော အတွင်းမျဉ်း၊ အစက်တစ်စက်ပါ မျဉ်းပြတ်အပါး = ဗဟိုမျဉ်း၊ မျဉ်းဖြောင့်အပါး = အတိုင်းအတာမျဉ်းနှင့် မျဉ်းစောင်းခြစ်မှတ်သားခြင်း - 補助記号:φ=丸の直径/R=角の丸み半径/C2=45°で2mmの面取り/t=板の厚さ/M10=外径10mmのメートルねじ
အထောက်အကူပြု သင်္ကေတများ — φ = စက်ဝိုင်းအချင်း / R = ထောင့်စွန်းအဝိုင်း အချင်းဝက် / C2 = 45° ဖြင့် 2 mm အနားစောင်းဖြတ်ခြင်း / t = အပြားအထူ / M10 = အပြင်အချင်း 10 mm ရှိသော မက်ထရစ်ဝက်အူရစ် - 寸法公差とはめあい:公差=最大許容寸法-最小許容寸法/すきまばめ(穴>軸)・しまりばめ(軸>穴)
အတိုင်းအတာ ခွင့်ပြုကွာဟချက်နှင့် တပ်ဆင်မှု — ခွင့်ပြုကွာဟချက် = အမြင့်ဆုံးခွင့်ပြုအတိုင်းအတာ − အနိမ့်ဆုံးခွင့်ပြုအတိုင်းအတာ / နေရာလွတ်ရှိသော တပ်ဆင်မှု (အပေါက် > ဝင်ရိုး) နှင့် တင်းကျပ်သော တပ်ဆင်မှု (ဝင်ရိုး > အပေါက်) - 測定の鉄則:JIS標準温度は「20℃」/1mm=1000μm(0.05mm=50μm、0.01mm=10μm)/目盛りは正面から直角に読む(視差防止)
တိုင်းတာရေး စည်းမျဉ်း — JIS စံသတ်မှတ်အပူချိန်မှာ 20℃ ဖြစ်သည် / 1 mm = 1000 μm (0.05 mm = 50 μm၊ 0.01 mm = 10 μm) / မြင်ကွင်းစောင်းအမှား (視差) မဖြစ်စေရန် စကေးကို အရှေ့တည့်တည့်မှ ထောင့်မှန်ကြည့်၍ ဖတ်ရန် - 測定器の扱い:マイクロメータはラチェットストップで測定力を一定にする/ダイヤルゲージのスピンドルには油やグリースを塗らない
တိုင်းတာကိရိယာ ကိုင်တွယ်ပုံ — မိုက်ခရိုမီတာတွင် တိုင်းတာသည့်ဖိအား တသမတ်တည်းဖြစ်စေရန် ဖိအားထိန်း လှည့်ဘီးငယ် (ラチェットストップ) ကို သုံးရန် / ဒိုင်ခွက်ပါ တိုင်းတာကိရိယာ၏ ထိပ်ဖျားတိုင်းတံ (スピンドル) ကို ဆီ သို့မဟုတ် အမဲဆီ လုံးဝမသုတ်ရ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 第三角法 | တတိယထောင့်စနစ် ပုံဆွဲနည်း (第三角法) |
| 寸法補助記号(φ・R・C・□・t) | အတိုင်းအတာ အထောက်အကူပြု သင်္ကေတများ (寸法補助記号 — φ၊ R၊ C၊ □၊ t) |
| ノギスと外側マイクロメータ | နိုဂိစု (ノギス) နှင့် အပြင်တိုင်း မိုက်ခရိုမီတာ (外側マイクロメータ) |
| 限界ゲージ(通り側・止まり側) | အကန့်အသတ်ဂိတ် (限界ゲージ — ဝင်ရမည့်ဘက် 通り側 နှင့် မဝင်ရမည့်ဘက် 止まり側) |
ပုံစံပန်းချီနှင့် တိုင်းတာခြင်း
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf