 Tokutei Pass
Đọc bản vẽ và dụng cụ đo
製図・測定器
Chế tạo công nghiệp - Cơ khí & Điện tử · 製造分野 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
機械製図の基本(第三角法と線の種類)
Cơ bản về bản vẽ cơ khí (Phép chiếu góc thứ ba và các loại nét vẽ)
JISの機械製図で通常用いられる投影法は「第三角法」で、正面図の上に平面図、右に右側面図を配置します。
Trong bản vẽ cơ khí JIS, phép chiếu thông dụng là 'Phép chiếu góc thứ ba' (Daisankakuhou): hình chiếu bằng đặt trên hình chiếu đứng, hình chiếu cạnh phải đặt bên phải.
物体の見える外形は「太い実線(外形線)」で描き、見えない部分の形(かくれ線)は「破線」で表します。
Đường bao thấy được của vật thể vẽ bằng 'nét liền đậm', còn phần khuất không nhìn thấy vẽ bằng 'nét đứt' (Hasen).
円の中心や対称の軸(中心線)は、「細い一点鎖線」で表します。
Đường tâm của hình tròn hoặc trục đối xứng được biểu diễn bằng 'nét gạch chấm mảnh' (Ittensasen).
寸法線と寸法補助線はどちらも「細い実線」で描き、断面図の切断面に引く斜めの細い線を「ハッチング」といいます。
Đường kích thước và đường gióng kích thước đều vẽ bằng 'nét liền mảnh'; các đường gạch chéo mảnh trên mặt cắt gọi là 'Hatching' (gạch mặt cắt).
Điểm cần nhớ
- 【○正しい】JISの機械製図では「第三角法」を用い、寸法線と寸法補助線はどちらも「細い実線」で描く。
(○ Đúng) Bản vẽ cơ khí JIS dùng 'Phép chiếu góc thứ ba', đường kích thước và đường gióng kích thước đều vẽ bằng 'nét liền mảnh'. - 【×誤り】見えない部分を「太い実線」で表したり、中心線を「太い実線」で表すのは誤り(かくれ線は破線、中心線は細い一点鎖線)。
(× Sai) Vẽ phần khuất bằng 'nét liền đậm' hoặc vẽ đường tâm bằng 'nét liền đậm' là SAI (phần khuất dùng nét đứt, đường tâm dùng nét gạch chấm mảnh). - 【×誤り】断面図の切断面に引かれる斜めの細い線を「中心線」というのは誤り(正しくは「ハッチング」)。
(× Sai) Gọi các đường gạch chéo mảnh trên mặt cắt của hình cắt là 'đường tâm' là SAI (đúng phải là 'Hatching' - đường gạch mặt cắt).
| Từ vựng | Nghĩa |
|---|---|
| 第三角法 | phép chiếu góc thứ ba |
| 外形線 | đường bao ngoài (nét liền đậm) |
| 破線 | nét đứt (đường khuất) |
| 一点鎖線 | nét gạch chấm mảnh (đường tâm) |
| ハッチング | đường gạch mặt cắt (Hatching) |
寸法記号(φ・R・C)と寸法公差・はめあい
Ký hiệu kích thước (φ, R, C), dung sai và lắp ghép
図面に「φ20」と書かれているときは円の直径が20mm、「R5」は半径5mmの丸みを表しています。
Trên bản vẽ, ký hiệu 'φ20' biểu thị đường kính hình tròn là 20 mm, còn 'R5' biểu thị góc bo tròn có bán kính 5 mm.
「C2」と書かれているときは、45°の面取りで隣り合う二つの面に沿った寸法がそれぞれ2mmであることを表します。
Ký hiệu 'C2' biểu thị vát mép góc 45° với kích thước dọc theo hai cạnh kề nhau mỗi cạnh là 2 mm.
「φ20±0.1」と書かれているとき、許容される直径の範囲は19.9mm以上、20.1mm以下です。
Khi bản vẽ ghi 'φ20±0.1', phạm vi đường kính cho phép đạt yêu cầu là từ 19,9 mm trở lên đến 20,1 mm trở xuống.
穴と軸の「はめあい」において、穴より軸の方が大きく圧入などでしっかり固定するものを「しまりばめ」といいます。
Trong lắp ghép giữa lỗ và trục, trường hợp đường kính trục lớn hơn lỗ và phải ép chặt để cố định các chi tiết gọi là 'Lắp chặt' (Shimaribame).
Điểm cần nhớ
- 【○正しい】「φ20」は直径20mm、「R5」は半径5mmの丸み、「C2」は45°で2mmの面取りを表す。
(○ Đúng) 'φ20' là đường kính 20 mm, 'R5' là bo tròn bán kính 5 mm, còn 'C2' là vát mép 45° kích thước 2 mm. - 【○正しい】「φ20±0.1」の許容範囲は19.9mm以上〜20.1mm以下である。
(○ Đúng) Với ký hiệu 'φ20±0.1', phạm vi đường kính cho phép là từ 19,9 mm đến 20,1 mm. - 【○正しい】穴より軸が大きく圧入などで固定するはめあいを「しまりばめ」という(すきまがあるのは「すきまばめ」)。
(○ Đúng) Lắp ghép mà trục lớn hơn lỗ và cố định chặt bằng cách ép vào gọi là 'Lắp chặt' (Shimaribame).
| Từ vựng | Nghĩa |
|---|---|
| 直径 | đường kính (φ) |
| 半径 | bán kính (R) |
| 面取り | vát mép (C) |
| 許容範囲 | phạm vi cho phép (dung sai) |
| しまりばめ | lắp chặt (lắp có độ dôi) |
ノギスと外側マイクロメータの測定
Đo bằng thước cặp (Vernier Caliper) và panme đo ngoài (Micrometer)
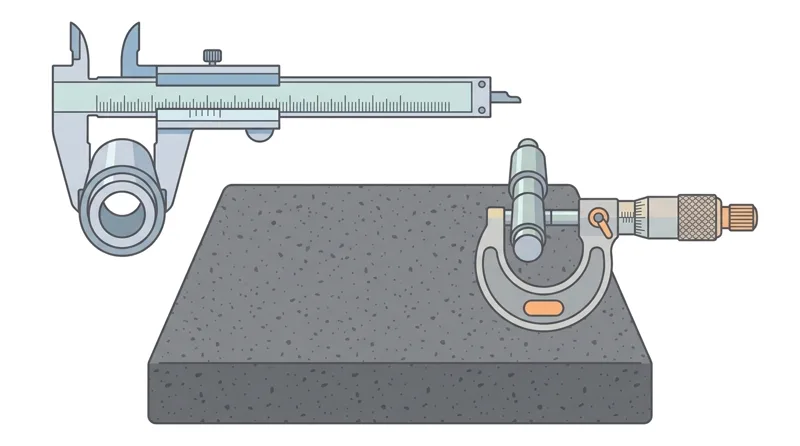
ノギスは外径・内径・深さ・段差を測定する器具で、本尺の読みと副尺(バーニヤ)の読みを足して読み取ります。
Thước cặp (Nogisu) dùng để đo đường kính ngoài, đường kính trong, chiều sâu và bậc; giá trị đo bằng số đọc thước chính cộng số đọc thước phụ.
例えば最小読取値0.05mmのノギスで、本尺が23mm、副尺が0.35mmで合っているとき、測定値は23.35mmです。
Ví dụ: thước cặp có độ chia nhỏ nhất 0,05 mm, thước chính đọc được 23 mm và vạch thước phụ trùng ở 0,35 mm thì giá trị đo là 23,35 mm.
最小目盛0.01mmの外側マイクロメータでは、スリーブの読み(例:7.5mm)とシンブルの読み(例:0.23mm)を足して7.73mmと読みます。
Với panme đo ngoài có độ chia 0,01 mm, khi ống cố định (Sleeve) chỉ 7,5 mm và ống xoay (Thimble) chỉ 0,23 mm thì giá trị đo là 7,5 + 0,23 = 7,73 mm.
マイクロメータでラチェットストップを使う理由は、測定力を一定にして測定誤差を防ぐためです。
Lý do sử dụng núm vặn cóc (Ratchet stop) trên panme là để giữ lực đo không đổi, tránh sai số do vặn quá chặt.
Điểm cần nhớ
- 【×誤り】ノギスで回路の電圧・電流・電気抵抗を測定できるというのは誤り(ノギスは長さや径を測る)。
(× Sai) Nói thước cặp (Nogisu) dùng để đo điện áp, dòng điện và điện trở là SAI (thước cặp dùng để đo kích thước chiều dài, đường kính, độ sâu). - 【○正しい】本尺23mm+副尺0.35mm=23.35mm、スリーブ7.5mm+シンブル0.23mm=7.73mmと両数値を足す。
(○ Đúng) Khi đọc thước cặp (23 mm + 0,35 mm = 23,35 mm) và panme (7,5 mm + 0,23 mm = 7,73 mm), ta cộng hai số đọc lại với nhau. - 【×誤り】マイクロメータのラチェットストップは強く締め付けるためではなく、測定力を一定にするために使う。
(× Sai) Nói dùng núm vặn cóc (Ratchet stop) của panme để siết trục thật chặt làm tăng sai số là SAI (dùng để giữ lực đo ổn định).
| Từ vựng | Nghĩa |
|---|---|
| ノギス | thước cặp (Nogisu) |
| 本尺・副尺 | thước chính và thước phụ |
| 外側マイクロメータ | panme đo ngoài |
| ラチェットストップ | núm vặn cóc (Ratchet stop) |
| 測定力 | lực đo |
ダイヤルゲージ・ハイトゲージ・限界プラグゲージ
Đồng hồ so (Dial gauge), Thước đo cao (Height gauge) và Dưỡng kiểm lỗ
ダイヤルゲージは、回転する軸の振れや平面の平行度などを、基準からの微小な差(変位)として読み取る測定器です。
Đồng hồ so (Dial gauge) dùng để đo độ đảo của trục quay hoặc độ song song, độ phẳng của bề mặt thông qua độ lệch nhỏ so với chuẩn.
ハイトゲージは、精密な平らな台である定盤の上で、工作物の高さを測ったりけがき作業をしたりするときに使います。
Thước đo cao (Height gauge) được đặt trên bàn máp phẳng chuẩn (Jouban) để đo chiều cao của phôi hoặc vạch dấu.
限界プラグゲージは、穴の寸法が公差内に入っているかを調べる検査具で、通り側と止まり側があります。
Dưỡng trụ giới hạn (Limit plug gauge) dùng để kiểm tra đường kính lỗ có nằm trong dung sai hay không, gồm đầu Qua (GO) và đầu Không qua (NO-GO).
限界プラグゲージで穴を検査するとき、「通り側が通り、止まり側が通らない」状態が合格です。
Khi kiểm tra lỗ bằng dưỡng trụ giới hạn, trạng thái đạt chuẩn là 'đầu Qua (GO) đi lọt và đầu Không qua (NO-GO) không đi lọt'.
Điểm cần nhớ
- 【×誤り】ダイヤルゲージを部品の重さを測るために使うというのは誤り(軸の振れや平行度を測る)。
(× Sai) Nói đồng hồ so (Dial gauge) dùng để cân trực tiếp trọng lượng chi tiết là SAI (dùng để đo độ đảo trục và độ song song). - 【×誤り】ハイトゲージの用途を回転軸の振れ測定というのは誤り(定盤上で高さを測る)。
(× Sai) Nói công dụng chính của thước đo cao (Height gauge) là áp vào trục đang quay để đo độ đảo là SAI (dùng đo chiều cao trên bàn máp). - 【○正しい】限界プラグゲージの検査では、「通り側が通り、止まり側が通らない」とき合格となる。
(○ Đúng) Khi kiểm tra lỗ bằng dưỡng trụ giới hạn, lỗ đạt yêu cầu khi 'đầu GO đi qua và đầu NO-GO không đi qua'.
| Từ vựng | Nghĩa |
|---|---|
| ダイヤルゲージ | đồng hồ so (Dial gauge) |
| ハイトゲージ | thước đo cao (Height gauge) |
| 定盤 | bàn máp (bàn rà chuẩn) |
| 限界プラグゲージ | dưỡng trụ giới hạn kiểm lỗ |
| 通り側・止まり側 | đầu Qua (GO) và đầu Không qua (NO-GO) |
精密測定の標準温度(20℃)と単位換算
Nhiệt độ tiêu chuẩn đo lường (20°C) và quy đổi đơn vị độ dài
金属は温度が上がると熱膨張して寸法が変わるため、JISなどの規格で定められた精密測定の標準温度は「20℃」です。
Vì kim loại giãn nở vì nhiệt làm thay đổi kích thước, nhiệt độ tiêu chuẩn cho đo lường chính xác theo quy định JIS là '20°C'.
加工直後で熱い工作物を測るときは、指定の測定条件に合わせ、工作物の温度が安定してから測定します。
Khi cần đo chính xác phôi vừa gia công xong còn đang nóng, phải chờ nhiệt độ phôi ổn định theo điều kiện đo quy định rồi mới đo.
長さの単位「μm(マイクロメートル)」は1mmの1000分の1であり、1mm=1000μm(0.001mm=1μm)です。
Đơn vị độ dài micromet (μm) bằng 1/1000 milimet: 1 mm = 1000 μm (hay 0,001 mm = 1 μm).
したがって、0.01mmは10μm、0.05mmは50μm(5μmではない)に等しくなります。
Do đó, 0,01 mm = 10 μm và 0,05 mm = 50 μm (chứ không phải 5 μm).
Điểm cần nhớ
- 【○正しい】JIS規格で定められている寸法測定の標準温度は「20℃」である。
(○ Đúng) Nhiệt độ tiêu chuẩn khi đo kích thước được quy định trong tiêu chuẩn JIS là '20°C'. - 【○正しい】加工直後で熱い工作物は、すぐ測らずに温度が安定してから精密測定する。
(○ Đúng) Phôi vừa gia công xong còn nóng không được đo ngay mà phải đợi nhiệt độ ổn định theo điều kiện quy định rồi mới đo. - 【×誤り】長さの単位換算で「0.05mm=5μm」というのは誤り(1mm=1000μmなので、0.05mm=50μm)。
(× Sai) Quy đổi đơn vị '0,05 mm = 5 μm' là SAI (vì 1 mm = 1000 μm nên 0,05 mm phải bằng 50 μm).
| Từ vựng | Nghĩa |
|---|---|
| 標準温度 | nhiệt độ tiêu chuẩn |
| 熱膨張 | sự giãn nở vì nhiệt |
| マイクロメートル | micromet (μm) |
| 単位換算 | quy đổi đơn vị |
Bản vẽ & đo lường
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf