 Tokutei Pass
Gambar Teknik dan Alat Ukur
製図・測定器
Manufaktur industri - Mesin & Elektronik · 製造分野 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
機械製図の基本(第三角法と線の種類)
Dasar Gambar Teknik Mesin (Proyeksi Sudut Ketiga dan Jenis Garis)
JISの機械製図で通常用いられる投影法は「第三角法」で、正面図の上に平面図、右に右側面図を配置します。
Proyeksi yang umum digunakan pada gambar teknik mesin JIS adalah 'Proyeksi Sudut Ketiga' (pandangan atas di atas pandangan depan, pandangan samping kanan di kanan).
物体の見える外形は「太い実線(外形線)」で描き、見えない部分の形(かくれ線)は「破線」で表します。
Garis bentuk luar benda yang terlihat digambar dengan 'garis kontinu tebal', sedangkan bagian tersembunyi digambar dengan 'garis putus-putus'.
円の中心や対称の軸(中心線)は、「細い一点鎖線」で表します。
Garis sumbu pusat lingkaran atau sumbu simetri digambar dengan 'garis strip titik tipis'.
寸法線と寸法補助線はどちらも「細い実線」で描き、断面図の切断面に引く斜めの細い線を「ハッチング」といいます。
Garis ukur dan garis bantu ukur keduanya digambar dengan 'garis kontinu tipis', sedangkan garis miring tipis pada penampang potongan disebut 'hatching' (arsiran).
Poin penting
- 【○正しい】JISの機械製図では「第三角法」を用い、寸法線と寸法補助線はどちらも「細い実線」で描く。
(○ Benar) Gambar teknik JIS memakai 'Proyeksi Sudut Ketiga', serta garis ukur dan garis bantu ukur digambar dengan 'garis kontinu tipis'. - 【×誤り】見えない部分を「太い実線」で表したり、中心線を「太い実線」で表すのは誤り(かくれ線は破線、中心線は細い一点鎖線)。
(× Salah) Menggambar bagian tersembunyi atau garis sumbu pusat dengan 'garis kontinu tebal' adalah SALAH (bagian tersembunyi pakai garis putus-putus, garis pusat pakai garis strip titik tipis). - 【×誤り】断面図の切断面に引かれる斜めの細い線を「中心線」というのは誤り(正しくは「ハッチング」)。
(× Salah) Menyebut garis miring tipis pada bidang potongan gambar penampang sebagai 'garis pusat' adalah SALAH (yang benar adalah 'hatching' / arsiran).
| Kosakata | Arti |
|---|---|
| 第三角法 | proyeksi sudut ketiga |
| 外形線 | garis bentuk luar (garis tebal) |
| 破線 | garis putus-putus (garis tersembunyi) |
| 一点鎖線 | garis strip titik tipis (garis sumbu) |
| ハッチング | arsiran penampang (hatching) |
寸法記号(φ・R・C)と寸法公差・はめあい
Simbol Ukuran (φ, R, C), Toleransi, dan Suaian (Fit)
図面に「φ20」と書かれているときは円の直径が20mm、「R5」は半径5mmの丸みを表しています。
Pada gambar teknik, 'φ20' menyatakan diameter lingkaran 20 mm, sedangkan 'R5' menyatakan kelengkungan sudut dengan jari-jari 5 mm.
「C2」と書かれているときは、45°の面取りで隣り合う二つの面に沿った寸法がそれぞれ2mmであることを表します。
Simbol 'C2' menyatakan chamfer (pemotongan sudut) 45° dengan ukuran masing-masing 2 mm pada dua sisi yang berdekatan.
「φ20±0.1」と書かれているとき、許容される直径の範囲は19.9mm以上、20.1mm以下です。
Jika tertulis 'φ20±0.1', maka rentang diameter yang diizinkan adalah 19,9 mm ke atas hingga 20,1 mm ke bawah.
穴と軸の「はめあい」において、穴より軸の方が大きく圧入などでしっかり固定するものを「しまりばめ」といいます。
Dalam suaian (fit) antara lubang dan poros, kondisi di mana poros lebih besar daripada lubang sehingga dipasang erat dengan tekanan disebut 'suaian sesak' (shimaribame).
Poin penting
- 【○正しい】「φ20」は直径20mm、「R5」は半径5mmの丸み、「C2」は45°で2mmの面取りを表す。
(○ Benar) 'φ20' berarti diameter 20 mm, 'R5' berarti radius lengkung 5 mm, dan 'C2' berarti chamfer 45° berukuran 2 mm. - 【○正しい】「φ20±0.1」の許容範囲は19.9mm以上〜20.1mm以下である。
(○ Benar) Untuk 'φ20±0.1', batas ukuran diameter yang diizinkan adalah dari 19,9 mm sampai 20,1 mm. - 【○正しい】穴より軸が大きく圧入などで固定するはめあいを「しまりばめ」という(すきまがあるのは「すきまばめ」)。
(○ Benar) Suaian di mana ukuran poros lebih besar dari lubang untuk mengikat komponen secara kuat disebut 'suaian sesak' (shimaribame).
| Kosakata | Arti |
|---|---|
| 直径 | diameter (φ) |
| 半径 | jari-jari / radius (R) |
| 面取り | chamfer / pemotongan sudut (C) |
| 許容範囲 | rentang toleransi yang diizinkan |
| しまりばめ | suaian sesak (interference fit) |
ノギスと外側マイクロメータの測定
Pengukuran dengan Jangka Sorong (Vernier Caliper) dan Mikrometer Luar
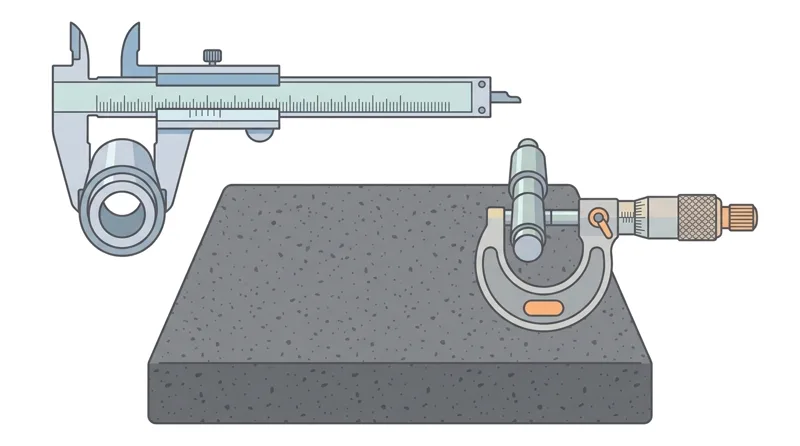
ノギスは外径・内径・深さ・段差を測定する器具で、本尺の読みと副尺(バーニヤ)の読みを足して読み取ります。
Jangka sorong (nogisu) mengukur diameter luar, diameter dalam, kedalaman, dan tinggi undakan dengan menjumlahkan skala utama dan skala nonius.
例えば最小読取値0.05mmのノギスで、本尺が23mm、副尺が0.35mmで合っているとき、測定値は23.35mmです。
Contohnya pada jangka sorong ketelitian 0,05 mm, jika skala utama 23 mm dan skala nonius segaris pada 0,35 mm, maka hasil ukurnya 23,35 mm.
最小目盛0.01mmの外側マイクロメータでは、スリーブの読み(例:7.5mm)とシンブルの読み(例:0.23mm)を足して7.73mmと読みます。
Pada mikrometer luar ketelitian 0,01 mm, jika bacaan sleeve 7,5 mm dan bacaan thimble 0,23 mm, jumlahkan keduanya menjadi 7,73 mm.
マイクロメータでラチェットストップを使う理由は、測定力を一定にして測定誤差を防ぐためです。
Alasan memakai ratchet stop pada mikrometer adalah untuk menjaga gaya tekan pengukuran tetap konstan sehingga mencegah kesalahan ukur.
Poin penting
- 【×誤り】ノギスで回路の電圧・電流・電気抵抗を測定できるというのは誤り(ノギスは長さや径を測る)。
(× Salah) Mengatakan jangka sorong digunakan untuk mengukur tegangan, arus, dan hambatan listrik adalah SALAH (jangka sorong mengukur dimensi panjang/diameter). - 【○正しい】本尺23mm+副尺0.35mm=23.35mm、スリーブ7.5mm+シンブル0.23mm=7.73mmと両数値を足す。
(○ Benar) Jumlahkan kedua bacaan skala: 23 mm + 0,35 mm = 23,35 mm pada jangka sorong, dan 7,5 mm + 0,23 mm = 7,73 mm pada mikrometer. - 【×誤り】マイクロメータのラチェットストップは強く締め付けるためではなく、測定力を一定にするために使う。
(× Salah) Mengatakan ratchet stop pada mikrometer dipakai untuk mengencangkan spindle sekuat mungkin adalah SALAH (fungsinya menjaga gaya ukur tetap konstan).
| Kosakata | Arti |
|---|---|
| ノギス | jangka sorong (vernier caliper) |
| 本尺・副尺 | skala utama dan skala nonius |
| 外側マイクロメータ | mikrometer luar |
| ラチェットストップ | ratchet stop |
| 測定力 | gaya pengukuran |
ダイヤルゲージ・ハイトゲージ・限界プラグゲージ
Dial Gauge, Height Gauge, dan Limit Plug Gauge
ダイヤルゲージは、回転する軸の振れや平面の平行度などを、基準からの微小な差(変位)として読み取る測定器です。
Dial gauge digunakan untuk membaca penyimpangan putaran poros (runout) atau kesejajaran bidang sebagai selisih kecil dari titik acuan.
ハイトゲージは、精密な平らな台である定盤の上で、工作物の高さを測ったりけがき作業をしたりするときに使います。
Height gauge digunakan di atas meja rata presisi (jouban / surface plate) untuk mengukur tinggi benda kerja atau membuat garis gores.
限界プラグゲージは、穴の寸法が公差内に入っているかを調べる検査具で、通り側と止まり側があります。
Limit plug gauge memeriksa apakah ukuran lubang berada dalam batas toleransi, terdiri dari sisi Lolos (GO) dan sisi Tidak Lolos (NO-GO).
限界プラグゲージで穴を検査するとき、「通り側が通り、止まり側が通らない」状態が合格です。
Saat memeriksa lubang dengan limit plug gauge, ukuran dinyatakan lulus apabila 'sisi Lolos (GO) masuk dan sisi Tidak Lolos (NO-GO) tidak masuk'.
Poin penting
- 【×誤り】ダイヤルゲージを部品の重さを測るために使うというのは誤り(軸の振れや平行度を測る)。
(× Salah) Mengatakan dial gauge digunakan untuk menimbang berat komponen secara langsung adalah SALAH (fungsinya mengukur olengan poros dan kesejajaran). - 【×誤り】ハイトゲージの用途を回転軸の振れ測定というのは誤り(定盤上で高さを測る)。
(× Salah) Mengatakan fungsi utama height gauge adalah ditempelkan pada poros berputar untuk mengukur olengan adalah SALAH (fungsinya mengukur tinggi di atas meja rata). - 【○正しい】限界プラグゲージの検査では、「通り側が通り、止まり側が通らない」とき合格となる。
(○ Benar) Dalam pemeriksaan lubang dengan limit plug gauge, kondisi lulus adalah ketika 'sisi GO masuk dan sisi NO-GO tidak masuk'.
| Kosakata | Arti |
|---|---|
| ダイヤルゲージ | dial gauge |
| ハイトゲージ | height gauge (pengukur tinggi) |
| 定盤 | meja rata presisi (surface plate) |
| 限界プラグゲージ | limit plug gauge |
| 通り側・止まり側 | sisi Lolos (GO) dan sisi Tidak Lolos (NO-GO) |
精密測定の標準温度(20℃)と単位換算
Suhu Standar Pengukuran Presisi (20°C) dan Konversi Satuan Panjang
金属は温度が上がると熱膨張して寸法が変わるため、JISなどの規格で定められた精密測定の標準温度は「20℃」です。
Karena logam memuai saat panas, suhu standar untuk pengukuran dimensi presisi yang ditetapkan dalam standar JIS adalah '20°C'.
加工直後で熱い工作物を測るときは、指定の測定条件に合わせ、工作物の温度が安定してから測定します。
Saat mengukur benda kerja yang masih panas sesaat setelah pemesinan, tunggu hingga suhu benda kerja stabil sesuai kondisi pengukuran yang ditentukan.
長さの単位「μm(マイクロメートル)」は1mmの1000分の1であり、1mm=1000μm(0.001mm=1μm)です。
Satuan panjang mikrometer (μm) adalah seperseribu milimeter: 1 mm = 1000 μm (0,001 mm = 1 μm).
したがって、0.01mmは10μm、0.05mmは50μm(5μmではない)に等しくなります。
Oleh karena itu, 0,01 mm sama dengan 10 μm, dan 0,05 mm sama dengan 50 μm (bukan 5 μm).
Poin penting
- 【○正しい】JIS規格で定められている寸法測定の標準温度は「20℃」である。
(○ Benar) Suhu standar untuk pengukuran dimensi menurut standar JIS adalah '20°C'. - 【○正しい】加工直後で熱い工作物は、すぐ測らずに温度が安定してから精密測定する。
(○ Benar) Benda kerja yang masih panas seusai pemesinan harus ditunggu hingga suhunya stabil sebelum diukur secara presisi. - 【×誤り】長さの単位換算で「0.05mm=5μm」というのは誤り(1mm=1000μmなので、0.05mm=50μm)。
(× Salah) Mengonversi satuan panjang '0,05 mm = 5 μm' adalah SALAH (karena 1 mm = 1000 μm, maka 0,05 mm = 50 μm).
| Kosakata | Arti |
|---|---|
| 標準温度 | suhu standar |
| 熱膨張 | pemuaian panas |
| マイクロメートル | mikrometer (μm) |
| 単位換算 | konversi satuan |
Gambar teknik & pengukuran
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf