 Tokutei Pass
Pengendalian Mutu dan Pemeriksaan
品質管理・検査
Manufaktur industri - Mesin & Elektronik · 製造分野 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
職場の5S活動と報連相・作業手順書
Kegiatan 5S, Hou-Ren-Sou, dan Prosedur Kerja Standar
職場の5Sとは、「整理・整頓・清掃・清潔・しつけ」の5つの活動のことです。
Kegiatan 5S di tempat kerja terdiri dari 5 hal: Ringkas (Seiri), Rapi (Seiton), Resik (Seisou), Rawat (Seiketsu), dan Rajin (Shitsuke).
「整頓」は工具などの保管場所を決めてすぐ取り出せるようにし元に戻すこと、「清掃」はゴミや油汚れを掃除してきれいにすることです。
'Seiton' (Rapi) adalah menentukan tempat penyimpanan alat dan mengembalikannya, sedangkan 'Seisou' (Resik) adalah membersihkan sampah dan kotoran oli.
職場で大切な「報連相」とは、「報告・連絡・相談」の行動のことです。
'Hou-Ren-Sou' di tempat kerja adalah perilaku 'Melapor (Houkoku), Mengabari/Komunikasi (Renraku), dan Berkonsultasi (Soudan)'.
作業手順書(標準作業)は品質と安全を一定に保つための基準であり、仕事に慣れても省略せず必ず守ります。
Prosedur kerja standar (SOP) dibuat untuk menjaga mutu tetap konsisten dan wajib dipatuhi meskipun pekerja sudah terbiasa.
Poin penting
- 【○正しい】職場の5Sは「整理・整頓・清掃・清潔・しつけ」、報連相は「報告・連絡・相談」である。
(○ Benar) 5S adalah 'Seiri, Seiton, Seisou, Seiketsu, Shitsuke', sedangkan Hou-Ren-Sou adalah 'Lapor, Komunikasi, Konsultasi'. - 【×誤り】機械の周りのゴミや油汚れを掃除することを「整頓」というのは誤り(掃除は「清掃」、置き場所を決めるのが「整頓」)。
(× Salah) Mengatakan 'Seiton' adalah membersihkan sampah dan oli di sekitar mesin adalah SALAH (membersihkan adalah 'Seisou', menata tempat alat adalah 'Seiton'). - 【×誤り】作業手順書(標準作業)は新入社員だけのもので慣れたら省略してよいというのは誤り。
(× Salah) Mengatakan prosedur kerja standar hanya untuk karyawan baru dan boleh dilewati setelah mahir adalah SALAH.
| Kosakata | Arti |
|---|---|
| 整理・整頓 | Ringkas dan Rapi (Seiri - Seiton) |
| 清掃・清潔 | Resik dan Rawat (Seisou - Seiketsu) |
| 報連相 | Lapor, Komunikasi, Konsultasi (Hou-Ren-Sou) |
| 作業手順書 | dokumen prosedur kerja |
| 標準作業 | pekerjaan standar |
品質のつくり込みと初品検査・異常時対応
Membangun Mutu di Proses, Inspeksi Produk Pertama, dan Penanganan Kelainan
「後工程はお客様」という考え方では、自工程で品質をつくり込み、不良品を絶対に次の工程へ流しません。
Dalam prinsip 'proses berikutnya adalah pelanggan', mutu dibangun di proses sendiri dan barang cacat tidak boleh diteruskan ke proses berikutnya.
段取り替えの後、最初にできた製品を検査する(初品検査)のは、設定や加工条件が正しいか確認し不良の大量発生を防ぐためです。
Pemeriksaan produk pertama setelah pergantian setelan (dandorigae) bertujuan memastikan kondisi pemrosesan sudah benar guna mencegah cacat massal.
検査で不良品を発見したときは、上司に報告し、不良品を識別して良品と分け、指示に従います。
Saat menemukan produk cacat dalam inspeksi, laporkan kepada atasan, beri tanda identifikasi dan pisahkan dari produk baik, lalu ikuti instruksi.
作業中に機械からいつもと違う異常な音がしたときは、安全を確認して機械を止め、上司や保全担当者に報告します。
Jika terdengar suara tidak normal dari mesin saat bekerja, pastikan keselamatan lalu hentikan mesin dan lapor ke atasan atau petugas perawatan.
Poin penting
- 【×誤り】「後工程はお客様」なのに、次の検査で見つかるからと不良をそのまま流してよいというのは誤り。
(× Salah) Dalam prinsip 'proses berikutnya adalah pelanggan', membiarkan produk cacat lewat karena akan ditemukan di inspeksi berikutnya adalah SALAH. - 【○正しい】段取り替え後に最初の製品を検査する目的は、設定や加工条件を確認し不良の大量発生を防ぐことである。
(○ Benar) Tujuan memeriksa produk pertama setelah pergantian setelan (dandorigae) adalah memastikan kondisi kerja benar dan mencegah cacat massal. - 【○正しい】不良品発見時は識別して良品と分けて上司へ報告し、機械の異常音がしたときは機械を止めて報告する。
(○ Benar) Pisahkan produk cacat dari produk baik dan lapor atasan; jika mesin berbunyi aneh, segera hentikan mesin dengan aman dan lapor.
| Kosakata | Arti |
|---|---|
| 後工程 | proses berikutnya |
| 段取り替え | pergantian setelan / cetakan (Dandorigae) |
| 不良品 | produk cacat (defect) |
| 良品 | produk baik (good product) |
| 保全担当者 | petugas pemeliharaan (maintenance) |
ロット・トレーサビリティとPDCA・なぜなぜ分析
Lot, Ketertelusuran (Traceability), Siklus PDCA, dan Analisis Mengapa-Mengapa
生産管理において、同じ条件のもとで製造される製品のまとまり(単位)を「ロット」といいます。
Dalam manajemen produksi, satu kelompok (unit) produk yang diproduksi di bawah kondisi yang sama disebut 'lot'.
製品に問題が見つかったとき、材料や製造日・ロット番号などの履歴をさかのぼって調べられる仕組みを「トレーサビリティ」といいます。
Sistem yang memungkinkan penelusuran kembali riwayat bahan, tanggal produksi, dan nomor lot saat ditemukan masalah disebut 'traceability' (ketertelusuran).
業務改善のPDCAサイクルは、「計画(Plan)→実行(Do)→評価(Check)→改善(Action)」の順に回します。
Siklus perbaikan kerja PDCA dijalankan secara berurutan: Rencana (Plan) → Pelaksanaan (Do) → Evaluasi (Check) → Tindak lanjut/Perbaikan (Action).
問題が起きたときに「なぜ」を繰り返して根本的な原因を探す分析手法を「なぜなぜ分析」といいます。
Metode analisis dengan mengulangi pertanyaan 'Mengapa' saat terjadi masalah untuk mencari akar penyebab disebut 'analisis Mengapa-Mengapa' (Why-Why analysis).
Poin penting
- 【○正しい】同じ条件で製造される製品のまとまり(単位)を「ロット」という。
(○ Benar) Sekelompok produk yang diproduksi pada kondisi yang sama disebut 'lot'. - 【×誤り】製造履歴をさかのぼって調べる仕組みを「段取り替え」というのは誤り(正しくは「トレーサビリティ」)。
(× Salah) Menyebut sistem penelusuran riwayat bahan dan nomor lot sebagai 'dandorigae' adalah SALAH (yang benar adalah 'traceability'). - 【×誤り】PDCAの順序を「実行・計画・改善・評価」としたり、「なぜ」を繰り返す分析を「全数検査」というのは誤り。
(× Salah) Menyebut urutan PDCA sebagai 'Do - Plan - Action - Check' atau menyebut analisis pengulangan 'Mengapa' sebagai 'inspeksi 100%' adalah SALAH.
| Kosakata | Arti |
|---|---|
| ロット | lot produksi |
| トレーサビリティ | ketertelusuran (traceability) |
| PDCAサイクル | siklus PDCA |
| なぜなぜ分析 | analisis Mengapa-Mengapa |
| 全数検査 | inspeksi menyeluruh (100%) |
QC七つ道具①(パレート図・ヒストグラム・チェックシート・層別)
Tujuh Alat QC (1): Diagram Pareto, Histogram, Check Sheet, dan Stratifikasi
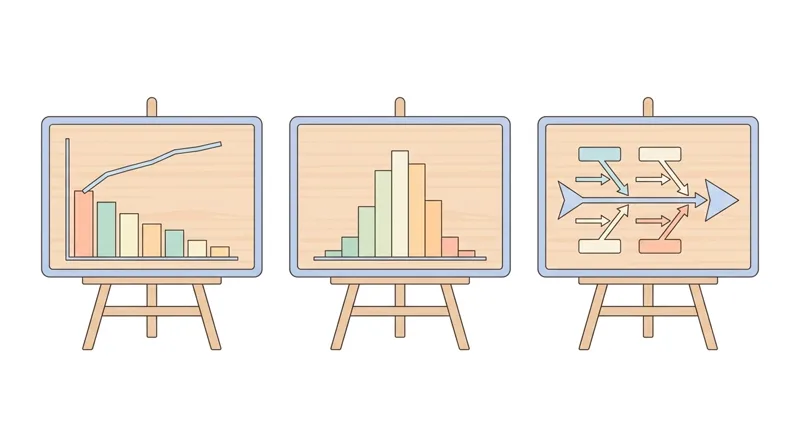
不良の種類を件数の多い順に棒グラフで並べ、累積比率を折れ線で示す図を「パレート図」といいます。
Diagram yang mengurutkan jenis cacat dari jumlah terbanyak dengan grafik batang serta menampilkan rasio kumulatif disebut 'Diagram Pareto'.
製品の寸法などのデータを区間に分け、各区間に入る個数を棒で表してばらつきを見る図を「ヒストグラム」といいます。
Diagram yang membagi data ukuran produk ke dalam interval dan menampilkan jumlahnya dengan batang untuk melihat sebaran variasi disebut 'Histogram'.
確認項目や不良の件数をチェックしながら簡単に記録できるようにした表を「チェックシート」といいます。
Tabel formulir untuk mencatat jumlah per item pemeriksaan atau jenis cacat secara mudah sambil memberi tanda centang disebut 'Check Sheet'.
データを機械別や作業者別・材料別など、性質の同じグループに分けて調べる方法を「層別」といいます。
Metode memilah data ke dalam kelompok berkarakteristik sama seperti per mesin, per pekerja, atau per lot bahan disebut 'Stratifikasi' (Soubetsu).
Poin penting
- 【○正しい】不良を件数の多い順に並べて累積比率も示す図は「パレート図」である。
(○ Benar) Diagram yang mengurutkan jenis cacat dari yang paling banyak beserta garis rasio kumulatif adalah 'Diagram Pareto'. - 【○正しい】寸法データを区間に分けてばらつきを見る図は「ヒストグラム」、グループに分けて調べる方法は「層別」である。
(○ Benar) Grafik batang untuk melihat sebaran variasi ukuran adalah 'Histogram', dan pengelompokan data per mesin/pekerja adalah 'Stratifikasi'. - 【×誤り】チェックしながら簡単に件数を記録する表を「パレート図」というのは誤り(正しくは「チェックシート」)。
(× Salah) Menyebut tabel pencatatan cepat dengan tanda centang sebagai 'Diagram Pareto' adalah SALAH (yang benar adalah 'Check Sheet').
| Kosakata | Arti |
|---|---|
| パレート図 | diagram Pareto |
| 累積比率 | rasio kumulatif |
| ヒストグラム | histogram |
| チェックシート | lembar periksa (check sheet) |
| 層別 | stratifikasi (pengelompokan data) |
QC七つ道具②(特性要因図・管理図)と検査記録
Tujuh Alat QC (2): Diagram Sebab-Akibat, Peta Kendali, dan Catatan Inspeksi
結果(特性)と原因(要因)の関係を、魚の骨のような形で整理する図を「特性要因図」といいます。
Diagram yang menyusun hubungan antara akibat (karakteristik) dan penyebab (faktor) menyerupai bentuk tulang ikan disebut 'Diagram Sebab-Akibat'.
特性要因図で原因候補(例:材料の硬さのばらつき)が挙がったら、実際のデータを調べて原因かどうか確認します。
Jika kandidat penyebab (misalnya variasi kekerasan bahan) muncul pada diagram tulang ikan, langkah selanjutnya adalah memeriksa data aktual untuk memastikan.
工程の状態を時間の流れに沿って記録し、管理限界線を使って異常を見つける図を「管理図」といいます。
Diagram yang mencatat kondisi proses mengikuti urutan waktu dan memakai garis batas kendali untuk mendeteksi kelainan disebut 'Peta Kendali' (Control Chart).
製品の検査結果を記録するときは、実際の結果を所定の方法で正確に記録し、異常があれば直ちに報告します。
Saat mencatat hasil inspeksi produk, catatlah hasil aktual sesuai metode yang ditentukan dan segera laporkan jika ada kelainan.
Poin penting
- 【×誤り】魚の骨の形で原因と結果を整理する図を「ヒストグラム」というのは誤り(正しくは「特性要因図」)。
(× Salah) Menyebut diagram berbentuk tulang ikan yang menyusun hubungan sebab dan akibat sebagai 'Histogram' adalah SALAH (seharusnya 'Diagram Sebab-Akibat'). - 【×誤り】管理限界線を使って時間に沿って異常を見つける図を「特性要因図」というのは誤り(正しくは「管理図」)。
(× Salah) Menyebut grafik pemantauan proses berdasarkan waktu dengan garis batas kendali sebagai 'Diagram Sebab-Akibat' adalah SALAH (seharusnya 'Peta Kendali'). - 【○正しい】特性要因図で原因候補が挙がったらデータを調べて確認し、検査結果は実際の値を正確に記録する。
(○ Benar) Kandidat penyebab pada diagram tulang ikan harus diverifikasi dengan data nyata, dan hasil inspeksi wajib dicatat sesuai angka sebenarnya.
| Kosakata | Arti |
|---|---|
| 特性要因図 | diagram sebab-akibat (tulang ikan) |
| 管理図 | peta kendali (control chart) |
| 管理限界線 | garis batas kendali |
| 検査結果 | hasil pemeriksaan |
Manajemen mutu & 5S
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf