
အရည်အသွေး ထိန်းချုပ်မှု (品質管理)၊ QC ကိရိယာ 7 မျိုး၊ စစ်ဆေးခြင်းနှင့် ကုန်ကြမ်းပစ္စည်း စီမံခန့်ခွဲမှု
品質管理・QC七つ道具と検査・資材管理
စက်မှုကုန်ထုတ်လုပ်ငန်း - စက်ပစ္စည်းနှင့် လျှပ်စစ်အီလက်ထရွန်နစ် (製造分野) · 製造分野 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 品質管理の基本理念と三現主義
1. အရည်အသွေး ထိန်းချုပ်မှု၏ အခြေခံသဘောတရားနှင့် လက်တွေ့ 3 ရပ်မူဝါဒ (三現主義)
製造業における「品質管理(QC)」とは、買い手(顧客)が満足して安心して使える品質の製品やサービスを、経済的かつ安定的につくり出すための活動です。
ကုန်ထုတ်လုပ်ငန်းတွင် အရည်အသွေး ထိန်းချုပ်မှု (品質管理 / QC) ဆိုသည်မှာ ဝယ်ယူသုံးစွဲသူ (ဖောက်သည်) များ စိတ်ကျေနပ်ပြီး စိတ်ချလက်ချ အသုံးပြုနိုင်သည့် အရည်အသွေးရှိသော ထုတ်ကုန် သို့မဟုတ် ဝန်ဆောင်မှုများကို ကုန်ကျစရိတ်သက်သာစွာနှင့် တည်ငြိမ်စွာ ထုတ်လုပ်နိုင်ရန် ဆောင်ရွက်သည့် လှုပ်ရှားမှုဖြစ်ပါသည်။
製品の良し悪しは最後の検査だけで決まるのではなく、材料や加工・組立の「工程の中で品質をつくり込む」ことが最も重要な原則です。
ထုတ်ကုန်တစ်ခု၏ ကောင်းမွန်မှု ရှိမရှိသည် နောက်ဆုံးအဆင့် စစ်ဆေးခြင်းတစ်ခုတည်းဖြင့်သာ ဆုံးဖြတ်ခြင်းမဟုတ်ဘဲ ကုန်ကြမ်းပစ္စည်း၊ သတ္တုဖြတ်စားပြုပြင်ခြင်းနှင့် တပ်ဆင်ခြင်းဟူသော လုပ်ငန်းစဉ်အတွင်း၌ပင် အရည်အသွေးကောင်းမွန်အောင် တည်ဆောက်ဖန်တီးခြင်းသည် အရေးကြီးဆုံး အခြေခံမူဖြစ်ပါသည်။
「後工程はお客様」という考え方に基づき、不適合品(不良品)を「受け取らない・つくらない・流さない」という三原則を全員で徹底します。
နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (後工程はお客様) ဟူသော ခံယူချက်အပေါ် အခြေခံ၍ စံချိန်မမီသော ချို့ယွင်းချက်ရှိသည့် ပစ္စည်းများ (不適合品 / 不良品) ကို လက်မခံရန်၊ မပြုလုပ်ရန်နှင့် နောက်လုပ်ငန်းစဉ်သို့ မပို့ဆောင်ရန် ဟူသော အရည်အသွေး အခြေခံမူ 3 ရပ်ကို ဝန်ထမ်းအားလုံး တိကျစွာ လိုက်နာကြရပါမည်။
また、問題が発生した際に机の上の推測だけで議論せず、実際の「現場」へ行き、「現物」を手に取って見て、「現実」を確かめて事実に基づいて解決する姿勢を「三現主義」といいます。
ထို့ပြင် ပြဿနာတစ်စုံတစ်ရာ ဖြစ်ပွားသည့်အခါ စားပွဲပေါ်တွင် မှန်းဆဆွေးနွေးနေရုံမျှမဟုတ်ဘဲ လက်တွေ့နေရာ (現場) သို့ ကိုယ်တိုင်သွားရောက်ကာ လက်တွေ့ပစ္စည်း (現物) ကို လက်ဖြင့်ကိုင်တွယ်ကြည့်ရှုပြီး လက်တွေ့အခြေအနေ (現実) ကို အတည်ပြု၍ အချက်အလက်အမှန်အပေါ် အခြေခံကာ ဖြေရှင်းသည့် သဘောထားကို လက်တွေ့ 3 ရပ်မူဝါဒ (三現主義) ဟု ခေါ်ပါသည်။
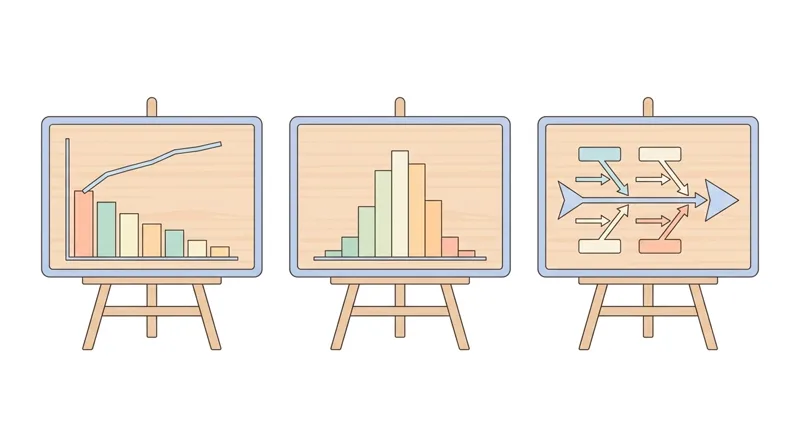
品質トラブルの真の原因(根本原因)を突き止めて再発を防ぐためには、現象に対して「なぜ?」を5回程度繰り返して深掘りする「なぜなぜ分析」が有効です。
အရည်အသွေးဆိုင်ရာ ပြဿနာ၏ အရင်းခံအကြောင်းရင်းအမှန် (根本原因) ကို ရှာဖွေဖော်ထုတ်ပြီး နောက်ထပ်မဖြစ်ပွားစေရန် ကာကွယ်ဖို့အတွက် ဖြစ်ပေါ်လာသော လက္ခဏာအပေါ် အဘယ်ကြောင့်နည်းဟု 5 ကြိမ်ခန့် အဆင့်ဆင့် ထပ်ခါတလဲလဲ မေးမြန်းဆန်းစစ်သည့် အဘယ်ကြောင့်ဟု အဆင့်ဆင့်မေးမြန်း ဆန်းစစ်ခြင်း (なぜなぜ分析) သည် အလွန်ထိရောက်မှုရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 検査だけに頼らず「工程で品質をつくり込む」こと、および「後工程はお客様」の意識を徹底する
စစ်ဆေးခြင်းတစ်ခုတည်းကိုသာ အားမကိုးဘဲ လုပ်ငန်းစဉ်အတွင်း၌ အရည်အသွေးကောင်းအောင် ဖန်တီးတည်ဆောက်ရန်နှင့် နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (後工程はお客様) ဟူသော အသိစိတ်ဓာတ်ကို လက်ကိုင်ထားရန် - 不良品を「受け取らない・つくらない・後工程へ流さない」の三原則を守る
ချို့ယွင်းချက်ရှိသော ပစ္စည်းများကို လက်မခံရန်၊ မပြုလုပ်ရန်နှင့် နောက်လုပ်ငန်းစဉ်သို့ မပို့ဆောင်ရန် ဟူသော အခြေခံမူ 3 ရပ်ကို လိုက်နာရန် - 問題発生時は「現場・現物・現実」の三現主義で事実を確認し、なぜなぜ分析で真因を特定する
ပြဿနာဖြစ်ပွားချိန်တွင် လက်တွေ့နေရာ (現場)၊ လက်တွေ့ပစ္စည်း (現物)၊ လက်တွေ့အခြေအနေ (現実) ဟူသော လက်တွေ့ 3 ရပ်မူဝါဒ (三現主義) ဖြင့် အချက်အလက်အမှန်ကို စစ်ဆေးပြီး အဘယ်ကြောင့်ဟု အဆင့်ဆင့်မေးမြန်း ဆန်းစစ်ခြင်း (なぜなぜ分析) ဖြင့် အရင်းခံအကြောင်းရင်းကို ဖော်ထုတ်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 品質管理(QC) | အရည်အသွေး ထိန်းချုပ်မှု (品質管理 / QC) |
| 後工程はお客様 | နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (後工程はお客様) |
| 品質三原則 | အရည်အသွေး အခြေခံမူ 3 ရပ် (品質三原則 — လက်မခံရန်၊ မပြုလုပ်ရန်၊ မပို့ဆောင်ရန်) |
| トレーサビリティ | ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) |
2. PDCAサイクルと標準化・作業標準書
2. PDCA စက်ဝန်း၊ စံသတ်မှတ်ခြင်း (標準化) နှင့် စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書)
品質や生産性を継続的に改善していくための管理のサイクルを「PDCAサイクル」と呼び、計画(Plan)→実施(Do)→評価・確認(Check)→処置・改善(Act)の順に回します。
အရည်အသွေးနှင့် ကုန်ထုတ်စွမ်းအားကို စဉ်ဆက်မပြတ် တိုးတက်ကောင်းမွန်အောင် ဆောင်ရွက်သည့် စီမံခန့်ခွဲမှုစက်ဝန်းကို PDCA စက်ဝန်းဟု ခေါ်ပြီး စီမံကိန်းဆွဲခြင်း (Plan) → လက်တွေ့လုပ်ဆောင်ခြင်း (Do) → စစ်ဆေးအကဲဖြတ်ခြင်း (Check) → ပြုပြင်မွမ်းမံခြင်း (Act) အစဉ်အတိုင်း လည်ပတ်ဆောင်ရွက်ပါသည်။
まず目標と方法を計画(P)し、計画通りに作業を実施(D)し、結果が目標に達しているかチェック(C)し、問題点があれば再発防止策を講じて標準を改定(A)します。
ပထမဦးစွာ ရည်မှန်းချက်နှင့် နည်းလမ်းများကို စီမံကိန်းဆွဲပြီး (P)၊ စီမံကိန်းအတိုင်း လုပ်ငန်းကို လက်တွေ့လုပ်ဆောင်ကာ (D)၊ ရလဒ်သည် ရည်မှန်းချက်သို့ ရောက်ရှိခြင်း ရှိမရှိ စစ်ဆေး၍ (C)၊ ပြဿနာရှိပါက နောက်ထပ်မဖြစ်ပွားစေရန် ကာကွယ်ရေးနည်းလမ်းများ ချမှတ်ပြီး စံသတ်မှတ်ချက်ကို ပြန်လည်ပြင်ဆင်မွမ်းမံပါသည် (A)။
誰が作業しても同じ品質の製品を安全かつ効率的につくれるようにルールを定めることを「標準化」といい、具体的な手順や急所を記した文書が「作業標準書(作業手順書)」です。
မည်သူပင် အလုပ်လုပ်ကိုင်သည်ဖြစ်စေ တူညီသော အရည်အသွေးရှိသည့် ထုတ်ကုန်ကို ဘေးကင်းပြီး ထိရောက်စွာ ထုတ်လုပ်နိုင်ရန် စည်းမျဉ်းသတ်မှတ်ခြင်းကို စံသတ်မှတ်ခြင်း (標準化) ဟု ခေါ်ပြီး တိကျသော လုပ်ဆောင်ပုံအဆင့်ဆင့်နှင့် အဓိကသတိပြုရမည့် အချက်များကို ရေးသားထားသော စာရွက်စာတမ်းမှာ စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書 / 作業手順書 / SOP) ဖြစ်ပါသည်။
作業者は常に作業標準書の通りに作業を行う義務があり、自分の考えで勝手に手順を省略したり変更したりすると品質不良や事故の原因になります。
လုပ်သားများသည် အမြဲတမ်း စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက်အတိုင်း တိကျစွာ လုပ်ဆောင်ရန် တာဝန်ရှိပြီး မိမိသဘောဖြင့် လုပ်ငန်းအဆင့်များကို ချန်လှပ်ခြင်း သို့မဟုတ် ပြောင်းလဲခြင်း ပြုလုပ်ပါက အရည်အသွေး ချို့ယွင်းမှုနှင့် မတော်တဆမှုများ ဖြစ်ပွားရသည့် အကြောင်းရင်း ဖြစ်လာပါသည်။
より良い作業方法(改善案)を思いついた場合は、まず上司や責任者に提案して安全性と品質を検証し、正式に作業標準書が改定されてから新しい手順を実施します。
ပိုမိုကောင်းမွန်သော လုပ်ငန်းနည်းလမ်း (ပြုပြင်မွမ်းမံရေး အကြံပြုချက်) ကို စဉ်းစားမိသည့်အခါ ပထမဦးစွာ အထက်လူကြီး သို့မဟုတ် တာဝန်ရှိသူထံ တင်ပြ၍ ဘေးကင်းမှုနှင့် အရည်အသွေးကို စမ်းသပ်စစ်ဆေးပြီး စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက်ကို တရားဝင် ပြင်ဆင်သတ်မှတ်ပြီးမှသာ နည်းလမ်းအသစ်ဖြင့် လုပ်ဆောင်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- Plan(計画)→Do(実施)→Check(確認)→Act(改善)のPDCAサイクルを回して継続的に改善する
Plan (စီမံကိန်းဆွဲခြင်း) → Do (လက်တွေ့လုပ်ဆောင်ခြင်း) → Check (စစ်ဆေးခြင်း) → Act (ပြုပြင်မွမ်းမံခြင်း) ဟူသော PDCA စက်ဝန်းကို လည်ပတ်စေပြီး စဉ်ဆက်မပြတ် တိုးတက်ကောင်းမွန်အောင် ဆောင်ရွက်ရန် - 作業標準書を厳守することで作業のばらつきを抑え、安全と品質を安定させる
စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書) ကို တိကျစွာ လိုက်နာခြင်းဖြင့် လုပ်ငန်းကွာဟချက်များကို လျှော့ချပြီး ဘေးကင်းမှုနှင့် အရည်အသွေးကို တည်ငြိမ်စေရန် - 手順を変えたい時は勝手に変更せず、上司に相談して作業標準書が正式改定されてから行う
လုပ်ငန်းအဆင့်ဆင့်ကို ပြောင်းလဲလိုသည့်အခါ မိမိသဘောဖြင့် မပြောင်းလဲဘဲ အထက်လူကြီးနှင့် တိုင်ပင်၍ စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက်ကို တရားဝင်ပြင်ဆင်ပြီးမှသာ လုပ်ဆောင်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| PDCAサイクル | PDCA စက်ဝန်း (Plan-Do-Check-Act) |
| 作業標準書 | စံသတ်မှတ်ထားသော လုပ်ငန်းလမ်းညွှန်ချက် (作業標準書 / SOP) |
| 標準化 | စံသတ်မှတ်ခြင်း (標準化) |
| 再発防止 | နောက်ထပ်မဖြစ်ပွားစေရန် ကာကွယ်ခြင်း (再発防止) |
3. 生産の4Mと変化点管理・QC工程表
3. ကုန်ထုတ်လုပ်မှု၏ 4M၊ အပြောင်းအလဲဖြစ်ပေါ်သည့်အချက် စီမံခန့်ခွဲမှု (変化点管理) နှင့် QC လုပ်ငန်းစဉ်ဇယား
製造現場において製品の品質を左右する4つの要素は、人(Man)・機械設備(Machine)・材料(Material)・方法(Method)であり、これらの頭文字をとって「4M」と呼びます。
ကုန်ထုတ်လုပ်ငန်းခွင်တွင် ထုတ်ကုန်၏ အရည်အသွေးကို အဆုံးအဖြတ်ပေးသော အချက် 4 ချက်မှာ လူ (Man)၊ စက်ပစ္စည်း (Machine)၊ ကုန်ကြမ်းပစ္စည်း (Material) နှင့် နည်းလမ်း (Method) တို့ဖြစ်ကြပြီး ၎င်းတို့၏ အင်္ဂလိပ်စာလုံး အစအက္ခရာများကို ယူ၍ 4M ဟု ခေါ်ပါသည်။
不良品は、作業者が交代した時、刃物や金型を交換・修理した時、材料ロットが切り替わった時、作業方法が変わった時など「4Mの変化点」で最も発生しやすくなります。
ချို့ယွင်းချက်ရှိသော ပစ္စည်းများ (不良品) သည် လုပ်သား အဆိုင်းလဲချိန်၊ ဖြတ်ဓား သို့မဟုတ် ပုံသွင်းမှို လဲလှယ်ပြုပြင်ချိန်၊ ကုန်ကြမ်းအသုတ် (ロット) ပြောင်းလဲချိန်နှင့် လုပ်ငန်းနည်းလမ်း ပြောင်းလဲချိန် စသည့် 4M အပြောင်းအလဲဖြစ်ပေါ်သည့်အချက် (4Mの変化点) များတွင် အဖြစ်အများဆုံး ဖြစ်ပါသည်။
そのため、4Mに変更が生じた際には事前または発生時に記録・連絡を行い、最初に加工した製品(初品)の検査を強化して異常がないか確かめる「4M変更管理(変化点管理)」を行います。
ထို့ကြောင့် 4M တွင် အပြောင်းအလဲတစ်ခုခု ဖြစ်ပေါ်သည့်အခါ ကြိုတင်၍ဖြစ်စေ၊ ဖြစ်ပေါ်ချိန်တွင်ဖြစ်စေ မှတ်တမ်းတင်ခြင်းနှင့် ဆက်သွယ်အကြောင်းကြားခြင်း ပြုလုပ်ရမည်ဖြစ်ပြီး ပထမဆုံး ထုတ်လုပ်လိုက်သော ပစ္စည်းကို စစ်ဆေးသည့် ကနဦးပစ္စည်း စစ်ဆေးခြင်း (初品検査 / 初物検査) ကို အလေးထားလုပ်ဆောင်ကာ ပုံမှန်မဟုတ်မှု ရှိမရှိ အတည်ပြုသည့် 4M အပြောင်းအလဲ စီမံခန့်ခွဲမှု (変化点管理) ကို ဆောင်ရွက်ရပါသည်။
また、原材料の受入れから各加工工程を経て最終出荷に至るまでの全工程について、管理項目・管理方法・検査頻度・担当者などを一覧表にまとめたものを「QC工程表(品質管理工程表)」といいます。
ထို့ပြင် ကုန်ကြမ်းပစ္စည်း လက်ခံချိန်မှစ၍ သတ္တုဖြတ်စားပြုပြင်သည့် လုပ်ငန်းစဉ်အဆင့်ဆင့်ကို ဖြတ်သန်းပြီး နောက်ဆုံး ကုန်ချောတင်ပို့ချိန်အထိ လုပ်ငန်းစဉ်အားလုံးအတွက် ထိန်းချုပ်ရမည့်အချက်များ၊ ထိန်းချုပ်ပုံနည်းလမ်းများ၊ စစ်ဆေးမည့်အကြိမ်ရေနှင့် တာဝန်ခံ စသည်တို့ကို ဇယားဖြင့် စုစည်းဖော်ပြထားသော အရာကို QC လုပ်ငန်းစဉ်ဇယား (QC工程表) ဟု ခေါ်ပါသည်။
さらに、人間は誰でもうっかりミスをするという前提に立ち、逆向きには組み付けられない治具や部品欠品を検知するセンサなどの仕組みを「ポカヨケ(フールプルーフ)」と呼びます。
ထို့အပြင် လူသားတိုင်းသည် သတိလက်လွတ် အမှားအယွင်း ဖြစ်တတ်သည်ဟူသော အခြေခံအချက်ပေါ်တွင် မူတည်၍ ပြောင်းပြန်တပ်ဆင်၍မရအောင် ပြုလုပ်ထားသော အထိန်းကိရိယာ (治具) သို့မဟုတ် အစိတ်အပိုင်း ကျန်ခဲ့ခြင်းကို အာရုံခံသိရှိသည့် ဆင်ဆာ စသည့် စနစ်များကို အမှားအယွင်း မဖြစ်စေရန် ကာကွယ်သည့်စနစ် (ポカヨケ / フールプルーフ) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 品質を決める4要素「4M(人・機械・材料・方法)」の変化点では特に初品検査と確認を強化する
အရည်အသွေးကို အဆုံးအဖြတ်ပေးသည့် အချက် 4 ချက်ဖြစ်သော 4M (လူ၊ စက်ပစ္စည်း၊ ကုန်ကြမ်း၊ နည်းလမ်း) ပြောင်းလဲသည့်အချိန်တွင် ကနဦးပစ္စည်း စစ်ဆေးခြင်း (初品検査) နှင့် အတည်ပြုခြင်းကို အထူးအလေးထား လုပ်ဆောင်ရန် - 原材料受入れから出荷までの各工程の管理項目と検査方法を一覧にしたものが「QC工程表」である
ကုန်ကြမ်းလက်ခံချိန်မှ ကုန်ချောတင်ပို့ချိန်အထိ လုပ်ငန်းစဉ်အသီးသီး၏ ထိန်းချုပ်ရမည့်အချက်များနှင့် စစ်ဆေးပုံနည်းလမ်းများကို ဇယားဖြင့် ဖော်ပြထားသောအရာမှာ QC လုပ်ငန်းစဉ်ဇယား (QC工程表) ဖြစ်သည် - 人のうっかりミスを物理的・機械的に防ぐ仕組みである「ポカヨケ」を活用して不良ゼロを目指す
လူ၏ သတိလက်လွတ် အမှားအယွင်းကို ရုပ်ပိုင်းဆိုင်ရာ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာအရ ကာကွယ်ပေးသည့် အမှားအယွင်း မဖြစ်စေရန် ကာကွယ်သည့်စနစ် (ポカヨケ) ကို အသုံးချ၍ အပျက်အစီး သုညဖြစ်စေရန် ဦးတည်ဆောင်ရွက်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 4M(よんエム) | 4M (လူ Man၊ စက်ပစ္စည်း Machine၊ ကုန်ကြမ်း Material၊ နည်းလမ်း Method) |
| ばらつき | အရည်အသွေး ကွာဟချက် / ပြန့်ကျဲမှု (ばらつき) |
| 初物検査 | ကနဦးပစ္စည်း စစ်ဆေးခြင်း (初物検査 / 初品検査) |
| 変更点管理 | အပြောင်းအလဲဖြစ်ပေါ်သည့်အချက် စီမံခန့်ခွဲမှု (変更点管理 / 変化点管理) |
4. QC七つ道具①(パレート図・特性要因図・チェックシート・層別)
4. QC ကိရိယာ 7 မျိုး (1) (ပါရေတိုပုံစံ၊ အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ၊ စစ်ဆေးမှတ်တမ်းလွှာ၊ အုပ်စုခွဲခြားသုံးသပ်ခြင်း)
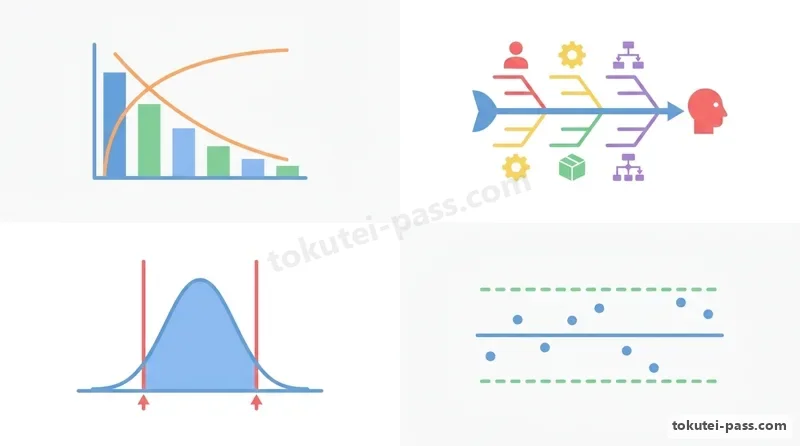
現場のデータを整理・分析して品質改善に役立てる代表的な手法を「QC七つ道具」といい、パレート図、特性要因図、ヒストグラム、散布図、管理図、チェックシート、層別(またはグラフ)の7つで構成されます。
လုပ်ငန်းခွင်မှ အချက်အလက် (ဒေတာ) များကို စနစ်တကျ စုစည်းခွဲခြမ်းစိတ်ဖြာပြီး အရည်အသွေး မြှင့်တင်ရာတွင် အသုံးပြုသည့် အဓိကနည်းလမ်းများကို QC ကိရိယာ 7 မျိုး (QC七つ道具) ဟု ခေါ်ပြီး ပါရေတိုပုံစံ (パレート図)၊ အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図)၊ ဟစ်စတိုဂရမ် (ヒストグラム)၊ အစက်ချ ဆက်စပ်မှုပုံစံ (散布図)၊ ထိန်းချုပ်မျဉ်းပုံစံ (管理図)၊ စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート) နှင့် အုပ်စုခွဲခြားသုံးသပ်ခြင်း (層別 — သို့မဟုတ် ဂရပ်ဖ်) တို့ဖြင့် ဖွဲ့စည်းထားပါသည်။
「パレート図」は、不良項目や原因別に件数や損失金額を多い順に並べた棒グラフと、その累積比率(%)を示す折れ線グラフを組み合わせた図であり、最優先で対策すべき「重点項目」がすぐ分かります。
ပါရေတိုပုံစံ (パレート図) သည် ချို့ယွင်းချက်အမျိုးအစား သို့မဟုတ် အကြောင်းရင်းအလိုက် ဖြစ်ပွားသည့် အရေအတွက် သို့မဟုတ် ဆုံးရှုံးမှုတန်ဖိုးကို အများဆုံးမှ အနည်းဆုံးသို့ အစဉ်လိုက် စီထားသော တိုင်ပုံဂရပ်ဖ် (棒グラフ) နှင့် ၎င်းတို့၏ စုစုပေါင်းအချိုးအစား (%) ကို ပြသသော မျဉ်းကျိုးဂရပ်ဖ် (折れ線グラフ) တို့ကို ပေါင်းစပ်ထားသော ပုံစံဖြစ်ပြီး ပထမဦးစားပေး ဖြေရှင်းရမည့် အဓိကပြဿနာကို ချက်ချင်း သိရှိနိုင်ပါသည်။
たとえば月間不良総数200件のうち、寸法不良が90件、傷不良が60件であれば、上位2項目の合計は150件となり、累積比率は「150÷200×100=75%」と計算できます。
ဥပမာအားဖြင့် တစ်လအတွင်း စုစုပေါင်း ချို့ယွင်းချက် အကြိမ် 200 အနက် အတိုင်းအတာ ချို့ယွင်းချက်က အကြိမ် 90 နှင့် အစင်းရာ ချို့ယွင်းချက်က အကြိမ် 60 ရှိပါက အများဆုံး အချက် 2 ခု၏ စုစုပေါင်းမှာ အကြိမ် 150 ဖြစ်ပြီး စုစုပေါင်းအချိုးအစားကို 150 ÷ 200 × 100 = 75% ဟု တွက်ချက်နိုင်ပါသည်။
「特性要因図(魚の骨図)」は、結果である品質特性(不良現象など)を右側の背骨の先に置き、それに影響を与える4Mなどの原因(要因)を大骨・中骨・小骨へと体系的に整理した図です。
အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図 — ငါးရိုးပုံစံ) သည် ရလဒ်ဖြစ်သော အရည်အသွေးလက္ခဏာ (ချို့ယွင်းချက်ပြဿနာ စသည်) ကို ညာဘက်ရှိ ကျောရိုးမကြီး၏ ထိပ်တွင် ထားရှိပြီး ၎င်းအပေါ် သက်ရောက်မှုရှိသော 4M စသည့် အကြောင်းရင်းများ (要因) ကို အရိုးမကြီး၊ အရိုးလတ်နှင့် အရိုးငယ်များအဖြစ် စနစ်တကျ ခွဲခြားဖော်ပြထားသော ပုံစံဖြစ်ပါသည်။
また、点検漏れを防ぎながらデータを簡単に記録・集計する用紙を「チェックシート」といい、集めたデータを機械別・材料ロット別・作業者別などのグループに分けて比較することを「層別」といいます。
ထို့ပြင် စစ်ဆေးရမည့်အချက်များ မကျန်ရစ်စေဘဲ အချက်အလက်များကို အလွယ်တကူ မှတ်တမ်းတင် စုစည်းနိုင်သည့် ပုံစံစာရွက်ကို စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート) ဟု ခေါ်ပြီး စုဆောင်းရရှိထားသော အချက်အလက်များကို စက်အလိုက်၊ ကုန်ကြမ်းအသုတ်အလိုက် သို့မဟုတ် လုပ်သားအလိုက် အုပ်စုများခွဲခြား၍ နှိုင်းယှဉ်သုံးသပ်ခြင်းကို အုပ်စုခွဲခြားသုံးသပ်ခြင်း (層別) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- パレート図は棒グラフと累積曲線を組み合わせ、どの不良項目を優先的に対策すべきかを明確にする
ပါရေတိုပုံစံ (パレート図) သည် တိုင်ပုံဂရပ်ဖ်နှင့် စုစုပေါင်းအချိုးအစားမျဉ်းကွေးတို့ကို ပေါင်းစပ်ထားပြီး မည်သည့်ချို့ယွင်းချက်ကို ဦးစားပေးဖြေရှင်းရမည်ကို ရှင်းလင်းစွာ ဖော်ပြပေးသည် - 特性要因図(魚の骨図)は結果(特性)と4Mなどの原因(要因)の関係を体系的に整理する
အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図 — ငါးရိုးပုံစံ) သည် ရလဒ် (လက္ခဏာ) နှင့် 4M စသည့် အကြောင်းရင်းများ၏ ဆက်စပ်မှုကို စနစ်တကျ ဖော်ပြပေးသည် - チェックシートで正確にデータを集め、機械別やロット別に「層別」して比較することで原因が見えてくる
စစ်ဆေးမှတ်တမ်းလွှာ (チェックシート) ဖြင့် အချက်အလက်များကို တိကျစွာစုဆောင်းပြီး စက်အလိုက် သို့မဟုတ် အသုတ်အလိုက် အုပ်စုခွဲခြားသုံးသပ်ခြင်း (層別) ဖြင့် နှိုင်းယှဉ်ကြည့်ရှုသောအခါ အကြောင်းရင်းအမှန်ကို တွေ့မြင်နိုင်သည် - 【例】月間不良総数250件のうち上位2項目が120件と80件 → 累積比率=(120+80)÷250×100=80%
ဥပမာ — တစ်လအတွင်း စုစုပေါင်း ချို့ယွင်းချက် အကြိမ် 250 အနက် အများဆုံး 2 ခုမှာ အကြိမ် 120 နှင့် အကြိမ် 80 ဖြစ်ပါက → စုစုပေါင်းအချိုးအစား = (120 + 80) ÷ 250 × 100 = 80%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| パレート図 | ပါရေတိုပုံစံ (パレート図 — အများဆုံးပြဿနာကို ဦးစားပေးရှာဖွေသည့်ပုံ) |
| 特性要因図 | အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図) |
| ヒストグラム | ဟစ်စတိုဂရမ် / အကြိမ်ရေဖြန့်ကြက်မှုပုံစံ (ヒストグラム) |
| 管理図・散布図 | ထိန်းချုပ်မျဉ်းပုံစံ (管理図) နှင့် အစက်ချ ဆက်စပ်မှုပုံစံ (散布図) |
5. QC七つ道具②(ヒストグラム・散布図・管理図)とデータ種類
5. QC ကိရိယာ 7 မျိုး (2) (ဟစ်စတိုဂရမ်၊ အစက်ချ ဆက်စပ်မှုပုံစံ၊ ထိန်းချုပ်မျဉ်းပုံစံ) နှင့် ဒေတာအမျိုးအစားများ
「ヒストグラム(度数分布図)」は、測定した寸法や重量などのデータをいくつかの区間に分け、各区間に入るデータの個数を柱状グラフで表したもので、平均値の位やばらつき(標準偏差)と規格値との関係が分かります。
ဟစ်စတိုဂရမ် (ヒストグラム — အကြိမ်ရေဖြန့်ကြက်မှုပုံစံ) သည် တိုင်းတာရရှိထားသော အတိုင်းအတာ သို့မဟုတ် အလေးချိန် စသည့် အချက်အလက်များကို အပိုင်းအခြားအလိုက် ခွဲခြားပြီး အပိုင်းအခြားတစ်ခုစီအတွင်း ကျရောက်သော အချက်အလက် အရေအတွက်ကို တိုင်ပုံဂရပ်ဖ်ဖြင့် ဖော်ပြထားခြင်းဖြစ်ရာ ပျမ်းမျှတန်ဖိုး၏ တည်နေရာ၊ ပြန့်ကျဲမှု (စံသွေဖည်မှု) နှင့် သတ်မှတ်စံချိန်စံညွှန်းတန်ဖိုးတို့၏ ဆက်စပ်မှုကို သိရှိနိုင်ပါသည်။
「散布図」は、温度と硬さ、速度と表面粗さといった対になった2つの変数を縦軸と横軸にとり、測定データを点として打点した図で、2つのデータ間の「相関関係(正の相関・負の相関)」を調べます。
အစက်ချ ဆက်စပ်မှုပုံစံ (散布図) သည် အပူချိန်နှင့် မာကျောမှု၊ အမြန်နှုန်းနှင့် မျက်နှာပြင်ကြမ်းတမ်းမှုကဲ့သို့ စုံတွဲဖြစ်နေသော ပြောင်းလဲကိန်း 2 ခုကို ဒေါင်လိုက်ဝင်ရိုးနှင့် အလျားလိုက်ဝင်ရိုးတို့တွင် ထားရှိပြီး တိုင်းတာရရှိသော ဒေတာများကို အစက်ချ၍ ဖော်ပြထားသော ပုံစံဖြစ်ကာ ဒေတာ 2 ခုကြားရှိ အပြန်အလှန် ဆက်စပ်မှု (အပေါင်းဆက်စပ်မှု သို့မဟုတ် အနှုတ်ဆက်စပ်မှု) ကို လေ့လာစစ်ဆေးပါသည်။
「管理図」は、時系列のデータを折れ線で結び、中心線(CL)と上方管理限界線(UCL)・下方管理限界線(LCL)を引いて、工程のばらつきが安定しているか異常な変化がないかを監視する図です。
ထိန်းချုပ်မျဉ်းပုံစံ (管理図) သည် အချိန်အလိုက် တိုင်းတာရရှိသော ဒေတာများကို မျဉ်းကျိုးဖြင့် ဆက်သွယ်ထားပြီး ဗဟိုမျဉ်း (CL)၊ အပေါ်ထိန်းချုပ်ကန့်သတ်မျဉ်း (UCL) နှင့် အောက်ထိန်းချုပ်ကန့်သတ်မျဉ်း (LCL) တို့ကို ဆွဲထားကာ လုပ်ငန်းစဉ်၏ ကွာဟချက်များ တည်ငြိမ်မှု ရှိမရှိ သို့မဟုတ် ပုံမှန်မဟုတ်သော ပြောင်းလဲမှု ရှိမရှိကို စောင့်ကြည့်စစ်ဆေးသည့် ပုံစံဖြစ်ပါသည်။
管理図では、点が管理限界線(UCL・LCL)の外へ出た時だけでなく、中心線の片側に7点以上連続して並ぶ「連」や連続して上昇・下降する「傾向」が出た時も工程異常と判断します。
ထိန်းချုပ်မျဉ်းပုံစံ (管理図) တွင် အစက်သည် ထိန်းချုပ်ကန့်သတ်မျဉ်း (UCL / LCL) ၏ အပြင်ဘက်သို့ ရောက်ရှိသွားသည့် အခါတွင်သာမက ဗဟိုမျဉ်း၏ တစ်ဖက်တည်း၌ 7 စက်နှင့်အထက် ဆက်တိုက်တန်းစီနေသည့် ဆက်တိုက်ဖြစ်ပေါ်မှု (連) သို့မဟုတ် ဆက်တိုက်မြင့်တက်/ကျဆင်းနေသည့် လားရာ (傾向) ပေါ်ပေါက်လာသည့်အခါတွင်လည်း လုပ်ငန်းစဉ် ပုံမှန်မဟုတ်မှုအဖြစ် သတ်မှတ်ဆုံးဖြတ်ပါသည်။
なお、データには長さ(mm)・質量(g)・温度(℃)のように連続した数値で測る「計量値」と、不良品の個数や傷の数のように1個、2個と数える「計数値」の2種類があります。
ထို့ပြင် ဒေတာအချက်အလက်များတွင် အလျား (mm)၊ ဒြပ်ထု (g) နှင့် အပူချိန် (℃) တို့ကဲ့သို့ စဉ်ဆက်မပြတ်သော ကိန်းဂဏန်းဖြင့် တိုင်းတာသည့် တိုင်းတာရရှိသော ကိန်းဂဏန်း (計量値) နှင့် ချို့ယွင်းချက်ရှိသော ပစ္စည်းအရေအတွက် သို့မဟုတ် အစင်းရာအရေအတွက်ကဲ့သို့ 1 ခု၊ 2 ခု စသည်ဖြင့် ရေတွက်သည့် ရေတွက်ရရှိသော ကိန်းဂဏန်း (計数値) ဟူ၍ 2 မျိုး ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- ヒストグラムはデータの中心位置とばらつきの広がりを示し、散布図は2変数の相関関係を示す
ဟစ်စတိုဂရမ် (ヒストグラム) သည် ဒေတာများ၏ ဗဟိုတည်နေရာနှင့် ပြန့်ကျဲမှုအကျယ်အဝန်းကို ပြသပြီး အစက်ချ ဆက်စပ်မှုပုံစံ (散布図) သည် ပြောင်းလဲကိန်း 2 ခု၏ ဆက်စပ်မှုကို ပြသသည် - 管理図はUCL・LCLで工程の安定状態を監視し、限界線外や片側連続(連)があれば異常と判定する
ထိန်းချုပ်မျဉ်းပုံစံ (管理図) သည် UCL နှင့် LCL တို့ဖြင့် လုပ်ငန်းစဉ် တည်ငြိမ်မှုကို စောင့်ကြည့်ပြီး ကန့်သတ်မျဉ်းအပြင်ထွက်ခြင်း သို့မဟုတ် တစ်ဖက်တည်း၌ ဆက်တိုက်တန်းစီခြင်း (連) ရှိပါက ပုံမှန်မဟုတ်ဟု သတ်မှတ်သည် - 連続量を測る「計量値(寸法・重さ・温度)」と個数を数える「計数値(不良個数・欠点数)」を区別する
စဉ်ဆက်မပြတ် တိုင်းတာရသော တိုင်းတာရရှိသော ကိန်းဂဏန်း (計量値 — အတိုင်းအတာ၊ အလေးချိန်၊ အပူချိန်) နှင့် အရေအတွက်ကို ရေတွက်ရသော ရေတွက်ရရှိသော ကိန်းဂဏန်း (計数値 — အပျက်အရေအတွက်၊ အနာအဆာအရေအတွက်) တို့ကို ခွဲခြားမှတ်သားရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 全数検査 | အားလုံးစစ်ဆေးခြင်း (全数検査) |
| 抜取検査 | နမူနာကောက်ယူ စစ်ဆေးခြင်း (抜取検査) |
| 破壊検査 | ဖျက်ဆီး၍ စမ်းသပ်စစ်ဆေးခြင်း (破壊検査) |
| 官能検査 | အာရုံခံ စစ်ဆေးခြင်း (官能検査 — အကန့်အသတ်နမူနာပစ္စည်း အသုံးပြုခြင်း) |
6. 工業規格(ISO・JIS・SI単位系)と資材管理(先入れ先出し)
6. စက်မှုစံချိန်စံညွှန်းများ (ISO၊ JIS၊ SI ယူနစ်စနစ်) နှင့် ကုန်ကြမ်းပစ္စည်း စီမံခန့်ခွဲမှု (အရင်ဝင်သည့်ပစ္စည်း အရင်ထုတ်သုံးခြင်း FIFO)
製品や部品の互換性や品質を保証するための規格として、日本国内の国家規格である「JIS(日本産業規格)」と、国際標準化機構が定める国際規格「ISO」があります。
ထုတ်ကုန်များနှင့် အစိတ်အပိုင်းများ အပြန်အလှန် လဲလှယ်အသုံးပြုနိုင်မှုနှင့် အရည်အသွေးကို အာမခံချက်ပေးရန် သတ်မှတ်ထားသော စံချိန်စံညွှန်းများအနေဖြင့် ဂျပန်နိုင်ငံ၏ အမျိုးသားစံချိန်စံညွှန်းဖြစ်သော JIS (ဂျပန်စက်မှုစံချိန်စံညွှန်း 日本産業規格) နှင့် အပြည်ပြည်ဆိုင်ရာ စံချိန်စံညွှန်းသတ်မှတ်ရေးအဖွဲ့က သတ်မှတ်ထားသော အပြည်ပြည်ဆိုင်ရာ စံချိန်စံညွှန်း ISO တို့ ရှိကြပါသည်။
ISO規格のうち、「ISO 9001」は顧客満足の向上と一貫した品質提供を目指す「品質マネジメントシステム(QMS)」の規格であり、「ISO 14001」は「環境マネジメントシステム(EMS)」の規格です。
ISO စံချိန်စံညွှန်းများအနက် ISO 9001 သည် ဝယ်ယူသူ စိတ်ကျေနပ်မှု တိုးတက်စေရန်နှင့် တသမတ်တည်းသော အရည်အသွေးကို ပေးအပ်နိုင်ရန် ရည်ရွယ်သည့် အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် (QMS) ဆိုင်ရာ စံချိန်စံညွှန်းဖြစ်ပြီး ISO 14001 သည် သဘာဝပတ်ဝန်းကျင် စီမံခန့်ခွဲမှုစနစ် (EMS) ဆိုင်ရာ စံချိန်စံညွှန်း ဖြစ်ပါသည်။
また、国際的に統一された単位である「国際単位系(SI)」では、長さにメートル(m)、質量にキログラム(kg)、時間に秒(s)、電流にアンペア(A)、力にニュートン(N)、圧力・応力にパスカル(Pa)を用います。
ထို့ပြင် နိုင်ငံတကာတွင် တစ်ပြေးညီ သတ်မှတ်ထားသော အပြည်ပြည်ဆိုင်ရာ ယူနစ်စနစ် (SI) ၌ အလျားအတွက် မီတာ (m)၊ ဒြပ်ထုအတွက် ကီလိုဂရမ် (kg)၊ အချိန်အတွက် စက္ကန့် (s)၊ လျှပ်စစ်စီးကြောင်းအတွက် အမ်ပီယာ (A)၊ အားအတွက် နယူတန် (N) နှင့် ဖိအား/ဒဏ်အားအတွက် ပါစကယ် (Pa) တို့ကို အသုံးပြုပါသည်။
工場の資材や部品、塗料・薬品などを倉庫や棚で保管する際は、長期保管による錆や品質劣化、使用期限切れを防ぐため、古く入庫した物から順番に使う「先入れ先出し(FIFO)」を徹底します。
စက်ရုံရှိ ကုန်ကြမ်းပစ္စည်းများ၊ အစိတ်အပိုင်းများ၊ သုတ်ဆေးနှင့် ဓာတုဆေးရည်များကို ဂိုဒေါင် သို့မဟုတ် စင်များပေါ်တွင် သိုလှောင်သိမ်းဆည်းသည့်အခါ ကာလရှည်ကြာ သိမ်းဆည်းထားမှုကြောင့် သံချေးတက်ခြင်း၊ အရည်အသွေး ကျဆင်းခြင်းနှင့် သက်တမ်းကုန်ဆုံးခြင်းတို့ကို ကာကွယ်ရန် စောစီးစွာ ရောက်ရှိသိုလှောင်ထားသော ပစ္စည်းများမှစ၍ အစဉ်လိုက် အသုံးပြုသည့် အရင်ဝင်သည့်ပစ္စည်း အရင်ထုတ်သုံးခြင်း (先入れ先出し / FIFO) ကို တိကျစွာ လိုက်နာရပါမည်။
さらに、エネルギーや資源を有効活用するため、不要な照明・空調の消灯や圧縮空気のエア漏れ防止などの省エネルギー活動と、廃棄物の3R(リデュース・リユース・リサイクル)および分別回収を行います。
ထို့အပြင် စွမ်းအင်နှင့် သယံဇာတများကို ထိရောက်စွာ အသုံးချနိုင်ရန်အတွက် မလိုအပ်သော မီးများနှင့် လေအေးပေးစက်များ ပိတ်ထားခြင်း၊ ဖိသိပ်လေ ယိုစိမ့်မှုကို ကာကွယ်ခြင်း စသည့် စွမ်းအင်ချွေတာရေး လှုပ်ရှားမှုများနှင့် စွန့်ပစ်ပစ္စည်းဆိုင်ရာ 3R (လျှော့ချခြင်း Reduce၊ ပြန်လည်အသုံးပြုခြင်း Reuse၊ ကုန်ကြမ်းအဖြစ် ပြန်လည်ပြုပြင်သုံးစွဲခြင်း Recycle) နှင့် အမျိုးအစားခွဲခြား စွန့်ပစ်ခြင်းတို့ကို ဆောင်ရွက်ရပါသည်။
မှတ်ထားရမည့် အချက်များ
- 日本の国家規格は「JIS(日本産業規格)」であり、ISO 9001は品質、ISO 14001は環境の国際規格である
ဂျပန်နိုင်ငံ၏ အမျိုးသားစံချိန်စံညွှန်းမှာ JIS (ဂျပန်စက်မှုစံချိန်စံညွှန်း) ဖြစ်ပြီး ISO 9001 သည် အရည်အသွေးဆိုင်ရာနှင့် ISO 14001 သည် သဘာဝပတ်ဝန်းကျင်ဆိုင်ရာ အပြည်ပြည်ဆိုင်ရာ စံချိန်စံညွှန်းဖြစ်သည် - 材料や部品の在庫管理では、品質劣化を防ぐため先に入った古いロットから使う「先入れ先出し」を守る
ကုန်ကြမ်းနှင့် အစိတ်အပိုင်းများ လက်ကျန်စီမံခန့်ခွဲရာတွင် အရည်အသွေး မပျက်စီးစေရန် အရင်ရောက်ရှိထားသော အသုတ်အဟောင်းမှစ၍ အသုံးပြုသည့် အရင်ဝင်သည့်ပစ္စည်း အရင်ထုတ်သုံးခြင်း (先入れ先出し / FIFO) ကို လိုက်နာရန် - エア漏れ防止などの省エネ活動と、廃棄物の分別・3Rによって資源の有効活用と環境保全を進める
လေယိုစိမ့်မှု ကာကွယ်ခြင်း စသည့် စွမ်းအင်ချွေတာရေး လှုပ်ရှားမှုများနှင့် စွန့်ပစ်ပစ္စည်း အမျိုးအစားခွဲခြားခြင်းနှင့် 3R တို့ဖြင့် သယံဇာတ ထိရောက်စွာအသုံးချရေးနှင့် သဘာဝပတ်ဝန်းကျင် ထိန်းသိမ်းရေးကို မြှင့်တင်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ポカヨケ | အမှားအယွင်း မဖြစ်စေရန် ကာကွယ်သည့်စနစ် (ポカヨケ) |
| アンドン(行灯) | အချက်ပေးမီးဘုတ် (アンドン / 行灯) |
| 自働化 | ပုံမှန်မဟုတ်ချိန် အလိုအလျောက် စက်ရပ်တန့်သည့်စနစ် (自働化) |
| なぜなぜ分析 | အဘယ်ကြောင့်ဟု အဆင့်ဆင့်မေးမြန်း ဆန်းစစ်ခြင်း (なぜなぜ分析) |
7. 検査の種類(段階別・方法別)と不良率の計算
7. စစ်ဆေးခြင်း အမျိုးအစားများ (အဆင့်အလိုက်နှင့် နည်းလမ်းအလိုက်) နှင့် အပျက်အစီးနှုန်း (不良率) တွက်ချက်ပုံ
「検査」とは、製品や部品を測定器や目視などで調べ、図面や仕様書の「判定基準(規格)」と照らし合わせて、個々の品物の合格・不合格(またはロットの合否)を判定することです。
စစ်ဆေးခြင်း (検査) ဆိုသည်မှာ ထုတ်ကုန် သို့မဟုတ် အစိတ်အပိုင်းများကို တိုင်းတာကိရိယာ သို့မဟုတ် မျက်မြင်စစ်ဆေးမှု စသည်တို့ဖြင့် စစ်ဆေးပြီး ပုံစံပန်းချီ (図面) သို့မဟုတ် သတ်မှတ်ချက်စာရွက်ရှိ ဆုံးဖြတ်ချက်စံနှုန်း (判定基準 / 規格) နှင့် တိုက်ဆိုင်နှိုင်းယှဉ်ကာ ပစ္စည်းတစ်ခုချင်းစီ (သို့မဟုတ် အသုတ်တစ်ခုလုံး) စံချိန်မီခြင်း ရှိမရှိ (合格・不合格) ကို ဆုံးဖြတ်ခြင်းဖြစ်ပါသည်။
生産の段階別では、購入材料や外注部品を調べる「受入検査」、加工途中で調べる「工程内検査(中間検査)」、作業開始時の「初品検査」、完成品出荷前の「最終検査(出荷検査)」があります。
ထုတ်လုပ်မှု အဆင့်အလိုက် ခွဲခြားရာတွင် ဝယ်ယူထားသော ကုန်ကြမ်းများနှင့် ပြင်ပမှမှာယူသော အစိတ်အပိုင်းများကို စစ်ဆေးသည့် လက်ခံစစ်ဆေးခြင်း (受入検査)၊ ထုတ်လုပ်နေစဉ်အတွင်း စစ်ဆေးသည့် လုပ်ငန်းစဉ်တွင်း စစ်ဆေးခြင်း (工程内検査 / 中間検査)၊ အလုပ်စတင်ချိန်၌ စစ်ဆေးသည့် ကနဦးပစ္စည်း စစ်ဆေးခြင်း (初品検査) နှင့် ကုန်ချောမတင်ပို့မီ စစ်ဆေးသည့် နောက်ဆုံးအဆင့် စစ်ဆေးခြင်း (最終検査 / 出荷検査) တို့ ရှိကြပါသည်။
検査対象の数による分類では、ロットのすべての品物を1つ残らず調べる「全数検査」と、ロットからランダムに抜き取ったサンプルを調べてロット全体の合否を判定する「抜取検査」があります。
စစ်ဆေးသည့် ပစ္စည်းအရေအတွက်အလိုက် ခွဲခြားရာတွင် အသုတ်အတွင်းရှိ ပစ္စည်းအားလုံးကို တစ်ခုမကျန် စစ်ဆေးသည့် အားလုံးစစ်ဆေးခြင်း (全数検査) နှင့် အသုတ်အတွင်းမှ ကျပန်းထုတ်ယူထားသော နမူနာပစ္စည်းကို စစ်ဆေး၍ အသုတ်တစ်ခုလုံး စံချိန်မီခြင်း ရှိမရှိ ဆုံးဖြတ်သည့် နမူနာကောက်ယူ စစ်ဆေးခြင်း (抜取検査) တို့ ရှိကြပါသည်။
引張強さ試験や溶接部の破断試験のように品物を壊して調べる「破壊検査」や、ネジなどの大量生産品では全数検査ができないため、必ず「抜取検査」または品物を傷つけない「非破壊検査」を用います。
ဆွဲအားခံနိုင်ရည် စမ်းသပ်ခြင်း သို့မဟုတ် ဂဟေဆော်ထားသည့်နေရာ ကျိုးပဲ့မှု စမ်းသပ်ခြင်းတို့ကဲ့သို့ ပစ္စည်းကို ဖျက်ဆီး၍ စစ်ဆေးရသော ဖျက်ဆီး၍ စမ်းသပ်စစ်ဆေးခြင်း (破壊検査) သို့မဟုတ် ဝက်အူကဲ့သို့ အမြောက်အမြား ထုတ်လုပ်သော ပစ္စည်းများတွင် အားလုံးစစ်ဆေးခြင်း (全数検査) မပြုလုပ်နိုင်သောကြောင့် မဖြစ်မနေ နမူနာကောက်ယူ စစ်ဆေးခြင်း (抜取検査) သို့မဟုတ် ပစ္စည်းကို မပျက်စီးစေသော မဖျက်ဆီးဘဲ စစ်ဆေးခြင်း (非破壊検査) ကို အသုံးပြုရပါသည်။
なお、検査した総数に対する不良品の割合を「不良率」といい、「不良率(%)=(不良個数÷検査総数)×100」で求めます(例:500個中15個不良なら 15÷500×100=3.0%)。
ထို့ပြင် စစ်ဆေးခဲ့သော စုစုပေါင်းအရေအတွက်အပေါ် ချို့ယွင်းချက်ရှိသော ပစ္စည်း၏ အချိုးအစားကို အပျက်အစီးနှုန်း (不良率) ဟု ခေါ်ပြီး အပျက်အစီးနှုန်း (%) = (ချို့ယွင်းသော အရေအတွက် ÷ စစ်ဆေးသည့် စုစုပေါင်းအရေအတွက်) × 100 ပုံသေနည်းဖြင့် တွက်ချက်ပါသည် (ဥပမာ — 500 ခုအနက် 15 ခု ပျက်စီးပါက 15 ÷ 500 × 100 = 3.0%)။
မှတ်ထားရမည့် အချက်များ
- 生産段階に応じて「受入検査→初品検査・工程内検査→最終検査(出荷検査)」を確実に行う
ထုတ်လုပ်မှုအဆင့်အလိုက် လက်ခံစစ်ဆေးခြင်း → ကနဦးပစ္စည်း စစ်ဆေးခြင်းနှင့် လုပ်ငန်းစဉ်တွင်း စစ်ဆေးခြင်း → နောက်ဆုံးအဆင့် စစ်ဆေးခြင်း (တင်ပို့မီ စစ်ဆေးခြင်း) တို့ကို သေချာစွာ လုပ်ဆောင်ရန် - 品物を壊して調べる「破壊検査」や大量生産品の検査には、サンプルを抽出する「抜取検査」を用いる
ပစ္စည်းကို ဖျက်ဆီး၍ စစ်ဆေးရသော ဖျက်ဆီး၍ စမ်းသပ်စစ်ဆေးခြင်း (破壊検査) နှင့် အမြောက်အမြား ထုတ်လုပ်သည့် ပစ္စည်းများကို စစ်ဆေးရာတွင် နမူနာထုတ်ယူသည့် နမူနာကောက်ယူ စစ်ဆေးခြင်း (抜取検査) ကို အသုံးပြုရန် - 不良率(%)は「不良品の数÷検査総数×100」の計算式で正確に算出する
အပျက်အစီးနှုန်း (%) ကို ချို့ယွင်းသောပစ္စည်း အရေအတွက် ÷ စစ်ဆေးသည့် စုစုပေါင်းအရေအတွက် × 100 ပုံသေနည်းဖြင့် တိကျစွာ တွက်ချက်ရန် - 【例】検査総数400個のうち不良品が8個 → 不良率=8÷400×100=2.0%
ဥပမာ — စစ်ဆေးသည့် စုစုပေါင်းအရေအတွက် 400 ခုအနက် ချို့ယွင်းသောပစ္စည်း 8 ခု ရှိပါက → အပျက်အစီးနှုန်း = 8 ÷ 400 × 100 = 2.0%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 先入れ先出し(FIFO) | အရင်ဝင်သည့်ပစ္စည်း အရင်ထုတ်သုံးခြင်း (先入れ先出し / FIFO) |
| かんばん方式 | ကန်ဘန်စနစ် (かんばん方式 — လိုအပ်သလောက်သာ ထုတ်လုပ်သည့်စနစ်) |
| 7つのムダ | အလေအလွင့် 7 မျိုး (7つのムダ — အပိုထုတ်လုပ်မှု စသည်) |
| ボトルネック工程 | ပုလင်းလည်ပင်းကဲ့သို့ နှောင့်နှေးစေသော လုပ်ငန်းစဉ် (ボトルネック工程) |
8. ロット管理・トレーサビリティと不適合品の処置・測定器校正
8. အသုတ်လိုက် စီမံခန့်ခွဲမှု (ロット管理)၊ ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ)၊ စံချိန်မမီသောပစ္စည်း ကိုင်တွယ်ပုံနှင့် တိုင်းတာကိရိယာ ချိန်ညှိစစ်ဆေးခြင်း (校正)
ほぼ同じ条件(同じ材料・同じ機械・同じ時間帯)で生産されたり検査されたりする品物のまとまり(単位)を「ロット」といい、ロット番号を付けて管理することを「ロット管理」といいます。
တူညီလုနီးပါးဖြစ်သော အခြေအနေ (တူညီသော ကုန်ကြမ်း၊ တူညီသော စက်၊ တူညီသော အချိန်ကာလ) ဖြင့် ထုတ်လုပ်ထားသော သို့မဟုတ် စစ်ဆေးထားသော ပစ္စည်းအစုအဝေး (ယူနစ်) ကို အသုတ် (ロット) ဟု ခေါ်ပြီး အသုတ်နံပါတ် (ロット番号) တပ်၍ စီမံခန့်ခွဲခြင်းကို အသုတ်လိုက် စီမံခန့်ခွဲမှု (ロット管理) ဟု ခေါ်ပါသည်။
原材料の調達から加工・組立・検査・出荷先までの履歴をロット番号などで記録し、万一品質問題が起きた際に原因や対象範囲をいつでも追跡調査できる仕組みを「トレーサビリティ(追跡可能性)」といいます。
ကုန်ကြမ်းပစ္စည်း ဝယ်ယူချိန်မှစ၍ သတ္တုဖြတ်စားပြုပြင်ခြင်း၊ တပ်ဆင်ခြင်း၊ စစ်ဆေးခြင်းနှင့် တင်ပို့သည့်နေရာအထိ မှတ်တမ်းအဆင့်ဆင့်ကို အသုတ်နံပါတ် စသည်တို့ဖြင့် မှတ်တမ်းတင်ထားပြီး အကယ်၍ အရည်အသွေးပြဿနာ ပေါ်ပေါက်လာသည့်အခါ အကြောင်းရင်းနှင့် သက်ရောက်သည့် အတိုင်းအတာကို အချိန်မရွေး နောက်ကြောင်းပြန် လိုက်လံစုံစမ်းနိုင်သည့် စနစ်ကို ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) ဟု ခေါ်ပါသည်။
検査や作業中に規格から外れた「不適合品(不良品)」や異常を発見した時は、直ちに作業・機械を止め、良品と混ざらないように赤札などで明確に「識別」し、専用の赤箱や置き場へ「隔離」して上司へ報告します。
စစ်ဆေးနေစဉ် သို့မဟုတ် အလုပ်လုပ်နေစဉ် သတ်မှတ်စံချိန်စံညွှန်းနှင့် မကိုက်ညီသော စံချိန်မမီသည့်ပစ္စည်း (不適合品 / 不良品) သို့မဟုတ် ပုံမှန်မဟုတ်မှုကို တွေ့ရှိသည့်အခါ ချက်ချင်း အလုပ်နှင့် စက်ကို ရပ်တန့်ပြီး အကောင်းပစ္စည်းများနှင့် မရောနှောစေရန် အနီရောင်ကတ်ပြား စသည်တို့ဖြင့် ရှင်းလင်းစွာ ခွဲခြားသတ်မှတ်၍ (識別) သီးသန့်အနီရောင်ပုံး သို့မဟုတ် သတ်မှတ်နေရာသို့ သီးခြားဖယ်ထုတ်ထားကာ (隔離) အထက်လူကြီးထံ သတင်းပို့ရပါမည်။
また、目視で傷や色合いなどの外観検査を行う際は、判定のばらつきを防ぐため、合格・不合格の境界を示す実物の「限度見本(標準見本)」と照らし合わせて判断します。
ထို့ပြင် မျက်မြင်ဖြင့် အစင်းရာ သို့မဟုတ် အရောင်အသွေး စသည့် အပြင်ပန်းအသွင်အပြင် စစ်ဆေးခြင်း (外観検査) ပြုလုပ်သည့်အခါ စစ်ဆေးသူအလိုက် ဆုံးဖြတ်ချက် ကွာဟမှုမရှိစေရန် စံချိန်မီခြင်းနှင့် မမီခြင်းကြား နယ်နိမိတ်ကို ပြသထားသော လက်တွေ့ပစ္စည်းဖြစ်သည့် အကန့်အသတ်နမူနာပစ္စည်း (限度見本 / 標準見本) နှင့် တိုက်ဆိုင်နှိုင်းယှဉ်၍ ဆုံးဖြတ်ရပါသည်။
さらに、検査で使うノギスやマイクロメータなどの測定器は、標準器(ブロックゲージなど)を用いて定期的に精度の狂いを確かめる「校正」を行い、校正有効期限内の測定器だけを使用します。
ထို့အပြင် စစ်ဆေးရာတွင် အသုံးပြုသော နိုဂိစု (ノギス) နှင့် မိုက်ခရိုမီတာ (マイクロメータ) စသည့် တိုင်းတာကိရိယာများကို စံချိန်စံညွှန်းတိုင်းကိရိယာ (ဘလောက်ဂိတ် ブロックゲージ စသည်) ကို အသုံးပြု၍ တိကျမှု လွဲချော်နေခြင်း ရှိမရှိ ပုံမှန်စစ်ဆေးသည့် တိုင်းတာကိရိယာ တိကျမှု ချိန်ညှိစစ်ဆေးခြင်း (校正) ကို ပြုလုပ်ရမည်ဖြစ်ပြီး စစ်ဆေးသက်တမ်း အကျုံးဝင်နေသော တိုင်းတာကိရိယာများကိုသာ အသုံးပြုရပါမည်။
မှတ်ထားရမည့် အချက်များ
- ロット番号で生産履歴と検査記録を紐づけ、異常時に追跡できる「トレーサビリティ」を確保する
အသုတ်နံပါတ်ဖြင့် ထုတ်လုပ်မှုမှတ်တမ်းနှင့် စစ်ဆေးမှုမှတ်တမ်းတို့ကို ချိတ်ဆက်ထားပြီး ပုံမှန်မဟုတ်မှု ဖြစ်ပေါ်ချိန်တွင် နောက်ကြောင်းပြန် လိုက်လံစစ်ဆေးနိုင်သည့် ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) ကို သေချာစွာ ထားရှိရန် - 不適合品(不良品)を見つけたら良品と混ざらないよう直ちに「識別・隔離」し、速やかに上司へ報告する
စံချိန်မမီသော ချို့ယွင်းချက်ရှိသည့်ပစ္စည်း (不適合品) ကို တွေ့ရှိပါက အကောင်းပစ္စည်းများနှင့် မရောနှောစေရန် ချက်ချင်း ခွဲခြားသတ်မှတ်ပြီး သီးခြားဖယ်ထုတ်ထားကာ (識別・隔離) အထက်လူကြီးထံ အမြန်ဆုံး သတင်းပို့ရန် - 外観検査には「限度見本」を用い、測定器は定期的に「校正」された精度の確かなものを使用する
အပြင်ပန်းအသွင်အပြင် စစ်ဆေးရာတွင် အကန့်အသတ်နမူနာပစ္စည်း (限度見本) ကို အသုံးပြုပြီး တိုင်းတာကိရိယာများကို ပုံမှန် တိကျမှု ချိန်ညှိစစ်ဆေးခြင်း (校正) ပြုလုပ်ထားသော စိတ်ချရသည့် ကိရိယာများကိုသာ အသုံးပြုရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 予防保全(PM) | ကြိုတင်ပြုပြင်ထိန်းသိမ်းရေး (予防保全 / PM) |
| 自主保全 | စက်ကိုင်တွယ်သူကိုယ်တိုင် ထိန်းသိမ်းစောင့်ရှောက်ခြင်း (自主保全) |
| チョコ停 | ခေတ္တခဏ စက်ရပ်တန့်မှု (チョコ停) |
| 日常点検 | နေ့စဉ် ပုံမှန်စစ်ဆေးခြင်း (日常点検) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
品質管理の試験では、QC七つ道具の名称と用途を入れ替える問題が最頻出です。特に「パレート図(不良項目の多い順+累積比率)」と「特性要因図(魚の骨・原因追求)」の区別は必出です。
အရည်အသွေး ထိန်းချုပ်မှု စာမေးပွဲတွင် QC ကိရိယာ 7 မျိုး၏ အမည်နှင့် အသုံးပြုပုံကို အပြန်အလှန် လှည့်စားမေးသည့် မေးခွန်းများ အများဆုံး မေးလေ့ရှိပါသည်။ အထူးသဖြင့် ပါရေတိုပုံစံ (パレート図 = ချို့ယွင်းချက် အများဆုံးအစဉ်လိုက် တိုင်ပုံဂရပ်ဖ် + စုစုပေါင်းအချိုးအစားမျဉ်း) နှင့် အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図 = ငါးရိုးပုံစံဖြင့် အကြောင်းရင်းရှာဖွေခြင်း) တို့၏ ကွာခြားချက်ကို မဖြစ်မနေ မှတ်သားထားရပါမည်။
データの種類では、長さ・重さ・温度など測定器で測る連続値が「計量値」、不良品数やキズの数など1個ずつ数える値が「計数値」です。漢字の「量る」と「数える」で見分けましょう。
ဒေတာအမျိုးအစားများတွင် အလျား၊ အလေးချိန်နှင့် အပူချိန် စသည်ဖြင့် တိုင်းတာကိရိယာဖြင့် တိုင်းတာရသော စဉ်ဆက်မပြတ်တန်ဖိုးမှာ တိုင်းတာရရှိသော ကိန်းဂဏန်း (計量値) ဖြစ်ပြီး ချို့ယွင်းသောပစ္စည်း အရေအတွက်နှင့် အစင်းရာအရေအတွက် စသည်ဖြင့် တစ်ခုချင်း ရေတွက်ရသော တန်ဖိုးမှာ ရေတွက်ရရှိသော ကိန်းဂဏန်း (計数値) ဖြစ်ပါသည်။ တိုင်းတာခြင်း (量る) နှင့် ရေတွက်ခြင်း (数える) ဟူသော စကားလုံးဖြင့် ခွဲခြားမှတ်သားပါ။
工程管理では、PDCAサイクルの順番(計画→実施→評価→改善)と、4M(人・機械・材料・方法)の変化点で行う「初物検査」、そして「三現主義(現場・現物・現実)」を押さえましょう。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှုတွင် PDCA စက်ဝန်း၏ အစဉ်အတိုင်း (စီမံကိန်းဆွဲခြင်း Plan → လက်တွေ့လုပ်ဆောင်ခြင်း Do → စစ်ဆေးအကဲဖြတ်ခြင်း Check → ပြုပြင်မွမ်းမံခြင်း Act)၊ 4M (လူ၊ စက်ပစ္စည်း၊ ကုန်ကြမ်း၊ နည်းလမ်း) ပြောင်းလဲသည့်အချိန်တွင် ပြုလုပ်သော ကနဦးပစ္စည်း စစ်ဆေးခြင်း (初物検査) နှင့် လက်တွေ့ 3 ရပ်မူဝါဒ (三現主義 — လက်တွေ့နေရာ 現場၊ လက်တွေ့ပစ္စည်း 現物၊ လက်တွေ့အခြေအနေ 現実) တို့ကို သေချာစွာ မှတ်သားထားပါ။
မှတ်ထားရမည့် အချက်များ
- QC七つ道具①:パレート図=多い順の棒グラフ+累積曲線/特性要因図=結果と原因を魚の骨で整理
QC ကိရိယာ 7 မျိုး (1) — ပါရေတိုပုံစံ (パレート図) = အများဆုံးအစဉ်လိုက် တိုင်ပုံဂရပ်ဖ် + စုစုပေါင်းအချိုးအစားမျဉ်းကွေး / အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ (特性要因図) = ရလဒ်နှင့် အကြောင်းရင်းကို ငါးရိုးပုံစံဖြင့် စနစ်တကျဖော်ပြခြင်း - QC七つ道具②:ヒストグラム=度数分布で中心とばらつきを見る/散布図=2対のデータの相関を見る/管理図=UCL・LCLで異常判定
QC ကိရိယာ 7 မျိုး (2) — ဟစ်စတိုဂရမ် = အကြိမ်ရေဖြန့်ကြက်မှုဖြင့် ဗဟိုချက်နှင့် ပြန့်ကျဲမှုကို ကြည့်ခြင်း / အစက်ချ ဆက်စပ်မှုပုံစံ = ဒေတာ 2 ခု၏ ဆက်စပ်မှုကို ကြည့်ခြင်း / ထိန်းချုပ်မျဉ်းပုံစံ = UCL နှင့် LCL ဖြင့် ပုံမှန်မဟုတ်မှုကို ဆုံးဖြတ်ခြင်း - データの分類:計量値=寸法・質量・温度(測るデータ)/計数値=不良個数・欠点数(数えるデータ)
ဒေတာ ခွဲခြားပုံ — တိုင်းတာရရှိသော ကိန်းဂဏန်း (計量値) = အတိုင်းအတာ၊ ဒြပ်ထု၊ အပူချိန် (တိုင်းတာရသည့် ဒေတာ) / ရေတွက်ရရှိသော ကိန်းဂဏန်း (計数値) = အပျက်အရေအတွက်၊ အနာအဆာအရေအတွက် (ရေတွက်ရသည့် ဒေတာ) - 検査方式:安全重要部品は「全数検査」/破壊検査や大量生産品は「抜取検査」を行う
စစ်ဆေးပုံနည်းလမ်း — ဘေးကင်းရေးအတွက် အရေးကြီးသော အစိတ်အပိုင်းများကို အားလုံးစစ်ဆေးခြင်း (全数検査) ပြုလုပ်ပြီး ဖျက်ဆီးစမ်းသပ်ရသော စစ်ဆေးမှုနှင့် အမြောက်အမြား ထုတ်လုပ်သည့် ပစ္စည်းများကို နမူနာကောက်ယူ စစ်ဆေးခြင်း (抜取検査) ပြုလုပ်သည် - 品質原則:「後工程はお客様(不良を受け取らない・作らない・流さない)」/先入れ先出し(FIFO)/トレーサビリティ(履歴追跡)
အရည်အသွေး အခြေခံမူ — နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (အပျက်ကို လက်မခံရန်၊ မပြုလုပ်ရန်၊ မပို့ဆောင်ရန်) / အရင်ဝင်သည့်ပစ္စည်း အရင်ထုတ်သုံးခြင်း (FIFO) / ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| QC七つ道具 | QC ကိရိယာ 7 မျိုး (QC七つ道具) |
| 計量値と計数値 | တိုင်းတာရရှိသော ကိန်းဂဏန်း (計量値) နှင့် ရေတွက်ရရှိသော ကိန်းဂဏန်း (計数値) |
| 三現主義(現場・現物・現実) | လက်တွေ့ 3 ရပ်မူဝါဒ (三現主義 — လက်တွေ့နေရာ 現場၊ လက်တွေ့ပစ္စည်း 現物၊ လက်တွေ့အခြေအနေ 現実) |
| トレーサビリティ(履歴追跡可能性) | ထုတ်လုပ်မှုမှတ်တမ်း ပြန်လည်ခြေရာခံနိုင်မှု (トレーサビリティ) |
အရည်အသွေး ထိန်းချုပ်မှုနှင့် 5S
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf