
မျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း (သတ္တုရည်စိမ်ခြင်း၊ အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း၊ သတ္တုဆေးသုတ်ခြင်းနှင့် ရေဆိုးနှင့် ဘေးကင်းရေး စီမံခန့်ခွဲမှု)
表面処理(めっき・アルマイト・金属塗装・排水安全管理)
စက်မှုကုန်ထုတ်လုပ်ငန်း - စက်ပစ္စည်းနှင့် လျှပ်စစ်အီလက်ထရွန်နစ် (製造分野) · 製造分野 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 表面処理の目的と品質を左右する「前処理工程(脱脂・酸洗)」
1. မျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း၏ ရည်ရွယ်ချက်နှင့် အရည်အသွေးကို အဆုံးအဖြတ်ပေးသော အကြိုသန့်စင်ခြင်း လုပ်ငန်းစဉ် (အဆီချွတ်ခြင်းနှင့် အက်ဆစ်ဆေးခြင်း)
金属製品などの表面にめっき・陽極酸化処理(アルマイト)・塗装などを施す「表面処理」には、①さびや腐食を防ぐ「防食性(耐食性)」、②光沢や色彩を与える「装飾性(美観)」、③耐摩耗性・導電性・はんだ付け性などを高める「機能性付与」の3つの目的があります。
သတ္တုထုတ်ကုန် စသည်တို့၏ မျက်နှာပြင်ပေါ်တွင် သတ္တုရည်စိမ်ခြင်း (めっき)၊ အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト) သို့မဟုတ် ဆေးသုတ်ခြင်း (塗装) ပြုလုပ်သည့် မျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း (表面処理) တွင် (1) သံချေးတက်ခြင်းနှင့် တိုက်စားပျက်စီးခြင်းမှ ကာကွယ်ပေးသည့် သံချေးတက်မှု ကာကွယ်ခြင်း (防食性 / 耐食性)၊ (2) ပြောင်လက်တောက်ပမှုနှင့် အရောင်အသွေး ပေးစွမ်းသည့် အလှအပ တိုးတက်စေခြင်း (装飾性 / 美観) နှင့် (3) ပွန်းစားမှုဒဏ်ခံနိုင်ရည်၊ လျှပ်စစ်စီးကူးမှုနှင့် ခဲဆော်ရလွယ်ကူမှု စသည်တို့ကို မြှင့်တင်ပေးသည့် လုပ်ဆောင်ချက် အသစ်ဖြည့်စွက်ခြင်း (機能性付与) ဟူသော ရည်ရွယ်ချက် 3 ရပ် ရှိပါသည်။
めっきや塗装で最も重要なのが処理前に表面を清浄にする「前処理工程」であり、品物の表面に加工油やさび・汚れが少しでも残っていると、皮膜の「密着不良(剥離・ふくれ)」や「はじき」が必ず発生します。
သတ္တုရည်စိမ်ခြင်းနှင့် ဆေးသုတ်ခြင်းတို့တွင် အရေးကြီးဆုံးမှာ မပြုပြင်မီ မျက်နှာပြင်ကို သန့်စင်အောင် ပြုလုပ်သည့် အကြိုသန့်စင်ခြင်း လုပ်ငန်းစဉ် (前処理工程) ဖြစ်ပြီး ပစ္စည်းမျက်နှာပြင်ပေါ်တွင် စက်ဆီ၊ သံချေး သို့မဟုတ် အညစ်အကြေး အနည်းငယ်မျှ ကျန်ရှိနေပါက အပေါ်ယံအလွှာ ကောင်းစွာမကပ်ခြင်း (密着不良 — ကွာကျခြင်း 剥離၊ ဖောင်းကြွခြင်း ふくれ) သို့မဟုတ် ဆေးကွက်တွန့်ခြင်း (はじき) မဖြစ်မနေ ဖြစ်ပေါ်တတ်ပါသည်။
前処理ではまず、アルカリ洗浄液・界面活性剤・超音波洗浄・電解脱脂などを用いて表面の油脂分を完全に取り除く「脱脂(だっし)」を行い、きれいな水で弾かずにぬれる「水濡れ性(ウォーターブレークフリー)」を確認します。
အကြိုသန့်စင်ရာတွင် ပထမဦးစွာ အယ်လ်ကာလီ သန့်စင်ဆေးရည်၊ မျက်နှာပြင်တင်းအားလျှော့ဆေး၊ အသံလှိုင်းမြင့် သန့်စင်ခြင်း သို့မဟုတ် လျှပ်စစ်သုံး အဆီချွတ်ခြင်း စသည်တို့ကို အသုံးပြု၍ မျက်နှာပြင်ရှိ အဆီများကို လုံးဝကုန်စင်အောင် ဖယ်ရှားသည့် အဆီချွတ်ခြင်း (脱脂) ကို ပြုလုပ်ပြီး ရေသန့်ဖြင့် ဆေးကြောသည့်အခါ ရေသီးမနေဘဲ မျက်နှာပြင်တစ်ခုလုံး ရေညီညာစွာ စိုစွတ်သည့် ရေစိုလွယ်မှု (水濡れ性 / ウォーターブレークフリー) ကို စစ်ဆေးအတည်ပြုရပါသည်။
次に、塩酸や硫酸などの酸水溶液に浸して表面の赤さびや黒皮(酸化スケール)を溶かして除去する「酸洗(さんせん・ピックリング)」、または研削材を投射して物理的にさびを落とし適度な凹凸をつける「ブラスト処理(ショットブラスト・サンドブラスト)」を行います。
ထို့နောက် ဟိုက်ဒရိုကလိုရစ်အက်ဆစ် သို့မဟုတ် ဆာလဖျူရစ်အက်ဆစ် စသည့် အက်ဆစ်ရည်အတွင်း စိမ်၍ မျက်နှာပြင်ရှိ သံချေးနီများနှင့် အောက်ဆိုဒ်အလွှာမည်း (黒皮 / 酸化スケール) များကို အရည်ပျော်ဖယ်ရှားသည့် အက်ဆစ်ဖြင့် သံချေးချွတ်ခြင်း (酸洗 / ピックリング) သို့မဟုတ် သဲမှုန်/သံမှုန်များဖြင့် ပစ်ခတ်၍ သံချေးများကို ရုပ်ပိုင်းဆိုင်ရာအရ ဖယ်ရှားကာ သင့်တော်သော မျက်နှာပြင်ကြမ်းတမ်းမှု ဖန်တီးပေးသည့် အမှုန်ပစ် သန့်စင်ခြင်း (ブラスト処理 — ရှော့ဘလတ်စ်၊ ဆန်းဘလတ်စ်) ကို ပြုလုပ်ရပါသည်။
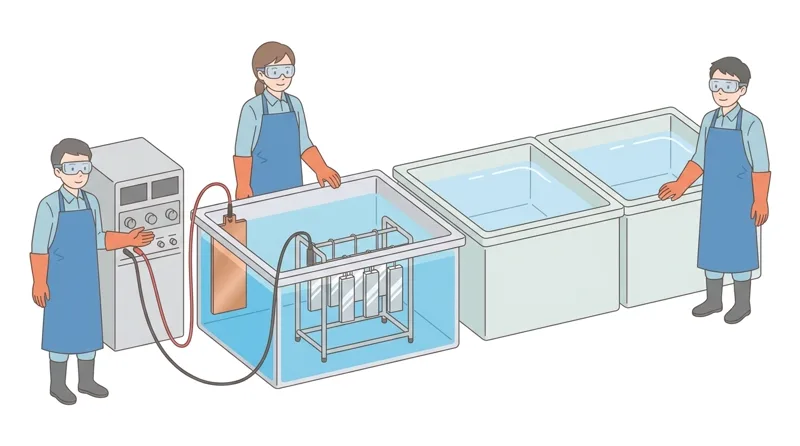
各工程の間では、前の槽の薬液が次の槽へ持ち込まれる「ドラグイン(液の持ち込み汚染)」を防ぐため、十分な「水洗」と液切りを行うことが鉄則です。
လုပ်ငန်းစဉ် အဆင့်တစ်ခုနှင့်တစ်ခုကြားတွင် ရှေ့ကန်မှ ဓာတုဆေးရည်များ နောက်ကန်အတွင်းသို့ ပါသွားပြီး ဆေးရည်ညစ်ညမ်းစေသည့် ဆေးရည်ကူးစက်ညစ်ညမ်းမှု (ドラグイン) ကို ကာကွယ်ရန် လုံလောက်စွာ ရေဆေးခြင်း (水洗) နှင့် ရေစစ်ခြင်း (液切り) တို့ကို မဖြစ်မနေ ပြုလုပ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 表面処理の3大目的は「防食性(さび防止)」「装飾性(美観)」「機能性付与(硬さ・導電性など)」である
မျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း၏ အဓိကရည်ရွယ်ချက် 3 ရပ်မှာ သံချေးတက်မှု ကာကွယ်ခြင်း (防食性)၊ အလှအပ တိုးတက်စေခြင်း (装飾性) နှင့် လုပ်ဆောင်ချက် အသစ်ဖြည့်စွက်ခြင်း (မာကျောမှု၊ လျှပ်စစ်စီးကူးမှု စသည်) တို့ ဖြစ်ကြသည် - 前処理では油脂を落とす「脱脂」と、さび・酸化皮膜を落とす「酸洗(またはブラスト処理)」を行う
အကြိုသန့်စင်ခြင်း (前処理) တွင် အဆီများကို ဖယ်ရှားသည့် အဆီချွတ်ခြင်း (脱脂) နှင့် သံချေးနှင့် အောက်ဆိုဒ်အလွှာကို ဖယ်ရှားသည့် အက်ဆစ်ဖြင့် သံချေးချွတ်ခြင်း (酸洗 — သို့မဟုတ် အမှုန်ပစ်သန့်စင်ခြင်း ブラスト処理) တို့ကို ပြုလုပ်ရသည် - 前処理が不十分だとめっきや塗膜の「剥離(密着不良)」や「はじき」の直接原因になる
အကြိုသန့်စင်ခြင်း မလုံလောက်ပါက သတ္တုရည်စိမ်လွှာ သို့မဟုတ် ဆေးလွှာ ကွာကျခြင်း (剥離 / 密着不良) နှင့် ဆေးကွက်တွန့်ခြင်း (はじき) တို့ကို တိုက်ရိုက် ဖြစ်ပေါ်စေသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 防食(さび止め) | သံချေးတက်မှု ကာကွယ်ခြင်း (防食 / さび止め) |
| 耐摩耗性 | ပွန်းစားမှုဒဏ်ခံနိုင်ရည် (耐摩耗性) |
| 電気めっき・溶融めっき | လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) နှင့် သတ္တုရည်ပူစိမ်ခြင်း (溶融めっき) |
| 陽極酸化処理(アルマイト) | အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト) |
2. 化成処理と「電気めっき・無電解めっき」の特徴比較
2. ဓာတုအလွှာပြောင်း ပြုပြင်ခြင်း (化成処理) နှင့် လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်းနှင့် လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်းတို့၏ ထူးခြားချက် နှိုင်းယှဉ်ချက်
金属表面を薬液と化学反応させて薄い不溶性の化合物皮膜に変える処理を「化成処理」といい、塗装下地として防錆性と塗料密着性を飛躍的に高める「リン酸塩処理(リン酸亜鉛・リン酸鉄処理)」が代表例です。
သတ္တုမျက်နှာပြင်ကို ဓာတုဆေးရည်နှင့် ဓာတ်ပြုစေပြီး ရေတွင်မပျော်ဝင်သော ပါးလွှာသည့် ဓာတုဒြပ်ပေါင်းအလွှာအဖြစ် ပြောင်းလဲပေးသည့် လုပ်ငန်းကို ဓာတုအလွှာပြောင်း ပြုပြင်ခြင်း (化成処理) ဟု ခေါ်ပြီး ဆေးသုတ်ရန် အောက်ခံအဖြစ် သံချေးတားနိုင်စွမ်းနှင့် ဆေးကပ်အားကို သိသာစွာ မြှင့်တင်ပေးသည့် ဖော့စဖိတ်အလွှာတင်ခြင်း (リン酸塩処理 — သွပ်ဖော့စဖိတ်နှင့် သံဖော့စဖိတ် ပြုပြင်ခြင်း) မှာ အဓိကဥပမာ ဖြစ်ပါသည်။
また、亜鉛めっきの上に施して白さびを防ぎ耐食性を高める「クロメート処理」では、環境規制(RoHS指令)により有毒な六価クロムを使わない「三価クロム化成処理」が標準となっています。
ထို့ပြင် သွပ်ရည်စိမ်ထားသော မျက်နှာပြင်ပေါ်တွင် သံချေးဖြူတက်ခြင်းမှ ကာကွယ်ရန်နှင့် သံချေးဒဏ်ခံနိုင်ရည် မြှင့်တင်ရန် ပြုလုပ်သော ခရိုမိတ်ပြုပြင်ခြင်း (クロメート処理) တွင် သဘာဝပတ်ဝန်းကျင် ထိန်းသိမ်းရေး စည်းမျဉ်း (RoHS ညွှန်ကြားချက်) အရ အဆိပ်ပြင်းသော ခြောက်ဆင့်ခရိုမီယမ် (六価クロム) ကို မသုံးဘဲ သုံးဆင့်ခရိုမီယမ် ဓာတုပြုပြင်ခြင်း (三価クロム化成処理) ကို စံအဖြစ် အသုံးပြုနေပြီ ဖြစ်ပါသည်။
「めっき」には大きく分けて、外部電源(整流器)から直流電気を流して金属イオンを析出させる「電気めっき」と、電気を使わずめっき液中の還元剤の化学反応で析出させる「無電解めっき(化学めっき)」があります。
သတ္တုရည်စိမ်ခြင်း (めっき) တွင် ပြင်ပလျှပ်စစ်ဓာတ်အားပေးစက် (整流器) မှ တိုက်ရိုက်လျှပ်စီး (DC) စီးဆင်းစေ၍ သတ္တုအိုင်ယွန်များကို အနည်ထိုင်ကပ်ငြိစေသော လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) နှင့် လျှပ်စစ်မသုံးဘဲ ဆေးရည်အတွင်းရှိ ဓာတ်လျှော့ပစ္စည်း (還元剤) ၏ ဓာတုဓာတ်ပြုမှုဖြင့် အနည်ထိုင်ကပ်ငြိစေသော လျှပ်စစ်မသုံး ဓာတုသတ္တုရည်စိမ်ခြင်း (無電解めっき / 化学めっき) ဟူ၍ အဓိက 2 မျိုး ရှိပါသည်။
「電気めっき」は析出速度が速くコストが安い反面、電流が集まりやすい突起部や端部で膜厚が厚くなり、電流が届きにくい「くぼみ部や穴の奥」ではめっきが薄くなる性質があります。
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) သည် သတ္တုအလွှာတက်နှုန်း မြန်ဆန်ပြီး ကုန်ကျစရိတ် သက်သာသော်လည်း လျှပ်စီးကြောင်း စုဝေးလွယ်သော အချွန်အတက်များနှင့် အစွန်းအနားများတွင် အလွှာထူသွားတတ်ပြီး လျှပ်စီးကြောင်း ရောက်ရှိရန် ခက်ခဲသော ချိုင့်ခွက်များနှင့် အပေါက်အတွင်းပိုင်းတို့တွင် သတ္တုရည်စိမ်လွှာ ပါးသွားတတ်သည့် သဘာဝရှိပါသည်။
これに対し、「無電解ニッケルめっき」などの無電解めっきは、複雑な形状や止まり穴の内部でも「均一な膜厚」が得られ、さらに表面をエッチング・触媒付与すれば「プラスチック(ABS樹脂など)やセラミックス」などの非導体にもめっきできます。
၎င်းနှင့် ဆန့်ကျင်ဘက်အနေဖြင့် လျှပ်စစ်မသုံး နီကယ်ရည်စိမ်ခြင်း (無電解ニッケルめっき) စသည့် လျှပ်စစ်မသုံး ဓာတုသတ္တုရည်စိမ်ခြင်းသည် ရှုပ်ထွေးသော ပုံသဏ္ဌာန်များနှင့် အပေါက်ပိတ်များ၏ အတွင်းပိုင်းအထိ အလွှာအထူ ညီညာစွာ (均一な膜厚) ရရှိနိုင်သည့်အပြင် မျက်နှာပြင်ကို ဓာတုဆေးဖြင့် အကြမ်းဖော်၍ ဓာတ်ကူပစ္စည်း တင်ပေးပါက ပလတ်စတစ် (ABS ပလတ်စတစ် စသည်) နှင့် ကြွေထည် စသည့် လျှပ်စစ်မစီးကူးသော ပစ္စည်းများပေါ်တွင်ပါ သတ္တုရည်စိမ်နိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 塗装前の下地処理には「リン酸塩化成処理」、亜鉛めっき後の防食には環境対応の「三価クロメート処理」を行う
ဆေးမသုတ်မီ အောက်ခံပြုပြင်မှုအတွက် ဖော့စဖိတ် ဓာတုပြုပြင်ခြင်း (リン酸塩化成処理) ကို ပြုလုပ်ပြီး သွပ်ရည်စိမ်ပြီးနောက် သံချေးကာကွယ်ရန် သဘာဝပတ်ဝန်းကျင်နှင့် ကိုက်ညီသော သုံးဆင့်ခရိုမိတ် ပြုပြင်ခြင်း (三価クロメート処理) ကို ပြုလုပ်သည် - 「電気めっき」は直流電気を使い、突起部が厚く、くぼみ部が薄くなりやすい特徴がある
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) သည် တိုက်ရိုက်လျှပ်စီး (DC) ကို အသုံးပြုပြီး အချွန်အတက်နေရာများတွင် အလွှာထူ၍ ချိုင့်ခွက်နေရာများတွင် အလွှာပါးလွယ်သည့် ထူးခြားချက်ရှိသည် - 「無電解めっき」は電気を使わず還元反応で行い、複雑形状でも「膜厚が均一」でプラスチックにも適用できる
လျှပ်စစ်မသုံး ဓာတုသတ္တုရည်စိမ်ခြင်း (無電解めっき) သည် လျှပ်စစ်မသုံးဘဲ ဓာတ်လျှော့ဓာတ်ပြုမှုဖြင့် ပြုလုပ်သောကြောင့် ရှုပ်ထွေးသော ပုံသဏ္ဌာန်များတွင်ပါ အလွှာအထူ ညီညာပြီး ပလတ်စတစ်ပေါ်တွင်လည်း အသုံးပြုနိုင်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 脱脂(アルカリ洗浄) | အဆီချွတ်ခြင်း (脱脂 — အယ်လ်ကာလီ သန့်စင်ခြင်း) |
| 酸洗(ピックリング) | အက်ဆစ်ဖြင့် သံချေးချွတ်ခြင်း (酸洗 / ピックリング) |
| 水洗・純水洗 | ရေဆေးခြင်း (水洗) နှင့် သန့်စင်ရေဖြင့် ဆေးခြင်း (純水洗) |
| 水切り乾燥 | ရေစစ်၍ အခြောက်ခံခြင်း (水切り乾燥) |
3. 電気めっきの原理(陽極と陰極)・電流密度管理とラック/バレルめっき
3. လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း၏ သဘောတရား (အဖိုတိုင်နှင့် အမတိုင်)၊ လျှပ်စီးသိပ်သည်းဆ ထိန်းချုပ်မှုနှင့် ချိတ်ဆွဲစိမ်ခြင်း / စည်လှည့်စိမ်ခြင်း
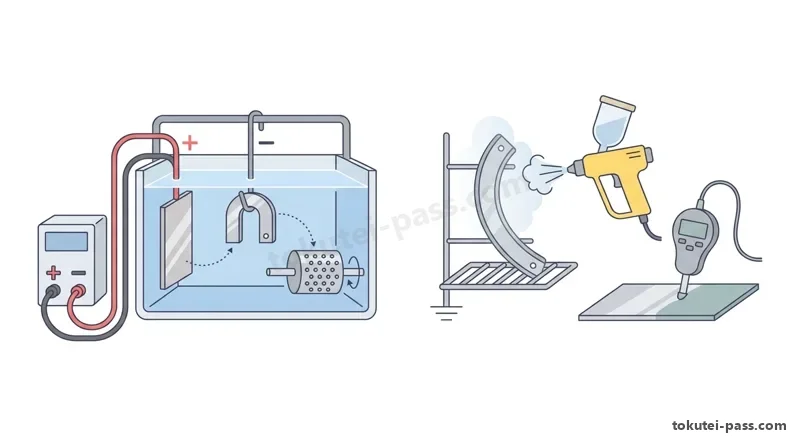
「電気めっき」では、めっき槽の電解液中で直流電源(整流器)の「マイナス極(陰極:カソード)に品物(被めっき物)」をつなぎ、「プラス極(陽極:アノード)にめっきする金属板(銅・ニッケル・亜鉛など)」をつなぎます。
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) တွင် သတ္တုရည်စိမ်ကန်၏ လျှပ်လိုက်ရည်အတွင်း၌ တိုက်ရိုက်လျှပ်စီး ဓာတ်အားပေးစက် (整流器) ၏ အနှုတ်တိုင် (陰極 / カソード −) တွင် သတ္တုရည်စိမ်မည့်ပစ္စည်း (被めっき物) ကို ချိတ်ဆက်ပြီး အပေါင်းတိုင် (陽極 / アノード +) တွင် စိမ်မည့်သတ္တုပြား (ကြေးနီ၊ နီကယ်၊ သွပ် စသည်) ကို ချိတ်ဆက်ရပါသည်။
直流電流を流すと、陽極の金属が溶け出し、液中のプラスの金属イオン(銅イオンやニッケルイオンなど)が陰極(マイナス極)の品物表面へ引き寄せられて電子を受け取り、金属皮膜として析出します。
တိုက်ရိုက်လျှပ်စီးကြောင်း ပေးသွင်းလိုက်သည့်အခါ အဖိုတိုင် (陽極 +) ရှိ သတ္တုပြားမှ သတ္တုများ အရည်ပျော်ထွက်လာပြီး ဆေးရည်အတွင်းရှိ အပေါင်းလျှပ်စစ်ဆောင်သော သတ္တုအိုင်ယွန်များ (ကြေးနီအိုင်ယွန် သို့မဟုတ် နီကယ်အိုင်ယွန် စသည်) သည် အမတိုင် (陰極 −) ဖြစ်သော ပစ္စည်းမျက်နှာပြင်သို့ ဆွဲငင်ခံရကာ အီလက်ထရွန် လက်ခံရရှိပြီး သတ္တုအလွှာအဖြစ် ကပ်ငြိဖြစ်ပေါ်လာပါသည်။
ファラデーの電気分解の法則により、析出するめっきの量(膜厚)は「電流の大きさ(電流密度 A/dm2)× 通電時間」および電流効率に比例します。
ဖာရာဒေး၏ လျှပ်စစ်ဓာတ်ခွဲခြင်း နိယာမအရ ကပ်ငြိဖြစ်ပေါ်လာသော သတ္တုရည်စိမ်ပမာဏ (အလွှာအထူ) သည် လျှပ်စီးကြောင်းပမာဏ (လျှပ်စီးသိပ်သည်းဆ 電流密度 A/dm2) × လျှပ်စစ်ပေးသွင်းချိန် နှင့် လျှပ်စီးထိရောက်မှုနှုန်းတို့နှင့် တိုက်ရိုက်အချိုးကျပါသည်။
電流密度が高すぎると品物の角(高電流密度部)が黒くザラザラになる「焦げ(ヤケ)」が生じ、低すぎると光沢不足になるため、台形の小型試験槽「ハルセル試験器」で高電流部から低電流部までの析出状態を同時に確認して液管理を行います。
လျှပ်စီးသိပ်သည်းဆ မြင့်မားလွန်းပါက ပစ္စည်း၏ ထောင့်စွန်းများ (လျှပ်စီးသိပ်သည်းဆမြင့်သော အပိုင်း) တွင် မည်းပြီး ကြမ်းတမ်းသွားသည့် လောင်ကျွမ်းခြင်း (焦げ / ヤケ) ဖြစ်ပေါ်ပြီး နိမ့်လွန်းပါက အရောင်မတောက်ပဘဲ မှိန်နေတတ်သောကြောင့် တြာပီဇီယမ်ပုံစံ အသေးစားစမ်းသပ်ကန်ဖြစ်သည့် ဟားလ်ဆဲလ် စမ်းသပ်ကိရိယာ (ハルセル試験器) ဖြင့် လျှပ်စီးမြင့်သောအပိုင်းမှ နိမ့်သောအပိုင်းအထိ သတ္တုကပ်ငြိမှုအခြေအနေကို တစ်ပြိုင်နက်တည်း စစ်ဆေး၍ ဆေးရည်ကို ထိန်းသိမ်းစီမံရပါသည်။
また、作業方法には、品物を1個ずつ引掛け治具に取り付けて傷を防ぎ均一にめっきする「ラック(引掛け)めっき」と、ボルトやワッシャなどの小物部品を多数穴のあいた回転容器に入れて一度に大量処理する「バレル(回転)めっき」があります。
ထို့ပြင် လုပ်ငန်းလုပ်ဆောင်ပုံ နည်းလမ်းများအနေဖြင့် ပစ္စည်းတစ်ခုချင်းစီကို ချိတ်ဆွဲကိရိယာ (治具) တွင် တပ်ဆင်၍ အစင်းရာမထင်စေဘဲ ညီညာစွာ သတ္တုရည်စိမ်သည့် ချိတ်ဆွဲ သတ္တုရည်စိမ်ခြင်း (ラックめっき / 引掛けめっき) နှင့် ဘို့လ်ချောင်းနှင့် ဝါရှာကဲ့သို့သော အသေးစား အစိတ်အပိုင်းများကို အပေါက်အများအပြားပါသော လည်ပတ်စည်အတွင်း ထည့်၍ တစ်ကြိမ်တည်း အမြောက်အမြား ပြုလုပ်သည့် စည်လှည့် သတ္တုရည်စိမ်ခြင်း (バレルめっき / 回転めっき) တို့ ရှိကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 電気めっきでは必ず「陰極(マイナス極)に品物」、「陽極(プラス極)にめっき金属板」を接続する
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်းတွင် မဖြစ်မနေ အမတိုင် (陰極 — အနှုတ်တိုင် −) ၌ ပစ္စည်းကို ချိတ်ဆက်ပြီး အဖိုတိုင် (陽極 — အပေါင်းတိုင် +) ၌ သတ္တုပြားကို ချိတ်ဆက်ရန် - めっき膜厚は「電流密度 × 通電時間」に比例し、液の適正電流密度範囲の調査には「ハルセル試験」を用いる
သတ္တုရည်စိမ် အလွှာအထူသည် လျှပ်စီးသိပ်သည်းဆ × လျှပ်စစ်ပေးသွင်းချိန် နှင့် တိုက်ရိုက်အချိုးကျပြီး ဆေးရည်၏ သင့်တော်သော လျှပ်စီးသိပ်သည်းဆ အပိုင်းအခြားကို စစ်ဆေးရန် ဟားလ်ဆဲလ် စမ်းသပ်မှု (ハルセル試験) ကို အသုံးပြုသည် - 中〜大型品を治具に吊るす「ラックめっき」と、ねじ等の小物を回転容器で大量処理する「バレルめっき」がある
အလတ်စားနှင့် အကြီးစား ပစ္စည်းများကို ချိတ်တွင်ဆွဲသည့် ချိတ်ဆွဲ သတ္တုရည်စိမ်ခြင်း (ラックめっき) နှင့် ဝက်အူစသည့် အသေးစားပစ္စည်းများကို လည်ပတ်စည်ဖြင့် အမြောက်အမြား စိမ်သည့် စည်လှည့် သတ္တုရည်စိမ်ခြင်း (バレルめっき) ဟူ၍ ရှိသည် - 【例】表面積4dm2の品物に電流密度3A/dm2で電気めっき → 所要電流=3×4=12A(通電時間を2倍にすると析出量・膜厚も2倍)
ဥပမာ — မျက်နှာပြင်ဧရိယာ 4 dm2 ရှိသော ပစ္စည်းကို လျှပ်စီးသိပ်သည်းဆ 3 A/dm2 ဖြင့် လျှပ်စစ်သုံး သတ္တုရည်စိမ်သည့်အခါ → လိုအပ်သော လျှပ်စီးကြောင်း = 3 × 4 = 12 A (လျှပ်စစ်ပေးသွင်းချိန်ကို 2 ဆ တိုးပါက သတ္တုကပ်ငြိပမာဏနှင့် အလွှာအထူလည်း 2 ဆ ဖြစ်လာသည်)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 陽極(+極)・陰極(−極) | အဖိုတိုင် (陽極 + တိုင်) နှင့် အမတိုင် (陰極 − တိုင်) |
| ラックめっき・バレルめっき | ချိတ်ဆွဲ သတ္တုရည်စိမ်ခြင်း (ラックめっき) နှင့် စည်လှည့် သတ္တုရည်စိမ်ခြင်း (バレルめっき) |
| 電流密度 | လျှပ်စီးသိပ်သည်းဆ (電流密度 A/dm2) |
| こげ・ピット・ふくれ | လောင်ကျွမ်းခြင်း (こげ)၊ အပေါက်ငယ်ဖြစ်ခြင်း (ピット) နှင့် ဖောင်းကြွခြင်း (ふくれ) |
4. 代表的なめっきの種類・ぎせい防食作用と水素ぜい性除去(ベーキング)
4. အဓိက သတ္တုရည်စိမ်ခြင်း အမျိုးအစားများ၊ သွပ်က အစားခံ၍ သံချေးတက်ခြင်းမှ ကာကွယ်ပေးခြင်း (犠牲防食作用) နှင့် ဟိုက်ဒရိုဂျင်ကြောင့် သံမဏိကြွပ်ဆတ်ခြင်း ဖယ်ရှားမှု (ベーキング)
鉄鋼部品のさび止めとして最も多い「亜鉛めっき」は、亜鉛(Zn)が鉄(Fe)よりもイオン化傾向が大きい(イオン化傾向が大きい金属である)ため、万一めっきに傷がついて鉄が露出しても、亜鉛が身代わりに溶けて鉄の赤さびを防ぐ「ぎせい防食作用」を持ちます。
သံနှင့် သံမဏိ အစိတ်အပိုင်းများ သံချေးတက်ခြင်းမှ ကာကွယ်ရန် အသုံးအများဆုံးဖြစ်သော သွပ်ရည်စိမ်ခြင်း (亜鉛めっき) တွင် သွပ် (Zn) သည် သံ (Fe) ထက် အိုင်ယွန်ဖြစ်လွယ်မှု သဘာဝ (イオン化傾向) ပိုကြီးသောကြောင့် အကယ်၍ သွပ်ရည်စိမ်လွှာ ပွန်းပဲ့ပြီး အတွင်းမှ သံသား ပေါ်ထွက်လာသည့်တိုင် သွပ်က သံအစား အရင်အရည်ပျော်ပျက်စီးပေးခြင်းဖြင့် သံချေးနီတက်ခြင်းကို ကာကွယ်ပေးသည့် သွပ်က အစားခံ၍ သံချေးတက်ခြင်းမှ ကာကွယ်ပေးခြင်း (犠牲防食作用) ဂုဏ်သတ္တိ ရှိပါသည်။
屋外のガードレールや鉄塔などの大型構造物には、約450℃に溶かした亜鉛浴の中に鋼材を直接浸して厚い皮膜をつける「溶融亜鉛めっき(どぶ漬けめっき)」が広く使われています。
ပြင်ပတွင် ထားရှိသော လမ်းဘေးအကာအရံတန်းများနှင့် သံတိုင်ကြီးများ စသည့် အကြီးစား တည်ဆောက်ရေးပစ္စည်းများအတွက် 450℃ ခန့် အပူပေးအရည်ကျိုထားသော သွပ်ရည်ပူကန်အတွင်းသို့ သံမဏိထည်ကို တိုက်ရိုက်နှစ်စိမ်၍ အလွှာအထူတင်ပေးသည့် သွပ်ရည်ပူစိမ်ခြင်း (溶融亜鉛めっき / どぶ漬けめっき) ကို ကျယ်ပြန့်စွာ အသုံးပြုကြပါသည်။
自動車部品や水栓金具などの美観と耐食性を両立させる「装飾クロムめっき」では、下地に「銅めっき・ニッケルめっき」を施した上に極薄のクロムめっきを重ね、一方、金型やシリンダロッドの耐摩耗用には厚く硬い「硬質(工業用)クロムめっき」を行います。
မော်တော်ကား အစိတ်အပိုင်းများနှင့် ရေပိုက်ခေါင်း စသည်တို့တွင် အလှအပနှင့် သံချေးဒဏ်ခံနိုင်ရည် နှစ်မျိုးလုံး ရရှိစေသော အလှဆင် ခရိုမီယမ်ရည်စိမ်ခြင်း (装飾クロムめっき) ၌ အောက်ခံအဖြစ် ကြေးနီရည်စိမ်ခြင်းနှင့် နီကယ်ရည်စိမ်ခြင်း ပြုလုပ်ပြီးနောက် အပေါ်ဆုံးမှ အလွန်ပါးလွှာသော ခရိုမီယမ်အလွှာကို ထပ်တင်ပေးပြီး၊ အခြားတစ်ဖက်တွင် ပုံသွင်းမှိုနှင့် ဆလင်ဒါမောင်းတံများ ပွန်းစားမှုဒဏ်ခံနိုင်ရန်အတွက်မူ ထူထဲမာကျောသော အမာစား (စက်မှုလုပ်ငန်းသုံး) ခရိုမီယမ်ရည်စိမ်ခြင်း (硬質クロムめっき) ကို ပြုလုပ်ပါသည်။
電子部品のコネクタやプリント基板には、接触抵抗が低く酸化しない「金めっき」「銀めっき」や、はんだ付け性を良くする「スズ(すず)めっき」が使われます。
အီလက်ထရွန်နစ် အစိတ်အပိုင်းများ၏ ကွန်နက်တာခေါင်းများနှင့် ပရင့်ဆားကစ်ဘုတ်ပြားများတွင် ထိတွေ့ခုခံမှုနည်းပါးပြီး အောက်ဆိုဒ်မဖြစ်သော ရွှေရည်စိမ်ခြင်း (金めっき) နှင့် ငွေရည်စိမ်ခြင်း (銀めっき) သို့မဟုတ် ခဲဆော်ရလွယ်ကူစေသော သံဖြူရည်စိမ်ခြင်း (スズめっき) တို့ကို အသုံးပြုပါသည်။
なお、高張力鋼ボルトやばねなどに酸洗や電気めっきを行うと、発生した水素原子が鋼の内部に侵入してもろくなり突然折れる「水素ぜい性(すいそぜいせい)」が起きるため、めっき直後に約190〜200℃で数時間加熱して水素を追い出す「ベーキング処理(脱水素処理)」を行います。
ထို့ပြင် ဆွဲအားမြင့်သံမဏိ ဘို့လ်ချောင်းများ သို့မဟုတ် စပရင်များကို အက်ဆစ်ဆေးခြင်း သို့မဟုတ် လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း ပြုလုပ်သည့်အခါ ထွက်ပေါ်လာသော ဟိုက်ဒရိုဂျင်အက်တမ်များသည် သံမဏိအတွင်းသို့ စိမ့်ဝင်သွားပြီး ကြွပ်ဆတ်ကာ ရုတ်တရက် ကျိုးပဲ့တတ်သည့် ဟိုက်ဒရိုဂျင်ကြောင့် သံမဏိကြွပ်ဆတ်ခြင်း (水素脆性) ဖြစ်ပေါ်တတ်သောကြောင့် သတ္တုရည်စိမ်ပြီးချင်း 190℃ မှ 200℃ ခန့်တွင် နာရီအနည်းငယ်ကြာ အပူပေး၍ ဟိုက်ဒရိုဂျင်ကို မောင်းထုတ်သည့် အပူပေးဖုတ်၍ ဟိုက်ဒရိုဂျင်ထုတ်ခြင်း (ベーキング処理 / 脱水素処理) ကို ပြုလုပ်ရပါသည်။
မှတ်ထားရမည့် အချက်များ
- 亜鉛めっきは鉄より先に亜鉛が溶けて鉄をさびから守る「ぎせい防食作用」を持つ
သွပ်ရည်စိမ်ခြင်းတွင် သံထက် သွပ်က အရင်အရည်ပျော်ပေးပြီး သံကို သံချေးတက်ခြင်းမှ ကာကွယ်ပေးသည့် သွပ်က အစားခံ၍ သံချေးတက်ခြင်းမှ ကာကွယ်ပေးခြင်း (犠牲防食作用) ရှိသည် - 装飾用には「銅ーニッケルークロムめっき」、耐摩耗性向上用には厚くて硬い「硬質クロムめっき」を使う
အလှဆင်ရန်အတွက် ကြေးနီ-နီကယ်-ခရိုမီယမ် အဆင့်ဆင့်ရည်စိမ်ခြင်းကို အသုံးပြုပြီး ပွန်းစားမှုဒဏ်ခံနိုင်ရည် မြှင့်တင်ရန်အတွက် ထူထဲမာကျောသော အမာစား ခရိုမီယမ်ရည်စိမ်ခြင်း (硬質クロムめっき) ကို အသုံးပြုသည် - 高張力鋼やばねの「水素ぜい性(遅れ破壊)」を防ぐため、めっき後に約200℃で加熱する「ベーキング処理」を行う
ဆွဲအားမြင့်သံမဏိနှင့် စပရင်များတွင် ဟိုက်ဒရိုဂျင်ကြောင့် သံမဏိကြွပ်ဆတ်ခြင်း (水素脆性 — နောက်ကျကျိုးပဲ့ခြင်း) ကို ကာကွယ်ရန် သတ္တုရည်စိမ်ပြီးနောက် 200℃ ခန့်ဖြင့် အပူပေးသည့် အပူပေးဖုတ်၍ ဟိုက်ဒရိုဂျင်ထုတ်ခြင်း (ベーキング処理) ကို ပြုလုပ်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 無電解ニッケルめっき | လျှပ်စစ်မသုံး နီကယ်ရည်စိမ်ခြင်း (無電解ニッケルめっき) |
| 溶融亜鉛めっき | သွပ်ရည်ပူစိမ်ခြင်း (溶融亜鉛めっき — ~450℃ သွပ်ရည်ပူကန်) |
| ぎせい防食作用 | သွပ်က အစားခံ၍ သံချေးတက်ခြင်းမှ ကာကွယ်ပေးခြင်း (犠牲防食作用) |
| 水蒸気爆発 | ရေနွေးငွေ့ ပေါက်ကွဲခြင်း (水蒸気爆発 — သတ္တုရည်ပူထဲ ရေဝင်ရာမှ ပေါက်ကွဲခြင်း) |
5. アルミニウムの陽極酸化処理(アルマイト)と封孔処理
5. အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト) နှင့် အပေါက်ငယ်ပိတ်ခြင်း (封孔処理)
アルミニウムおよびアルミニウム合金の表面に、人工的に分厚く強固な酸化アルミニウム(Al2O3)の皮膜を作って耐食性や耐摩耗性を高める処理を「陽極酸化処理(アルマイト処理)」といいます。
အလူမီနီယမ်နှင့် အလူမီနီယမ် သတ္တုစပ်များ၏ မျက်နှာပြင်ပေါ်တွင် ထူထဲခိုင်ခံ့သော အလူမီနီယမ်အောက်ဆိုဒ် (Al2O3) အလွှာကို လူတို့ဖန်တီးပြုလုပ်၍ သံချေးဒဏ်ခံနိုင်ရည်နှင့် ပွန်းစားမှုဒဏ်ခံနိုင်ရည် မြှင့်တင်ပေးသည့် လုပ်ငန်းကို အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト処理) ဟု ခေါ်ပါသည်။
電気めっき(品物を陰極−につなぐ)とは正反対に、アルマイト処理では希硫酸やシュウ酸などの電解液中で「アルミニウム製品を陽極(プラス極)」に接続して電気分解を行い、母材表面自身を酸化させて皮膜を成長させます。
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (ပစ္စည်းကို အမတိုင် − တွင် ချိတ်ဆက်ခြင်း) နှင့် လုံးဝပြောင်းပြန်အားဖြင့် အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (アルマイト処理) တွင်မူ ဆာလဖျူရစ်အက်ဆစ်အပျော့ သို့မဟုတ် အောက်ဇားလစ်အက်ဆစ် စသည့် လျှပ်လိုက်ရည်အတွင်း၌ အလူမီနီယမ်ပစ္စည်းကို အဖိုတိုင် (陽極 — အပေါင်းတိုင် +) တွင် ချိတ်ဆက်၍ လျှပ်စစ်ဓာတ်ခွဲခြင်းဖြင့် မူလသတ္တုမျက်နှာပြင် ကိုယ်တိုင်ကို အောက်ဆိုဒ်အလွှာအဖြစ် ပြောင်းလဲကြီးထွားစေပါသည်။
生成した陽極酸化皮膜は、無数の微細な孔(ポア)があいた「多孔質層(ポーラス層)」になっているため、この微細孔の中に染料や金属塩をしみ込ませることで鮮やかな着色(染色アルマイト)が可能です。
ဖြစ်ပေါ်လာသော အောက်ဆိုဒ်အလွှာသည် မရေတွက်နိုင်သော အလွန်သေးငယ်သည့် အပေါက်ငယ်များ (ポア) ပါရှိသည့် အပေါက်ငယ်များသောအလွှာ (多孔質層 / ポーラス層) ဖြစ်နေသောကြောင့် ထိုအပေါက်ငယ်များအတွင်းသို့ ဆိုးဆေး သို့မဟုတ် သတ္တုဆားရည်များ စိမ့်ဝင်စေခြင်းဖြင့် တောက်ပလှပသော အရောင်ဆိုးခြင်း (染色アルマイト) ကို ပြုလုပ်နိုင်ပါသည်။
しかし、微細孔が開いたままでは汚れがしみ込んだり耐食性が落ちたりするため、最終工程で沸騰水(熱水)や高圧水蒸気・酢酸ニッケル液などで処理し、皮膜を水和膨張させて孔をふさぐ「封孔処理(シーリング)」を必ず行います。
သို့ရာတွင် အပေါက်ငယ်များ ပွင့်နေသည့်အတိုင်း ထားရှိပါက အညစ်အကြေးများ စိမ့်ဝင်သွားပြီး သံချေးဒဏ်ခံနိုင်ရည် ကျဆင်းသွားတတ်သောကြောင့် နောက်ဆုံးအဆင့်တွင် ဆူပွက်နေသော ရေနွေးပူ သို့မဟုတ် ဖိအားမြင့် ရေနွေးငွေ့ သို့မဟုတ် နီကယ်အက်ဆီတိတ် ဆေးရည် စသည်တို့ဖြင့် ပြုပြင်၍ အောက်ဆိုဒ်အလွှာကို ရေဓာတ်ဖြင့် ပွယောင်းစေကာ အပေါက်ငယ်များကို ပိတ်ဆို့ပေးသည့် အပေါက်ငယ်ပိတ်ခြင်း (封孔処理 / シーリング) ကို မဖြစ်မနေ ပြုလုပ်ရပါသည်။
なお、生成したアルマイト皮膜(酸化アルミニウム)は非常に硬く(特に低温で行う「硬質アルマイト」は高硬度)、金属のアルミニウムとは異なり「電気を通さない絶縁体(非導電性)」になるという重要な性質があります。
ထို့ပြင် ဖြစ်ပေါ်လာသော အလူမီနီယမ် အောက်ဆိုဒ်လွှာ (アルマイト皮膜) သည် အလွန်မာကျောပြီး (အထူးသဖြင့် အပူချိန်နိမ့်တွင် ပြုလုပ်သော အမာစား အလူမီနီယမ်အောက်ဆိုဒ်လွှာ 硬質アルマイト သည် မာကျောမှု အလွန်မြင့်မားသည်)၊ မူလသတ္တု အလူမီနီယမ်နှင့် မတူဘဲ လျှပ်စစ်မစီးကူးသော လျှပ်ကာပစ္စည်း (絶縁体 / 非導電性) ဖြစ်သွားသည့် အရေးကြီးသော ဂုဏ်သတ္တိ ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- アルマイト(陽極酸化処理)では、電気めっきとは逆に「アルミニウム製品を陽極(プラス極)」に接続する
အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (アルマイト / 陽極酸化処理) တွင် လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်းနှင့် ပြောင်းပြန်ဖြစ်ပြီး အလူမီနီယမ်ပစ္စည်းကို အဖိုတိုင် (陽極 — အပေါင်းတိုင် +) တွင် ချိတ်ဆက်ရသည် - 多孔質層の微細な孔(ポア)を利用して染色でき、最後に熱水等で孔をふさぐ「封孔処理」を行って耐食性を完成させる
အပေါက်ငယ်များသောအလွှာရှိ အပေါက်ငယ်များ (ポア) ကို အသုံးချ၍ အရောင်ဆိုးနိုင်ပြီး နောက်ဆုံးတွင် ရေနွေးပူ စသည်ဖြင့် အပေါက်ငယ်များကို ပိတ်သည့် အပေါက်ငယ်ပိတ်ခြင်း (封孔処理) ပြုလုပ်၍ သံချေးဒဏ်ခံနိုင်ရည် ပြည့်စုံစေရသည် - アルマイト皮膜(酸化アルミニウム)は硬くて耐摩耗性が高く、「電気を通さない(絶縁性)」という特徴がある
အလူမီနီယမ် အောက်ဆိုဒ်လွှာ (酸化アルミニウム) သည် မာကျော၍ ပွန်းစားမှုဒဏ်ခံနိုင်ရည် မြင့်မားပြီး လျှပ်စစ်မစီးကူးသော (လျှပ်ကာသတ္တိရှိသော) ထူးခြားချက်ရှိသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| アルマイト(陽極酸化皮膜) | အလူမီနီယမ် အောက်ဆိုဒ်လွှာ (アルマイト / 陽極酸化皮膜 — မာကျောပြီး လျှပ်ကာသတ္တိရှိသည်) |
| 封孔処理 | အပေါက်ငယ်ပိတ်ခြင်း (封孔処理) |
| 化成処理(リン酸塩処理) | ဓာတုအလွှာပြောင်း ပြုပြင်ခြင်း (化成処理 — ဖော့စဖိတ်အလွှာတင်ခြင်း リン酸塩処理) |
| 三価クロメート処理 | သုံးဆင့်ခရိုမိတ် ပြုပြင်ခြင်း (三価クロメート処理) |
6. 金属塗装の基礎・塗料の4成分と塗装工程(下塗り・中塗り・上塗り)
6. သတ္တုဆေးသုတ်ခြင်း အခြေခံ၊ သုတ်ဆေး၏ ပါဝင်ပစ္စည်း 4 မျိုးနှင့် ဆေးသုတ်ခြင်း အဆင့်ဆင့် (အောက်ခံဆေး၊ အလယ်လွှာဆေး၊ အပေါ်ဆုံးလွှာဆေး)
金属製品に塗る「塗料」は、①塗膜の主成分となり密着性や耐候性を決める「樹脂(ビヒクル・塗膜形成要素)」、②色や防錆力・隠ぺい力を与える粉末「顔料」、③樹脂を溶かして粘度(塗りやすさ)を調整する「溶剤(シンナー)」、④機能を補う「添加剤」の4成分からなります。
သတ္တုထုတ်ကုန်များပေါ်တွင် သုတ်လိမ်းသော သုတ်ဆေး (塗料) သည် (1) ဆေးလွှာ၏ အဓိကပစ္စည်းဖြစ်ပြီး ကပ်ငြိအားနှင့် ရာသီဥတုဒဏ်ခံနိုင်ရည်ကို အဆုံးအဖြတ်ပေးသည့် ကော်စေး (樹脂 / ビヒクル)၊ (2) အရောင်အသွေး၊ သံချေးတားနိုင်စွမ်းနှင့် အောက်ခံဖုံးအုပ်နိုင်စွမ်း ပေးသည့် အရောင်မှုန့် (顔料)၊ (3) ကော်စေးကို အရည်ဖျော်၍ ဆေးပျစ်ချဲနှုန်း (သုတ်ရလွယ်ကူမှု) ကို ချိန်ညှိပေးသည့် ပျော်ရည် / သင်နာ (溶剤 / シンナー) နှင့် (4) ဂုဏ်သတ္တိ ဖြည့်စွက်ပေးသည့် အပိုဖြည့်စွက်ဆေး (添加剤) ဟူသော ပစ္စည်း 4 မျိုးဖြင့် ဖွဲ့စည်းထားပါသည်။
溶剤(揮発成分)は塗装中および乾燥中に蒸発して塗膜には残らず、乾燥後に固まって塗膜として残る成分(樹脂+顔料+添加剤)を「塗膜形成成分(不揮発分・固形分)」と呼びます。
ပျော်ရည် (အငွေ့ပျံပစ္စည်း) သည် ဆေးသုတ်နေစဉ်နှင့် အခြောက်ခံနေစဉ်အတွင်း အငွေ့ပျံသွားပြီး ဆေးလွှာအတွင်း ကျန်ရစ်ခြင်းမရှိဘဲ ခြောက်သွေ့ပြီးနောက် မာကျောကာ ဆေးလွှာအဖြစ် ကျန်ရစ်သော ပစ္စည်းများ (ကော်စေး + အရောင်မှုန့် + အပိုဖြည့်စွက်ဆေး) ကို ဆေးလွှာဖွဲ့စည်းပစ္စည်း (塗膜形成成分 / 不揮発分 / 固形分) ဟု ခေါ်ပါသည်။
本格的な金属塗装は、前処理(脱脂・リン酸塩処理)のあとに「下塗り → 中塗り → 上塗り」の順に重ね塗りを行い、それぞれ役割が異なります。
စနစ်တကျ သတ္တုဆေးသုတ်ခြင်းတွင် အကြိုသန့်စင်ခြင်း (အဆီချွတ်ခြင်းနှင့် ဖော့စဖိတ်အလွှာတင်ခြင်း) ပြုလုပ်ပြီးနောက် အောက်ခံဆေးသုတ်ခြင်း (下塗り) → အလယ်လွှာဆေးသုတ်ခြင်း (中塗り) → အပေါ်ဆုံးလွှာဆေးသုတ်ခြင်း (上塗り) အစဉ်အတိုင်း အလွှာအထပ်ထပ် ဆေးသုတ်ရပြီး အလွှာတစ်ခုချင်းစီ၏ လုပ်ဆောင်ချက်များမှာ ကွဲပြားခြားနားကြပါသည်။
最初の「下塗り(プライマー)」は金属素地との密着性確保とさび止め(防錆)が目的であり、次の「中塗り(サーフェーサー)」は下地の細かい凹凸を埋めて平滑にし、上塗りの吸い込みを防いで付着性を高めます。
ပထမဆုံး အောက်ခံဆေးသုတ်ခြင်း (下塗り / プライマー) သည် မူလသတ္တုမျက်နှာပြင်နှင့် ကပ်ငြိအား ကောင်းမွန်စေရန်နှင့် သံချေးတက်ခြင်းမှ ကာကွယ်ရန် (防錆) ရည်ရွယ်ပြီး၊ ဒုတိယ အလယ်လွှာဆေးသုတ်ခြင်း (中塗り / サーフェーサー) သည် အောက်ခံမျက်နှာပြင်ရှိ အဖုအထစ်ငယ်များကို ဖြည့်ပေး၍ ချောမွေ့ပြန့်ပြူးစေကာ အပေါ်ဆုံးလွှာဆေး စုပ်ယူသွားခြင်းကို တားဆီးပေးပြီး ကပ်ငြိအားကို မြှင့်တင်ပေးပါသည်။
最後の「上塗り(トップコート)」は美しい色彩・光沢と耐候性・耐薬品性を与える工程であり、塗装後に乾燥炉で加熱(例:140〜180℃)して樹脂を架橋反応させ強固に硬化させる方法を「焼付乾燥(焼付塗装)」といいます。
နောက်ဆုံး အပေါ်ဆုံးလွှာဆေးသုတ်ခြင်း (上塗り / トップコート) သည် လှပသော အရောင်အသွေး၊ ပြောင်လက်တောက်ပမှု၊ ရာသီဥတုဒဏ်ခံနိုင်ရည်နှင့် ဓာတုဆေးဒဏ်ခံနိုင်ရည်တို့ကို ပေးစွမ်းသည့် အဆင့်ဖြစ်ပြီး ဆေးသုတ်ပြီးနောက် အခြောက်ခံမီးဖိုတွင် အပူပေး၍ (ဥပမာ — 140℃ မှ 180℃) ကော်စေးများ အပြန်အလှန် ချိတ်ဆက်ဓာတ်ပြုကာ ခိုင်ခံ့စွာ မာကျောစေသည့် နည်းလမ်းကို အပူပေးဖုတ် အခြောက်ခံခြင်း (焼付乾燥 / 焼付塗装) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 塗料の4成分は「樹脂・顔料・溶剤・添加剤」であり、溶剤(シンナー)は粘度調整用で乾燥時に揮発する
သုတ်ဆေး၏ ပါဝင်ပစ္စည်း 4 မျိုးမှာ ကော်စေး (樹脂)၊ အရောင်မှုန့် (顔料)၊ ပျော်ရည် (溶剤) နှင့် အပိုဖြည့်စွက်ဆေး (添加剤) တို့ဖြစ်ကြပြီး ပျော်ရည် (သင်နာ) သည် ဆေးပျစ်ချဲနှုန်း ချိန်ညှိရန်ဖြစ်ကာ အခြောက်ခံချိန်တွင် အငွေ့ပျံသွားသည် - 「下塗り(プライマー)」は防錆と密着、「中塗り」は平滑化、「上塗り」は美観と耐候性のために行う
အောက်ခံဆေးသုတ်ခြင်း (下塗り / プライマー) သည် သံချေးကာကွယ်ရန်နှင့် ကပ်ငြိစေရန်၊ အလယ်လွှာဆေးသုတ်ခြင်း (中塗り) သည် မျက်နှာပြင်ချောမွေ့စေရန်နှင့် အပေါ်ဆုံးလွှာဆေးသုတ်ခြင်း (上塗り) သည် အလှအပနှင့် ရာသီဥတုဒဏ်ခံနိုင်ရန် ပြုလုပ်ခြင်းဖြစ်သည် - 熱硬化性塗料を塗ったあと乾燥炉で加熱硬化させる方法を「焼付乾燥」という
အပူဖြင့်မာကျောသော သုတ်ဆေးကို သုတ်လိမ်းပြီးနောက် အခြောက်ခံမီးဖိုတွင် အပူပေး၍ မာကျောစေသည့် နည်းလမ်းကို အပူပေးဖုတ် အခြောက်ခံခြင်း (焼付乾燥) ဟု ခေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 下塗り・中塗り・上塗り | အောက်ခံဆေးသုတ်ခြင်း (下塗り)၊ အလယ်လွှာဆေးသုတ်ခြင်း (中塗り)၊ အပေါ်ဆုံးလွှာဆေးသုတ်ခြင်း (上塗り) |
| 静電塗装・粉体塗装 | တည်ငြိမ်လျှပ်စစ်သုံး ဆေးမှုတ်ခြင်း (静電塗装) နှင့် အမှုန့်ဆေးသုတ်ခြင်း (粉体塗装) |
| 電着塗装 | လျှပ်စစ်သုံး ဆေးရည်စိမ်သုတ်ခြင်း (電着塗装) |
| たれ・はじき・ピンホール | ဆေးစီးကျခြင်း (たれ)၊ ဆေးကွက်တွန့်ခြင်း (はじき) နှင့် အပေါက်ငယ်ဖြစ်ခြင်း (ピンホール) |
7. 各種塗装方法(エアスプレー・静電・粉体・電着)と塗膜不良対策
7. ဆေးသုတ်နည်း အမျိုးမျိုး (လေဖိအားသုံး ဆေးမှုတ်ခြင်း၊ တည်ငြိမ်လျှပ်စစ်သုံး၊ အမှုန့်ဆေး၊ လျှပ်စစ်သုံး ဆေးရည်စိမ်သုတ်ခြင်း) နှင့် ဆေးလွှာချို့ယွင်းချက် ကာကွယ်ရေး
圧縮空気で塗料を霧状にして吹き付ける「エアスプレー塗装」では、スプレーガンと被塗物との距離を「約20〜30cm」に保ち、ガンを塗装面に対して常に「直角(垂直)」に向けて平行に一定速度で動かし、塗り幅の1/3〜1/2ずつ重ねて(オーバーラップさせて)塗装します。
ဖိသိပ်လေဖြင့် သုတ်ဆေးကို အမှုန်အမွှားအဖြစ် ပြောင်းလဲ၍ မှုတ်ပက်သည့် လေဖိအားသုံး ဆေးမှုတ်ခြင်း (エアスプレー塗装) တွင် ဆေးမှုတ်သေနတ် (スプレーガン) နှင့် ပစ္စည်းကြား အကွာအဝေးကို 20 cm မှ 30 cm ခန့် ထားရှိရပြီး သေနတ်ကို ဆေးသုတ်မည့်မျက်နှာပြင်ပေါ်သို့ အမြဲတမ်း ထောင့်မှန် (90 ဒီဂရီ) ချိန်၍ မျက်နှာပြင်နှင့်အပြိုင် တသမတ်တည်းသော အမြန်နှုန်းဖြင့် ရွေ့လျားကာ ဆေးမှုတ်အကျယ်၏ 1/3 မှ 1/2 စီ ထပ်၍ (オーバーラップ) ဆေးမှုတ်ရပါသည်။
スプレーガンをアーチ状(扇状)に手首で振ったり斜めに吹いたりすると膜厚にムラができ、近すぎると塗料が流れ落ちる「たれ(サギング)」、遠すぎると塗着効率が落ちて表面がザラつく「ドライスプレー(肌荒れ)」になります。
ဆေးမှုတ်သေနတ်ကို လက်ကောက်ဝတ်ဖြင့် စက်ဝိုင်းခြမ်းပုံ လွှဲယမ်းမှုတ်ခြင်း သို့မဟုတ် အစောင်းမှုတ်ခြင်း ပြုလုပ်ပါက ဆေးသားအထူအပါး မညီညာဖြစ်တတ်ပြီး အလွန်နီးကပ်လွန်းပါက ဆေးများ စီးကျသည့် ဆေးစီးကျခြင်း (たれ / サギング) ဖြစ်ပေါ်ကာ အလွန်ဝေးလွန်းပါက ဆေးကပ်ငြိနှုန်း ကျဆင်းပြီး မျက်နှာပြင် ကြမ်းတမ်းသည့် ဆေးခြောက်ကြမ်းခြင်း (ドライスプレー / 肌荒れ) ဖြစ်ပေါ်ပါသည်။
「静電塗装」は、接地(アース・プラス側)した金属被塗物に対し、マイナスに高電圧帯電させた霧状塗料(または粉体塗料)を吹き付ける方法で、静電引力によって裏面まで塗料が回り込む「つきまわり性」に優れ、塗料のロスが少ないのが特徴です。
တည်ငြိမ်လျှပ်စစ်သုံး ဆေးမှုတ်ခြင်း (静電塗装) သည် မြေစိုက်ကြိုး ချိတ်ဆက်ထားသော (အပေါင်းဘက်) သတ္တုပစ္စည်းပေါ်သို့ အနှုတ်ဗို့အားမြင့် တည်ငြိမ်လျှပ်စစ် သွင်းထားသော ဆေးမှုန်များ (သို့မဟုတ် အမှုန့်ဆေး) ကို မှုတ်ပက်သည့် နည်းလမ်းဖြစ်ရာ လျှပ်စစ်ဆွဲငင်အားကြောင့် ပစ္စည်း၏ အနောက်ဘက်အထိ ဆေးများ ပတ်ဝင်ကပ်ငြိသည့် ပတ်ဝင်ကပ်ငြိနိုင်စွမ်း (つきまわり性) ကောင်းမွန်ပြီး ဆေးအလေအလွင့် နည်းပါးသည့် ထူးခြားချက်ရှိပါသည်။
また、有機溶剤を一切使わない100%固形分の微粉末塗料を静電吹付けして加熱溶融させる環境配慮型の「粉体塗装(パウダーコーティング)」や、水溶性塗料プールに自動車ボデーなどを浸して通電し袋構造内部まで均一に下塗りする「電着塗装(カチオン電着)」も重要です。
ထို့ပြင် အော်ဂဲနစ်ပျော်ရည် လုံးဝမသုံးဘဲ 100% အခဲသားဖြစ်သော အမှုန့်ဆေးကို တည်ငြိမ်လျှပ်စစ်ဖြင့် မှုတ်ပက်ပြီး အပူပေးအရည်ပျော်စေသည့် သဘာဝပတ်ဝန်းကျင်နှင့် ကိုက်ညီသော အမှုန့်ဆေးသုတ်ခြင်း (粉体塗装 / パウダーコーティング) နှင့် ရေပျော်သုတ်ဆေးကန်အတွင်းသို့ မော်တော်ကားကိုယ်ထည် စသည်ကို နှစ်စိမ်၍ လျှပ်စစ်ပေးသွင်းကာ အတွင်းပိုင်း အခေါင်းပေါက်များအထိ ညီညာစွာ အောက်ခံဆေးသုတ်ပေးသည့် လျှပ်စစ်သုံး ဆေးရည်စိမ်သုတ်ခြင်း (電着塗装 / カチオン電着) တို့သည်လည်း အရေးကြီးပါသည်။
代表的な塗膜不良には、厚塗りや高粘度・シンナー過多で流れる「たれ」、急激な加熱で溶剤が沸騰し小穴があく「ピンホール(わき:セッティング時間確保で防止)」、油分残りで塗料が弾かれる「はじき(クレーター)」、霧化不良で凹凸になる「ゆず肌(オレンジピール)」があります。
အဓိက ဆေးလွှာချို့ယွင်းချက်များမှာ ဆေးအထူကြီးသုတ်ခြင်း သို့မဟုတ် သင်နာများလွန်းခြင်းကြောင့် စီးကျသည့် ဆေးစီးကျခြင်း (たれ)၊ ရုတ်တရက် အပူပေးမှုကြောင့် ပျော်ရည်ဆူပွက်ပြီး အပေါက်ငယ်များ ဖြစ်ပေါ်သည့် အပေါက်ငယ်ဖြစ်ခြင်း (ピンホール / わき — မီးမဖုတ်မီ ခေတ္တအချိန်ပေးခြင်းဖြင့် ကာကွယ်နိုင်သည်)၊ အဆီကျန်ရှိမှုကြောင့် ဆေးမကပ်ဘဲ တွန့်သွားသည့် ဆေးကွက်တွန့်ခြင်း (はじき / クレーター) နှင့် ဆေးမှုန်ကောင်းစွာ မကွဲခြင်းကြောင့် လိမ္မော်သီးခွံကဲ့သို့ အဖုအထစ်ဖြစ်သည့် လိမ္မော်ခွံမျက်နှာပြင်ဖြစ်ခြင်း (ゆず肌 / オレンジピール) တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- エアスプレーは距離「20〜30cm」を保ち、塗装面に「直角・平行移動」させ、パターン幅の1/3〜1/2を重ねて塗る
လေဖိအားသုံး ဆေးမှုတ်ရာတွင် အကွာအဝေး 20 cm မှ 30 cm ထားရှိပြီး ဆေးသုတ်မည့်မျက်နှာပြင်နှင့် ထောင့်မှန်ချိန်လျက် မျက်နှာပြင်နှင့်အပြိုင် ရွေ့လျားကာ ဆေးမှုတ်အကျယ်၏ 1/3 မှ 1/2 ကို ထပ်၍ သုတ်ရန် - 「静電塗装」はアースした品物に帯電塗料を引き寄せるため塗着効率と「つきまわり性」が高く、「粉体塗装」は有機溶剤を使わない
တည်ငြိမ်လျှပ်စစ်သုံး ဆေးမှုတ်ခြင်း (静電塗装) သည် မြေစိုက်ကြိုး ချိတ်ထားသော ပစ္စည်းသို့ လျှပ်စစ်သွင်းထားသော ဆေးမှုန်များကို ဆွဲငင်စေသဖြင့် ဆေးကပ်ငြိနှုန်းနှင့် ပတ်ဝင်ကပ်ငြိနိုင်စွမ်း မြင့်မားပြီး အမှုန့်ဆေးသုတ်ခြင်း (粉体塗装) သည် အော်ဂဲနစ်ပျော်ရည် လုံးဝမသုံးပါ - 厚塗り等で流れる「たれ」、溶剤急蒸発の小穴「ピンホール」、脱脂不足の「はじき」、霧化不良の「ゆず肌」を防ぐ
ဆေးထူသဖြင့် စီးကျသော ဆေးစီးကျခြင်း (たれ)၊ ပျော်ရည် ရုတ်တရက်အငွေ့ပျံ၍ ဖြစ်သော အပေါက်ငယ်ဖြစ်ခြင်း (ピンホール)၊ အဆီချွတ်မှု မလုံလောက်၍ ဖြစ်သော ဆေးကွက်တွန့်ခြင်း (はじき) နှင့် ဆေးမှုန်မကွဲ၍ ဖြစ်သော လိမ္မော်ခွံမျက်နှာပြင်ဖြစ်ခြင်း (ゆず肌) တို့ကို ကာကွယ်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 膜厚測定(μm) | အလွှာအထူ တိုင်းတာခြင်း (膜厚測定 — ယူနစ် μm) |
| ゴバン目試験(クロスカット) | ဇယားကွက်ခြစ်၍ ဆေးကပ်အားစမ်းသပ်ခြင်း (ゴバン目試験 / クロスカット) |
| 塩水噴霧試験 | ဆားရည်မှုတ် စမ်းသပ်ခြင်း (塩水噴霧試験 — 35℃ တွင် 5% ဆားရည်မှုတ်ခြင်း) |
| 水素ぜい性・ベーキング処理 | ဟိုက်ဒရိုဂျင်ကြောင့် သံမဏိကြွပ်ဆတ်ခြင်း (水素脆性) နှင့် အပူပေးဖုတ်၍ ဟိုက်ဒရိုဂျင်ထုတ်ခြင်း (ベーキング処理) |
8. 皮膜品質検査(膜厚・ゴバン目・塩水噴霧)と薬品安全・排水処理
8. အပေါ်ယံအလွှာ အရည်အသွေး စစ်ဆေးခြင်း (အလွှာအထူ၊ ဇယားကွက်ခြစ်စမ်းသပ်ခြင်း၊ ဆားရည်မှုတ်စမ်းသပ်ခြင်း) နှင့် ဓာတုဆေးရည် ဘေးကင်းရေးနှင့် ရေဆိုးသန့်စင်ခြင်း
完成しためっきや塗膜の「膜厚測定」では、製品を傷つけない非破壊式として、鉄素地(磁性金属)の上の非磁性皮膜には「電磁式膜厚計」、アルミニウム等の非鉄金属の上の絶縁皮膜(アルマイトや塗膜)には「渦電流式膜厚計」を使い分けます。
ပြီးစီးသွားသော သတ္တုရည်စိမ်လွှာ သို့မဟုတ် ဆေးလွှာ၏ အလွှာအထူ တိုင်းတာခြင်း (膜厚測定) တွင် ပစ္စည်းကို မပျက်စီးစေသော နည်းလမ်းအနေဖြင့် သံနှင့် သံမဏိအောက်ခံ (သံလိုက်ကပ်သော သတ္တု) ပေါ်ရှိ သံလိုက်မကပ်သော အလွှာအတွက် လျှပ်စစ်သံလိုက်သုံး အလွှာအထူတိုင်းစက် (電磁式膜厚計) ကို အသုံးပြုပြီး အလူမီနီယမ် စသည့် သံမဟုတ်သော သတ္တုပေါ်ရှိ လျှပ်ကာအလွှာ (အလူမီနီယမ်အောက်ဆိုဒ်လွှာ သို့မဟုတ် ဆေးလွှာ) အတွက် ဝဲဂယက်လျှပ်စီးသုံး အလွှာအထူတိုင်းစက် (渦電流式膜厚計) ကို ခွဲခြားအသုံးပြုပါသည်။
また、塗膜の「密着性(付着性)」を調べる検査では、カッターナイフで塗膜に縦横1mm(または2mm)間隔の格子状の切り目(100マスなど)を入れ、セロハンテープを貼って引き剥がし、剥がれずに残ったマスの数で評価する「ゴバン目試験(クロスカット試験)」を行います。
ထို့ပြင် ဆေးလွှာ၏ ကပ်ငြိအား (密着性 / 付着性) ကို စစ်ဆေးရာတွင် ဓားဖြင့် ဆေးလွှာပေါ်၌ အလျားလိုက်နှင့် ဒေါင်လိုက် 1 mm (သို့မဟုတ် 2 mm) အကွာအဝေးစီရှိသော ဇယားကွက်ပုံစံ ဓားရာများ (အကွက် 100 စသည်) ခြစ်ပြီး တိပ်အကြည်ကို ဖိကပ်၍ ပြန်ဆွဲခွာကာ မကွာကျဘဲ ကျန်ရစ်သော အကွက်အရေအတွက်ဖြင့် အကဲဖြတ်သည့် ဇယားကွက်ခြစ်၍ ဆေးကပ်အားစမ်းသပ်ခြင်း (ゴバン目試験 / クロスカット試験) ကို ပြုလုပ်ပါသည်။
さらに、めっきや塗装品の「耐食性(さびにくさ)」を短期間で加速評価する試験として、試験槽内で5%塩化ナトリウム水溶液(食塩水)を35℃で霧状に連続噴霧し、さびが発生するまでの時間を調べる「塩水噴霧試験(JIS Z 2371)」が広く行われます。
ထို့အပြင် သတ္တုရည်စိမ်ထားသော သို့မဟုတ် ဆေးသုတ်ထားသော ပစ္စည်းများ၏ သံချေးဒဏ်ခံနိုင်ရည် (耐食性) ကို အချိန်တိုအတွင်း အမြန်စမ်းသပ်အကဲဖြတ်သည့် နည်းလမ်းအဖြစ် စမ်းသပ်ကန်အတွင်း၌ 5% ဆိုဒီယမ်ကလိုရိုက် ဆားရည်ကို 35℃ တွင် အခိုးအငွေ့အဖြစ် ဆက်တိုက်မှုတ်ပက်ပြီး သံချေးစတင်တက်လာသည်အထိ ကြာချိန်ကို စစ်ဆေးသော ဆားရည်မှုတ် စမ်းသပ်ခြင်း (塩水噴霧試験 JIS Z 2371) ကို ကျယ်ပြန့်စွာ ပြုလုပ်ကြပါသည်။
表面処理職場の安全管理では、めっきで使う「シアン化合物(青酸ソーダ等の毒物)」と塩酸・硫酸などの「酸」が混ざると、猛毒の「シアン化水素ガス(青酸ガス)」が発生して死亡事故になるため、両者は厳重に区分保管し絶対に混合させません。
မျက်နှာပြင်ပြုပြင်သည့် လုပ်ငန်းခွင်၏ ဘေးကင်းရေး စီမံခန့်ခွဲမှုတွင် သတ္တုရည်စိမ်ရာ၌ အသုံးပြုသော ဆိုင်ယာနိုက် ဒြပ်ပေါင်း (シアン化合物 — ဆိုဒီယမ်ဆိုင်ယာနိုက် စသည့် အဆိပ်ပစ္စည်း) နှင့် ဟိုက်ဒရိုကလိုရစ်အက်ဆစ်၊ ဆာလဖျူရစ်အက်ဆစ် စသည့် အက်ဆစ်များ ရောနှောမိပါက အလွန်အဆိပ်ပြင်းသော ဟိုက်ဒရိုဂျင်ဆိုင်ယာနိုက် ဓာတ်ငွေ့ (シアン化水素ガス / 青酸ガス) ထွက်ပေါ်လာပြီး သေဆုံးသည်အထိ အန္တရာယ်ရှိသောကြောင့် ၎င်းနှစ်မျိုးကို တိကျစွာ သီးခြားစီ ခွဲခြားသိမ်းဆည်းရမည်ဖြစ်ပြီး လုံးဝ မရောနှောမိစေရပါ။
塗装作業では局所排気装置(塗装ブース)を稼働させて「有機溶剤作業主任者」の指揮下で「有機ガス用防毒マスク」を着用し、工場排水はpH調整による「中和・凝集沈殿処理(重金属水酸化物除去)」や酸化還元処理で無害化してから放流します。
ဆေးသုတ်လုပ်ငန်းတွင် သတ်မှတ်နေရာ လေစုပ်ထုတ်စက် (局所排気装置 — ဆေးမှုတ်ခန်း) ကို ဖွင့်ထားပြီး အော်ဂဲနစ်ပျော်ရည် လုပ်ငန်းတာဝန်ခံ၏ ကြီးကြပ်မှုအောက်၌ အော်ဂဲနစ်ဓာတ်ငွေ့သုံး အဆိပ်ဓာတ်ငွေ့ကာ နှာခေါင်းစည်းကို ဝတ်ဆင်ရမည်ဖြစ်ကာ စက်ရုံရေဆိုးများကိုမူ pH ချိန်ညှိ၍ ဓာတ်ပြယ်စေခြင်းနှင့် အနည်ကျစုစည်းခြင်း (လေးလံသော သတ္တုဟိုက်ဒရောက်ဆိုဒ်များ ဖယ်ရှားခြင်း) နှင့် ဓာတ်တိုးဓာတ်လျှော့ ပြုပြင်ခြင်းတို့ဖြင့် အဆိပ်အတောက် ကင်းစင်အောင် သန့်စင်ပြီးမှသာ စွန့်ထုတ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 鉄素地の膜厚は「電磁式膜厚計」、アルミ素地の膜厚は「渦電流式膜厚計」で非破壊測定する
သံအောက်ခံပေါ်ရှိ အလွှာအထူကို လျှပ်စစ်သံလိုက်သုံး အလွှာအထူတိုင်းစက် (電磁式膜厚計) ဖြင့် တိုင်းတာပြီး အလူမီနီယမ်အောက်ခံပေါ်ရှိ အလွှာအထူကို ဝဲဂယက်လျှပ်စီးသုံး အလွှာအထူတိုင်းစက် (渦電流式膜厚計) ဖြင့် ပစ္စည်းမပျက်စီးစေဘဲ တိုင်းတာသည် - 塗膜の密着性は「ゴバン目試験(クロスカット試験)」、耐食性は5%食塩水を吹き付ける「塩水噴霧試験」で調べる
ဆေးလွှာ၏ ကပ်ငြိအားကို ဇယားကွက်ခြစ်၍ ဆေးကပ်အားစမ်းသပ်ခြင်း (ゴバン目試験) ဖြင့် စစ်ဆေးပြီး သံချေးဒဏ်ခံနိုင်ရည်ကို 5% ဆားရည်မှုတ်ပက်သည့် ဆားရည်မှုတ် စမ်းသပ်ခြင်း (塩水噴霧試験) ဖြင့် စစ်ဆေးသည် - 「シアン化合物」と「酸」が混ざると猛毒の青酸ガスが出るため混合厳禁であり、排水は必ず無害化処理後に放流する
ဆိုင်ယာနိုက် ဒြပ်ပေါင်း (シアン化合物) နှင့် အက်ဆစ်တို့ ရောနှောမိပါက အလွန်အဆိပ်ပြင်းသော ဆိုင်ယာနိုက်ဓာတ်ငွေ့ ထွက်ပေါ်သောကြောင့် လုံးဝမရောနှောရသည့်အပြင် ရေဆိုးများကို မဖြစ်မနေ အဆိပ်အတောက် ကင်းစင်အောင် သန့်စင်ပြီးမှ စွန့်ထုတ်ရန်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| シアン化合物と酸の混合禁止 | ဆိုင်ယာနိုက် ဒြပ်ပေါင်းနှင့် အက်ဆစ် ရောနှောခြင်း တားမြစ်ချက် |
| 保護眼鏡・不浸透性手袋 | ဘေးကင်းရေးမျက်မှန် (保護眼鏡) နှင့် ဆေးရည်မစိမ့်ဝင်သော လက်အိတ် (不浸透性手袋) |
| 排水処理設備 | ရေဆိုးသန့်စင်စက်ရုံ (排水処理設備 — ဓာတ်ပြယ်စေခြင်းနှင့် အနည်ကျစေခြင်း) |
| 水洗シャワー・洗眼器 | အရေးပေါ် ရေပန်း (水洗シャワー) နှင့် မျက်စိဆေးကိရိယာ (洗眼器) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
表面処理の試験では、極性の引っかけが最頻出です。「電気めっきでは品物を陰極(マイナス極)につなぐ」のに対し、「アルミニウムの陽極酸化処理(アルマイト)では品物を陽極(プラス極)につなぐ」という違いを確実に区別しましょう。
မျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း စာမေးပွဲတွင် အဖိုအမတိုင် (極性) ကို လှည့်စားမေးသည့် မေးခွန်းများ အများဆုံး ပါဝင်လေ့ရှိပါသည်။ လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) တွင် ပစ္စည်းကို အမတိုင် (陰極 — အနှုတ်တိုင် −) ၌ ချိတ်ဆက်ရပြီး အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト) တွင်မူ ပစ္စည်းကို အဖိုတိုင် (陽極 — အပေါင်းတိုင် +) ၌ ချိတ်ဆက်ရသည် ဟူသော ကွာခြားချက်ကို သေချာစွာ ခွဲခြားမှတ်သားထားပါ။
めっき方式の比較では、外部電源を使う「電気めっき」、還元剤の化学反応でプラスチックにも均一に析出できる「無電解(化学)めっき」、約450℃の溶けた亜鉛に浸す「溶融亜鉛めっき」の特徴が問われます。
သတ္တုရည်စိမ်နည်းများ နှိုင်းယှဉ်ရာတွင် ပြင်ပလျှပ်စစ်ဓာတ်အားသုံး လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき)၊ ဓာတ်လျှော့ပစ္စည်း၏ ဓာတုဓာတ်ပြုမှုဖြင့် ပလတ်စတစ်ပေါ်တွင်ပါ အလွှာအထူ ညီညာစွာ စိမ်နိုင်သော လျှပ်စစ်မသုံး ဓာတုသတ္တုရည်စိမ်ခြင်း (無電解めっき) နှင့် 450℃ ခန့် အရည်ပျော်နေသော သွပ်ရည်ပူထဲ နှစ်စိမ်သည့် သွပ်ရည်ပူစိမ်ခြင်း (溶融亜鉛めっき) တို့၏ ထူးခြားချက်များကို မေးလေ့ရှိပါသည်။
安全・環境管理では、「シアン化合物と酸の接触厳禁(猛毒のシアン化水素ガス発生)」「薬液飛散時は直ちに15分以上の流水洗浄」「排水は系統別に分けて処理する」が鉄則です。
ဘေးကင်းရေးနှင့် သဘာဝပတ်ဝန်းကျင် စီမံခန့်ခွဲမှုတွင် ဆိုင်ယာနိုက် ဒြပ်ပေါင်းနှင့် အက်ဆစ် လုံးဝမထိတွေ့စေရန် (အဆိပ်ပြင်း ဟိုက်ဒရိုဂျင်ဆိုင်ယာနိုက် ဓာတ်ငွေ့ ထွက်ပေါ်ခြင်း)၊ ဓာတုဆေးရည် စဉ်ကျထိတွေ့ချိန်တွင် ချက်ချင်း ရေသန့်ဖြင့် 15 မိနစ်နှင့်အထက် ဆေးကြောရန်နှင့် ရေဆိုးများကို အမျိုးအစားအလိုက် သီးခြားစီ ခွဲခြားသန့်စင်ရန် တို့သည် မဖြစ်မနေ လိုက်နာရမည့် စည်းမျဉ်းများ ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 極性と法則:電気めっきは品物=陰極(-)、アルマイトは品物=陽極(+)/析出量(膜厚)は電気量(電流密度×時間)に比例
အဖိုအမတိုင်နှင့် နိယာမ — လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်းတွင် ပစ္စည်း = အမတိုင် (−)၊ အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (アルマイト) တွင် ပစ္စည်း = အဖိုတိုင် (+) / သတ္တုကပ်ငြိပမာဏ (အလွှာအထူ) သည် လျှပ်စစ်ပမာဏ (လျှပ်စီးသိပ်သည်းဆ × အချိန်) နှင့် တိုက်ရိုက်အချိုးကျသည် - イオン化傾向とpH:イオン化傾向は「Al>Zn>Fe>Ni>Sn>Pb>(H)>Cu>Ag>Au」/pH7=中性、7未満=酸性、7超=アルカリ性
အိုင်ယွန်ဖြစ်လွယ်မှုနှင့် pH — အိုင်ယွန်ဖြစ်လွယ်မှု အစဉ်မှာ Al > Zn > Fe > Ni > Sn > Pb > (H) > Cu > Ag > Au ဖြစ်သည် / pH 7 = ဓာတ်ပြယ်၊ 7 အောက် = အက်ဆစ်ဓာတ်၊ 7 အထက် = အယ်လ်ကာလီဓာတ် - アルマイトとめっき欠陥:硬質アルマイトは0〜5℃の低温浴/染色は「染色後に封孔処理」/高力鋼の水素ぜい性はベーキング(約190〜200℃)で除去
အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်းနှင့် သတ္တုရည်စိမ် ချို့ယွင်းချက်များ — အမာစား အလူမီနီယမ်အောက်ဆိုဒ်လွှာ (硬質アルマイト) သည် 0℃ မှ 5℃ အပူချိန်နိမ့်ကန်ကို သုံးသည် / အရောင်ဆိုးရာတွင် အရောင်ဆိုးပြီးမှ အပေါက်ငယ်ပိတ်ခြင်း (封孔処理) ပြုလုပ်ရသည် / ဆွဲအားမြင့်သံမဏိ၏ ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်းကို အပူပေးဖုတ်ခြင်း (ベーキング 190℃ မှ 200℃ ခန့်) ဖြင့် ဖယ်ရှားရသည် - 試験・検査基準:外観試験=照度500lx以上/中性塩水噴霧試験=NaCl濃度5%(50g/L)・槽内温度35℃/ハルセル試験=陰極を斜めに配置
စမ်းသပ်စစ်ဆေးမှု စံနှုန်းများ — မျက်မြင်စစ်ဆေးခြင်း = အလင်းရောင် 500 lx နှင့်အထက် / ဓာတ်ပြယ် ဆားရည်မှုတ်စမ်းသပ်ခြင်း = NaCl ပြင်းအား 5% (50 g/L) နှင့် ကန်အတွင်းအပူချိန် 35℃ / ဟားလ်ဆဲလ် စမ်းသပ်မှု = အမတိုင်ပြားကို အစောင်းအနေအထားဖြင့် ထားရှိသည် - 薬品安全と排水処理:シアンと酸の混合厳禁/目や皮膚に薬液が付いたら15分以上流水で洗う/シアン酸化分解・六価クロム還元後に中和凝集沈殿
ဓာတုဆေးရည် ဘေးကင်းရေးနှင့် ရေဆိုးသန့်စင်ခြင်း — ဆိုင်ယာနိုက်နှင့် အက်ဆစ် လုံးဝမရောနှောရ / မျက်စိ သို့မဟုတ် အရေပြားပေါ် ဆေးရည်စဉ်ပါက 15 မိနစ်နှင့်အထက် ရေဖြင့်ဆေးရန် / ဆိုင်ယာနိုက်ကို ဓာတ်တိုးဖြိုခွဲပြီး ခြောက်ဆင့်ခရိုမီယမ်ကို ဓာတ်လျှော့ပြီးမှ ဓာတ်ပြယ်အနည်ကျစေရသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 電気めっきと無電解めっき | လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき) နှင့် လျှပ်စစ်မသုံး ဓာတုသတ္တုရည်စိမ်ခြင်း (無電解めっき) |
| 陽極酸化処理(アルマイト)と封孔処理 | အလူမီနီယမ် အောက်ဆိုဒ်လွှာတင်ခြင်း (陽極酸化処理 / アルマイト) နှင့် အပေါက်ငယ်ပိတ်ခြင်း (封孔処理) |
| 水素ぜい性とベーキング処理 | ဟိုက်ဒရိုဂျင်ကြောင့် သံမဏိကြွပ်ဆတ်ခြင်း (水素脆性) နှင့် အပူပေးဖုတ်၍ ဟိုက်ဒရိုဂျင်ထုတ်ခြင်း (ベーキング処理) |
| ハルセル試験と中性塩水噴霧試験 | ဟားလ်ဆဲလ် စမ်းသပ်မှု (ハルセル試験) နှင့် ဓာတ်ပြယ် ဆားရည်မှုတ် စမ်းသပ်ခြင်း (中性塩水噴霧試験) |
သတ္တုမျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf