
Pelapisan Logam (Plating) dan Perlakuan Permukaan
めっき・表面処理
Manufaktur industri - Mesin & Elektronik · 製造分野 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
めっきの目的・pH(ピーエイチ)と前処理(脱脂・酸洗・水洗)
Tujuan Plating, pH, dan Pra-perlakuan (Degreasing, Acid Pickling, Pembilasan)
めっきなどの表面処理は、防食性(耐食性)や装飾性、耐摩耗性などの機能を高めるために行います。
Perlakuan permukaan seperti plating meningkatkan ketahanan korosi, tampilan dekoratif, ketahanan aus, dan fungsi permukaan.
水溶液のpHは7が中性、7未満が酸性、7より大きい値がアルカリ性(塩基性)を表します。
Pada larutan air, pH 7 adalah netral, kurang dari 7 bersifat asam, dan lebih dari 7 bersifat basa (alkali).
めっき前のバフ研磨で表面を滑らかにし、アルカリ脱脂で油分を除き(水濡れ性で確認)、酸洗でさびや酸化皮膜を除きます。
Sebelum plating, pemolesan buff menghaluskan permukaan, degreasing alkali menghilangkan minyak (diuji dengan uji water-break), dan acid pickling menghilangkan karat/oksida.
酸洗液には素地の過溶解と水素ぜい性を防ぐ抑制剤(インヒビター)を入れ、各工程の間では前液の持ち込みを防ぐため十分に水洗します。
Inhibitor pada larutan asam mencegah pelarutan berlebih logam dasar dan kerapuhan hidrogen, serta pembilasan air antar tahap mencegah terbawanya cairan (drag-in).
Poin penting
- 【○正しい】水溶液のpHは7が中性、7未満が酸性、7より大きい値がアルカリ性である。
(○ Benar) Nilai pH larutan 7 adalah netral, di bawah 7 asam, dan di atas 7 basa (alkali). - 【○正しい】脱脂後に水が均一に広がれば脱脂良好(油分が残ると水をはじく)であり、酸洗では抑制剤を使う。
(○ Benar) Air yang menyebar merata menandakan degreasing baik (sisa minyak menolak air), dan inhibitor digunakan saat acid pickling. - 【×誤り】前処理で「最初にめっきをしてから最後に脱脂・酸洗する」や「水洗を省略する」というのは誤り。
(× Salah) Menyatakan 'lakukan plating dulu baru degreasing/pickling di akhir' atau 'lewati pembilasan air antar tahap' adalah SALAH.
| Kosakata | Arti |
|---|---|
| 表面処理 | perlakuan permukaan |
| 脱脂 | penghilangan lemak (degreasing) |
| 酸洗 | pencucian asam (acid pickling) |
| 抑制剤 | inhibitor korosi |
| 水洗 | pembilasan air |
電気めっきの原理・浴管理・不良対策と水素ぜい性
Prinsip Elektroplating, Kontrol Bak, Cacat Plating, dan Kerapuhan Hidrogen
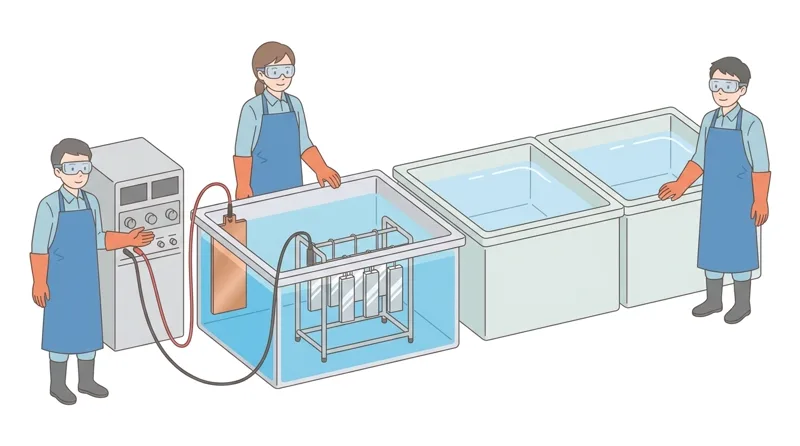
電気めっきでは、品物を直流電源のマイナス側(陰極)、金属板をプラス側(陽極)につなぎ、めっき厚さは電流と時間の積(電気量)に比例します。
Pada elektroplating, benda kerja dihubungkan ke kutub negatif DC (katoda) dan pelat logam ke kutub positif (anoda); ketebalan lapisan sebanding dengan arus dikali waktu.
極間距離が近すぎる部分や端・角部は電流が集まってめっきが厚くなり、電流密度が高すぎると表面が黒く粗くなる「ヤケ(焦げ)」が起きます。
Bagian yang terlalu dekat dengan anoda atau sudut tajam mengalami konsentrasi arus sehingga lebih tebal; rapat arus yang terlalu tinggi menyebabkan 'terbakar' (yake) yang kasar dan gelap.
めっき液はろ過機で固形異物を除いて「ざらつき」を防ぎ、ハルセル試験で電流密度ごとの外観状態を調べ、水素の泡による小さな穴(ピット)を防ぎます。
Filtrasi menyaring kotoran padat agar tidak kasar, uji Hull cell memeriksa kondisi lapisan pada berbagai rapat arus, dan pelepasan gelembung hidrogen mencegah lubang kecil (pit).
高強度の鋼が水素を吸って割れやすくなる「水素ぜい性」を防ぐため、めっき後すみやかに加熱処理(ベーキング)を行って水素を放出させます。
Untuk mencegah 'kerapuhan hidrogen' pada baja berkekuatan tinggi, pemanggangan (baking) dilakukan segera setelah plating untuk mengeluarkan hidrogen.
Poin penting
- 【○正しい】電気めっきでは品物をマイナス側(陰極)につなぎ、めっき厚さは電流×時間(電気量)に比例する。
(○ Benar) Hubungkan benda kerja ke kutub negatif (katoda); ketebalan plating sebanding dengan arus × waktu. - 【○正しい】高電流密度部の黒い粗面不良を「ヤケ」、水素気泡による小穴を「ピット」といい、高強度鋼はめっき後にベーキングで水素ぜい性を防ぐ。
(○ Benar) Permukaan kasar gelap pada rapat arus tinggi disebut 'terbakar' (yake), lubang kecil akibat gelembung hidrogen disebut 'pit', dan baking mencegah kerapuhan hidrogen. - 【×誤り】品物をプラス側(陽極)につなぐ、またはハルセル試験を「破壊引張試験」というのは誤り。
(× Salah) Menghubungkan benda kerja ke kutub positif (anoda) atau menyebut uji Hull cell sebagai 'uji tarik destruktif' adalah SALAH.
| Kosakata | Arti |
|---|---|
| 陰極 | katoda (kutub negatif) |
| 陽極 | anoda (kutub positif) |
| 電流密度 | rapat arus |
| ハルセル試験 | uji Hull cell |
| 水素ぜい性 | kerapuhan hidrogen |
ラックめっき・バレルめっき・無電解めっき・溶融亜鉛めっき
Rack Plating, Barrel Plating, Electroless Plating, dan Hot-Dip Galvanizing
大きな部品は引っ掛け治具(ラック)に吊るしてめっきし(接点に付いためっきは剥離して通電性を保つ)、小さなねじ類は回転容器に入れる「バレルめっき」で処理します。
Komponen besar digantung pada jig (rack) yang kontaknya harus dikupas berkala agar tetap konduktif, sedangkan sekrup kecil dimasukkan ke tabung berputar ('barrel plating').
「無電解めっき(化学めっき)」は外部電源を使わず薬品による化学反応で析出させるため、複雑な形状にも均一な厚さでめっきでき、プラスチックへのめっきにも使われます。
'Electroless plating' (pelapisan kimia) mengendapkan logam melalui reaksi reduksi tanpa listrik luar, menghasilkan ketebalan merata pada bentuk rumit dan digunakan untuk melapisi plastik.
無電解ニッケル-りんめっきは約400℃で熱処理すると硬度が大きく上がり、装飾クロムめっきでは先に銅やニッケルの下地めっきをしてから薄くクロムをめっきします。
Lapisan Ni-P tanpa listrik meningkat tajam kekerasannya bila dipanaskan sekitar 400°C, dan krom dekoratif dilapiskan tipis di atas lapisan dasar nikel.
「溶融亜鉛めっき」は約450℃に溶かした亜鉛浴に鋼材を浸して厚い皮膜を作る方法で、耐用年数は皮膜の厚さ(付着量)にほぼ比例します。
'Hot-dip galvanizing' mencelupkan baja ke seng cair sekitar 450°C untuk membentuk lapisan tebal yang umur pakainya sebanding dengan ketebalan lapisan.
Poin penting
- 【○正しい】小さなねじやボルトを多数まとめるには「バレルめっき」、外部電源を使わず均一な膜厚を得るには「無電解めっき」を使う。
(○ Benar) Gunakan 'barrel plating' untuk sekrup kecil dalam jumlah banyak, dan 'electroless plating' untuk ketebalan seragam tanpa listrik luar. - 【○正しい】無電解ニッケルめっきは約400℃の熱処理で硬くなり、溶融亜鉛めっきは約450℃の溶融亜鉛に浸し厚いほど長持ちする。
(○ Benar) Nikel tanpa listrik mengeras dengan pemanasan ~400°C; hot-dip galvanizing memakai seng cair ~450°C dan makin tebal makin tahan lama. - 【×誤り】プラスチックを前処理なしで直接電気めっきできる、またはラック接点のめっきを剥離しなくてよいというのは誤り。
(× Salah) Menyatakan plastik isolator dapat dielektroplating langsung tanpa pra-perlakuan, atau kontak rack tidak perlu dikupas, adalah SALAH.
| Kosakata | Arti |
|---|---|
| バレルめっき | barrel plating |
| 無電解めっき | electroless plating |
| 下地めっき | lapisan dasar (undercoat) |
| 溶融亜鉛めっき | hot-dip galvanizing |
化成処理・陽極酸化処理(アルマイト)・ドライプレーティング
Pelapisan Konversi, Anodizing (Alumite), dan Dry Plating
亜鉛めっき後の白さびを防ぐクロメート処理では、環境規制により有害な六価クロムから三価クロム化成処理への転換が進んでいます。
Pada perlakuan kromat untuk mencegah karat putih pada pelapisan seng, industri beralih dari kromium heksavalen yang beracun ke kromium trivalen yang ramah lingkungan.
鉄鋼表面の「りん酸塩化成処理(パーカー処理)」は、塗装の下地として塗料の密着性と防食性を高めるために行われます。
'Pelapisan konversi fosfat' pada baja membentuk lapisan dasar yang meningkatkan daya rekat cat dan ketahanan korosi.
アルミニウムの「陽極酸化処理(アルマイト)」では、品物を陽極にして多孔質酸化皮膜を作り、染色する場合は沸騰水などの封孔処理の前に行います。
Pada 'anodizing' aluminium (alumite), benda kerja dijadikan anoda untuk membentuk lapisan oksida berpori; pewarnaan harus dilakukan sebelum penutupan pori (sealing) dengan air mendidih.
アルマイトの浴温が高すぎると皮膜が溶けて軟らかくなり、逆に0〜5℃の低温にすると厚くて硬い「硬質アルマイト」が得られます(真空中で成膜する方法はドライプレーティングといいます)。
Suhu bak anodizing yang terlalu tinggi melarutkan dan melunakkan lapisan, sedangkan suhu rendah 0–5°C menghasilkan 'hard anodizing' yang tebal dan keras (pelapisan di ruang vakum disebut dry plating).
Poin penting
- 【○正しい】環境対策として三価クロム化成処理が使われ、りん酸塩処理は塗装の密着性向上に使われる。
(○ Benar) Kromat trivalen menggantikan kromat heksavalen demi lingkungan, dan pelapisan fosfat meningkatkan daya rekat cat. - 【○正しい】アルマイトの染色は封孔処理の前に行い、硬質アルマイトは0〜5℃の低温浴で処理する。
(○ Benar) Pewarnaan alumite dilakukan sebelum penutupan pori (sealing), dan hard anodizing memakai suhu bak rendah 0–5°C. - 【×誤り】封孔処理で微細孔をふさいだ後に染料で染色する、または浴温が高いほど硬い皮膜になるというのは誤り。
(× Salah) Menyatakan pewarnaan dilakukan setelah pori ditutup (sealing), atau suhu bak makin tinggi membuat lapisan makin keras, adalah SALAH.
| Kosakata | Arti |
|---|---|
| 三価クロム化成処理 | konversi kromat trivalen |
| りん酸塩化成処理 | pelapisan konversi fosfat |
| 陽極酸化処理(アルマイト) | anodizing (alumite) |
| 封孔処理 | perlakuan penutupan pori (sealing) |
| 硬質アルマイト | hard anodizing |
金属の性質・品質検査・滴定器具と安全・排水処理
Sifat Logam, Inspeksi Kualitas, Alat Titrasi, Keselamatan, dan Air Limbah
イオン化傾向は「Al>Zn>Fe>Cu」の順で大きく(亜鉛は鉄よりさびやすい鉄の代わりに溶けて守る防食作用がある)、密度はアルミニウムが約2.7g/cm³、亜鉛が約7.1g/cm³です。
Kecenderungan ionisasi berurutan 'Al > Zn > Fe > Cu' (seng melindungi besi secara pengorbanan), dan massa jenis aluminium sekitar 2,7 g/cm³ sedangkan seng sekitar 7,1 g/cm³.
検査では、外観検査の照度を500ルクス(lx)以上とし、中性塩水噴霧試験は5%塩化ナトリウム水溶液・35℃で行い、膜厚は蛍光X線や電磁式膜厚計で非破壊測定します。
Inspeksi visual membutuhkan pencahayaan minimal 500 lx, uji semprot garam netral memakai larutan NaCl 5% pada 35°C, dan ketebalan diukur secara non-destruktif dengan XRF atau alat ukur elektromagnetik.
めっき液の中和滴定では、ホールピペットで一定量をコニカルビーカーに取り、指示薬を加えてビュレットから試薬を滴下して濃度を求めます。
Pada analisis titrasi, pipet gondok (whole pipette) mengambil sampel ke gelas kimia konis, indikator ditambahkan, lalu reagen diteteskan dari buret.
シアン化合物と酸が混ざると猛毒のシアン化水素ガスが出るため厳禁であり、シアン系・六価クロム系・酸アルカリ系の排水は必ず系統別に分けて処理します。
Dilarang keras mencampur senyawa sianida dengan asam karena menghasilkan gas hidrogen sianida (HCN) yang mematikan; limbah sianida, kromium heksavalen, dan asam/alkali harus dipisahkan pengolahannya.
Poin penting
- 【○正しい】イオン化傾向はAl>Zn>Fe>Cuの順であり、中性塩水噴霧試験は5%塩化ナトリウム水溶液・35℃、外観検査は500lx以上で行う。
(○ Benar) Kecenderungan ionisasi adalah Al > Zn > Fe > Cu; uji semprot garam netral memakai NaCl 5% pada 35°C; inspeksi visual wajib >= 500 lx. - 【○正しい】滴定ではホールピペット・コニカルビーカー・ビュレット・指示薬を使い、膜厚は蛍光X線や電磁式膜厚計で非破壊測定する。
(○ Benar) Titrasi memakai pipet gondok, gelas konis, buret, dan indikator; ketebalan lapisan diukur tanpa merusak dengan XRF atau alat elektromagnetik. - 【×誤り】シアン化合物と酸を同じ場所に保管したり、シアン系と酸系の排水を未処理のまま混ぜて流すのは猛毒ガスが発生するため厳禁。
(× Salah) Menyimpan sianida bersama asam atau mencampur limbah sianida dan limbah asam tanpa diolah sangat dilarang karena menghasilkan gas mematikan.
| Kosakata | Arti |
|---|---|
| イオン化傾向 | kecenderungan ionisasi |
| 塩水噴霧試験 | uji semprot garam |
| 電磁式膜厚計 | alat ukur ketebalan elektromagnetik |
| ビュレット | buret |
| シアン化水素 | hidrogen sianida |
Perlakuan Permukaan Logam
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf