
Mạ và xử lý bề mặt
めっき・表面処理
Chế tạo công nghiệp - Cơ khí & Điện tử · 製造分野 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
めっきの目的・pH(ピーエイチ)と前処理(脱脂・酸洗・水洗)
Mục đích mạ, độ pH và tiền xử lý (Tẩy dầu mỡ, tẩy axit, rửa nước)
めっきなどの表面処理は、防食性(耐食性)や装飾性、耐摩耗性などの機能を高めるために行います。
Xử lý bề mặt như mạ giúp nâng cao khả năng chống ăn mòn (chống gỉ), tính trang trí thẩm mỹ và tính năng chịu mài mòn cho sản phẩm.
水溶液のpHは7が中性、7未満が酸性、7より大きい値がアルカリ性(塩基性)を表します。
Độ pH của dung dịch có pH = 7 là trung tính, nhỏ hơn 7 là tính axit và lớn hơn 7 là tính kiềm (bazơ).
めっき前のバフ研磨で表面を滑らかにし、アルカリ脱脂で油分を除き(水濡れ性で確認)、酸洗でさびや酸化皮膜を除きます。
Trước khi mạ, đánh bóng phớt vải (Buffing) làm nhẵn bề mặt, tẩy dầu mỡ bằng kiềm (kiểm tra bằng độ thấm ướt màng nước) và tẩy axit để khử gỉ/màng oxit.
酸洗液には素地の過溶解と水素ぜい性を防ぐ抑制剤(インヒビター)を入れ、各工程の間では前液の持ち込みを防ぐため十分に水洗します。
Bể tẩy axit có pha chất ức chế (Inhibitor) để chống ăn mòn quá mức kim loại nền và chống giòn hydro; giữa các công đoạn phải rửa nước kỹ để tránh mang lẫn hóa chất sang bể sau.
Điểm cần nhớ
- 【○正しい】水溶液のpHは7が中性、7未満が酸性、7より大きい値がアルカリ性である。
(○ Đúng) Độ pH của dung dịch bằng 7 là trung tính, nhỏ hơn 7 là axit, lớn hơn 7 là kiềm. - 【○正しい】脱脂後に水が均一に広がれば脱脂良好(油分が残ると水をはじく)であり、酸洗では抑制剤を使う。
(○ Đúng) Sau khi tẩy dầu mỡ, nếu màng nước trải đều không đứt đoạn là sạch tốt (còn dầu sẽ bị co cụm giọt nước); khi tẩy axit cần dùng chất ức chế ăn mòn. - 【×誤り】前処理で「最初にめっきをしてから最後に脱脂・酸洗する」や「水洗を省略する」というのは誤り。
(× Sai) Nói quy trình đúng là 'mạ xong rồi mới tẩy dầu mỡ, tẩy axit ở cuối' hoặc 'bỏ qua bước rửa nước giữa các bể' là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 表面処理 | xử lý bề mặt |
| 脱脂 | tẩy dầu mỡ (Degreasing) |
| 酸洗 | tẩy gỉ bằng axit (Acid pickling) |
| 抑制剤 | chất ức chế ăn mòn (Inhibitor) |
| 水洗 | rửa nước |
電気めっきの原理・浴管理・不良対策と水素ぜい性
Nguyên lý mạ điện, quản lý bể mạ, khắc phục lỗi và giòn hydro
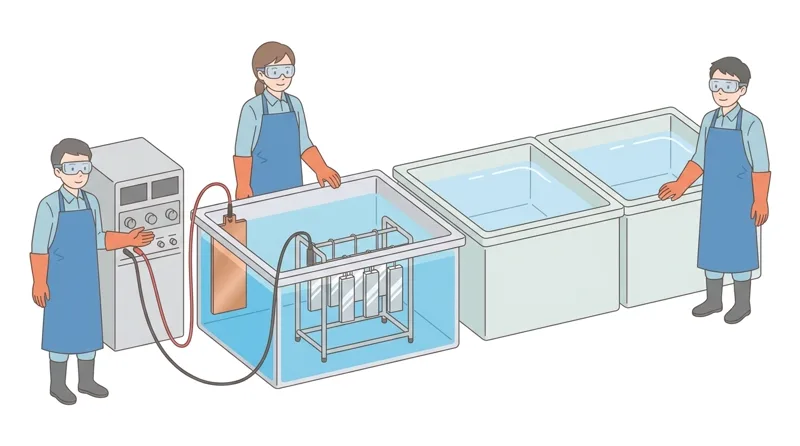
電気めっきでは、品物を直流電源のマイナス側(陰極)、金属板をプラス側(陽極)につなぎ、めっき厚さは電流と時間の積(電気量)に比例します。
Trong mạ điện, sản phẩm nối với cực âm (-, Catốt) và tấm kim loại nối với cực dương (+, Anốt); chiều dày lớp mạ tỷ lệ thuận với tích của dòng điện và thời gian mạ (điện lượng).
極間距離が近すぎる部分や端・角部は電流が集まってめっきが厚くなり、電流密度が高すぎると表面が黒く粗くなる「ヤケ(焦げ)」が起きます。
Vị trí khoảng cách hai cực quá gần hoặc ở mép/góc nhọn sẽ bị tập trung dòng điện làm lớp mạ dày lên; nếu mật độ dòng điện quá cao sẽ gây 'cháy mạ' (Yake) đen nhám.
めっき液はろ過機で固形異物を除いて「ざらつき」を防ぎ、ハルセル試験で電流密度ごとの外観状態を調べ、水素の泡による小さな穴(ピット)を防ぎます。
Dung dịch mạ được lọc tuần hoàn để khử cặn bẩn gây 'sần nhám', dùng thử nghiệm Hull cell để kiểm tra trạng thái mạ theo dải mật độ dòng, và ngăn bọt khí hydro bám gây lỗ kim (Pit).
高強度の鋼が水素を吸って割れやすくなる「水素ぜい性」を防ぐため、めっき後すみやかに加熱処理(ベーキング)を行って水素を放出させます。
Để chống 'giòn hydro' làm thép cường độ cao dễ nứt gãy do hấp thụ hydro, ngay sau khi mạ phải sấy gia nhiệt (Baking) ở khoảng 190–200°C để đuổi khí hydro ra ngoài.
Điểm cần nhớ
- 【○正しい】電気めっきでは品物をマイナス側(陰極)につなぎ、めっき厚さは電流×時間(電気量)に比例する。
(○ Đúng) Khi mạ điện, sản phẩm nối vào cực âm (Catốt) và độ dày lớp mạ tỷ lệ thuận với dòng điện × thời gian (điện lượng). - 【○正しい】高電流密度部の黒い粗面不良を「ヤケ」、水素気泡による小穴を「ピット」といい、高強度鋼はめっき後にベーキングで水素ぜい性を防ぐ。
(○ Đúng) Lỗi bề mặt đen nhám ở vùng mật độ dòng cao gọi là 'cháy mạ' (Yake), lỗ nhỏ do bọt khí hydro gọi là 'lỗ kim' (Pit), và thép cường độ cao phải sấy Baking sau mạ để khử giòn hydro. - 【×誤り】品物をプラス側(陽極)につなぐ、またはハルセル試験を「破壊引張試験」というのは誤り。
(× Sai) Nối sản phẩm cần mạ vào cực dương (Anốt) hoặc nói thử nghiệm Hull cell là 'thử nghiệm kéo đứt phá hủy' là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 陰極 | cực âm (Catốt) |
| 陽極 | cực dương (Anốt) |
| 電流密度 | mật độ dòng điện |
| ハルセル試験 | thử nghiệm Hull cell |
| 水素ぜい性 | giòn hydro |
ラックめっき・バレルめっき・無電解めっき・溶融亜鉛めっき
Mạ treo (Rack), mạ quay (Barrel), mạ hóa học (Electroless) và mạ kẽm nhúng nóng
大きな部品は引っ掛け治具(ラック)に吊るしてめっきし(接点に付いためっきは剥離して通電性を保つ)、小さなねじ類は回転容器に入れる「バレルめっき」で処理します。
Chi tiết lớn được treo lên giá treo (Rack) để mạ (lớp mạ bám trên chấu tiếp điểm giá treo phải được bóc tẩy định kỳ để giữ dẫn điện tốt); còn ốc vít nhỏ được cho vào lồng quay gọi là 'mạ quay' (Barrel).
「無電解めっき(化学めっき)」は外部電源を使わず薬品による化学反応で析出させるため、複雑な形状にも均一な厚さでめっきでき、プラスチックへのめっきにも使われます。
'Mạ hóa học' (mạ không điện) không dùng nguồn điện ngoài mà dùng phản ứng khử hóa học nên tạo được lớp mạ dày đồng đều trên cả hình dạng phức tạp và dùng để mạ lên nhựa (Plastic).
無電解ニッケル-りんめっきは約400℃で熱処理すると硬度が大きく上がり、装飾クロムめっきでは先に銅やニッケルの下地めっきをしてから薄くクロムをめっきします。
Lớp mạ niken-photpho hóa học khi nhiệt luyện ở khoảng 400°C sẽ tăng mạnh độ cứng; còn mạ crom trang trí thường mạ lót đồng/niken trước rồi mới phủ lớp crom mỏng lên trên.
「溶融亜鉛めっき」は約450℃に溶かした亜鉛浴に鋼材を浸して厚い皮膜を作る方法で、耐用年数は皮膜の厚さ(付着量)にほぼ比例します。
'Mạ kẽm nhúng nóng' nhúng thép vào bể kẽm nóng chảy ở khoảng 450°C tạo lớp mạ dày chống gỉ lâu dài, có tuổi thọ chống ăn mòn gần như tỷ lệ thuận với độ dày lớp kẽm.
Điểm cần nhớ
- 【○正しい】小さなねじやボルトを多数まとめるには「バレルめっき」、外部電源を使わず均一な膜厚を得るには「無電解めっき」を使う。
(○ Đúng) Để mạ hàng loạt ốc vít nhỏ dùng 'mạ quay' (Barrel), còn mạ không dùng nguồn điện ngoài tạo chiều dày đồng đều là 'mạ hóa học' (Electroless). - 【○正しい】無電解ニッケルめっきは約400℃の熱処理で硬くなり、溶融亜鉛めっきは約450℃の溶融亜鉛に浸し厚いほど長持ちする。
(○ Đúng) Mạ niken hóa học tăng độ cứng khi nhiệt luyện ở ~400°C; mạ kẽm nhúng nóng nhúng vào kẽm chảy lỏng ở ~450°C và lớp mạ càng dày càng bền. - 【×誤り】プラスチックを前処理なしで直接電気めっきできる、またはラック接点のめっきを剥離しなくてよいというのは誤り。
(× Sai) Nói nhựa không dẫn điện có thể mạ điện trực tiếp không cần tiền xử lý, hoặc không cần bóc lớp mạ bám trên tiếp điểm giá treo là SAI.
| Từ vựng | Nghĩa |
|---|---|
| バレルめっき | mạ quay (Barrel plating) |
| 無電解めっき | mạ hóa học (Electroless plating) |
| 下地めっき | mạ lót (Undercoat) |
| 溶融亜鉛めっき | mạ kẽm nhúng nóng |
化成処理・陽極酸化処理(アルマイト)・ドライプレーティング
Xử lý hóa chuyển, Anodizing nhôm (Alumite) và mạ khô chân không
亜鉛めっき後の白さびを防ぐクロメート処理では、環境規制により有害な六価クロムから三価クロム化成処理への転換が進んでいます。
Trong xử lý thụ động cromat chống gỉ trắng sau mạ kẽm, ngành công nghiệp đã chuyển từ crom hóa trị 6 (Cr6+ độc hại) sang xử lý crom hóa trị 3 (Cr3+) thân thiện môi trường.
鉄鋼表面の「りん酸塩化成処理(パーカー処理)」は、塗装の下地として塗料の密着性と防食性を高めるために行われます。
'Xử lý hóa chuyển photphat' trên bề mặt thép tạo lớp màng tinh thể mịn làm lớp lót giúp tăng độ bám dính của sơn và chống ăn mòn.
アルミニウムの「陽極酸化処理(アルマイト)」では、品物を陽極にして多孔質酸化皮膜を作り、染色する場合は沸騰水などの封孔処理の前に行います。
Trong 'Anodizing nhôm' (Alumite), nhôm được nối vào cực dương (Anốt) để tạo màng oxit nhôm xốp; nếu nhuộm màu thì phải nhuộm trước khi bịt lỗ (Sealing) bằng nước sôi hoặc hơi nước.
アルマイトの浴温が高すぎると皮膜が溶けて軟らかくなり、逆に0〜5℃の低温にすると厚くて硬い「硬質アルマイト」が得られます(真空中で成膜する方法はドライプレーティングといいます)。
Nếu nhiệt độ bể Alumite quá cao màng oxit sẽ bị hòa tan mềm và mỏng; ngược lại làm lạnh bể ở 0–5°C sẽ tạo được màng 'Alumite cứng' (Hard anodizing). Phương pháp phủ màng trong chân không gọi là mạ khô (PVD/CVD).
Điểm cần nhớ
- 【○正しい】環境対策として三価クロム化成処理が使われ、りん酸塩処理は塗装の密着性向上に使われる。
(○ Đúng) Xử lý crom hóa trị 3 được dùng thay thế crom hóa trị 6 để bảo vệ môi trường; xử lý photphat giúp tăng độ bám dính cho lớp sơn phủ. - 【○正しい】アルマイトの染色は封孔処理の前に行い、硬質アルマイトは0〜5℃の低温浴で処理する。
(○ Đúng) Nhuộm màu Alumite phải thực hiện trước khi bịt lỗ (Sealing), và Alumite cứng được gia công trong bể nhiệt độ thấp 0–5°C. - 【×誤り】封孔処理で微細孔をふさいだ後に染料で染色する、または浴温が高いほど硬い皮膜になるというのは誤り。
(× Sai) Nói bịt kín lỗ siêu nhỏ (Sealing) xong rồi mới ngâm thuốc nhuộm màu, hoặc nhiệt độ bể càng cao màng Alumite càng cứng là SAI.
| Từ vựng | Nghĩa |
|---|---|
| 三価クロム化成処理 | xử lý hóa chuyển crom hóa trị 3 |
| りん酸塩化成処理 | xử lý hóa chuyển photphat |
| 陽極酸化処理(アルマイト) | xử lý Anodizing nhôm (Alumite) |
| 封孔処理 | xử lý bịt lỗ (Sealing) |
| 硬質アルマイト | Alumite cứng (Hard anodizing) |
金属の性質・品質検査・滴定器具と安全・排水処理
Tính chất kim loại, kiểm tra chất lượng, dụng cụ chuẩn độ và an toàn xử lý nước thải
イオン化傾向は「Al>Zn>Fe>Cu」の順で大きく(亜鉛は鉄よりさびやすい鉄の代わりに溶けて守る防食作用がある)、密度はアルミニウムが約2.7g/cm³、亜鉛が約7.1g/cm³です。
Khuynh hướng ion hóa giảm dần theo thứ tự 'Al > Zn > Fe > Cu' (kẽm mạnh hơn sắt nên bảo vệ hy sinh cho sắt); khối lượng riêng của nhôm khoảng 2,7 g/cm³ và kẽm khoảng 7,1 g/cm³.
検査では、外観検査の照度を500ルクス(lx)以上とし、中性塩水噴霧試験は5%塩化ナトリウム水溶液・35℃で行い、膜厚は蛍光X線や電磁式膜厚計で非破壊測定します。
Khi kiểm tra, độ rọi sáng kiểm tra ngoại quan phải từ 500 lx trở lên, thử phun sương muối trung tính dùng dung dịch NaCl 5% ở 35°C, và đo chiều dày không phá hủy bằng máy huỳnh quang tia X (XRF) hoặc máy đo từ tính.
めっき液の中和滴定では、ホールピペットで一定量をコニカルビーカーに取り、指示薬を加えてビュレットから試薬を滴下して濃度を求めます。
Khi chuẩn độ phân tích dung dịch mạ, dùng pipet bầu (Whole pipette) lấy thể tích chính xác vào cốc nón (Conical beaker), nhỏ chất chỉ thị màu rồi nhỏ dung dịch chuẩn từ buret (Burette).
シアン化合物と酸が混ざると猛毒のシアン化水素ガスが出るため厳禁であり、シアン系・六価クロム系・酸アルカリ系の排水は必ず系統別に分けて処理します。
Tuyệt đối cấm để hợp chất xyanua trộn lẫn với axit vì sẽ sinh ra khí hydro xyanua (HCN) kịch độc; nước thải chứa xyanua, crom hóa trị 6 và axit/kiềm bắt buộc phải phân luồng xử lý riêng.
Điểm cần nhớ
- 【○正しい】イオン化傾向はAl>Zn>Fe>Cuの順であり、中性塩水噴霧試験は5%塩化ナトリウム水溶液・35℃、外観検査は500lx以上で行う。
(○ Đúng) Khuynh hướng ion hóa là Al > Zn > Fe > Cu; thử phun sương muối trung tính dùng NaCl 5% ở 35°C; kiểm tra ngoại quan cần độ sáng ≥ 500 lx. - 【○正しい】滴定ではホールピペット・コニカルビーカー・ビュレット・指示薬を使い、膜厚は蛍光X線や電磁式膜厚計で非破壊測定する。
(○ Đúng) Chuẩn độ dùng pipet bầu, cốc nón, buret và chất chỉ thị; chiều dày màng đo không phá hủy bằng máy XRF hoặc máy đo từ tính. - 【×誤り】シアン化合物と酸を同じ場所に保管したり、シアン系と酸系の排水を未処理のまま混ぜて流すのは猛毒ガスが発生するため厳禁。
(× Sai) Bảo quản chung xyanua với axit hoặc trộn chung nước thải chứa xyanua với nước thải axit khi chưa xử lý là CẤM KỴ vì sinh ra khí kịch độc.
| Từ vựng | Nghĩa |
|---|---|
| イオン化傾向 | khuynh hướng ion hóa |
| 塩水噴霧試験 | thử nghiệm phun sương muối |
| 電磁式膜厚計 | máy đo chiều dày màng từ tính |
| ビュレット | ống chuẩn độ (Burette) |
| シアン化水素 | khí hydro xyanua (HCN) |
Xử lý bề mặt kim loại
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf