 Tokutei Pass
Manajemen Higiene dan Pengendalian Proses dengan HACCP
HACCPによる衛生管理と工程管理
Pengolahan makanan · 飲食料品製造業 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
HACCPの基本と3つの危害要因
Dasar-Dasar HACCP dan Tiga Faktor Bahaya
HACCP(ハサップ)は「危害要因分析(HA)・重要管理点(CCP)」の頭文字をとった衛生管理のしくみです。原材料の受入れから出荷までの全工程で危害を予測し、重要な工程を連続的に管理して事故を未然に防ぎます。
HACCP adalah singkatan dari Hazard Analysis (Analisis Bahaya) dan Critical Control Point (Titik Kendali Kritis). Sistem manajemen higiene ini memprediksi bahaya di seluruh proses mulai dari penerimaan bahan baku hingga pengiriman, serta memantau langkah-langkah penting secara berkelanjutan untuk mencegah kecelakaan.
HACCPは「一般衛生管理(施設・設備の清掃や手洗いなど)」という土台の上で初めて効果を発揮します。また、小規模な事業者は業界団体の手引書を参考にした「HACCPの考え方を取り入れた衛生管理」を行います。
HACCP hanya efektif apabila dijalankan di atas fondasi Manajemen Higiene Umum (seperti kebersihan fasilitas dan cuci tangan). Usaha berskala kecil menerapkan Manajemen Higiene yang Mengadopsi Konsep HACCP dengan mengacu pada buku panduan asosiasi industri.
管理すべき3つの危害要因(ハザード)は、①生物的危害要因(細菌・ウイルス・寄生虫)、②化学的危害要因(洗剤・殺菌剤・残留農薬・ヒスタミン・アレルゲン)、③物理的危害要因(金属片・ガラス・石・硬い骨など)です。
Tiga faktor bahaya (hazard) yang harus dikendalikan adalah: (1) Bahaya biologis (bakteri, virus, parasit), (2) Bahaya kimia (detergen, disinfektan, residu pestisida, histamin, alergen), dan (3) Bahaya fisik (serpihan logam, kaca, batu, tulang keras, dll.).
Poin penting
- HACCPは「危害要因分析(HA)」と「重要管理点(CCP)」から成り、一般衛生管理を土台として行う。
HACCP terdiri dari Analisis Bahaya (HA) dan Titik Kendali Kritis (CCP), yang dijalankan di atas fondasi Manajemen Higiene Umum. - 3つの危害要因は「生物的(菌等)・化学的(薬品・アレルゲン等)・物理的(金属・ガラス・石等)」である。
Tiga faktor bahaya adalah Biologis (bakteri, dll.), Kimia (bahan kimia, alergen, dll.), dan Fisik (logam, kaca, batu, dll.). - 最終製品の抜き取り検査だけでなく、製造工程全体で危険を予防することが目的である。
Tujuan HACCP bukan sekadar uji sampel produk akhir, melainkan mencegah bahaya di sepanjang proses produksi.
| Kosakata | Arti |
|---|---|
| 危害要因分析 | Analisis Bahaya (HA) |
| 重要管理点 | Titik Kendali Kritis (CCP) |
| 生物的危害要因 | faktor bahaya biologis |
| 化学的危害要因 | faktor bahaya kimia |
| 物理的危害要因 | faktor bahaya fisik |
HACCPの12手順(準備5手順と原則1・2)
12 Langkah HACCP (5 Langkah Persiapan serta Prinsip 1 & 2)
HACCPは5つの準備手順と7原則を合わせた「12手順」で進めます。手順1は「HACCPチームの編成」、手順2は原材料や保存方法などをまとめた「製品説明書の作成」です。
HACCP dijalankan melalui 12 langkah yang terdiri atas 5 langkah persiapan dan 7 prinsip. Langkah 1 adalah Pembentukan Tim HACCP, dan Langkah 2 adalah Pembuatan Lembar Deskripsi Produk (merangkum bahan baku, cara penyimpanan, dll.).
手順3は加熱の有無や乳幼児・高齢者向けかといった「用途と対象消費者の確認」、手順4は「製造工程一覧図の作成」、手順5は実際の現場と合っているかを確かめる「現場確認」です。
Langkah 3 adalah Konfirmasi Tujuan Penggunaan dan Konsumen Sasaran (apakah perlu dipanaskan, apakah untuk bayi atau lansia); Langkah 4 adalah Pembuatan Diagram Alir Proses Produksi; dan Langkah 5 adalah Verifikasi Lapangan terhadap Diagram Alir.
手順6(原則1)は各工程の危険と対策をリストアップする「危害要因分析(HA)」です。続く手順7(原則2)は、決定図(ディシジョンツリー)などを使い、加熱殺菌や金属探知など特に厳重に管理すべき「重要管理点(CCP)の決定」です。
Langkah 6 (Prinsip 1) adalah Analisis Bahaya (HA) untuk mendata bahaya dan tindakan pencegahan di tiap proses. Langkah 7 (Prinsip 2) adalah Penentuan Titik Kendali Kritis (CCP) menggunakan Pohon Keputusan (Decision Tree) pada proses penting seperti sterilisasi panas atau deteksi logam.
Poin penting
- 準備5手順は「①チーム編成→②製品説明書→③用途・対象者確認→④製造工程一覧図→⑤現場確認」の順に行う。
Lima langkah persiapan berurutan: (1) Bentuk tim -> (2) Deskripsi produk -> (3) Konfirmasi penggunaan & konsumen -> (4) Diagram alir -> (5) Cek lapangan. - 手順6(原則1)は危害要因分析(HA)、手順7(原則2)は重要管理点(CCP)の決定である。
Langkah 6 (Prinsip 1) adalah Analisis Bahaya (HA), dan Langkah 7 (Prinsip 2) adalah Penentuan Titik Kendali Kritis (CCP). - 加熱殺菌工程や金属探知機による検査工程は、代表的な重要管理点(CCP)である。
Proses sterilisasi pemanasan dan pemeriksaan dengan detektor logam merupakan contoh utama Titik Kendali Kritis (CCP).
| Kosakata | Arti |
|---|---|
| 製品説明書 | lembar deskripsi produk |
| 製造工程一覧図 | diagram alir proses produksi |
| 決定図 | diagram/pohon keputusan (Decision Tree) |
| 加熱殺菌 | sterilisasi pemanasan |
HACCPの原則3〜7と基準逸脱時の対応
Prinsip 3 hingga 7 HACCP dan Penanganan Saat Penyimpangan Batas
手順8(原則3)は「管理基準(CL)の設定」です。「中心温度75℃で1分間以上」や「殺菌液の濃度・時間」のように客観的な数値で決めます。手順9(原則4)はCLを継続監視する「モニタリング方法の設定」です。
Langkah 8 (Prinsip 3) adalah Penetapan Batas Kritis (CL). Batas harus ditetapkan dengan angka objektif—seperti suhu tengah 75°C selama minimal 1 menit atau konsentrasi serta waktu perendaman disinfektan—bukan perasaan yang samar. Langkah 9 (Prinsip 4) adalah Penetapan Metode Pemantauan (Monitoring) untuk mengawasi kepatuhan CL.
手順10(原則5)はCLから外れたときの「改善措置の設定」です。加熱温度や冷却温度が基準を満たさないときは、ラインを止めて責任者へ報告し、該当ロットの製品を隔離・保留して原因を直します。
Langkah 10 (Prinsip 5) adalah Penetapan Tindakan Perbaikan saat terjadi penyimpangan CL. Jika suhu pemanasan atau pendinginan tidak memenuhi standar, hentikan lini produksi, lapor kepada penanggung jawab, pisahkan dan tahan lot produk terkait, lalu perbaiki penyebabnya.
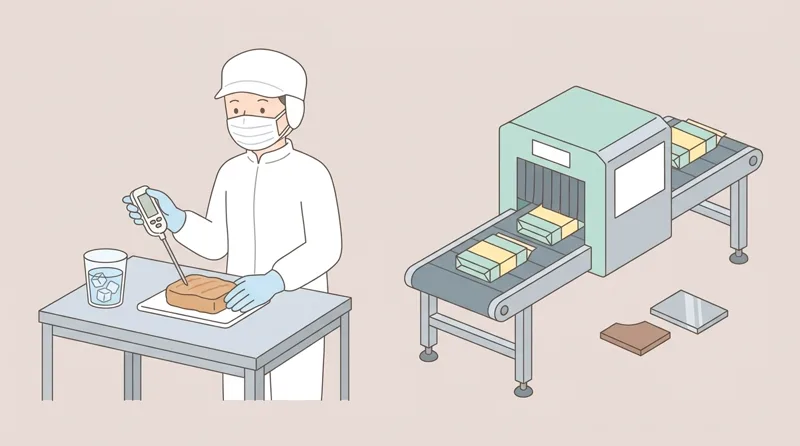
手順11(原則6)は有効性を確認する「検証方法の設定」で、氷水(0℃)や標準分銅による温度計・はかりの校正も含みます。手順12(原則7)は「記録の作成と保管」で、訂正は修正液を使わず二重線と訂正印で行います。
Langkah 11 (Prinsip 6) adalah Penetapan Metode Verifikasi guna memastikan rencana berjalan efektif, termasuk kalibrasi termometer dengan air es (0°C) dan timbangan dengan anak timbangan standar. Langkah 12 (Prinsip 7) adalah Pembuatan dan Penyimpanan Catatan; jika salah tulis, jangan gunakan cairan penghapus (tipe-x), melainkan coret dengan dua garis dan beri cap koreksi.
Poin penting
- 管理基準(CL)は感覚的な表現ではなく、温度・時間・濃度などの具体的な数値で設定する。
Batas Kritis (CL) harus ditetapkan dengan angka spesifik (suhu, waktu, konsentrasi), bukan ungkapan perasaan yang subjektif. - モニタリングで基準逸脱を見つけたときは、製造を止めて報告し、対象ロットを隔離・保留する。
Saat pemantauan menemukan penyimpangan CL, hentikan produksi, segera lapor, serta pisahkan dan tahan lot produk yang terdampak. - 温度計やはかりは定期的に校正し、記録の訂正は修正液を使わず二重線で行う。
Kalibrasi termometer dan timbangan secara berkala, serta koreksi kesalahan catatan dengan dua garis tanpa cairan penghapus.
| Kosakata | Arti |
|---|---|
| 管理基準 | Batas Kritis (Critical Limit / CL) |
| モニタリング | pemantauan (monitoring) |
| 改善措置 | tindakan perbaikan (korektif) |
| 検証 | verifikasi |
| 校正 | kalibrasi alat ukur |
| 二重線 | coretan dua garis (saat mengoreksi catatan) |
検査機器の管理とトレーサビリティ
Pengelolaan Alat Inspeksi dan Ketertelusuran (Traceability)
金属探知機は、作業開始前・作業中・終了後に鉄(Fe)とステンレス(SUS)のテストピースを製品と一緒にトンネル中央へ通し、検出感度と排除装置の動作を点検します。反応しないときは製造を始めず報告します。
Pada detektor logam, lewatkan keping uji (test piece) besi (Fe) dan baja tahan karat (SUS) bersama produk melalui bagian tengah terowongan sebelum, selama, dan sesudah kerja guna memeriksa sensitivitas serta alat penyortir (rejecter). Jika tidak bereaksi, jangan mulai produksi dan segera laporkan.
X線異物検出機は、石・ガラス・硬い骨・金属などを検出でき、アルミ蒸着袋に入った製品の検査にも有効です。ウェイトチェッカー(重量選別機)は内容量の過不足(例:300g±10gなら290〜310gが合格)を検査します。
Detektor benda asing sinar-X dapat mendeteksi batu, kaca, tulang keras, dan logam, serta efektif untuk produk dalam kemasan berlapis aluminium. Weight checker (mesin penyortir berat) memeriksa kelebihan atau kekurangan isi (misalnya standar 300g ± 10g berarti 290–310g lulus).
加熱殺菌後の冷却水はピンホールからの汚染を防ぐため殺菌された清潔な水を使い、ロットごとに保存検体(サンプル)を保管してコールドチェーン(低温物流)で出荷します。
Gunakan air bersih yang telah disterilisasi sebagai air pendingin pascasterilisasi guna mencegah kontaminasi lewat lubang mikro (pinhole), simpan sampel pertinggal untuk setiap lot, dan kirimkan produk dengan rantai dingin (Cold Chain).
仕入先・製造ロット・出荷先を追跡できるしくみをトレーサビリティといい、万一問題が起きたときに素早い自主回収(リコール)や原因究明を行うために欠かせません。
Sistem untuk melacak pemasok bahan, lot produksi, dan tujuan pengiriman disebut ketertelusuran (Traceability); hal ini sangat penting untuk penarikan produk mandiri (recall) dan penyelidikan penyebab secara cepat bila terjadi masalah.
Poin penting
- 金属探知機は鉄(Fe)とステンレス(SUS)のテストピースを通し、排除装置まで正常に動くか確認する。
Uji detektor logam dengan test piece besi (Fe) dan baja tahan karat (SUS) serta pastikan alat penyortir bekerja normal. - X線異物検出機は金属だけでなく石・ガラス・硬い骨も検出でき、アルミ包装品にも使える。
Detektor sinar-X dapat mendeteksi batu, kaca, tulang keras, maupun logam, dan dapat digunakan pada kemasan aluminium. - トレーサビリティにより、問題発生時に対象ロットの追跡と迅速な自主回収(リコール)ができる。
Ketertelusuran (Traceability) memungkinkan pelacakan lot terdampak dan penarikan kembali (recall) secara cepat saat terjadi masalah.
| Kosakata | Arti |
|---|---|
| 金属探知機 | detektor logam |
| テストピース | keping uji (test piece) |
| X線異物検出機 | detektor benda asing sinar-X |
| ウェイトチェッカー | weight checker (mesin pemeriksa berat) |
| トレーサビリティ | ketertelusuran (traceability) |
| コールドチェーン | rantai dingin (cold chain) |
製造現場の計算(希釈・歩留まり・不良率・生産計画)
Perhitungan di Tempat Kerja (Pengenceran, Rendemen, Tingkat Cacat, Rencana Produksi)
1%は10,000ppmです。濃度5%(50,000ppm)の次亜塩素酸ナトリウム原液から200ppmの消毒液を10L(10,000mL)作る場合は、10,000×200÷50,000=40mLの原液に水を加えて全量10Lにします。
Lakukan perhitungan larutan disinfektan dan bumbu secara akurat. Karena 1% = 10.000 ppm, untuk membuat 10 L (10.000 mL) larutan 200 ppm dari natrium hipoklorit 5% (50.000 ppm), diperlukan 10.000 x 200 / 50.000 = 40 mL larutan induk ditambah air hingga total 10 L.
濃度3%の食塩水を10,000g作るときは、食塩300g(10,000×0.03)と水9,700gを混ぜます。また、歩留まり(可食部の割合)が90%の野菜で90kgの具材を得るには、90÷0.9=100kgの原料が必要です。
Untuk membuat 10.000 g air garam konsentrasi 3%, campurkan 300 g garam (10.000 x 0,03) dengan 9.700 g air. Selain itu, jika sayuran memiliki rendemen (bagian yang dapat dimakan) 90%, untuk memperoleh 90 kg bahan siap pakai diperlukan 90 / 0,9 = 100 kg bahan mentah.
500個製造して10個の不良品が出たときの不良率は、10÷500×100=2%です。生産時間では、1分間に40個包装できる機械で2,400個作るなら2,400÷40=60分かかります。
Jika terdapat 10 produk cacat dari 500 produk yang dibuat, tingkat cacatnya adalah 10 / 500 x 100 = 2%. Untuk waktu produksi, mengemas 2.400 produk dengan mesin berkecepatan 40 bungkus per menit membutuhkan waktu 2.400 / 40 = 60 menit.
1人1分間に10箱詰められる作業者3人(合計30箱/分)で1,200箱作業するなら1,200÷30=40分であり、480個の製品を1箱24個入りで箱詰めするなら480÷24=20箱になります。
Jika 3 pekerja yang masing-masing mengemas 10 kotak per menit (total 30 kotak/menit) mengerjakan 1.200 kotak, waktunya 1.200 / 30 = 40 menit; dan 480 produk yang dimasukkan ke kardus isi 24 buah akan menghasilkan 480 / 24 = 20 kardus.
Poin penting
- 5%(50,000ppm)原液から200ppmの消毒液を10L作るには、原液40mLに水を加えて10Lにする。
Untuk membuat 10 L larutan disinfektan 200 ppm dari larutan induk 5% (50.000 ppm), tambahkan air pada 40 mL larutan induk hingga menjadi 10 L. - 3%食塩水10,000gには食塩300gと水9,700gが必要であり、歩留まり90%で90kg得るには原料100kgが要る。
Membuat 10.000 g air garam 3% butuh 300 g garam dan 9.700 g air; rendemen 90% untuk hasil 90 kg butuh 100 kg bahan baku. - 不良率(%)=不良品数÷総生産数×100で求める(500個中10個なら2%)。
Tingkat cacat (%) = Jumlah produk cacat / Total produksi x 100 (10 cacat dari 500 buah adalah 2%).
| Kosakata | Arti |
|---|---|
| 希釈 | pengenceran |
| 原液 | larutan induk (pekat) |
| 歩留まり | rendemen (persentase bagian yang dapat dipakai) |
| 不良率 | persentase produk cacat |
食品表示・アレルゲン管理・包装の点検
Pelabelan Makanan, Pengendalian Alergen, dan Pemeriksaan Kemasan
食品表示基準により、原材料名は使用重量の多い順に記載し、食品添加物も基準どおり正確に計量して表示します。栄養成分表示では「熱量・たんぱく質・脂質・炭水化物・食塩相当量」の5項目と製造所の表示が義務です。
Berdasarkan Standar Pelabelan Makanan, nama bahan baku ditulis berurutan dari berat yang paling banyak, dan bahan tambahan pangan juga harus ditimbang akurat serta dicantumkan. Label informasi nilai gizi wajib mencantumkan 5 item: Energi, Protein, Lemak, Karbohidrat, dan Setara Garam, beserta nama dan alamat pabrik.
傷みやすい弁当や惣菜には安全に食べられる「消費期限」、スナック菓子や缶詰にはおいしく食べられる「賞味期限」を表示します。どちらも「未開封で表示された保存方法を守った場合」の期限です。
Makanan yang cepat rusak seperti bento dan lauk siap saji mencantumkan Tanggal Kedaluwarsa Konsumsi (Shohikigen), sedangkan makanan tahan lama seperti camilan dan makanan kaleng mencantumkan Tanggal Baik Sebelum (Shomikigen). Keduanya berlaku jika kemasan belum dibuka dan disimpan sesuai petunjuk pada label.
食物アレルギーで重篤な症状が出やすい「特定原材料8品目(えび・かに・くるみ・小麦・そば・卵・乳・落花生)」は表示が義務づけられています(大豆・ごま・豚肉・さば等は推奨品目)。
Delapan bahan baku spesifik pemicu alergi parah yang wajib dicantumkan adalah: Udang, Kepiting, Kenari (Walnut), Gandum, Buckwheat (Soba), Telur, Susu, dan Kacang Tanah (sedangkan kedelai, wijen, daging babi, ikan makarel, dll. merupakan item anjuran).
アレルゲンの交差汚染を防ぐため、アレルゲンを含まない製品を先に製造し、使用後の器具は徹底的に洗浄します。包装工程では製品規格書と表示を照合し、シール部への具材の噛み込み(密封不良)を厳重に点検します。
Untuk mencegah kontaminasi silang alergen, produksi terlebih dahulu produk tanpa alergen dan cuci bersih peralatan setelah dipakai. Pada tahap pengemasan, cocokkan label dengan lembar spesifikasi produk dan periksa bagian segel panas agar tidak ada bahan yang terjepit (cacat segel).
Poin penting
- 原材料は重量の多い順に記載し、傷みやすい食品には消費期限、日持ちする食品には賞味期限を表示する。
Bahan baku ditulis dari yang terberat; makanan cepat rusak memakai Shohikigen dan makanan tahan lama memakai Shomikigen. - 義務表示の特定原材料8品目は「えび・かに・くるみ・小麦・そば・卵・乳・落花生」である。
Delapan alergen wajib label adalah Udang, Kepiting, Kenari, Gandum, Buckwheat (Soba), Telur, Susu, dan Kacang Tanah. - アレルゲンを含まない製品を先に生産し、包装時は表示の誤りやシール部の噛み込みを点検する。
Produksi produk bebas alergen lebih dulu, serta periksa kesalahan label dan bahan yang terjepit pada segel kemasan.
| Kosakata | Arti |
|---|---|
| 消費期限 | tanggal batas konsumsi (Shohikigen, makanan cepat rusak) |
| 賞味期限 | tanggal baik sebelum (Shomikigen, makanan tahan lama) |
| 特定原材料 | bahan baku spesifik (8 alergen wajib label) |
| 栄養成分表示 | label informasi nilai gizi |
| 噛み込み | terjepitnya isi produk pada bagian segel kemasan |
HACCP & proses produksi
Latihan soal bab ini di aplikasiReferensi resmi
- 厚生労働省・OTAFF 飲食料品製造業特定技能1号技能測定試験 学習用テキスト — https://otaff.or.jp/tokutei/insyoku-1/materials/