
Dasar Manajemen Waktu Pengiriman (Delivery)
納期管理基礎
Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 納期管理の意義・納期遅れの弊害と「早期納入の弊害」
1. Makna Manajemen Waktu Pengiriman, Dampak Buruk Keterlambatan, dan "Dampak Buruk Pengiriman Terlalu Cepat"
「納期」とは、顧客や後工程から指定された「要求納期」に対し、生産能力や資材の調達状況を確認したうえで合意・約束した「契約納期(回答納期)」のことです。「納期管理」とは、約束した期日に約束した場所へ指定の品物と数量を確実に納めるための管理活動です。
"Waktu pengiriman / jatuh tempo (Nouki)" adalah "Tanggal Pengiriman Kontrak (tanggal janji pengiriman)" yang disepakati setelah memeriksa kapasitas produksi dan ketersediaan material terhadap "Tanggal Pengiriman Permintaan" yang ditentukan pelanggan atau proses berikutnya. "Manajemen Waktu Pengiriman (Delivery Management)" adalah kegiatan pengelolaan untuk menyerahkan barang dan jumlah yang ditentukan ke lokasi yang dijanjikan tepat pada tanggal yang dijanjikan.
「納期遅れ(納期遅延)」を引き起こすと、顧客の生産ラインを止めてしまい社会的信用を失墜させるだけでなく、違約金の発生・次回以降の失注・特急手配や残業によるコスト増大など重大な損失を招きます。
Menimbulkan "Keterlambatan Pengiriman" bukan hanya menghentikan lini produksi pelanggan dan meruntuhkan kepercayaan sosial, tetapi juga mengakibatkan kerugian besar seperti denda penalti, hilangnya pesanan berikutnya, serta membengkaknya biaya akibat pengiriman kilat dan kerja lembur.
一方、「遅れなければ早く納めるほど良い」というのは誤りです。指定された納期より早く造りすぎたり早く納入したりする「早期生産・早期納入」にも大きな弊害があります。
Sebaliknya, anggapan bahwa "asalkan tidak terlambat, semakin cepat dikirim semakin baik" adalah keliru. Memproduksi terlalu cepat atau menyerahkan barang lebih awal daripada tanggal yang ditentukan—"Produksi Dini / Pengiriman Dini (Early Delivery)"—juga menimbulkan dampak buruk yang besar.
早期生産・早期納入を行うと、納入先や自社の倉庫スペースを圧迫し、在庫保管費の増加・資金の早期固定化(運転資金の悪化)・設計変更時の手直しロスを招くほか、本当に急ぐべき他の製品の生産を遅らせる原因になります。納期は「遅すぎず、早すぎず(ジャスト・イン・タイム)」が鉄則です。
Produksi dini dan pengiriman dini akan mempersempit ruang gudang pelanggan maupun gudang sendiri, memperbesar biaya penyimpanan stok, membekukan modal lebih awal (memperburuk arus kas), menimbulkan kerugian pengerjaan ulang bila terjadi perubahan desain, serta memperlambat produksi barang lain yang benar-benar mendesak. Aturan mutlak waktu pengiriman adalah "Tidak terlalu lambat dan tidak terlalu cepat (Just-In-Time)".
Poin penting
- 納期管理=顧客の「要求納期」と自社の生産能力を調整して決めた「契約納期」を厳守し、生産リードタイムの短縮を図る活動。
Manajemen Waktu Pengiriman = kegiatan mematuhi secara ketat "Tanggal Pengiriman Kontrak" (hasil penyesuaian antara "Tanggal Permintaan Pelanggan" dan kapasitas pabrik) sekaligus memperpendek lead time produksi. - 納期遅れの弊害=顧客からの信用失墜・違約金や損害賠償・失注・残業や特別輸送による原価高騰。
Dampak buruk keterlambatan pengiriman = hilangnya kepercayaan pelanggan, denda penalti/ganti rugi, lepasnya pesanan, dan lonjakan biaya akibat lembur serta angkutan khusus. - 早期生産・早期納入の弊害=保管場所の圧迫・在庫維持費の増大・資金繰りの悪化・設計変更時の不良化・他製品の納期圧迫。
Dampak buruk produksi dini / pengiriman dini = gudang penuh sesak, biaya simpan stok naik, arus kas memburuk, barang menjadi cacat saat ada perubahan desain, dan menghambat produk lain.
| Kosakata | Arti |
|---|---|
| 要求納期と契約納期 | Tanggal Pengiriman Permintaan dan Tanggal Pengiriman Kontrak |
| 納期遅延の弊害 | dampak buruk keterlambatan pengiriman |
| 早期生産・早期納入の弊害 | dampak buruk produksi dini dan pengiriman dini |
| ジャスト・イン・タイム(遅すぎず早すぎず) | Just-In-Time (tidak terlalu lambat dan tidak terlalu cepat) |
2. 生産形態別(見込生産と受注生産)の納期管理の特徴
2. Karakteristik Manajemen Pengiriman Menurut Bentuk Produksi (Make-to-Stock vs. Make-to-Order)
納期管理の重点は生産形態によって大きく異なります。まず「見込生産(少品種多量の連続生産)」では、完成品在庫から直ちに出荷するため、顧客への納入リードタイムが極めて短いのが特徴です。
Titik berat manajemen waktu pengiriman sangat berbeda menurut bentuk produksinya. Pertama, pada "Produksi untuk Stok / Make-to-Stock (produksi kontinu sedikit jenis banyak jumlah)", barang langsung dikirim dari stok barang jadi sehingga lead time pengiriman ke pelanggan sangat singkat.
そのため見込生産の納期管理では、高精度な「需要予測」と適切な「安全在庫の設定(欠品防止)」、および工場内で計画生産量を毎日遅れなく平準化して造り続ける「進捗管理(流動数曲線など)」が中心となります。
Oleh karena itu, manajemen pengiriman pada produksi Make-to-Stock berfokus pada "Peramalan Permintaan" berakurasi tinggi, penetapan "Safety Stock (pencegahan kehabisan stok)" yang tepat, serta "Pengendalian Progres (dengan kurva aliran kumulatif, dll.)" untuk menjaga produksi harian tetap rata tanpa terlambat.
これに対し、「受注生産(多品種少量の個別・ロット生産)」では、注文を受けてから設計・資材調達・製造を開始するため、受注から納入までの全リードタイムがそのまま納期に直結します。
Sebaliknya, pada "Produksi Berdasarkan Pesanan / Make-to-Order (produksi satuan atau lot banyak jenis sedikit jumlah)", desain, pengadaan material, dan produksi baru dimulai setelah pesanan diterima, sehingga seluruh lead time sejak pesanan masuk hingga penyerahan berdampak langsung pada waktu pengiriman.
したがって受注生産の納期管理では、製造部門だけでなく「営業→設計→生産計画→資材購買→製造→検査・出荷」という全部門のリードタイム短縮と、個別注文ごとの「日程管理・余力管理(ガントチャートなど)」が最重要となります。
Dengan demikian, manajemen pengiriman pada produksi Make-to-Order sangat mengutamakan pemendekan lead time di seluruh departemen—"Sales → Desain → Perencanaan Produksi → Pembelian Material → Manufaktur → Inspeksi & Pengiriman"—serta "Pengendalian Jadwal dan Kapasitas Sisa (dengan Gantt chart, dll.)" untuk tiap pesanan.
Poin penting
- 見込生産の納期管理=需要予測の精度向上・適正な製品在庫の維持(品切れ防止)・一定ペースの連続生産維持が重点。
Manajemen pengiriman Make-to-Stock = berfokus pada akurasi peramalan permintaan, menjaga stok barang jadi yang tepat (cegah stockout), dan menjaga ritme produksi kontinu. - 受注生産の納期管理=設計・購買・製造・出荷の「全工程リードタイムの短縮」と注文ごとの「個別進捗・余力管理」が重点。
Manajemen pengiriman Make-to-Order = berfokus pada "pemendekan lead time seluruh proses" (desain, pembelian, produksi, pengiriman) dan "kendali progres/kapasitas per pesanan". - 受注生産では、製造現場に入る前の「設計の出図遅れ」や「資材の入荷遅れ」が納期遅延の最大要因になりやすい。
Pada produksi Make-to-Order, "keterlambatan turunnya gambar desain" atau "keterlambatan datangnya material" sebelum masuk ke bengkel produksi sering menjadi penyebab terbesar keterlambatan pengiriman.
| Kosakata | Arti |
|---|---|
| 見込生産の納期管理(欠品防止・需要予測) | manajemen pengiriman Make-to-Stock (pencegahan stockout dan peramalan permintaan) |
| 受注生産の納期管理(全部門リードタイム短縮) | manajemen pengiriman Make-to-Order (pemendekan lead time seluruh departemen) |
| 調達・設計・製造リードタイム | lead time pengadaan, desain, dan manufaktur |
3. 部門別の納期遅れ原因と対策①(設計部門・生産計画部門)
3. Penyebab dan Solusi Keterlambatan per Departemen ① (Departemen Desain & Perencanaan Produksi)
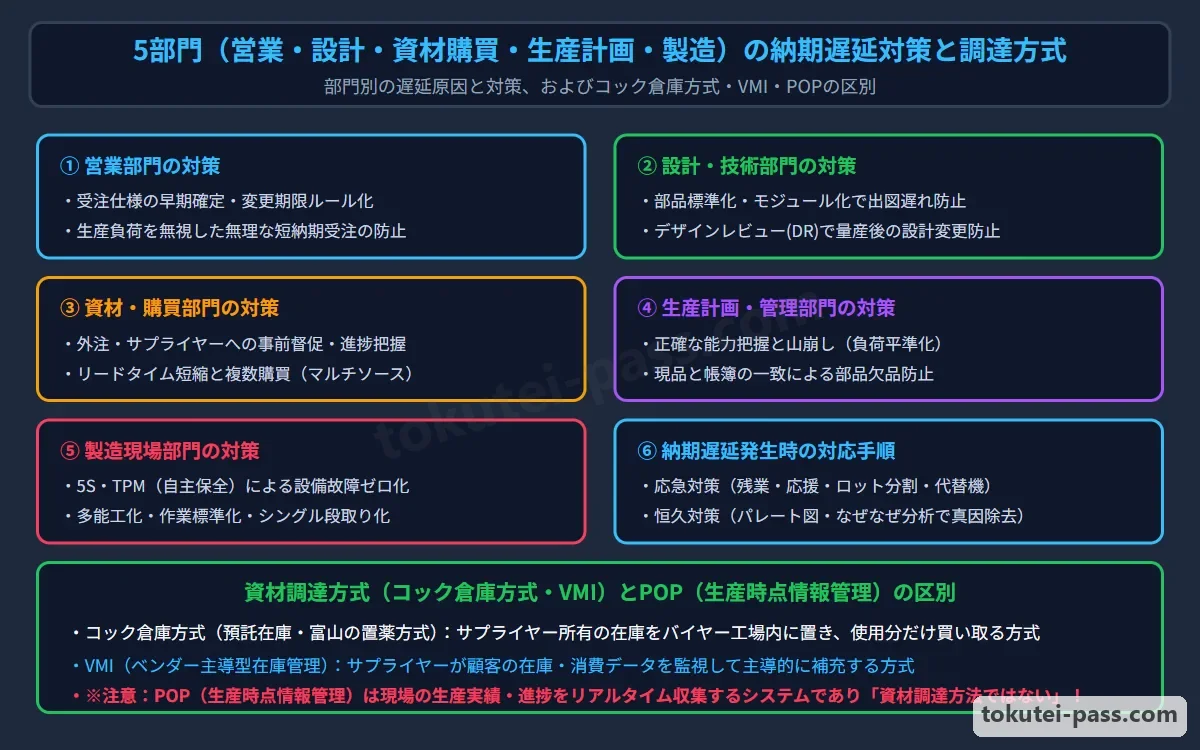
納期遅れは上流から下流までの5つの部門それぞれに原因と対策があります。第1の「設計部門」における遅れの原因は、顧客との仕様打合わせの遅れ、図面や部品表の「出図遅れ」、図面ミスによる頻繁な「設計変更」、特殊部品の多用などです。
Keterlambatan pengiriman memiliki penyebab dan solusi di 5 departemen dari hulu ke hilir. Pertama, di "Departemen Desain", penyebab keterlambatan adalah lambatnya kesepakatan spesifikasi dengan pelanggan, "keterlambatan penerbitan gambar kerja (Shutsuzu okure)" dan BOM, seringnya "perubahan desain" akibat salah gambar, serta terlalu banyak memakai komponen khusus.
設計部門の対策としては、①部品の「標準化・共通化(モジュール化)」と3次元CADの活用、②「コンカレントエンジニアリング」と「デザインレビュー(DR:設計審査)」の実施、③設計日程の節目ごとの「チェックポイントの設定」と予期せぬ変更・遅れを吸収する「緩衝時間(バッファ)」の設定が有効です。
Solusi di Departemen Desain meliputi: ① "Standardisasi dan penggunaan bersama (modularisasi)" komponen serta pemanfaatan CAD 3D, ② Penerapan "Concurrent Engineering" dan "Design Review (DR: tinjauan desain)", serta ③ "Penetapan Checkpoint (titik pemeriksaan)" pada tiap tahapan jadwal desain dan pemberian "Waktu Penyangga (Buffer Time)" pada jadwal untuk menyerap perubahan atau keterlambatan tak terduga.
第2の「生産計画(工程管理)部門」における原因は、現場の真の生産能力(余力)を無視した無理な日程計画、営業からの無秩序な「飛び込み特急注文」による現場の混乱、手配漏れやリードタイム見積ミスです。
Kedua, di "Departemen Perencanaan Produksi (Pengendalian Proses)", penyebabnya adalah jadwal tidak realistis yang mengabaikan kapasitas produksi nyata (kapasitas sisa) di lapangan, kekacauan pabrik akibat masuknya "pesanan dadakan/kilat (rush order)" tanpa aturan dari bagian sales, kelupaan instruksi order, atau salah estimasi lead time.
生産計画部門の対策としては、①正確な標準時間と工程能力の把握、②「山積み・山崩し」による負荷の平準化とボトルネック工程への対策、③営業・製造との定期的な「生産会議(生販調整)」と飛び込み注文の受付ルール化を行います。
Solusi di Departemen Perencanaan Produksi meliputi: ① Memahami waktu standar dan kapasitas proses secara akurat, ② Meratakan beban dengan "Metode Yamazumi dan Yamakuzushi (penumpukan & perataan beban)" serta mengatasi proses bottleneck, dan ③ Mengadakan "Rapat Koordinasi Produksi-Penjualan" secara berkala serta membuat aturan penerimaan pesanan dadakan.
Poin penting
- 設計部門の対策=部品の標準化・共通化、デザインレビュー(DR)、チェックポイントの設定、日程計画への緩衝時間(バッファ)の設定。
Solusi Departemen Desain = standardisasi & penyeragaman komponen, Design Review (DR), penetapan Checkpoint jadwal, dan pengaturan Waktu Penyangga (Buffer Time). - 生産計画部門の原因=現場能力を無視した計画・飛び込み注文の無秩序な投入。
Penyebab Departemen Perencanaan Produksi = rencana yang mengabaikan kapasitas lapangan, masuknya pesanan dadakan tanpa aturan. - 生産計画部門の対策=余力管理(山積み・山崩し)の徹底、ボトルネック工程の解消、営業との生販調整ルール化。
Solusi Departemen Perencanaan Produksi = pengendalian kapasitas sisa (Yamazumi & Yamakuzushi), penyelesaian bottleneck, dan aturan koordinasi Produksi-Penjualan.
| Kosakata | Arti |
|---|---|
| 出図遅れとチェックポイント・緩衝時間(バッファ) | keterlambatan gambar kerja, Checkpoint jadwal, dan Waktu Penyangga (Buffer Time) |
| 部品の標準化・共通化(モジュール設計) | standardisasi dan penggunaan bersama komponen (desain modular) |
| コンカレントエンジニアリングとデザインレビュー(DR) | Concurrent Engineering dan Design Review (DR) |
| 飛び込み注文のルール化と生販調整 | aturan pesanan dadakan dan koordinasi Produksi-Penjualan |
4. 部門別の納期遅れ原因と対策②(資材購買・製造・物流出荷部門)
4. Penyebab dan Solusi Keterlambatan per Departemen ② (Pembelian Material, Manufaktur, Logistik/Pengiriman)
第3の「資材・購買・外注部門」における遅れ原因は、発注手続きの遅れ、帳簿在庫と実在庫の不一致による急な欠品、購入品・外注加工品の納入遅れや受入不良です。
Ketiga, di "Departemen Material, Pembelian & Subkontrak", penyebab keterlambatan adalah lambatnya prosedur pemesanan, kehabisan stok mendadak akibat selisih stok buku vs. fisik, serta keterlambatan pengiriman atau cacat penerimaan dari pemasok dan subkontraktor.
資材・購買部門の対策は、①納期の数日前に事前確認を行う「事前督促(カムアップシステム等)」、②外注先への工程監査や技術指導(不良・遅れ防止)、③リスク分散のための複数社購買(2社発注)やリードタイム短縮です。
Solusi Departemen Material & Pembelian meliputi: ① "Penagihan/konfirmasi awal sebelum jatuh tempo (dengan Come-Up System, dll.)" beberapa hari sebelum tanggal pengiriman, ② Audit proses dan pembinaan teknis ke subkontraktor (cegah cacat dan terlambat), serta ③ Pembelian dari beberapa pemasok (multi-sourcing) untuk membagi risiko dan memperpendek lead time.
第4の「製造部門(職場)」における原因は、設備の突発故障、品質不良による手直し・再製作、段取り替えの長時間化、特定の熟練工しか作業できないことによる欠勤時の停滞などです。
Keempat, di "Departemen Manufaktur (Lantai Produksi)", penyebabnya adalah kerusakan mesin mendadak, pengerjaan ulang/pembuatan ulang akibat cacat mutu, waktu setup/ganti cetakan yang lama, serta macetnya pekerjaan saat pekerja mahir tertentu absen karena hanya dia yang bisa mengerjakan.
製造部門の対策は、①日常保全・予防保全による故障ゼロ化、②ポカヨケと作業標準遵守による不良ゼロ化、③シングル段取り化によるロット縮小、④作業者の「多能工化」による応援体制づくりです。
Solusi Departemen Manufaktur meliputi: ① Nol kerusakan mesin lewat pemeliharaan harian dan preventif, ② Nol cacat lewat Poka-yoke dan kepatuhan standar kerja, ③ Pengecilan ukuran lot lewat Single Setup (setup cepat), serta ④ Membangun sistem saling bantu melalui "Pembinaan Pekerja Multi-Skill (Tanoukou-ka)".
第5の「物流・出荷部門」では、ピッキングミス(誤出荷・数量不足)、梱包資材の不足、トラック手配ミスや交通渋滞が原因となるため、バーコード・ハンディターミナル検品による誤出荷防止や出荷計画の早期共有で対策します。
Kelima, di "Departemen Logistik & Pengiriman", penyebabnya adalah salah picking (salah kirim barang atau kurang jumlah), kurangnya bahan kemas, salah pesan truk, atau kemacetan lalu lintas; solusinya adalah pemeriksaan barcode/handheld terminal untuk mencegah salah kirim dan berbagi jadwal pengiriman lebih awal.
Poin penting
- 資材・購買部門の対策=納期前の「事前督促(カムアップシステム)」、外注先への技術・工程指導、複数社発注。
Solusi Departemen Material & Pembelian = "Penagihan awal sebelum jatuh tempo (Come-Up System)", pembinaan teknis/proses subkontraktor, dan pemesanan ke beberapa pemasok. - 製造部門の対策=予防保全(故障防止)、ポカヨケ(不良・手直し防止)、段取り短縮、多能工化(負荷変動・欠勤への柔軟対応)。
Solusi Departemen Manufaktur = pemeliharaan preventif (cegah mesin rusak), Poka-yoke (cegah cacat/rework), pemendekan waktu setup, dan pekerja multi-skill (fleksibel saat beban berubah atau ada yang absen). - 物流・出荷部門の対策=バーコード照合等によるピッキングミス・誤出荷の防止、輸送車両の早期手配。
Solusi Departemen Logistik & Pengiriman = cegah salah picking/salah kirim lewat verifikasi barcode dan siapkan armada angkut lebih awal.
| Kosakata | Arti |
|---|---|
| 事前督促と外注指導 | penagihan awal (advance expediting) dan pembinaan subkontraktor |
| 多能工化と段取り時間短縮 | pekerja multi-skill (Tanoukou-ka) dan pemendekan waktu setup |
| 誤出荷(ピッキングミス)防止 | pencegahan salah kirim barang (kesalahan picking) |
5. 資材調達方式(MRP・コック倉庫方式・VMI)と現品・進捗管理(POP・RFID・製番・追番)
5. Metode Pengadaan Material (MRP, Gudang Keran/Cock, VMI) dan Kendali Fisik / Progres (POP, RFID, Seiban, Oiban)
資材の調達・補充方式として、まず「MRP(資材所要量計画)」は、基準生産計画(MPS)と部品表(BOM)・在庫・リードタイムから、製品納期から逆算して各部品の正味発注量と発注時期を算出する方式です。
Sebagai metode pengadaan dan pengisian ulang material, pertama "MRP (Material Requirements Planning)" menghitung mundur dari tanggal pengiriman produk akhir berdasarkan jadwal induk produksi (MPS), daftar komponen (BOM), stok, dan lead time guna menentukan jumlah pesanan bersih dan waktu pemesanan tiap komponen.
また企業間連携による資材調達方式として、①サプライヤーがバイヤー工場内にサプライヤー所有のまま預託在庫を置き、使った分だけ買い取る「コック倉庫方式(預託在庫・富山の置薬方式)」と、②サプライヤーが顧客の在庫・消費データを監視して主導的に補充する「VMI(ベンダー主導型在庫管理)」があります。
Sebagai metode pengadaan kolaborasi antarperusahaan, terdapat: ① "Metode Gudang Keran / Cock Warehouse (Metode Stok Konsinyasi / Titipan)"—di mana pemasok menempatkan stok milik pemasok di dalam pabrik pembeli, dan pembeli hanya membayar sejumlah barang yang diambil/dipakai (seperti membuka keran air)—serta ② "VMI (Vendor Managed Inventory)", di mana pemasok memantau data stok dan pemakaian pelanggan untuk mengisi ulang secara proaktif.
一方、「POP(生産時点情報管理)」は、製造現場の機械や端末から生産実績・進捗データをリアルタイム収集する「進捗・実績管理システム」です(※試験では「POPは資材調達方法ではない」が頻出)。また現品管理では、バーコードや非接触で複数同時読取・書換ができる「RFID(ICタグ)」が活用されます。
Sebaliknya, "POP (Point of Production: Manajemen Informasi Titik Produksi)" adalah "sistem manajemen progres dan hasil aktual" yang mengumpulkan data produksi secara real-time dari mesin dan terminal di pabrik (Waspadai jebakan ujian Planning: "POP BUKAN metode pengadaan material"). Dalam pengendalian barang fisik (Genpin Kanri), dimanfaatkan barcode serta "RFID (IC tag)" yang dapat membaca banyak tag sekaligus tanpa kontak dan menulis ulang data.
なお現場の手配番号管理には、個別受注の注文ごとに固有の「製造番号(製番)」を付けて管理する「製番管理」と、連続生産において1個目から順番に通し番号(追番・号口番号)を振って進捗を管理する「追番管理」があります。
Adapun metode nomor pengaturan di lapangan meliputi "Pengendalian Seiban (Nomor Manufaktur)" yang memberi nomor unik untuk tiap pesanan individual, serta "Pengendalian Oiban (Nomor Urut Kumulatif)" yang memberi nomor urut berlanjut sejak unit ke-1 pada produksi kontinu.
Poin penting
- 資材調達方式:MRP(BOMと在庫から逆算)、コック倉庫方式(バイヤー工場内にサプライヤーの預託在庫を置き使用分だけ決済)、VMI(サプライヤー主導補充)。
Metode pengadaan material: MRP (hitung mundur dari BOM & stok), Metode Gudang Keran / Cock Warehouse (stok titipan pemasok di dalam pabrik pembeli, dibayar sesuai pemakaian), dan VMI (pengisian ulang oleh pemasok). - POP(生産時点情報管理)は工場内の生産実績・進捗をリアルタイム収集するシステムであり、「資材調達方式ではない」点に注意。
Perhatian: POP (Point of Production) adalah sistem pengumpul hasil/progres produksi real-time di dalam pabrik, dan "BUKAN metode pengadaan material". - 現品管理にはバーコードやRFID(ICタグ)を活用/製番管理=個別受注生産向き、追番管理=見込・連続生産向き。
Kendali barang fisik memanfaatkan barcode dan RFID (IC tag) / Kendali Seiban = cocok untuk produksi pesanan individual; Kendali Oiban = cocok untuk produksi kontinu.
| Kosakata | Arti |
|---|---|
| コック倉庫方式(預託在庫方式)とVMI | Metode Gudang Keran (Cock Warehouse / stok konsinyasi) dan VMI |
| MRP(資材所要量計画) | MRP (Material Requirements Planning) |
| POP(生産時点情報管理)とRFID(ICタグ) | POP (Point of Production) dan RFID (IC tag) |
| 製番管理と追番管理 | pengendalian Seiban (nomor manufaktur) dan Oiban (nomor urut) |
6. 納期遅延の問題解決手順(応急対策と恒久対策・再発防止)
6. Prosedur Pemecahan Masalah Keterlambatan Pengiriman (Tindakan Darurat, Tindakan Permanen & Cegah Terulang)
万一、工程の遅れや納期遅延が発生(または予測)された場合は、体系的な問題解決手順に従って迅速に対処します。最初に、どの注文・どの工程で何日(何個)遅れているかという「現状の正確な把握」と、顧客・関係部門への速やかな連絡・納期調整を行います。
Apabila terjadi (atau diperkirakan akan terjadi) keterlambatan proses maupun keterlambatan pengiriman, penanganan cepat dilakukan mengikuti prosedur pemecahan masalah yang sistematis. Pertama, "pahami kondisi saat ini secara akurat"—pesanan mana dan proses mana yang terlambat berapa hari (berapa unit)—serta segera hubungi pelanggan dan departemen terkait untuk penyesuaian jadwal.
同時に、目の前の遅れを取り戻すための「応急対策(暫定対策)」を直ちに実施します。具体的には、残業や休日出勤、他職場からの応援投入、外注の活用、ロット分割(先行して完成した分だけ先に後工程や顧客へ送る)、特急便での輸送などです。
Pada saat bersamaan, segera jalankan "Tindakan Darurat (Tindakan Sementara)" untuk mengejar keterlambatan di depan mata: kerja lembur atau masuk hari libur, mengerahkan bantuan personel dari bagian lain, memanfaatkan subkontrak, pemecahan lot (mengirim lebih dulu sebagian barang yang sudah selesai ke proses berikutnya atau pelanggan), serta pengiriman ekspres.
しかし、応急対策だけでは再び同じ納期遅れが繰り返されます。そこで納期遅れデータを「部門別・製品別・原因別」に層別してパレート図にまとめ、特性要因図や「なぜなぜ分析(5回のなぜ)」で「真の原因(真因)」を突き止めます(※原因調査のために工場全体の生産を全面停止させるのは誤りです)。
Namun, bila hanya berhenti pada tindakan darurat, keterlambatan yang sama akan terulang. Oleh sebab itu, data keterlambatan dikelompokkan (stratifikasi) "per departemen, produk, dan penyebab" ke dalam Diagram Pareto, lalu dicari "Akar Penyebab Sebenarnya" memakai Diagram Sebab-Akibat dan "Analisis 5 Whys" (Perhatian: opsi "menghentikan seluruh produksi pabrik secara total demi menyelidiki penyebab keterlambatan" adalah SALAH karena justru memperparah keterlambatan).
そして真因を根本から断つ「恒久対策(再発防止策)」を実施し、効果を確認したうえで、手配基準や作業標準書・リードタイム設定を見直す「標準化(歯止め)」を行って定着させます。
Selanjutnya, laksanakan "Tindakan Permanen (Pencegahan Terulang)" yang memutus akar penyebab tersebut, pastikan efektivitasnya, lalu lakukan "Standardisasi" dengan meninjau ulang standar pemesanan, SOP kerja, dan pengaturan lead time.
Poin penting
- 納期遅れ発生時は、まず現状を把握して関係部署・顧客へ連絡し、残業・応援・ロット分割などの「応急対策」で遅れを挽回する。
Saat terjadi keterlambatan: pahami kondisi aktual, hubungi bagian terkait & pelanggan, lalu kejar keterlambatan dengan "Tindakan Darurat" (lembur, bantuan personel, pecah lot). - 次に遅れデータを層別(パレート図)し、なぜなぜ分析や特性要因図で「真因」を特定する(※原因調査のために工場の生産を全面停止するのは不適切)。
Berikutnya, stratifikasi data keterlambatan (Diagram Pareto) dan temukan "Akar Penyebab" lewat Analisis 5 Whys serta Diagram Tulang Ikan (Perhatian: menghentikan total produksi pabrik untuk investigasi adalah tidak tepat). - 真因に対する「恒久対策(再発防止)」を行い、効果確認後に業務ルールや作業標準を改定して「標準化」する。
Jalankan "Tindakan Permanen (cegah terulang)" terhadap akar penyebab, konfirmasi hasilnya, lalu revisi aturan kerja dan standar operasi untuk "Standardisasi".
| Kosakata | Arti |
|---|---|
| 応急対策(残業・応援・ロット分割) | tindakan darurat / sementara (lembur, bantuan, pemecahan lot) |
| 恒久対策(再発防止策) | tindakan permanen (pencegahan terulang) |
| なぜなぜ分析と真因の特定 | Analisis Mengapa-Mengapa (5 Whys) dan identifikasi akar masalah |
| 標準化と管理の定着(歯止め) | standardisasi dan pemantapan pengendalian |
7. 目で見る納期管理①(カムアップシステム・差立盤・トヨタ生産方式とかんばん方式)
7. Manajemen Pengiriman Visual ① (Come-Up System, Papan Sashitate, Toyota Production System & Kanban)
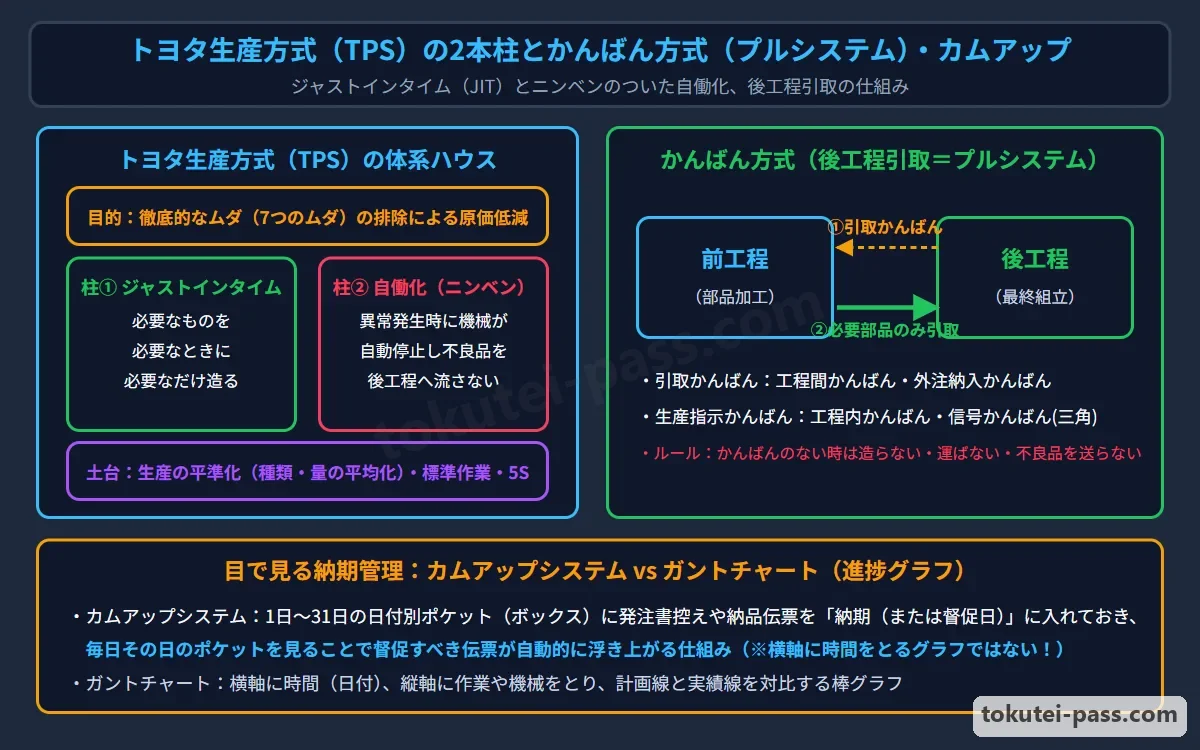
納期遅れを未然に防ぐ「目で見る管理」の代表が「カムアップシステム」です。1日〜31日の日付別ポケットを設けた棚に発注書控えや納品伝票を「納期(または事前督促日)のポケット」へ入れ、毎日その日のポケットを見ることで督促すべき伝票が自動的に浮き上がる仕組みです(※進捗グラフではない点に注意)。
Metode khas "Manajemen Visual" untuk mencegah keterlambatan adalah "Come-Up System". Salinan surat pesanan atau slip pengiriman dimasukkan ke dalam rak yang memiliki kantong (kotak) per tanggal dari tanggal 1 sampai 31 pada "kantong tanggal jatuh tempo (atau tanggal penagihan awal)"; setiap hari saat memeriksa kantong tanggal hari itu, slip yang harus ditagih otomatis muncul (Waspadai jebakan ujian: Come-Up System BUKAN "grafik progres dengan waktu pada sumbu horizontal").
また製造現場では、各機械や作業者の作業指示票をポケットに差し込んで作業順序と遅れを管理する「差立盤(管理盤)」や、ラインの目標数・実績数・設備異常をランプでリアルタイム表示する「アンドン(行灯)」が活用されます。
Di lantai produksi, digunakan "Papan Sashitate (Papan Kontrol)" yang menyelipkan tiket instruksi kerja tiap mesin atau pekerja untuk mengelola urutan kerja dan keterlambatan, serta "Andon" yang menampilkan target produksi, aktual, dan gangguan mesin secara real-time dengan lampu.
さらに「トヨタ生産方式(TPS)」では、徹底的なムダの排除による原価低減を目指し、①「必要なものを、必要なときに、必要なだけ造る」という「ジャストインタイム(JIT)」と、②異常が発生したら機械が自動で止まり不良品を後工程へ流さない「ニンベンのついた自働化(自動化ではない)」を2本柱としています。
Lebih lanjut, dalam "Toyota Production System (TPS)" yang bertujuan menurunkan biaya melalui penghapusan pemborosan secara tuntas, terdapat 2 pilar utama: ① "Just-In-Time (JIT: memproduksi hanya apa yang diperlukan, pada saat diperlukan, dalam jumlah yang diperlukan)" dan ② "Jidouka / Autonomation (otomatisasi berunsur manusia: mesin berhenti otomatis saat terjadi ketidaknormalan agar barang cacat tidak mengalir ke proses berikutnya)".
ジャストインタイムを実現する道具が「かんばん方式(後工程引取方式=プルシステム)」です。後工程が使用した分だけ「引取かんばん(工程間・外注納入かんばん)」で前工程へ引き取りに行き、前工程は引き取られた分だけを「生産指示かんばん(工程内・信号かんばん)」で補充生産します(生産の「平準化」が前提です)。
Alat untuk mewujudkan Just-In-Time adalah "Sistem Kanban (metode tarik oleh proses hilir = Pull System)". Proses berikutnya (hilir) mengambil komponen dari proses sebelumnya hanya sejumlah yang telah dipakai menggunakan "Kanban Pengambilan (Withdrawal Kanban)", dan proses sebelumnya hanya memproduksi ulang sejumlah yang diambil sesuai "Kanban Instruksi Produksi" (dengan syarat mutlak adanya "Heijunka / Perataan Produksi").
Poin penting
- カムアップシステム=日付別のボックスやファイルに伝票を入れ、督促日や納期が来ると自動的に対象伝票が浮き上がる伝票整理方式(※グラフではない!)。
Come-Up System = metode penataan slip di dalam kotak/file per tanggal agar slip otomatis muncul saat tiba tanggal penagihan atau jatuh tempo (Perhatian: ini BUKAN grafik!). - トヨタ生産方式の2本柱=①ジャストインタイム(JIT:必要なものを必要なときに必要なだけ)と②ニンベンのついた自働化(異常時に自動停止し不良を作らない)。
Dua pilar Toyota Production System (TPS) = ① Just-In-Time (JIT: apa yang diperlukan, saat diperlukan, sejumlah yang diperlukan) dan ② Jidouka / Autonomation (berhenti otomatis saat abnormal agar tidak membuat cacat). - かんばん方式=後工程引取方式(プルシステム)であり、「引取かんばん」と「生産指示かんばん」を用い、前提として「平準化生産」が必須。
Sistem Kanban = metode tarik oleh proses berikutnya (Pull System) memakai "Kanban Pengambilan" dan "Kanban Instruksi Produksi", dengan prasyarat mutlak "Produksi Merata (Heijunka)".
| Kosakata | Arti |
|---|---|
| カムアップシステム(日付別ファイルによる事前督促) | Come-Up System (penagihan awal dengan file per tanggal) |
| 差立盤(管理盤)とアンドン | Papan Sashitate (papan kontrol) dan Andon |
| ジャストインタイム(JIT)と自働化(トヨタ生産方式) | Just-In-Time (JIT) dan Jidouka / Autonomation (Toyota Production System) |
| かんばん方式(引取かんばん・生産指示かんばん) | Sistem Kanban (Kanban Pengambilan dan Kanban Instruksi Produksi) |
8. 目で見る納期管理②(ガントチャート・流動数曲線・製造三角図)
8. Manajemen Pengiriman Visual ② (Gantt Chart, Kurva Aliran Kumulatif, Diagram Segitiga Manufaktur)
日程と進捗をグラフで視覚化する3大図表が「ガントチャート」「流動数曲線」「製造三角図」です。1つ目の「ガントチャート」は、横軸に時間(日付)をとり、注文や機械ごとに予定と実績を横棒で比較する図で、個別受注生産の進捗管理に最も適しています。
Tiga grafik utama untuk memvisualisasikan jadwal dan progres adalah "Gantt Chart", "Kurva Aliran Kumulatif", dan "Diagram Segitiga Manufaktur". Pertama, "Gantt Chart" menempatkan waktu (tanggal) pada sumbu horizontal dan membandingkan rencana vs. aktual tiap pesanan atau mesin dengan batang horizontal—paling cocok untuk pengendalian progres produksi pesanan individual.
2つ目の「流動数曲線」は、横軸に時間(日付)、縦軸に「累計数量」をとり、累計投入線と累計産出(完成)線を描く図で、縦の差で「仕掛品在庫数」、横の差で「平均滞留日数(リードタイム)」、計画線との差で「生産の進み・遅れ」を把握します。
Kedua, "Kurva Aliran Kumulatif" menempatkan waktu (tanggal) pada sumbu horizontal dan "jumlah kumulatif" pada sumbu vertikal, menggambar garis input kumulatif dan garis selesai kumulatif; selisih vertikal menunjukkan "jumlah stok WIP", selisih horizontal menunjukkan "rata-rata hari tinggal (lead time)", dan selisih terhadap garis rencana menunjukkan "maju/mundurnya produksi".
3つ目の「製造三角図」は、流動数曲線を応用して、横軸に「時間(期間)」、縦軸に「生産数量(累計)」をとり、特定ロットの①生産予定線、②材料投入(着手)実績線、③完成(納入)実績線を描き、外枠と合わせて三角形の形に表した図です。
Ketiga, "Diagram Segitiga Manufaktur (Seizou Sankakuzu)" menerapkan kurva aliran kumulatif dengan menempatkan "Waktu (periode)" pada sumbu horizontal dan "Jumlah Produksi (kumulatif)" pada sumbu vertikal, lalu menggambar ① Garis Rencana Produksi, ② Garis Aktual Input Bahan (Mulai Kerja), dan ③ Garis Aktual Selesai (Penyerahan) untuk suatu lot dalam bingkai berbentuk segitiga.
製造三角図を見れば、予定期間と予定数量の直角三角形の斜辺(予定線)に対して、着手線や完成線がどのくらい遅れているか、工程内に仕掛品が何個滞留しているか、納期に間に合うペースかどうかが一目で診断できます。
Dengan melihat Diagram Segitiga Manufaktur, dapat didiagnosis dalam sekali pandang seberapa jauh garis mulai dan garis selesai tertinggal dari sisi miring (garis rencana) segitiga siku-siku periode rencana dan jumlah rencana, berapa unit WIP yang menumpuk di dalam proses, serta apakah kecepatan saat ini akan sempat mengejar tanggal pengiriman.
Poin penting
- ガントチャート=横軸に時間をとり、予定と実績を横棒で対比する図(個別生産・ロット生産の進捗管理に最適)。
Gantt Chart = menempatkan waktu pada sumbu horizontal dan membandingkan rencana vs. aktual dengan batang mendatar (optimal untuk kendali progres produksi individual/lot). - 流動数曲線=累計投入線と累計完成線から「仕掛品数(縦の差)」と「滞留時間(横の差)」を把握する図。
Kurva Aliran Kumulatif = memahami "jumlah WIP (selisih vertikal)" dan "waktu tinggal / lead time (selisih horizontal)" dari garis input kumulatif dan garis selesai kumulatif. - 製造三角図=横軸に時間・縦軸に数量をとり、予定線・着手線・完成線を三角形のグラフに描いて進捗と仕掛状況を視覚化する図。
Diagram Segitiga Manufaktur = menempatkan waktu di sumbu horizontal dan jumlah di sumbu vertikal, menggambar garis rencana, garis mulai, dan garis selesai dalam grafik segitiga untuk memvisualisasikan progres dan WIP.
| Kosakata | Arti |
|---|---|
| ガントチャート(横棒による予定・実績対比) | Gantt Chart (perbandingan rencana vs. aktual dengan batang horizontal) |
| 流動数曲線(投入累計と完成累計) | Kurva Aliran Kumulatif (kumulatif input dan kumulatif selesai) |
| 製造三角図(予定線・着手線・完成線) | Diagram Segitiga Manufaktur (garis rencana, garis mulai, garis selesai) |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
納期管理では、まず「早期納入(早作り・早出し)は良いことではなく、在庫増大・保管スペース圧迫・資金固定化・他製品の遅れを招く弊害がある」という正誤問題が頻出です。また「納期遅れの原因調査のために工場全体の生産を全面ストップさせる」という選択肢も誤りです。
Pada bab Manajemen Waktu Pengiriman, soal benar/salah yang paling sering keluar adalah: "Pengiriman dini (membuat atau mengirim terlalu cepat) BUKAN hal yang baik, karena menimbulkan dampak buruk berupa membengkaknya stok, sempitnya gudang, tertahannya modal, dan terlambatnya produk lain". Selain itu, pernyataan "menghentikan seluruh produksi pabrik secara total demi menyelidiki penyebab keterlambatan" juga SALAH.
次に「5部門の遅延対策」では、特に設計部門の「部品標準化・デザインレビュー(DR)・チェックポイントの設定・緩衝時間(バッファ)の設定」と、購買部門の「事前督促(カムアップシステム)」が狙われます。
Berikutnya, dalam "Solusi keterlambatan 5 departemen", ujian sangat sering menanyakan Departemen Desain yaitu "Standardisasi komponen, Design Review (DR), penetapan Checkpoint, dan pengaturan Waktu Penyangga (Buffer Time)", serta Departemen Pembelian yaitu "Penagihan awal (Come-Up System)".
また資材調達方式の引っかけとして、「MRP・コック倉庫方式(バイヤー工場内に預託在庫を置き使用分だけ買い取る方式)・VMI」は資材調達・在庫補充方式ですが、「POP(生産時点情報管理)は工場内の実績収集システムであり資材調達方法ではない」という点を確実に押さえましょう。
Waspadai jebakan metode pengadaan material: "MRP, Metode Gudang Keran (Cock Warehouse: menaruh stok titipan pemasok di pabrik pembeli dan membayar hanya yang dipakai), dan VMI" adalah metode pengadaan/pengisian stok; sedangkan "POP (Point of Production) adalah sistem pengumpul hasil kerja di pabrik dan BUKAN metode pengadaan material".
さらに「カムアップシステムは日付別ポケットに伝票を入れる方式であり、横軸に時間をとるグラフ(ガントチャートや流動数曲線・製造三角図)ではない」という引っかけと、「トヨタ生産方式の2本柱(ジャストインタイム・自働化)とかんばん方式(後工程引取)」も必出です。
Selain itu, ingat baik-baik jebakan bahwa "Come-Up System adalah metode menyusun slip di kantong per tanggal, BUKAN grafik dengan waktu di sumbu horizontal (seperti Gantt chart, kurva aliran kumulatif, atau diagram segitiga manufaktur)", serta "2 Pilar Toyota Production System (Just-In-Time & Jidouka) dan Sistem Kanban (tarikan proses hilir)".
Poin penting
- 早期生産・早期納入は在庫増・資金圧迫を招くため不可/設計部門の遅延対策=DR・チェックポイント・緩衝時間(バッファ)の設定。
Produksi dini / pengiriman dini memicu kenaikan stok dan modal tertahan / Solusi keterlambatan Departemen Desain = DR, penetapan Checkpoint, dan Waktu Penyangga (Buffer). - コック倉庫方式=サプライヤーがバイヤー工場内に在庫を置き使用分だけ買い取る方式/POPは生産時点情報管理であり資材調達方式ではない。
Metode Gudang Keran (Cock Warehouse) = pemasok menaruh stok di pabrik pembeli dan dibayar sesuai pemakaian / POP adalah manajemen informasi titik produksi, BUKAN metode pengadaan material. - カムアップシステム=日付別ファイルに伝票を整理する事前督促法(※グラフではない)/トヨタ生産方式=JIT+自働化(かんばん=後工程引取)。
Come-Up System = metode penagihan awal dengan menata slip di file per tanggal (BUKAN grafik!) / Toyota Production System = JIT + Jidouka (Kanban = tarik oleh proses hilir).
| Kosakata | Arti |
|---|---|
| 早期納入の弊害と設計部門の遅延対策 | dampak buruk pengiriman dini dan solusi keterlambatan Departemen Desain |
| コック倉庫方式・VMI・MRPとPOPの区別 | perbedaan Metode Gudang Keran, VMI, dan MRP dengan sistem POP |
| カムアップシステムと製造三角図・流動数曲線 | Come-Up System, Diagram Segitiga Manufaktur, dan Kurva Aliran Kumulatif |
| トヨタ生産方式(JIT・自働化)とかんばん方式 | Toyota Production System (JIT, Jidouka) dan Sistem Kanban |
Manajemen Waktu Pengiriman
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級』 — https://www.javada.or.jp/jigyou/gino/business/text.html