
Cơ bản về Quản lý Kỳ hạn giao hàng (Tiến độ giao hàng)
納期管理基礎
Lập kế hoạch sản xuất 生産管理プランニング 3級 (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 納期管理の意義・納期遅れの弊害と「早期納入の弊害」
1. Ý nghĩa của Quản lý kỳ hạn giao hàng, Tác hại của giao trễ và "Tác hại của giao hàng sớm"
「納期」とは、顧客や後工程から指定された「要求納期」に対し、生産能力や資材の調達状況を確認したうえで合意・約束した「契約納期(回答納期)」のことです。「納期管理」とは、約束した期日に約束した場所へ指定の品物と数量を確実に納めるための管理活動です。
"Kỳ hạn giao hàng (Nouki)" là "Kỳ hạn giao hàng hợp đồng (Kỳ hạn cam kết trả lời)" được thỏa thuận và hứa hẹn sau khi đã kiểm tra năng lực sản xuất và tình hình thu mua vật tư đối với "Kỳ hạn giao hàng yêu cầu" do khách hàng hoặc công đoạn sau chỉ định. "Quản lý kỳ hạn giao hàng" là hoạt động quản lý nhằm giao chắc chắn đúng mặt hàng và số lượng đã chỉ định tới đúng địa điểm vào đúng ngày đã hẹn.
「納期遅れ(納期遅延)」を引き起こすと、顧客の生産ラインを止めてしまい社会的信用を失墜させるだけでなく、違約金の発生・次回以降の失注・特急手配や残業によるコスト増大など重大な損失を招きます。
Nếu để xảy ra "Trễ hạn giao hàng (chậm tiến độ giao hàng)", không những làm dừng dây chuyền sản xuất của khách hàng và đánh mất uy tín xã hội, mà còn kéo theo những tổn thất nghiêm trọng như phát sinh tiền phạt vi phạm hợp đồng, mất đơn hàng từ lần sau, tăng vọt chi phí do phải điều độ khẩn cấp và làm thêm giờ.
一方、「遅れなければ早く納めるほど良い」というのは誤りです。指定された納期より早く造りすぎたり早く納入したりする「早期生産・早期納入」にも大きな弊害があります。
Mặt khác, quan niệm "miễn không trễ thì giao càng sớm càng tốt" là sai lầm. Việc sản xuất quá sớm hoặc giao hàng sớm hơn kỳ hạn được chỉ định — gọi là "Sản xuất sớm / Giao hàng sớm" — cũng gây ra tác hại rất lớn.
早期生産・早期納入を行うと、納入先や自社の倉庫スペースを圧迫し、在庫保管費の増加・資金の早期固定化(運転資金の悪化)・設計変更時の手直しロスを招くほか、本当に急ぐべき他の製品の生産を遅らせる原因になります。納期は「遅すぎず、早すぎず(ジャスト・イン・タイム)」が鉄則です。
Việc sản xuất sớm và giao hàng sớm sẽ làm chật cứng diện tích kho của cả bên nhận hàng lẫn công ty mình, làm tăng chi phí bảo quản tồn kho, làm đọng vốn sớm (xấu đi dòng vốn lưu động), gây tổn thất làm lại khi có thay đổi thiết kế, đồng thời làm chậm trễ việc sản xuất các sản phẩm khác thực sự đang cần gấp. Nguyên tắc sắt đá của kỳ hạn giao hàng là "Không quá trễ và cũng không quá sớm (Just In Time)".
Điểm cần nhớ
- 納期管理=顧客の「要求納期」と自社の生産能力を調整して決めた「契約納期」を厳守し、生産リードタイムの短縮を図る活動。
Quản lý kỳ hạn giao hàng = hoạt động tuân thủ nghiêm ngặt "Kỳ hạn giao hàng hợp đồng" (đã điều chỉnh giữa "Kỳ hạn khách yêu cầu" và năng lực sản xuất) đồng thời rút ngắn thời gian dẫn sản xuất. - 納期遅れの弊害=顧客からの信用失墜・違約金や損害賠償・失注・残業や特別輸送による原価高騰。
Tác hại của trễ hạn giao hàng = mất uy tín với khách hàng, chịu tiền phạt vi phạm và bồi thường thiệt hại, mất đơn hàng, đội giá thành do tăng ca và thuê vận chuyển đặc biệt. - 早期生産・早期納入の弊害=保管場所の圧迫・在庫維持費の増大・資金繰りの悪化・設計変更時の不良化・他製品の納期圧迫。
Tác hại của sản xuất sớm / giao hàng sớm = chật kho bãi, tăng phí duy trì tồn kho, xấu đi dòng tiền, biến thành hàng lỗi khi thay đổi thiết kế, chèn ép tiến độ của sản phẩm khác.
| Từ vựng | Nghĩa |
|---|---|
| 要求納期と契約納期 | kỳ hạn giao hàng yêu cầu và kỳ hạn giao hàng hợp đồng |
| 納期遅延の弊害 | tác hại của việc trễ hạn giao hàng |
| 早期生産・早期納入の弊害 | tác hại của việc sản xuất sớm và giao hàng sớm |
| ジャスト・イン・タイム(遅すぎず早すぎず) | Just In Time (không quá trễ, không quá sớm) |
2. 生産形態別(見込生産と受注生産)の納期管理の特徴
2. Đặc điểm quản lý kỳ hạn giao hàng theo hình thái sản xuất (Sản xuất dự trữ vs. Sản xuất theo đơn hàng)
納期管理の重点は生産形態によって大きく異なります。まず「見込生産(少品種多量の連続生産)」では、完成品在庫から直ちに出荷するため、顧客への納入リードタイムが極めて短いのが特徴です。
Trọng tâm của quản lý kỳ hạn giao hàng khác nhau rõ rệt tùy theo hình thái sản xuất. Trước hết, trong "Sản xuất theo dự trữ (sản xuất liên tục ít chủng loại nhiều số lượng)", hàng được xuất ngay từ kho thành phẩm nên thời gian dẫn giao hàng cho khách cực kỳ ngắn.
そのため見込生産の納期管理では、高精度な「需要予測」と適切な「安全在庫の設定(欠品防止)」、および工場内で計画生産量を毎日遅れなく平準化して造り続ける「進捗管理(流動数曲線など)」が中心となります。
Vì vậy, quản lý giao hàng trong sản xuất dự trữ lấy trọng tâm là "Dự báo nhu cầu" có độ chính xác cao, "Thiết lập tồn kho an toàn" hợp lý (chống đứt hàng), và "Quản lý tiến độ (bằng đường cong số lượng lưu động...)" để duy trì sản xuất bình chuẩn hóa đều đặn mỗi ngày không bị trễ nhịp.
これに対し、「受注生産(多品種少量の個別・ロット生産)」では、注文を受けてから設計・資材調達・製造を開始するため、受注から納入までの全リードタイムがそのまま納期に直結します。
Ngược lại, trong "Sản xuất theo đơn đặt hàng (sản xuất đơn chiếc hoặc theo lô đa chủng loại ít số lượng)", sau khi nhận đơn hàng mới bắt đầu thiết kế, mua sắm vật tư và chế tạo, nên toàn bộ thời gian dẫn từ khi nhận đơn đến khi giao hàng gắn liền trực tiếp với kỳ hạn giao hàng.
したがって受注生産の納期管理では、製造部門だけでなく「営業→設計→生産計画→資材購買→製造→検査・出荷」という全部門のリードタイム短縮と、個別注文ごとの「日程管理・余力管理(ガントチャートなど)」が最重要となります。
Do đó, trong quản lý giao hàng của sản xuất theo đơn, việc rút ngắn thời gian dẫn của toàn bộ các phòng ban "Kinh doanh → Thiết kế → Kế hoạch sản xuất → Mua sắm vật tư → Chế tạo → Kiểm tra & Xuất hàng" cùng với "Quản lý lịch trình và Quản lý năng lực dư (bằng biểu đồ Gantt...)" cho từng đơn hàng riêng biệt là quan trọng nhất.
Điểm cần nhớ
- 見込生産の納期管理=需要予測の精度向上・適正な製品在庫の維持(品切れ防止)・一定ペースの連続生産維持が重点。
Quản lý giao hàng trong Sản xuất dự trữ = trọng tâm là nâng cao độ chính xác dự báo nhu cầu, duy trì tồn kho thành phẩm hợp lý (chống hết hàng) và giữ nhịp sản xuất liên tục ổn định. - 受注生産の納期管理=設計・購買・製造・出荷の「全工程リードタイムの短縮」と注文ごとの「個別進捗・余力管理」が重点。
Quản lý giao hàng trong Sản xuất theo đơn = trọng tâm là "rút ngắn thời gian dẫn toàn bộ các công đoạn" (thiết kế, mua hàng, chế tạo, xuất hàng) và "quản lý tiến độ / năng lực dư từng đơn hàng". - 受注生産では、製造現場に入る前の「設計の出図遅れ」や「資材の入荷遅れ」が納期遅延の最大要因になりやすい。
Trong sản xuất theo đơn, "trễ xuất bản vẽ thiết kế" hoặc "trễ nhập vật tư" trước khi vào xưởng chế tạo rất dễ trở thành nguyên nhân lớn nhất gây trễ hạn giao hàng.
| Từ vựng | Nghĩa |
|---|---|
| 見込生産の納期管理(欠品防止・需要予測) | quản lý giao hàng trong sản xuất dự trữ (chống đứt hàng, dự báo nhu cầu) |
| 受注生産の納期管理(全部門リードタイム短縮) | quản lý giao hàng trong sản xuất theo đơn (rút ngắn Lead time toàn bộ phận) |
| 調達・設計・製造リードタイム | thời gian dẫn thu mua, thiết kế và chế tạo |
3. 部門別の納期遅れ原因と対策①(設計部門・生産計画部門)
3. Nguyên nhân và đối sách chống trễ hạn theo bộ phận ① (Bộ phận Thiết kế & Bộ phận Kế hoạch sản xuất)
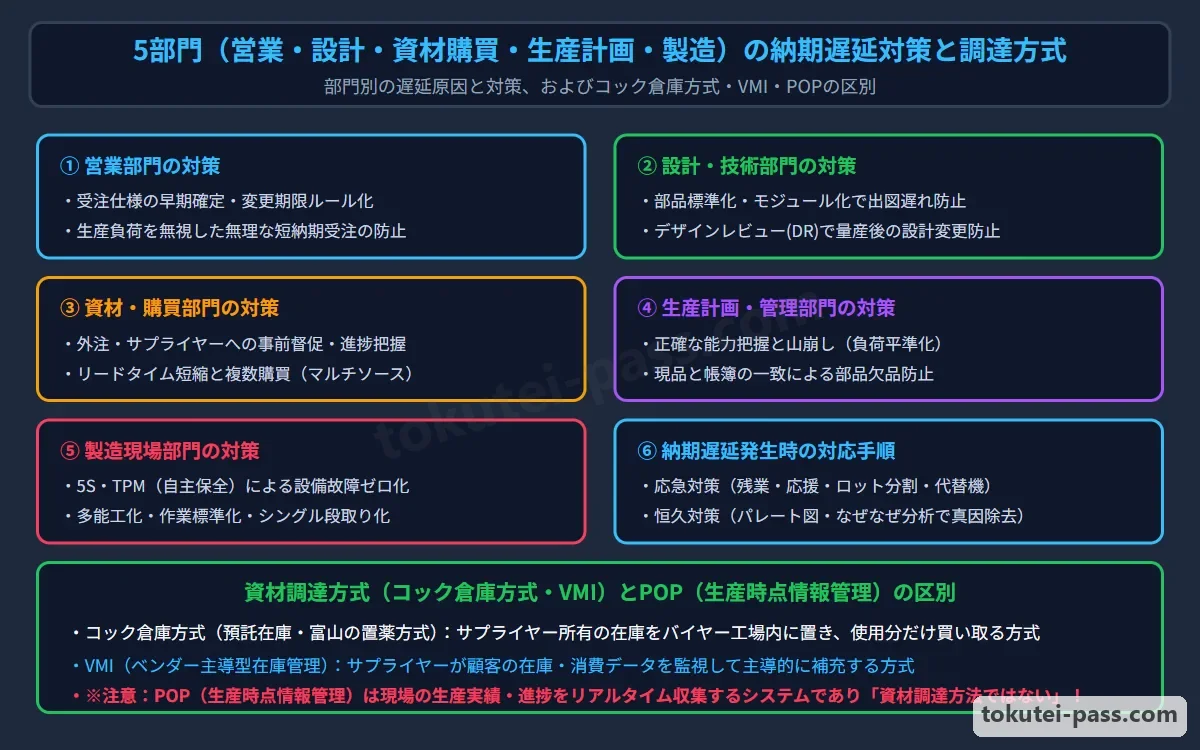
納期遅れは上流から下流までの5つの部門それぞれに原因と対策があります。第1の「設計部門」における遅れの原因は、顧客との仕様打合わせの遅れ、図面や部品表の「出図遅れ」、図面ミスによる頻繁な「設計変更」、特殊部品の多用などです。
Trễ hạn giao hàng có nguyên nhân và đối sách ở cả 5 bộ phận từ thượng nguồn xuống hạ nguồn. Thứ nhất, tại "Bộ phận Thiết kế", nguyên nhân gây trễ là chậm chốt quy cách với khách hàng, "trễ phát hành bản vẽ (chậm ra bản vẽ)" và bảng linh kiện BOM, "thay đổi thiết kế" liên miên do lỗi bản vẽ, hoặc lạm dụng quá nhiều linh kiện đặc chủng.
設計部門の対策としては、①部品の「標準化・共通化(モジュール化)」と3次元CADの活用、②「コンカレントエンジニアリング」と「デザインレビュー(DR:設計審査)」の実施、③設計日程の節目ごとの「チェックポイントの設定」と予期せぬ変更・遅れを吸収する「緩衝時間(バッファ)」の設定が有効です。
Đối sách của Bộ phận Thiết kế gồm: ① "Tiêu chuẩn hóa và dùng chung (mô-đun hóa)" linh kiện và ứng dụng CAD 3D, ② Thực hiện "Kỹ thuật đồng thời (Concurrent Engineering)" và "Thẩm định thiết kế (DR: Design Review)", ③ "Thiết lập các điểm kiểm tra (Checkpoints)" tại các mốc tiến độ thiết kế và cài đặt "Thời gian đệm (Buffer time)" trong lịch trình để hấp thụ các thay đổi hoặc chậm trễ ngoài dự kiến.
第2の「生産計画(工程管理)部門」における原因は、現場の真の生産能力(余力)を無視した無理な日程計画、営業からの無秩序な「飛び込み特急注文」による現場の混乱、手配漏れやリードタイム見積ミスです。
Thứ hai, tại "Bộ phận Kế hoạch sản xuất (Quản lý công đoạn)", nguyên nhân là lập lịch trình bất khả thi phớt lờ năng lực sản xuất thực tế (năng lực dư) của hiện trường, làm rối loạn xưởng do nhận bừa bãi "đơn hàng khẩn cấp chèn ngang" từ phòng kinh doanh, sót lệnh điều độ hoặc ước tính sai thời gian dẫn.
生産計画部門の対策としては、①正確な標準時間と工程能力の把握、②「山積み・山崩し」による負荷の平準化とボトルネック工程への対策、③営業・製造との定期的な「生産会議(生販調整)」と飛び込み注文の受付ルール化を行います。
Đối sách của Bộ phận Kế hoạch sản xuất gồm: ① Nắm bắt chính xác thời gian tiêu chuẩn và năng lực công đoạn, ② Bình chuẩn hóa phụ tải bằng "Phương pháp chất đống - san bằng (Yamazumi / Yamakuzushi)" và xử lý công đoạn cổ chai (Bottleneck), ③ Tổ chức "Họp sản xuất định kỳ (điều phối Sản xuất - Kinh doanh)" và quy tắc hóa việc tiếp nhận đơn hàng chèn ngang.
Điểm cần nhớ
- 設計部門の対策=部品の標準化・共通化、デザインレビュー(DR)、チェックポイントの設定、日程計画への緩衝時間(バッファ)の設定。
Đối sách Bộ phận Thiết kế = tiêu chuẩn hóa & dùng chung linh kiện, thẩm định thiết kế (DR), thiết lập điểm kiểm tra (Checkpoint) và cài đặt thời gian đệm (Buffer) vào lịch trình. - 生産計画部門の原因=現場能力を無視した計画・飛び込み注文の無秩序な投入。
Nguyên nhân ở Bộ phận Kế hoạch sản xuất = lập kế hoạch bất chấp năng lực hiện trường, đưa đơn hàng khẩn cấp chèn ngang vô tổ chức vào xưởng. - 生産計画部門の対策=余力管理(山積み・山崩し)の徹底、ボトルネック工程の解消、営業との生販調整ルール化。
Đối sách của Bộ phận Kế hoạch sản xuất = triệt để quản lý năng lực dư (chất đống - san bằng tải), giải quyết công đoạn cổ chai, lập quy tắc điều phối Sản xuất - Kinh doanh.
| Từ vựng | Nghĩa |
|---|---|
| 出図遅れとチェックポイント・緩衝時間(バッファ) | chậm phát hành bản vẽ, điểm kiểm tra (Checkpoint) và thời gian đệm (Buffer) |
| 部品の標準化・共通化(モジュール設計) | tiêu chuẩn hóa và dùng chung linh kiện (thiết kế mô-đun) |
| コンカレントエンジニアリングとデザインレビュー(DR) | kỹ thuật đồng thời (Concurrent Engineering) và thẩm định thiết kế (DR) |
| 飛び込み注文のルール化と生販調整 | quy tắc hóa đơn hàng chèn ngang và điều phối Sản xuất - Kinh doanh |
4. 部門別の納期遅れ原因と対策②(資材購買・製造・物流出荷部門)
4. Nguyên nhân và đối sách chống trễ hạn theo bộ phận ② (Mua sắm vật tư, Chế tạo, Logistics & Xuất hàng)
第3の「資材・購買・外注部門」における遅れ原因は、発注手続きの遅れ、帳簿在庫と実在庫の不一致による急な欠品、購入品・外注加工品の納入遅れや受入不良です。
Thứ ba, tại "Bộ phận Vật tư - Mua hàng - Gia công ngoài", nguyên nhân gây trễ là chậm làm thủ tục đặt hàng, hết hàng đột ngột do lệch nhau giữa tồn kho sổ sách và tồn kho thực tế, hoặc hàng mua ngoài / hàng thuê gia công giao về trễ và bị lỗi khi kiểm tra đầu vào.
資材・購買部門の対策は、①納期の数日前に事前確認を行う「事前督促(カムアップシステム等)」、②外注先への工程監査や技術指導(不良・遅れ防止)、③リスク分散のための複数社購買(2社発注)やリードタイム短縮です。
Đối sách của Bộ phận Vật tư - Mua hàng gồm: ① "Đôn đốc trước hạn (bằng hệ thống Come-up...)" kiểm tra xác nhận trước ngày giao hàng vài ngày, ② Đánh giá công đoạn và hướng dẫn kỹ thuật cho nhà thầu phụ (ngăn ngừa hàng lỗi và giao trễ), ③ Mua hàng từ nhiều nhà cung cấp (đặt 2 nhà cung cấp) để phân tán rủi ro và rút ngắn thời gian dẫn.
第4の「製造部門(職場)」における原因は、設備の突発故障、品質不良による手直し・再製作、段取り替えの長時間化、特定の熟練工しか作業できないことによる欠勤時の停滞などです。
Thứ tư, tại "Bộ phận Chế tạo (Phân xưởng)", nguyên nhân là máy móc hỏng đột xuất, phải sửa lại hoặc làm lại do lỗi chất lượng, thời gian chuyển đổi khuôn/mã hàng kéo dài, hoặc ứ đọng công việc khi công nhân lành nghề duy nhất biết làm bị nghỉ phép.
製造部門の対策は、①日常保全・予防保全による故障ゼロ化、②ポカヨケと作業標準遵守による不良ゼロ化、③シングル段取り化によるロット縮小、④作業者の「多能工化」による応援体制づくりです。
Đối sách của Bộ phận Chế tạo gồm: ① Đưa hỏng hóc máy về 0 nhờ bảo trì hàng ngày và bảo trì phòng ngừa, ② Đưa phế phẩm về 0 nhờ cơ cấu chống lỗi Poka-yoke và tuân thủ tiêu chuẩn thao tác, ③ Thu nhỏ cỡ lô nhờ chuyển đổi nhanh (Single setup), ④ Xây dựng cơ chế hỗ trợ lẫn nhau nhờ "Đào tạo công nhân đa năng (đa kỹ năng)".
第5の「物流・出荷部門」では、ピッキングミス(誤出荷・数量不足)、梱包資材の不足、トラック手配ミスや交通渋滞が原因となるため、バーコード・ハンディターミナル検品による誤出荷防止や出荷計画の早期共有で対策します。
Thứ năm, tại "Bộ phận Logistics - Xuất hàng", nguyên nhân là nhặt hàng sai (xuất nhầm hàng, thiếu số lượng), thiếu vật tư đóng gói, đặt xe tải lỗi hoặc tắc đường; đối sách là kiểm hàng bằng máy quét mã vạch (Handy terminal) để chống xuất nhầm và chia sẻ sớm kế hoạch xuất hàng.
Điểm cần nhớ
- 資材・購買部門の対策=納期前の「事前督促(カムアップシステム)」、外注先への技術・工程指導、複数社発注。
Đối sách Bộ phận Vật tư - Mua hàng = "Đôn đốc trước hạn (hệ thống Come-up)" trước ngày giao, hướng dẫn kỹ thuật & công đoạn cho nhà thầu phụ, đặt mua từ nhiều nhà cung cấp. - 製造部門の対策=予防保全(故障防止)、ポカヨケ(不良・手直し防止)、段取り短縮、多能工化(負荷変動・欠勤への柔軟対応)。
Đối sách Bộ phận Chế tạo = bảo trì phòng ngừa (chống hỏng máy), Poka-yoke (chống hàng lỗi phải làm lại), rút ngắn thời gian chuyển đổi, đào tạo công nhân đa năng (ứng phó linh hoạt khi biến động tải hoặc có người nghỉ). - 物流・出荷部門の対策=バーコード照合等によるピッキングミス・誤出荷の防止、輸送車両の早期手配。
Đối sách Bộ phận Logistics - Xuất hàng = chống nhặt hàng sai và xuất nhầm bằng đối chiếu mã vạch, thu xếp sớm phương tiện vận tải.
| Từ vựng | Nghĩa |
|---|---|
| 事前督促と外注指導 | đôn đốc trước hạn và hướng dẫn nhà thầu phụ |
| 多能工化と段取り時間短縮 | đào tạo công nhân đa năng và rút ngắn thời gian chuyển đổi |
| 誤出荷(ピッキングミス)防止 | phòng chống xuất nhầm hàng (lỗi lấy hàng Picking) |
5. 資材調達方式(MRP・コック倉庫方式・VMI)と現品・進捗管理(POP・RFID・製番・追番)
5. Phương thức thu mua vật tư (MRP, Kho vòi nước Cock, VMI) và Quản lý hiện vật / tiến độ (POP, RFID, Seiban, Oiban)
資材の調達・補充方式として、まず「MRP(資材所要量計画)」は、基準生産計画(MPS)と部品表(BOM)・在庫・リードタイムから、製品納期から逆算して各部品の正味発注量と発注時期を算出する方式です。
Về phương thức thu mua và bổ sung vật tư: trước hết "MRP (Hoạch định nhu cầu vật tư)" là phương thức dựa trên Kế hoạch sản xuất chuẩn (MPS), Bảng định mức linh kiện (BOM), tồn kho và thời gian dẫn để tính ngược từ ngày giao thành phẩm, tính ra lượng đặt hàng ròng và thời điểm đặt hàng cho từng linh kiện.
また企業間連携による資材調達方式として、①サプライヤーがバイヤー工場内にサプライヤー所有のまま預託在庫を置き、使った分だけ買い取る「コック倉庫方式(預託在庫・富山の置薬方式)」と、②サプライヤーが顧客の在庫・消費データを監視して主導的に補充する「VMI(ベンダー主導型在庫管理)」があります。
Về phương thức thu mua vật tư liên kết giữa các doanh nghiệp, có: ① "Phương thức kho vòi nước (Cock warehouse / Phương thức tồn kho ký gửi: giống thuốc đặt Toyama)" — nơi nhà cung cấp (Supplier) đặt tồn kho thuộc sở hữu của mình ngay trong nhà máy của bên mua (Buyer), và bên mua dùng đến đâu (như vặn vòi nước) mới thanh toán mua đến đó; và ② "VMI (Quản lý tồn kho do nhà cung cấp chủ động)" — nơi nhà cung cấp giám sát dữ liệu tồn kho và tiêu thụ của khách hàng để chủ động bổ sung.
一方、「POP(生産時点情報管理)」は、製造現場の機械や端末から生産実績・進捗データをリアルタイム収集する「進捗・実績管理システム」です(※試験では「POPは資材調達方法ではない」が頻出)。また現品管理では、バーコードや非接触で複数同時読取・書換ができる「RFID(ICタグ)」が活用されます。
Ngược lại, "POP (Quản lý thông tin tại thời điểm sản xuất)" là "hệ thống quản lý tiến độ và kết quả thực tế" thu thập dữ liệu sản xuất theo thời gian thực từ máy móc và thiết bị đầu cuối tại xưởng (Lưu ý đề thi Planning rất hay bẫy: "POP KHÔNG phải là phương pháp thu mua vật tư"). Ngoài ra, trong quản lý hiện vật, người ta ứng dụng mã vạch và "RFID (thẻ IC)" cho phép đọc nhiều thẻ cùng lúc không tiếp xúc và ghi đè dữ liệu.
なお現場の手配番号管理には、個別受注の注文ごとに固有の「製造番号(製番)」を付けて管理する「製番管理」と、連続生産において1個目から順番に通し番号(追番・号口番号)を振って進捗を管理する「追番管理」があります。
Bên cạnh đó, trong quản lý mã số điều độ tại hiện trường, có "Quản lý theo số hiệu chế tạo (Seiban Kanri)" gắn mã số chế tạo riêng cho từng đơn hàng đơn chiếc, và "Quản lý theo số thứ tự lũy kế (Oiban Kanri)" đánh số thứ tự liên tiếp từ sản phẩm thứ 1 trở đi trong sản xuất liên tục.
Điểm cần nhớ
- 資材調達方式:MRP(BOMと在庫から逆算)、コック倉庫方式(バイヤー工場内にサプライヤーの預託在庫を置き使用分だけ決済)、VMI(サプライヤー主導補充)。
Phương thức thu mua vật tư: MRP (tính ngược từ BOM và tồn kho), Phương thức kho vòi nước / Cock warehouse (đặt tồn kho ký gửi của nhà cung cấp trong nhà máy bên mua, dùng bao nhiêu trả tiền bấy nhiêu), VMI (nhà cung cấp chủ động bổ sung). - POP(生産時点情報管理)は工場内の生産実績・進捗をリアルタイム収集するシステムであり、「資材調達方式ではない」点に注意。
Chú ý: POP (Quản lý thông tin tại thời điểm sản xuất) là hệ thống thu thập tiến độ / kết quả thực tế trong nhà máy theo thời gian thực, "KHÔNG phải là phương thức thu mua vật tư". - 現品管理にはバーコードやRFID(ICタグ)を活用/製番管理=個別受注生産向き、追番管理=見込・連続生産向き。
Quản lý hiện vật ứng dụng mã vạch và RFID (thẻ IC) / Quản lý số chế tạo (Seiban) = hợp với sản xuất theo đơn; Quản lý số thứ tự (Oiban) = hợp với sản xuất liên tục theo dự trữ.
| Từ vựng | Nghĩa |
|---|---|
| コック倉庫方式(預託在庫方式)とVMI | phương thức kho vòi nước (Cock warehouse / tồn kho ký gửi) và VMI |
| MRP(資材所要量計画) | MRP (Material Requirements Planning: Hoạch định nhu cầu vật tư) |
| POP(生産時点情報管理)とRFID(ICタグ) | POP (Quản lý thông tin tại thời điểm sản xuất) và RFID (thẻ IC) |
| 製番管理と追番管理 | quản lý số chế tạo (Seiban) và quản lý số thứ tự (Oiban) |
6. 納期遅延の問題解決手順(応急対策と恒久対策・再発防止)
6. Trình tự giải quyết vấn đề trễ hạn giao hàng (Đối sách ứng cứu, Đối sách vĩnh viễn và Chống tái phát)
万一、工程の遅れや納期遅延が発生(または予測)された場合は、体系的な問題解決手順に従って迅速に対処します。最初に、どの注文・どの工程で何日(何個)遅れているかという「現状の正確な把握」と、顧客・関係部門への速やかな連絡・納期調整を行います。
Khi phát sinh (hoặc dự báo sẽ xảy ra) chậm tiến độ công đoạn hay trễ hạn giao hàng, cần xử lý nhanh chóng theo trình tự giải quyết vấn đề có hệ thống. Đầu tiên, phải "nắm bắt chính xác hiện trạng" xem đơn hàng nào, ở công đoạn nào đang trễ bao nhiêu ngày (bao nhiêu chiếc), đồng thời liên lạc ngay với khách hàng và các bộ phận liên quan để điều chỉnh lịch giao.
同時に、目の前の遅れを取り戻すための「応急対策(暫定対策)」を直ちに実施します。具体的には、残業や休日出勤、他職場からの応援投入、外注の活用、ロット分割(先行して完成した分だけ先に後工程や顧客へ送る)、特急便での輸送などです。
Cùng lúc đó, phải lập tức thực hiện "Đối sách ứng cứu (Đối sách tạm thời)" để gỡ lại phần tiến độ đang trễ trước mắt: làm thêm giờ hoặc đi làm ngày nghỉ, điều người từ bộ phận khác sang hỗ trợ, thuê gia công ngoài, tách nhỏ lô (gửi trước phần số lượng đã làm xong sang công đoạn sau hoặc giao trước cho khách), và thuê chuyến xe chuyển phát nhanh.
しかし、応急対策だけでは再び同じ納期遅れが繰り返されます。そこで納期遅れデータを「部門別・製品別・原因別」に層別してパレート図にまとめ、特性要因図や「なぜなぜ分析(5回のなぜ)」で「真の原因(真因)」を突き止めます(※原因調査のために工場全体の生産を全面停止させるのは誤りです)。
Tuy nhiên, nếu chỉ dừng ở đối sách ứng cứu thì trễ hạn sẽ tái diễn. Vì vậy, phải phân tầng dữ liệu trễ hạn theo "bộ phận, sản phẩm, nguyên nhân" để vẽ Biểu đồ Pareto, rồi dùng Biểu đồ nhân quả và "Phân tích Tại sao - Tại sao (5 Whys)" để tìm ra "Nguyên nhân gốc rễ" (Lưu ý: phương án "cho dừng toàn bộ hoạt động sản xuất của nhà máy để điều tra nguyên nhân trễ hạn" là SAI vì sẽ gây trễ hạn nghiêm trọng hơn).
そして真因を根本から断つ「恒久対策(再発防止策)」を実施し、効果を確認したうえで、手配基準や作業標準書・リードタイム設定を見直す「標準化(歯止め)」を行って定着させます。
Sau đó, thực hiện "Đối sách vĩnh viễn (Biện pháp chống tái phát)" cắt đứt tận gốc nguyên nhân gốc rễ, xác nhận hiệu quả đạt được, rồi tiến hành "Tiêu chuẩn hóa (Chốt chặn)" bằng cách sửa đổi lại tiêu chuẩn điều độ, sách tiêu chuẩn thao tác và thiết lập thời gian dẫn để cố định kết quả.
Điểm cần nhớ
- 納期遅れ発生時は、まず現状を把握して関係部署・顧客へ連絡し、残業・応援・ロット分割などの「応急対策」で遅れを挽回する。
Khi xảy ra trễ hạn: trước hết nắm bắt hiện trạng, báo cho bộ phận liên quan & khách hàng, rồi dùng "Đối sách ứng cứu" (làm thêm giờ, hỗ trợ, tách lô) để gỡ lại tiến độ. - 次に遅れデータを層別(パレート図)し、なぜなぜ分析や特性要因図で「真因」を特定する(※原因調査のために工場の生産を全面停止するのは不適切)。
Tiếp theo, phân tầng dữ liệu trễ hạn (Biểu đồ Pareto), dùng phân tích 5 Tại sao và Biểu đồ xương cá để xác định "Nguyên nhân gốc rễ" (Lưu ý: dừng toàn bộ sản xuất của nhà máy để điều tra nguyên nhân là không phù hợp). - 真因に対する「恒久対策(再発防止)」を行い、効果確認後に業務ルールや作業標準を改定して「標準化」する。
Thực hiện "Đối sách vĩnh viễn (chống tái phát)" đánh vào nguyên nhân gốc, sau khi xác nhận hiệu quả thì sửa đổi quy tắc nghiệp vụ và tiêu chuẩn thao tác để "Tiêu chuẩn hóa".
| Từ vựng | Nghĩa |
|---|---|
| 応急対策(残業・応援・ロット分割) | đối sách ứng cứu tạm thời (tăng ca, hỗ trợ, tách lô) |
| 恒久対策(再発防止策) | đối sách vĩnh viễn (biện pháp chống tái phát) |
| なぜなぜ分析と真因の特定 | phân tích Tại sao - Tại sao (5 Whys) và xác định nguyên nhân gốc |
| 標準化と管理の定着(歯止め) | tiêu chuẩn hóa và cố định quản lý (chốt chặn) |
7. 目で見る納期管理①(カムアップシステム・差立盤・トヨタ生産方式とかんばん方式)
7. Quản lý giao hàng trực quan ① (Hệ thống Come-up, Bảng điều độ Sashitate, Hệ thống sản xuất Toyota & Kanban)
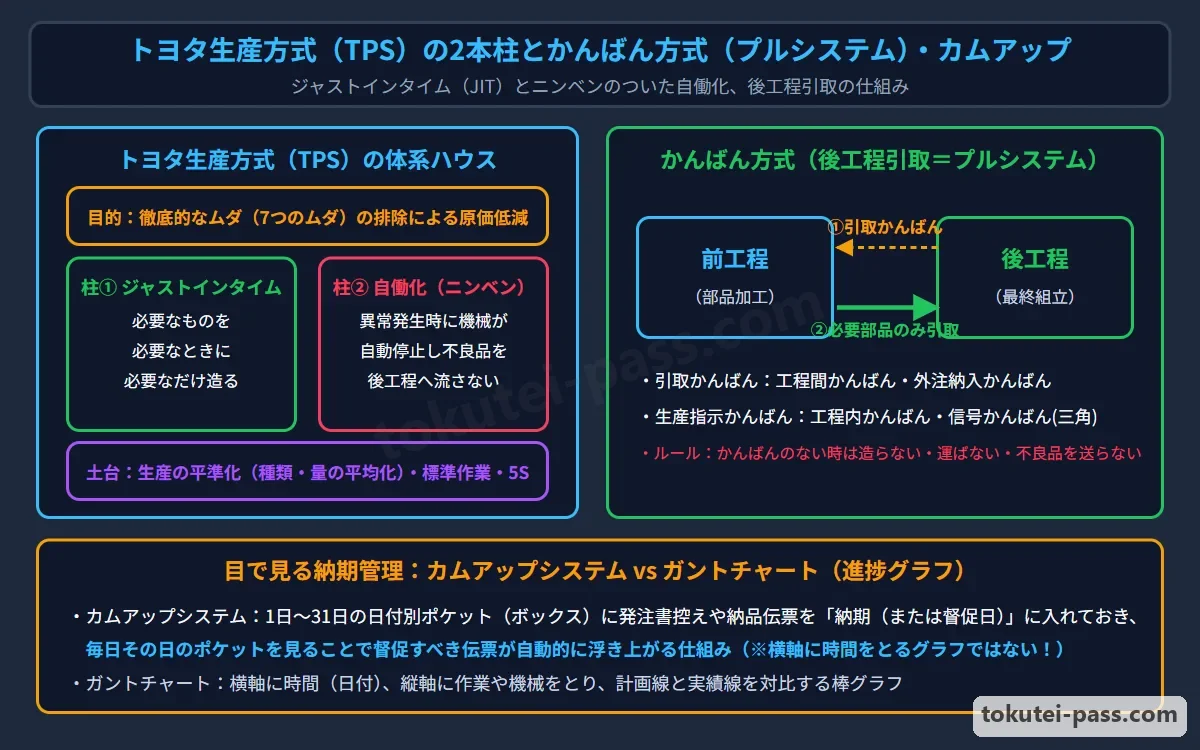
納期遅れを未然に防ぐ「目で見る管理」の代表が「カムアップシステム」です。1日〜31日の日付別ポケットを設けた棚に発注書控えや納品伝票を「納期(または事前督促日)のポケット」へ入れ、毎日その日のポケットを見ることで督促すべき伝票が自動的に浮き上がる仕組みです(※進捗グラフではない点に注意)。
Phương pháp tiêu biểu của "Quản lý trực quan bằng mắt" nhằm ngăn ngừa trễ hạn là "Hệ thống Come-up". Đây là cơ chế xếp bản lưu đơn đặt hàng hoặc phiếu giao hàng vào kệ có các ngăn túi (hộp) chia theo ngày từ ngày 1 đến ngày 31 tại "ngăn của ngày giao hàng (hoặc ngày đôn đốc trước)"; mỗi ngày khi kiểm tra ngăn của ngày hôm đó, phiếu cần đôn đốc sẽ tự động nổi lên (Lưu ý câu bẫy rất hay ra thi: Hệ thống Come-up KHÔNG phải là "biểu đồ tiến độ lấy trục hoành là thời gian").
また製造現場では、各機械や作業者の作業指示票をポケットに差し込んで作業順序と遅れを管理する「差立盤(管理盤)」や、ラインの目標数・実績数・設備異常をランプでリアルタイム表示する「アンドン(行灯)」が活用されます。
Tại hiện trường chế tạo, người ta sử dụng "Bảng điều độ (Bảng quản lý Sashitate)" cắm các phiếu chỉ thị làm việc của từng máy hoặc công nhân để quản lý trình tự làm việc và độ trễ, cùng "Đèn hiệu Andon" hiển thị theo thời gian thực sản lượng mục tiêu, thực tế và sự cố thiết bị bằng đèn báo.
さらに「トヨタ生産方式(TPS)」では、徹底的なムダの排除による原価低減を目指し、①「必要なものを、必要なときに、必要なだけ造る」という「ジャストインタイム(JIT)」と、②異常が発生したら機械が自動で止まり不良品を後工程へ流さない「ニンベンのついた自働化(自動化ではない)」を2本柱としています。
Hơn nữa, trong "Hệ thống sản xuất Toyota (TPS)" hướng tới giảm giá thành thông qua loại bỏ triệt để lãng phí, hai trụ cột lớn là: ① "Just In Time (JIT: chỉ sản xuất thứ cần thiết, vào lúc cần thiết, với số lượng cần thiết)" và ② "Tự động hóa có chữ Nhân đứng (Jidouka: khi phát sinh bất thường máy tự động dừng lại để không cho hàng lỗi chảy sang công đoạn sau, khác với tự động hóa cơ khí đơn thuần)".
ジャストインタイムを実現する道具が「かんばん方式(後工程引取方式=プルシステム)」です。後工程が使用した分だけ「引取かんばん(工程間・外注納入かんばん)」で前工程へ引き取りに行き、前工程は引き取られた分だけを「生産指示かんばん(工程内・信号かんばん)」で補充生産します(生産の「平準化」が前提です)。
Công cụ để hiện thực hóa Just In Time là "Phương thức Kanban (Phương thức công đoạn sau kéo = Hệ thống Pull)". Công đoạn sau chỉ đi lấy ở công đoạn trước đúng phần số lượng đã dùng bằng "Kanban lấy hàng (Kanban liên công đoạn / Kanban giao hàng gia công ngoài)", và công đoạn trước chỉ sản xuất bổ sung đúng phần đã bị lấy đi theo "Kanban chỉ thị sản xuất (Kanban nội bộ công đoạn / Kanban tín hiệu)" (với tiền đề bắt buộc là phải "Bình chuẩn hóa sản xuất").
Điểm cần nhớ
- カムアップシステム=日付別のボックスやファイルに伝票を入れ、督促日や納期が来ると自動的に対象伝票が浮き上がる伝票整理方式(※グラフではない!)。
Hệ thống Come-up = phương thức sắp xếp phiếu đặt hàng vào hộp/file chia theo ngày để khi đến ngày đôn đốc hoặc ngày giao thì phiếu tự động nổi lên (Lưu ý: đây KHÔNG phải là đồ thị!). - トヨタ生産方式の2本柱=①ジャストインタイム(JIT:必要なものを必要なときに必要なだけ)と②ニンベンのついた自働化(異常時に自動停止し不良を作らない)。
2 trụ cột của Hệ thống sản xuất Toyota (TPS) = ① Just In Time (JIT: thứ cần thiết, lúc cần thiết, lượng cần thiết) và ② Tự động hóa có bộ Nhân / Jidouka (tự động dừng khi có bất thường, không làm ra hàng lỗi). - かんばん方式=後工程引取方式(プルシステム)であり、「引取かんばん」と「生産指示かんばん」を用い、前提として「平準化生産」が必須。
Phương thức Kanban = phương thức công đoạn sau đi lấy (Pull system) sử dụng "Kanban lấy hàng" và "Kanban chỉ thị sản xuất", đòi hỏi điều kiện tiên quyết là "Sản xuất bình chuẩn hóa".
| Từ vựng | Nghĩa |
|---|---|
| カムアップシステム(日付別ファイルによる事前督促) | hệ thống Come-up (đôn đốc trước hạn bằng hồ sơ chia theo ngày) |
| 差立盤(管理盤)とアンドン | bảng điều độ (bảng quản lý Sashitate) và đèn Andon |
| ジャストインタイム(JIT)と自働化(トヨタ生産方式) | Just In Time (JIT) và Tự động hóa có bộ Nhân (Jidouka / TPS) |
| かんばん方式(引取かんばん・生産指示かんばん) | phương thức Kanban (Kanban lấy hàng và Kanban chỉ thị sản xuất) |
8. 目で見る納期管理②(ガントチャート・流動数曲線・製造三角図)
8. Quản lý giao hàng trực quan ② (Biểu đồ Gantt, Đường cong số lượng lưu động, Biểu đồ tam giác chế tạo)
日程と進捗をグラフで視覚化する3大図表が「ガントチャート」「流動数曲線」「製造三角図」です。1つ目の「ガントチャート」は、横軸に時間(日付)をとり、注文や機械ごとに予定と実績を横棒で比較する図で、個別受注生産の進捗管理に最も適しています。
Ba biểu đồ lớn giúp trực quan hóa lịch trình và tiến độ bằng đồ thị là "Biểu đồ Gantt", "Đường cong số lượng lưu động" và "Biểu đồ tam giác chế tạo". Thứ nhất, "Biểu đồ Gantt" lấy trục hoành là thời gian (ngày tháng), so sánh kế hoạch và thực tế của từng đơn hàng hoặc từng máy bằng các thanh ngang — phù hợp nhất để quản lý tiến độ sản xuất đơn chiếc theo đơn đặt hàng.
2つ目の「流動数曲線」は、横軸に時間(日付)、縦軸に「累計数量」をとり、累計投入線と累計産出(完成)線を描く図で、縦の差で「仕掛品在庫数」、横の差で「平均滞留日数(リードタイム)」、計画線との差で「生産の進み・遅れ」を把握します。
Thứ hai, "Đường cong số lượng lưu động" lấy trục hoành là thời gian (ngày) và trục tung là "số lượng lũy kế", vẽ đường đầu vào lũy kế và đường đầu ra (hoàn thành) lũy kế; qua đó nắm bắt được "số lượng bán thành phẩm dở dang" bằng khoảng cách chiều dọc, "số ngày lưu trung bình (Lead time)" bằng khoảng cách chiều ngang, và "tiến độ nhanh hay trễ" bằng độ lệch so với đường kế hoạch.
3つ目の「製造三角図」は、流動数曲線を応用して、横軸に「時間(期間)」、縦軸に「生産数量(累計)」をとり、特定ロットの①生産予定線、②材料投入(着手)実績線、③完成(納入)実績線を描き、外枠と合わせて三角形の形に表した図です。
Thứ ba, "Biểu đồ tam giác chế tạo (Seizou Sankakuzu)" ứng dụng đường cong số lượng lưu động: lấy trục hoành là "Thời gian (kỳ hạn)" và trục tung là "Sản lượng (lũy kế)", vẽ ① Đường kế hoạch sản xuất, ② Đường thực tế đưa nguyên liệu vào (khởi công), ③ Đường thực tế hoàn thành (giao hàng) của một lô nhất định, kết hợp với khung bao ngoài tạo thành hình tam giác.
製造三角図を見れば、予定期間と予定数量の直角三角形の斜辺(予定線)に対して、着手線や完成線がどのくらい遅れているか、工程内に仕掛品が何個滞留しているか、納期に間に合うペースかどうかが一目で診断できます。
Nhìn vào Biểu đồ tam giác chế tạo, ta có thể chẩn đoán ngay trong nháy mắt xem so với cạnh huyền (đường kế hoạch) của tam giác vuông tạo bởi thời gian dự kiến và sản lượng dự kiến thì đường khởi công và đường hoàn thành đang trễ bao nhiêu, có bao nhiêu bán thành phẩm đang ứ đọng trong công đoạn, và tốc độ hiện tại có kịp kỳ hạn giao hàng hay không.
Điểm cần nhớ
- ガントチャート=横軸に時間をとり、予定と実績を横棒で対比する図(個別生産・ロット生産の進捗管理に最適)。
Biểu đồ Gantt = lấy trục hoành là thời gian, đối chiếu kế hoạch và thực tế bằng thanh ngang (tối ưu cho quản lý tiến độ sản xuất đơn chiếc và theo lô). - 流動数曲線=累計投入線と累計完成線から「仕掛品数(縦の差)」と「滞留時間(横の差)」を把握する図。
Đường cong số lượng lưu động = nắm bắt "số lượng bán thành phẩm dở dang (chênh lệch dọc)" và "thời gian lưu (chênh lệch ngang)" từ đường đầu vào lũy kế và đường hoàn thành lũy kế. - 製造三角図=横軸に時間・縦軸に数量をとり、予定線・着手線・完成線を三角形のグラフに描いて進捗と仕掛状況を視覚化する図。
Biểu đồ tam giác chế tạo = lấy trục hoành là thời gian, trục tung là số lượng, vẽ đường kế hoạch - đường khởi công - đường hoàn thành trong đồ thị hình tam giác để trực quan hóa tiến độ và tình trạng dở dang.
| Từ vựng | Nghĩa |
|---|---|
| ガントチャート(横棒による予定・実績対比) | biểu đồ Gantt (đối chiếu kế hoạch và thực tế bằng thanh ngang) |
| 流動数曲線(投入累計と完成累計) | đường cong số lượng lưu động (lũy kế đầu vào và lũy kế hoàn thành) |
| 製造三角図(予定線・着手線・完成線) | biểu đồ tam giác chế tạo (đường kế hoạch, đường khởi công, đường hoàn thành) |
試験によく出るポイントと覚え方
Điểm trọng tâm thường gặp trong kỳ thi và Cách ghi nhớ
納期管理では、まず「早期納入(早作り・早出し)は良いことではなく、在庫増大・保管スペース圧迫・資金固定化・他製品の遅れを招く弊害がある」という正誤問題が頻出です。また「納期遅れの原因調査のために工場全体の生産を全面ストップさせる」という選択肢も誤りです。
Trong chương Quản lý kỳ hạn giao hàng, trước hết rất hay ra câu hỏi Đúng/Sai về việc: "Giao hàng sớm (làm sớm, xuất sớm) KHÔNG phải là điều tốt, mà gây tác hại làm tăng tồn kho, chật kho bãi, đọng vốn và làm trễ các sản phẩm khác". Ngoài ra, phương án "cho dừng toàn bộ hoạt động sản xuất của nhà máy để điều tra nguyên nhân trễ hạn" cũng là phương án SAI.
次に「5部門の遅延対策」では、特に設計部門の「部品標準化・デザインレビュー(DR)・チェックポイントの設定・緩衝時間(バッファ)の設定」と、購買部門の「事前督促(カムアップシステム)」が狙われます。
Tiếp theo, trong "Đối sách chống trễ hạn của 5 bộ phận", đề thi đặc biệt hay hỏi về Bộ phận Thiết kế với "Tiêu chuẩn hóa linh kiện, Thẩm định thiết kế (DR), Thiết lập điểm kiểm tra (Checkpoint) và Cài đặt thời gian đệm (Buffer)", cùng Bộ phận Mua hàng với "Đôn đốc trước hạn (Hệ thống Come-up)".
また資材調達方式の引っかけとして、「MRP・コック倉庫方式(バイヤー工場内に預託在庫を置き使用分だけ買い取る方式)・VMI」は資材調達・在庫補充方式ですが、「POP(生産時点情報管理)は工場内の実績収集システムであり資材調達方法ではない」という点を確実に押さえましょう。
Về câu bẫy phương thức thu mua vật tư: "MRP, Phương thức kho vòi nước (Cock warehouse: đặt tồn kho ký gửi trong nhà máy bên mua, dùng bao nhiêu mua bấy nhiêu) và VMI" là các phương thức thu mua / bổ sung vật tư; nhưng "POP (Quản lý thông tin tại thời điểm sản xuất) là hệ thống thu thập kết quả sản xuất trong nhà máy chứ KHÔNG phải là phương pháp thu mua vật tư".
さらに「カムアップシステムは日付別ポケットに伝票を入れる方式であり、横軸に時間をとるグラフ(ガントチャートや流動数曲線・製造三角図)ではない」という引っかけと、「トヨタ生産方式の2本柱(ジャストインタイム・自働化)とかんばん方式(後工程引取)」も必出です。
Ngoài ra, hãy nhớ kỹ câu bẫy "Hệ thống Come-up là phương thức xếp phiếu vào ngăn túi theo từng ngày chứ KHÔNG phải là đồ thị lấy trục hoành là thời gian (như biểu đồ Gantt, đường cong số lượng lưu động hay biểu đồ tam giác chế tạo)", cùng "2 trụ cột của Hệ thống sản xuất Toyota (Just In Time & Tự động hóa Jidouka) và phương thức Kanban (công đoạn sau đi lấy)".
Điểm cần nhớ
- 早期生産・早期納入は在庫増・資金圧迫を招くため不可/設計部門の遅延対策=DR・チェックポイント・緩衝時間(バッファ)の設定。
Sản xuất sớm / giao hàng sớm gây tăng tồn kho và đọng vốn nên không tốt / Đối sách chống trễ hạn ở Bộ phận Thiết kế = DR, thiết lập Checkpoint và thời gian đệm (Buffer). - コック倉庫方式=サプライヤーがバイヤー工場内に在庫を置き使用分だけ買い取る方式/POPは生産時点情報管理であり資材調達方式ではない。
Phương thức kho vòi nước (Cock warehouse) = nhà cung cấp đặt tồn kho trong nhà máy bên mua, dùng bao nhiêu thanh toán bấy nhiêu / POP là quản lý thông tin tại thời điểm sản xuất, KHÔNG phải phương thức thu mua vật tư. - カムアップシステム=日付別ファイルに伝票を整理する事前督促法(※グラフではない)/トヨタ生産方式=JIT+自働化(かんばん=後工程引取)。
Hệ thống Come-up = phương pháp đôn đốc trước bằng hồ sơ chia theo ngày (KHÔNG phải đồ thị) / Hệ thống sản xuất Toyota = JIT + Tự động hóa Jidouka (Kanban = công đoạn sau kéo).
| Từ vựng | Nghĩa |
|---|---|
| 早期納入の弊害と設計部門の遅延対策 | tác hại của giao hàng sớm và đối sách chống trễ hạn của Bộ phận Thiết kế |
| コック倉庫方式・VMI・MRPとPOPの区別 | phân biệt Phương thức kho vòi nước, VMI, MRP với hệ thống POP |
| カムアップシステムと製造三角図・流動数曲線 | hệ thống Come-up, biểu đồ tam giác chế tạo và đường cong số lượng lưu động |
| トヨタ生産方式(JIT・自働化)とかんばん方式 | Hệ thống sản xuất Toyota (JIT, Jidouka) và phương thức Kanban |
Quản lý thời hạn giao hàng
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級』 — https://www.javada.or.jp/jigyou/gino/business/text.html