
ပေးပို့ချိန် စီမံခန့်ခွဲမှု အခြေခံ (納期管理基礎)
納期管理基礎
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 納期管理の意義・納期遅れの弊害と「早期納入の弊害」
1. ပေးပို့ချိန် စီမံခန့်ခွဲမှု၏ အရေးပါပုံ၊ ပေးပို့ချိန် နောက်ကျခြင်း၏ ဆိုးကျိုးများနှင့် “စောလွန်းစွာ ပေးပို့ခြင်း၏ ဆိုးကျိုးများ”
「納期」とは、顧客や後工程から指定された「要求納期」に対し、生産能力や資材の調達状況を確認したうえで合意・約束した「契約納期(回答納期)」のことです。「納期管理」とは、約束した期日に約束した場所へ指定の品物と数量を確実に納めるための管理活動です。
“ပေးပို့ရက် / ပေးပို့ချိန် (納期)” ဆိုသည်မှာ ဝယ်ယူသူ သို့မဟုတ် နောက်လုပ်ငန်းစဉ်က သတ်မှတ်တောင်းဆိုသော “တောင်းဆိုသည့် ပေးပို့ရက် (要求納期)” အပေါ် မိမိစက်ရုံ၏ ထုတ်လုပ်နိုင်စွမ်းအားနှင့် ကုန်ကြမ်းဝယ်ယူရရှိနိုင်မှု အခြေအနေတို့ကို စစ်ဆေးအတည်ပြုပြီးနောက် သဘောတူကတိပြုထားသည့် “စာချုပ်ပါ ပေးပို့ရက် (契約納期 / 回答納期)” ဖြစ်ပါသည်။ “ပေးပို့ချိန် စီမံခန့်ခွဲမှု (納期管理)” ဆိုသည်မှာ ကတိပြုထားသော ရက်စွဲတွင် ကတိပြုထားသော နေရာသို့ သတ်မှတ်ထားသည့် ပစ္စည်းနှင့် အရေအတွက်ကို သေချာတိကျစွာ ပေးပို့နိုင်ရန် စီမံခန့်ခွဲသည့် လုပ်ဆောင်ချက်ဖြစ်ပါသည်။
「納期遅れ(納期遅延)」を引き起こすと、顧客の生産ラインを止めてしまい社会的信用を失墜させるだけでなく、違約金の発生・次回以降の失注・特急手配や残業によるコスト増大など重大な損失を招きます。
“ပေးပို့ချိန် နောက်ကျခြင်း (納期遅れ / 納期遅延)” ဖြစ်ပေါ်ပါက ဝယ်ယူသူ၏ ထုတ်လုပ်မှုလိုင်းကို ရပ်တန့်သွားစေပြီး လူမှုရေးနှင့် စီးပွားရေးဆိုင်ရာ ယုံကြည်မှုကို ပျက်ပြားစေရုံသာမက စာချုပ်ဖောက်ဖျက်ကြေး ပေးဆောင်ရခြင်း၊ နောက်ပိုင်းအော်ဒါများ ဆုံးရှုံးခြင်း၊ အရေးပေါ်စီစဉ်ရခြင်းနှင့် အချိန်ပိုဆင်းရခြင်းတို့ကြောင့် ကုန်ကျစရိတ် မြင့်တက်ခြင်း စသည့် ကြီးမားသော ဆုံးရှုံးမှုများကို ဖြစ်ပေါ်စေပါသည်။
一方、「遅れなければ早く納めるほど良い」というのは誤りです。指定された納期より早く造りすぎたり早く納入したりする「早期生産・早期納入」にも大きな弊害があります。
တစ်ဖက်တွင် “နောက်မကျသရွေ့ စောစောပို့လေ ကောင်းလေဖြစ်သည်” ဟူသော အယူအဆမှာ မှားယွင်းပါသည်။ သတ်မှတ်ထားသော ပေးပို့ရက်ထက် စောလွန်းစွာ အလွန်အကျွံ ထုတ်လုပ်ခြင်း သို့မဟုတ် စောလွန်းစွာ ပေးပို့ခြင်းဖြစ်သည့် “စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် စောလွန်းစွာ ပေးပို့ခြင်း (早期生産・早期納入)” တွင်လည်း ကြီးမားသော ဆိုးကျိုးများ ရှိပါသည်။
早期生産・早期納入を行うと、納入先や自社の倉庫スペースを圧迫し、在庫保管費の増加・資金の早期固定化(運転資金の悪化)・設計変更時の手直しロスを招くほか、本当に急ぐべき他の製品の生産を遅らせる原因になります。納期は「遅すぎず、早すぎず(ジャスト・イン・タイム)」が鉄則です。
စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် ပေးပို့ခြင်းကို ပြုလုပ်ပါက ပေးပို့မည့်နေရာနှင့် မိမိစက်ရုံ၏ ဂိုဒေါင်နေရာလွတ်များကို ကျဉ်းမြောင်းသွားစေခြင်း၊ ကုန်လက်ကျန် သိုလှောင်ထိန်းသိမ်းစရိတ် တိုးပွားလာခြင်း၊ လှည့်ပတ်ငွေကြေး စောစီးစွာ ပိတ်မိနေခြင်း (ငွေကြေးလည်ပတ်မှု ဆိုးရွားလာခြင်း)၊ ဒီဇိုင်းပြောင်းလဲမှု ဖြစ်ပေါ်ချိန်တွင် ပြန်လည်ပြုပြင်ရသည့် ဆုံးရှုံးမှုဖြစ်ပေါ်ခြင်းတို့အပြင် အမှန်တကယ် အရေးကြီး၍ အမြန်ထုတ်လုပ်ရမည့် အခြားထုတ်ကုန်များ၏ ထုတ်လုပ်မှုကိုပါ နောက်ကျသွားစေတတ်ပါသည်။ ပေးပို့ချိန်၏ အဓိကစည်းမျဉ်းမှာ “နောက်မကျလွန်း၊ မစောလွန်းဘဲ အချိန်ကိုက်ဖြစ်ခြင်း (ジャスト・イン・タイム Just-In-Time)” ပင်ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 納期管理=顧客の「要求納期」と自社の生産能力を調整して決めた「契約納期」を厳守し、生産リードタイムの短縮を図る活動。
ပေးပို့ချိန် စီမံခန့်ခွဲမှု (納期管理) = ဝယ်ယူသူ၏ “တောင်းဆိုသည့် ပေးပို့ရက် (要求納期)” နှင့် မိမိစက်ရုံ၏ ထုတ်လုပ်နိုင်စွမ်းကို ညှိနှိုင်းသတ်မှတ်ထားသော “စာချုပ်ပါ ပေးပို့ရက် (契約納期)” ကို တိကျစွာ လိုက်နာပြီး ထုတ်လုပ်မှု ကြာမြင့်ချိန် (生産リードタイム) ကို လျှော့ချရန် ဆောင်ရွက်သည့် လုပ်ငန်းဖြစ်သည်။ - 納期遅れの弊害=顧客からの信用失墜・違約金や損害賠償・失注・残業や特別輸送による原価高騰。
ပေးပို့ချိန် နောက်ကျခြင်း၏ ဆိုးကျိုးများ = ဝယ်ယူသူ၏ ယုံကြည်မှု ဆုံးရှုံးခြင်း၊ ဒဏ်ကြေးနှင့် လျော်ကြေးပေးရခြင်း၊ အော်ဒါဆုံးရှုံးခြင်း၊ အချိန်ပိုနှင့် အထူးသယ်ယူပို့ဆောင်ရေးကြောင့် ကုန်ကျစရိတ် မြင့်တက်ခြင်း။ - 早期生産・早期納入の弊害=保管場所の圧迫・在庫維持費の増大・資金繰りの悪化・設計変更時の不良化・他製品の納期圧迫。
စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် ပေးပို့ခြင်း၏ ဆိုးကျိုးများ = သိုလှောင်ရာနေရာ ကျပ်တည်းခြင်း၊ ကုန်လက်ကျန် ထိန်းသိမ်းစရိတ် မြင့်တက်ခြင်း၊ ငွေကြေးလည်ပတ်မှု ခက်ခဲခြင်း၊ ဒီဇိုင်းပြောင်းလဲချိန်တွင် ပစ္စည်းအသုံးမဝင်တော့ခြင်းနှင့် အခြားထုတ်ကုန်များ၏ ပေးပို့ရက်ကို ထိခိုက်စေခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 要求納期と契約納期 | တောင်းဆိုသည့် ပေးပို့ရက် (要求納期) နှင့် စာချုပ်ပါ ပေးပို့ရက် (契約納期) |
| 納期遅延の弊害 | ပေးပို့ချိန် နောက်ကျခြင်း၏ ဆိုးကျိုးများ (納期遅延の弊害) |
| 早期生産・早期納入の弊害 | စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် စောလွန်းစွာ ပေးပို့ခြင်း၏ ဆိုးကျိုးများ (早期生産・早期納入の弊害) |
| ジャスト・イン・タイム(遅すぎず早すぎず) | အချိန်ကိုက်စနစ် (ジャスト・イン・タイム Just-In-Time - နောက်မကျလွန်း၊ မစောလွန်းခြင်း) |
2. 生産形態別(見込生産と受注生産)の納期管理の特徴
2. ထုတ်လုပ်မှုပုံစံအလိုက် (ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းနှင့် အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း) ပေးပို့ချိန် စီမံခန့်ခွဲမှု၏ လက္ခဏာရပ်များ
納期管理の重点は生産形態によって大きく異なります。まず「見込生産(少品種多量の連続生産)」では、完成品在庫から直ちに出荷するため、顧客への納入リードタイムが極めて短いのが特徴です。
ပေးပို့ချိန် စီမံခန့်ခွဲမှု၏ အဓိကအလေးထားရမည့်အချက်သည် ထုတ်လုပ်မှုပုံစံအလိုက် ကြီးမားစွာ ကွာခြားပါသည်။ ပထမဦးစွာ “ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (見込生産 - အမျိုးအစားနည်းပြီး ပမာဏများသော စဉ်ဆက်မပြတ် ထုတ်လုပ်ခြင်း)” တွင် ကုန်ချောလက်ကျန် (完成品在庫) မှတစ်ဆင့် ချက်ချင်းတင်ပို့ပေးနိုင်သောကြောင့် ဝယ်ယူသူထံ ပေးပို့ရသည့် ကြာမြင့်ချိန်မှာ အလွန်တိုတောင်းပါသည်။
そのため見込生産の納期管理では、高精度な「需要予測」と適切な「安全在庫の設定(欠品防止)」、および工場内で計画生産量を毎日遅れなく平準化して造り続ける「進捗管理(流動数曲線など)」が中心となります。
ထို့ကြောင့် ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှုတွင် တိကျမှုမြင့်မားသော “ဝယ်လိုအား ခန့်မှန်းတွက်ချက်ခြင်း (需要予測)”၊ သင့်လျော်သော “အရန်လုံခြုံရေး ကုန်လက်ကျန် သတ်မှတ်ခြင်း (安全在庫の設定 - ပစ္စည်းပြတ်လပ်မှု ကာကွယ်ခြင်း)” နှင့် စက်ရုံအတွင်း သတ်မှတ်ထုတ်လုပ်မှုပမာဏကို နေ့စဉ် နောက်မကျဘဲ ညီညာစွာ ဆက်တိုက်ထုတ်လုပ်နိုင်ရေးအတွက် “လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်ခြင်း (進捗管理 - စီးဆင်းမှုမျဉ်းကွေး 流動数曲線 စသည်)” တို့ကို အဓိကထား ဆောင်ရွက်ပါသည်။
これに対し、「受注生産(多品種少量の個別・ロット生産)」では、注文を受けてから設計・資材調達・製造を開始するため、受注から納入までの全リードタイムがそのまま納期に直結します。
ဆန့်ကျင်ဘက်အားဖြင့် “အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း (受注生産 - အမျိုးအစားစုံပြီး ပမာဏနည်းသော တစ်ခုချင်း သို့မဟုတ် အသုတ်လိုက် ထုတ်လုပ်ခြင်း)” တွင် အော်ဒါလက်ခံရရှိပြီးမှသာ ဒီဇိုင်းဆွဲခြင်း၊ ကုန်ကြမ်းဝယ်ယူခြင်းနှင့် ထုတ်လုပ်ခြင်းတို့ကို စတင်သောကြောင့် အော်ဒါလက်ခံချိန်မှ ပေးပို့ချိန်အထိ စုစုပေါင်းကြာမြင့်ချိန် (リードタイム) သည် ပေးပို့ရက်နှင့် တိုက်ရိုက်ချိတ်ဆက်နေပါသည်။
したがって受注生産の納期管理では、製造部門だけでなく「営業→設計→生産計画→資材購買→製造→検査・出荷」という全部門のリードタイム短縮と、個別注文ごとの「日程管理・余力管理(ガントチャートなど)」が最重要となります。
သို့ဖြစ်ရာ အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှုတွင် ထုတ်လုပ်မှုဌာနသာမက “အရောင်း → ဒီဇိုင်း → ထုတ်လုပ်မှုစီမံကိန်း → ကုန်ကြမ်းဝယ်ယူရေး → ထုတ်လုပ်ရေး → စစ်ဆေးရေးနှင့် တင်ပို့ရေး” ဟူသည့် ဌာနအားလုံး၏ ကြာမြင့်ချိန် လျှော့ချရေးနှင့် အော်ဒါတစ်ခုချင်းစီအလိုက် “အချိန်ဇယား စီမံခန့်ခွဲမှုနှင့် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (日程管理・余力管理 - ဂန့်ချာ့တ် ガントチャート စသည်)” တို့မှာ အရေးအကြီးဆုံး ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 見込生産の納期管理=需要予測の精度向上・適正な製品在庫の維持(品切れ防止)・一定ペースの連続生産維持が重点。
ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (見込生産) ၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှု = ဝယ်လိုအား ခန့်မှန်းမှု တိကျစေခြင်း၊ သင့်လျော်သော ကုန်ချောလက်ကျန် ထိန်းသိမ်းခြင်း (ပစ္စည်းပြတ်လပ်မှု ကာကွယ်ခြင်း) နှင့် ပုံမှန်နှုန်းဖြင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု ထိန်းသိမ်းခြင်းတို့ကို အလေးထားသည်။ - 受注生産の納期管理=設計・購買・製造・出荷の「全工程リードタイムの短縮」と注文ごとの「個別進捗・余力管理」が重点。
အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း (受注生産) ၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှု = ဒီဇိုင်း၊ ဝယ်ယူရေး၊ ထုတ်လုပ်ရေးနှင့် တင်ပို့ရေး ဟူသော “လုပ်ငန်းစဉ်အားလုံး၏ ကြာမြင့်ချိန် လျှော့ချခြင်း” နှင့် အော်ဒါတစ်ခုချင်းစီ၏ “တိုးတက်မှုနှင့် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု” တို့ကို အလေးထားသည်။ - 受注生産では、製造現場に入る前の「設計の出図遅れ」や「資材の入荷遅れ」が納期遅延の最大要因になりやすい。
အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်းတွင် ထုတ်လုပ်ရေးလုပ်ငန်းခွင်သို့ မဝင်ရောက်မီ “ဒီဇိုင်းဌာနမှ ပုံစံထုတ်ပေးမှု နောက်ကျခြင်း (出図遅れ)” သို့မဟုတ် “ကုန်ကြမ်းပစ္စည်း ရောက်ရှိမှု နောက်ကျခြင်း” တို့သည် ပေးပို့ချိန် နောက်ကျရခြင်း၏ အဓိကအကြောင်းရင်း ဖြစ်လွယ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 見込生産の納期管理(欠品防止・需要予測) | ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှု (ပစ္စည်းပြတ်လပ်မှု ကာကွယ်ခြင်းနှင့် ဝယ်လိုအား ခန့်မှန်းခြင်း) |
| 受注生産の納期管理(全部門リードタイム短縮) | အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း၏ ပေးပို့ချိန် စီမံခန့်ခွဲမှု (ဌာနအားလုံး၏ ကြာမြင့်ချိန် လျှော့ချခြင်း) |
| 調達・設計・製造リードタイム | ဝယ်ယူဖြည့်တင်းမှု၊ ဒီဇိုင်းနှင့် ထုတ်လုပ်မှု ကြာမြင့်ချိန် (調達・設計・製造リードタイム) |
3. 部門別の納期遅れ原因と対策①(設計部門・生産計画部門)
3. ဌာနအလိုက် ပေးပို့ချိန် နောက်ကျရသည့် အကြောင်းရင်းများနှင့် ကာကွယ်ဖြေရှင်းနည်းများ ① (ဒီဇိုင်းဌာနနှင့် ထုတ်လုပ်မှုစီမံကိန်းဌာန)
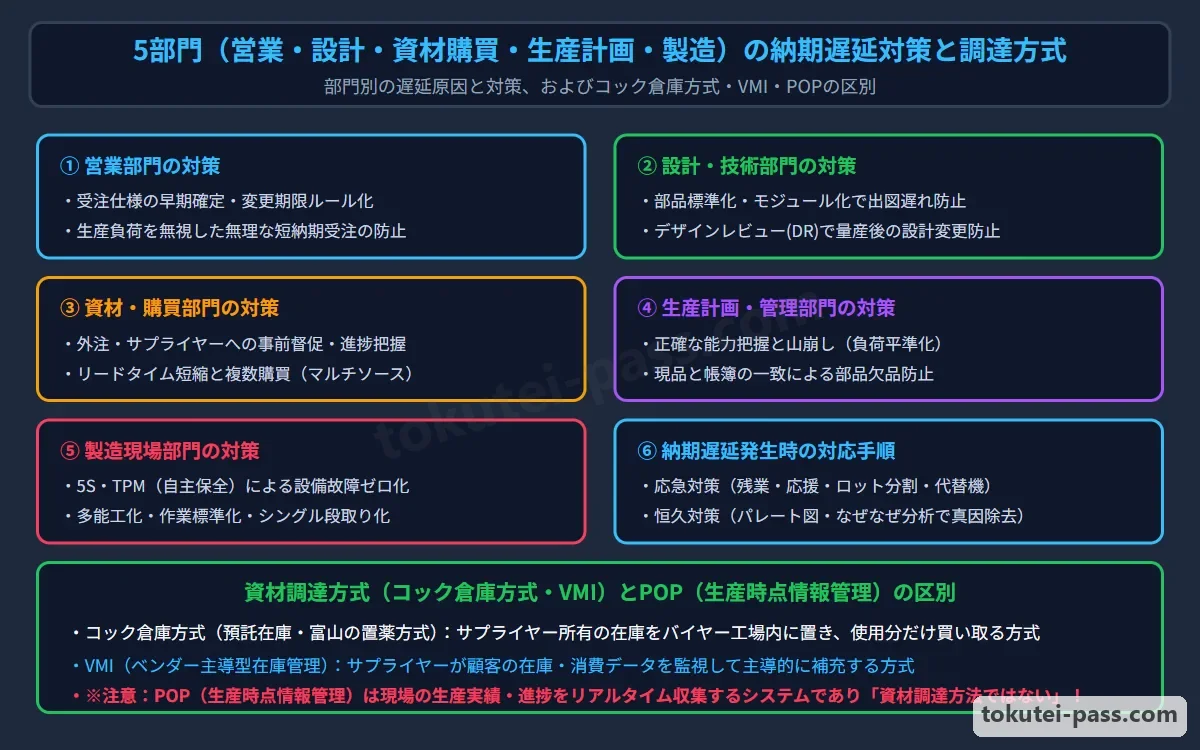
納期遅れは上流から下流までの5つの部門それぞれに原因と対策があります。第1の「設計部門」における遅れの原因は、顧客との仕様打合わせの遅れ、図面や部品表の「出図遅れ」、図面ミスによる頻繁な「設計変更」、特殊部品の多用などです。
ပေးပို့ချိန် နောက်ကျခြင်းသည် အထက်ပိုင်းမှ အောက်ပိုင်းအထိ ဌာန 5 ခုစလုံးတွင် သက်ဆိုင်ရာ အကြောင်းရင်းနှင့် ဖြေရှင်းနည်းများ ရှိကြပါသည်။ ပထမဦးစွာ “ဒီဇိုင်းဌာန (設計部門)” ၌ နောက်ကျရသည့် အကြောင်းရင်းများမှာ ဝယ်ယူသူနှင့် စံချိန်စံညွှန်း ညှိနှိုင်းမှု နောက်ကျခြင်း၊ ပုံစံနှင့် ပစ္စည်းစာရင်း (BOM) “ထုတ်ပေးမှု နောက်ကျခြင်း (出図遅れ)”၊ ပုံစံအမှားကြောင့် မကြာခဏ “ဒီဇိုင်းပြောင်းလဲရခြင်း (設計変更)” နှင့် အထူးသီးသန့် အစိတ်အပိုင်းများကို အလွန်အကျွံ အသုံးပြုခြင်းတို့ ဖြစ်ပါသည်။
設計部門の対策としては、①部品の「標準化・共通化(モジュール化)」と3次元CADの活用、②「コンカレントエンジニアリング」と「デザインレビュー(DR:設計審査)」の実施、③設計日程の節目ごとの「チェックポイントの設定」と予期せぬ変更・遅れを吸収する「緩衝時間(バッファ)」の設定が有効です。
ဒီဇိုင်းဌာန၏ ဖြေရှင်းနည်းများမှာ ① အစိတ်အပိုင်းများကို “စံသတ်မှတ်ခြင်းနှင့် ဘုံသုံးနိုင်အောင်ပြုလုပ်ခြင်း (標準化・共通化 / မော်ဂျူးစနစ်သုံးခြင်း モジュール化)” နှင့် 3D CAD အသုံးပြုခြင်း၊ ② “တစ်ပြိုင်နက်တည်း ပူးပေါင်းအင်ဂျင်နီယာစနစ် (コンカレントエンジニアリング)” နှင့် “ဒီဇိုင်း ပြန်လည်သုံးသပ်ခြင်း (デザインレビュー DR)” ပြုလုပ်ခြင်း၊ ③ ဒီဇိုင်းအချိန်ဇယား၏ အဆင့်တိုင်းတွင် “စစ်ဆေးမှတ်များ သတ်မှတ်ခြင်း (チェックポイントの設定)” နှင့် မမျှော်လင့်သော ပြောင်းလဲမှု သို့မဟုတ် နောက်ကျမှုများကို ခုခံထိန်းညှိနိုင်ရန် “ကြားခံအချိန် (緩衝時間 / バッファ Buffer)” သတ်မှတ်ထားခြင်းတို့ ဖြစ်ပါသည်။
第2の「生産計画(工程管理)部門」における原因は、現場の真の生産能力(余力)を無視した無理な日程計画、営業からの無秩序な「飛び込み特急注文」による現場の混乱、手配漏れやリードタイム見積ミスです。
ဒုတိယအနေဖြင့် “ထုတ်လုပ်မှုစီမံကိန်း (လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု) ဌာန” ၌ နောက်ကျရသည့် အကြောင်းရင်းများမှာ လုပ်ငန်းခွင်၏ အမှန်တကယ် ထုတ်လုပ်နိုင်စွမ်းအား (余力) ကို လျစ်လျူရှုထားသော မဖြစ်နိုင်သည့် အချိန်ဇယား ရေးဆွဲခြင်း၊ အရောင်းဌာနမှ စည်းကမ်းမဲ့စွာ ထည့်သွင်းလာသော “ကြားဖြတ် အရေးပေါ်အော်ဒါများ (飛び込み特急注文)” ကြောင့် လုပ်ငန်းခွင် ရှုပ်ထွေးသွားခြင်း၊ မှာယူညွှန်ကြားရန် ကျန်ရစ်ခြင်းနှင့် ကြာမြင့်ချိန် ခန့်မှန်းမှု မှားယွင်းခြင်းတို့ ဖြစ်ပါသည်။
生産計画部門の対策としては、①正確な標準時間と工程能力の把握、②「山積み・山崩し」による負荷の平準化とボトルネック工程への対策、③営業・製造との定期的な「生産会議(生販調整)」と飛び込み注文の受付ルール化を行います。
ထုတ်လုပ်မှုစီမံကိန်းဌာန၏ ဖြေရှင်းနည်းများမှာ ① တိကျသော စံသတ်မှတ်ချိန် (標準時間) နှင့် လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ကို သိရှိနားလည်ခြင်း၊ ② “ဝန်အားစုပုံခြင်းနှင့် ဝန်အားညှိနှိုင်းဖြေလျှော့ခြင်း (山積み・山崩し)” ဖြင့် ဝန်အားကို ညီညာစေခြင်းနှင့် အနှေးဆုံး ပိတ်ဆို့လုပ်ငန်းစဉ် (ボトルネック工程) ကို ဖြေရှင်းခြင်း၊ ③ အရောင်းဌာန၊ ထုတ်လုပ်ရေးဌာနတို့နှင့် ပုံမှန် “ထုတ်လုပ်မှုအစည်းအဝေး (ထုတ်လုပ်-အရောင်း ညှိနှိုင်းမှု 生販調整)” ပြုလုပ်ပြီး ကြားဖြတ်အော်ဒါ လက်ခံသည့် စည်းမျဉ်းများ သတ်မှတ်ခြင်းတို့ ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 設計部門の対策=部品の標準化・共通化、デザインレビュー(DR)、チェックポイントの設定、日程計画への緩衝時間(バッファ)の設定。
ဒီဇိုင်းဌာန၏ ဖြေရှင်းနည်းများ = အစိတ်အပိုင်းများ စံသတ်မှတ်ခြင်းနှင့် ဘုံသုံးခြင်း၊ ဒီဇိုင်း ပြန်လည်သုံးသပ်ခြင်း (DR)၊ စစ်ဆေးမှတ်များ (チェックポイント) သတ်မှတ်ခြင်းနှင့် အချိန်ဇယားတွင် ကြားခံအချိန် (緩衝時間 / バッファ) ထည့်သွင်းသတ်မှတ်ခြင်း။ - 生産計画部門の原因=現場能力を無視した計画・飛び込み注文の無秩序な投入。
ထုတ်လုပ်မှုစီမံကိန်းဌာန၏ အကြောင်းရင်းများ = လုပ်ငန်းခွင်စွမ်းအားကို လျစ်လျူရှုသော စီမံကိန်းနှင့် ကြားဖြတ်အော်ဒါများကို စည်းကမ်းမဲ့စွာ ထည့်သွင်းခြင်း။ - 生産計画部門の対策=余力管理(山積み・山崩し)の徹底、ボトルネック工程の解消、営業との生販調整ルール化。
ထုတ်လုပ်မှုစီမံကိန်းဌာန၏ ဖြေရှင်းနည်းများ = လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (ဝန်အားစုပုံခြင်းနှင့် ဖြေလျှော့ခြင်း 山積み・山崩し)၊ ပိတ်ဆို့လုပ်ငန်းစဉ် (ボトルネック) ဖယ်ရှားခြင်းနှင့် အရောင်းဌာနနှင့် ထုတ်လုပ်-အရောင်း ညှိနှိုင်းမှု စည်းမျဉ်းသတ်မှတ်ခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 出図遅れとチェックポイント・緩衝時間(バッファ) | ပုံစံထုတ်ပေးမှု နောက်ကျခြင်း (出図遅れ) နှင့် စစ်ဆေးမှတ် (チェックポイント) / ကြားခံအချိန် (緩衝時間・バッファ) |
| 部品の標準化・共通化(モジュール設計) | အစိတ်အပိုင်းများ စံသတ်မှတ်ခြင်းနှင့် ဘုံသုံးခြင်း (モジュール設計 မော်ဂျူးဒီဇိုင်း) |
| コンカレントエンジニアリングとデザインレビュー(DR) | တစ်ပြိုင်နက်တည်း ပူးပေါင်းအင်ဂျင်နီယာစနစ် (コンカレントエンジニアリング) နှင့် ဒီဇိုင်း ပြန်လည်သုံးသပ်ခြင်း (DR) |
| 飛び込み注文のルール化と生販調整 | ကြားဖြတ်အော်ဒါ စည်းမျဉ်းသတ်မှတ်ခြင်း (飛び込み注文のルール化) နှင့် ထုတ်လုပ်-အရောင်း ညှိနှိုင်းမှု (生販調整) |
4. 部門別の納期遅れ原因と対策②(資材購買・製造・物流出荷部門)
4. ဌာနအလိုက် ပေးပို့ချိန် နောက်ကျရသည့် အကြောင်းရင်းများနှင့် ကာကွယ်ဖြေရှင်းနည်းများ ② (ကုန်ကြမ်းဝယ်ယူရေး၊ ထုတ်လုပ်ရေး၊ သယ်ယူပို့ဆောင်ရေးနှင့် တင်ပို့ရေးဌာန)
第3の「資材・購買・外注部門」における遅れ原因は、発注手続きの遅れ、帳簿在庫と実在庫の不一致による急な欠品、購入品・外注加工品の納入遅れや受入不良です。
တတိယအနေဖြင့် “ကုန်ကြမ်း၊ ဝယ်ယူရေးနှင့် ပြင်ပအပ်နှံရေးဌာန (資材・購買・外注部門)” ၌ နောက်ကျရသည့် အကြောင်းရင်းများမှာ အော်ဒါမှာယူသည့် လုပ်ငန်းစဉ် နောက်ကျခြင်း၊ စာရင်းပါလက်ကျန်နှင့် အပြင်လက်တွေ့လက်ကျန် မကိုက်ညီမှုကြောင့် ရုတ်တရက် ပစ္စည်းပြတ်လပ်ခြင်း၊ ဝယ်ယူသည့်ပစ္စည်းနှင့် ပြင်ပအပ်နှံထားသည့် ပစ္စည်းများ ပေးပို့မှု နောက်ကျခြင်း သို့မဟုတ် အရည်အသွေး မပြည့်မီခြင်းတို့ ဖြစ်ပါသည်။
資材・購買部門の対策は、①納期の数日前に事前確認を行う「事前督促(カムアップシステム等)」、②外注先への工程監査や技術指導(不良・遅れ防止)、③リスク分散のための複数社購買(2社発注)やリードタイム短縮です。
ကုန်ကြမ်းနှင့် ဝယ်ယူရေးဌာန၏ ဖြေရှင်းနည်းများမှာ ① ပေးပို့ရက် မတိုင်မီ ရက်အနည်းငယ်အလိုတွင် ကြိုတင်အတည်ပြုသည့် “ကြိုတင်သတိပေး နှိုးဆော်ခြင်း (事前督促 - သတိပေးဖိုင်စနစ် カムアップシステム စသည်)”၊ ② ပြင်ပအပ်နှံသည့် စက်ရုံများသို့ လုပ်ငန်းစဉ် စစ်ဆေးခြင်းနှင့် နည်းပညာ လမ်းညွှန်ပေးခြင်း (အပြစ်အနာအဆာနှင့် နောက်ကျမှု ကာကွယ်ရန်)၊ ③ အန္တရာယ် ဖြန့်ခွဲနိုင်ရန် ကုမ္ပဏီအများအပြားမှ ဝယ်ယူခြင်း (2 社発注) နှင့် ဝယ်ယူချိန် လျှော့ချခြင်းတို့ ဖြစ်ပါသည်။
第4の「製造部門(職場)」における原因は、設備の突発故障、品質不良による手直し・再製作、段取り替えの長時間化、特定の熟練工しか作業できないことによる欠勤時の停滞などです。
စတုတ္ထအနေဖြင့် “ထုတ်လုပ်ရေးဌာန (製造部門 / လုပ်ငန်းခွင်)” ၌ နောက်ကျရသည့် အကြောင်းရင်းများမှာ စက်ပစ္စည်း ရုတ်တရက် ချို့ယွင်းပျက်စီးခြင်း၊ အရည်အသွေး ချို့ယွင်းချက်ကြောင့် ပြန်လည်ပြုပြင်ရခြင်း သို့မဟုတ် အသစ်ပြန်လုပ်ရခြင်း၊ စက်ပြင်ဆင်ချိန် (段取り替え) ကြာမြင့်ခြင်းနှင့် သီးခြားကျွမ်းကျင်လုပ်သား တစ်ဦးတည်းသာ လုပ်တတ်သောကြောင့် ၎င်းပျက်ကွက်ချိန်တွင် လုပ်ငန်းရပ်ဆိုင်းသွားခြင်းတို့ ဖြစ်ပါသည်။
製造部門の対策は、①日常保全・予防保全による故障ゼロ化、②ポカヨケと作業標準遵守による不良ゼロ化、③シングル段取り化によるロット縮小、④作業者の「多能工化」による応援体制づくりです。
ထုတ်လုပ်ရေးဌာန၏ ဖြေရှင်းနည်းများမှာ ① နေ့စဉ်ထိန်းသိမ်းရေးနှင့် ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (予防保全) ဖြင့် စက်ပျက်မှု သုညဖြစ်စေခြင်း၊ ② အမှားကာကွယ်ရေးစနစ် (ポカヨケ) နှင့် လုပ်ငန်းစံနှုန်း လိုက်နာမှုဖြင့် အပြစ်အနာအဆာ သုညဖြစ်စေခြင်း၊ ③ ဆယ်မိနစ်အတွင်း စက်ပြင်ဆင်ခြင်း (シングル段取り化) ဖြင့် အသုတ်ပမာဏ လျှော့ချခြင်းနှင့် ④ လုပ်သားများကို “လုပ်ငန်းစုံ ကျွမ်းကျင်လုပ်သား (多能工化)” ဖြစ်အောင် လေ့ကျင့်ပေး၍ အပြန်အလှန် ကူညီနိုင်သည့်စနစ် တည်ဆောက်ခြင်းတို့ ဖြစ်ပါသည်။
第5の「物流・出荷部門」では、ピッキングミス(誤出荷・数量不足)、梱包資材の不足、トラック手配ミスや交通渋滞が原因となるため、バーコード・ハンディターミナル検品による誤出荷防止や出荷計画の早期共有で対策します。
ပဉ္စမအနေဖြင့် “သယ်ယူပို့ဆောင်ရေးနှင့် တင်ပို့ရေးဌာန (物流・出荷部門)” တွင် ပစ္စည်းရွေးထုတ်မှု အမှား (ピッキングミス - ပစ္စည်းမှားပို့ခြင်း၊ အရေအတွက် လိုအပ်ခြင်း)၊ ထုပ်ပိုးပစ္စည်း ပြတ်လပ်ခြင်း၊ ကားစီစဉ်မှု အမှားနှင့် ယာဉ်ကြောပိတ်ဆို့မှုတို့ကြောင့် နောက်ကျတတ်သဖြင့် ဘားကုဒ်နှင့် လက်ကိုင်စက် (ハンディターミナル) သုံး၍ စစ်ဆေးခြင်းဖြင့် ပစ္စည်းမှားပို့မှုကို ကာကွယ်ခြင်းနှင့် တင်ပို့မှုအစီအစဉ်ကို စောစီးစွာ မျှဝေထားခြင်းတို့ဖြင့် ဖြေရှင်းပါသည်။
မှတ်ထားရမည့် အချက်များ
- 資材・購買部門の対策=納期前の「事前督促(カムアップシステム)」、外注先への技術・工程指導、複数社発注。
ကုန်ကြမ်းနှင့် ဝယ်ယူရေးဌာန၏ ဖြေရှင်းနည်းများ = ပေးပို့ရက်မတိုင်မီ “ကြိုတင်သတိပေး နှိုးဆော်ခြင်း (事前督促 - カムアップシステム)”၊ ပြင်ပအပ်နှံသူများအား နည်းပညာနှင့် လုပ်ငန်းစဉ် လမ်းညွှန်ပေးခြင်း၊ ကုမ္ပဏီအများအပြားသို့ ခွဲဝေမှာယူခြင်း။ - 製造部門の対策=予防保全(故障防止)、ポカヨケ(不良・手直し防止)、段取り短縮、多能工化(負荷変動・欠勤への柔軟対応)。
ထုတ်လုပ်ရေးဌာန၏ ဖြေရှင်းနည်းများ = ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (စက်ပျက်မှု ကာကွယ်ခြင်း)၊ ポカヨケ (အပြစ်အနာအဆာနှင့် ပြန်ပြင်ရမှု ကာကွယ်ခြင်း)၊ စက်ပြင်ဆင်ချိန် လျှော့ချခြင်း၊ လုပ်ငန်းစုံ ကျွမ်းကျင်လုပ်သား မွေးထုတ်ခြင်း (多能工化)။ - 物流・出荷部門の対策=バーコード照合等によるピッキングミス・誤出荷の防止、輸送車両の早期手配。
သယ်ယူပို့ဆောင်ရေးနှင့် တင်ပို့ရေးဌာန၏ ဖြေရှင်းနည်းများ = ဘားကုဒ်ဖြင့် တိုက်ဆိုင်စစ်ဆေးခြင်းဖြင့် ပစ္စည်းရွေးထုတ်မှုအမှားနှင့် မှားယွင်းတင်ပို့မှု (誤出荷) ကို ကာကွယ်ခြင်း၊ သယ်ယူပို့ဆောင်ရေးယာဉ်များ စောစီးစွာ စီစဉ်ခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 事前督促と外注指導 | ကြိုတင်သတိပေး နှိုးဆော်ခြင်း (事前督促) နှင့် ပြင်ပအပ်နှံသူအား လမ်းညွှန်ခြင်း (外注指導) |
| 多能工化と段取り時間短縮 | လုပ်ငန်းစုံ ကျွမ်းကျင်လုပ်သား မွေးထုတ်ခြင်း (多能工化) နှင့် စက်ပြင်ဆင်ချိန် လျှော့ချခြင်း (段取り時間短縮) |
| 誤出荷(ピッキングミス)防止 | မှားယွင်းတင်ပို့မှု (誤出荷 / ピッキングミス) ကာကွယ်ခြင်း |
5. 資材調達方式(MRP・コック倉庫方式・VMI)と現品・進捗管理(POP・RFID・製番・追番)
5. ကုန်ကြမ်း ဝယ်ယူဖြည့်တင်းမှု စနစ်များ (MRP၊ ကော့ခ်ဂိုဒေါင်စနစ်၊ VMI) နှင့် ပစ္စည်းအစစ်အမှန်/တိုးတက်မှု ထိန်းချုပ်ခြင်း (POP၊ RFID၊ ထုတ်လုပ်မှုနံပါတ်၊ စဉ်ဆက်နံပါတ်)
資材の調達・補充方式として、まず「MRP(資材所要量計画)」は、基準生産計画(MPS)と部品表(BOM)・在庫・リードタイムから、製品納期から逆算して各部品の正味発注量と発注時期を算出する方式です。
ကုန်ကြမ်းပစ္စည်း ဝယ်ယူဖြည့်တင်းသည့် နည်းလမ်းများအနက် ပထမဦးစွာ “MRP (လိုအပ်သော ကုန်ကြမ်းပမာဏ တွက်ချက်မှု စီမံကိန်း 資材所要量計画)” သည် အခြေခံ ကုန်ထုတ်လုပ်မှု စီမံကိန်း (MPS)၊ ပစ္စည်းစာရင်း (BOM)၊ လက်ကျန်စာရင်းနှင့် ကြာမြင့်ချိန်တို့မှတစ်ဆင့် ထုတ်ကုန်ပေးပို့ရက်မှ ပြန်ဆုတ်တွက်ချက်၍ အစိတ်အပိုင်း တစ်ခုချင်းစီ၏ အသားတင် မှာယူရမည့်ပမာဏနှင့် မှာယူရမည့်အချိန်ကို တွက်ချက်ထုတ်ယူသော စနစ်ဖြစ်ပါသည်။
また企業間連携による資材調達方式として、①サプライヤーがバイヤー工場内にサプライヤー所有のまま預託在庫を置き、使った分だけ買い取る「コック倉庫方式(預託在庫・富山の置薬方式)」と、②サプライヤーが顧客の在庫・消費データを監視して主導的に補充する「VMI(ベンダー主導型在庫管理)」があります。
ထို့ပြင် ကုမ္ပဏီအချင်းချင်း ပူးပေါင်းချိတ်ဆက်၍ ကုန်ကြမ်းဖြည့်တင်းသော နည်းလမ်းများအနေဖြင့် ① ပစ္စည်းပေးသွင်းသူ (Supplier) က ဝယ်ယူသူ (Buyer) ၏ စက်ရုံအတွင်း၌ ပေးသွင်းသူပိုင်ဆိုင်မှုအဖြစ် အပ်နှံကုန်လက်ကျန် (預託在庫) ကို ထားရှိပြီး ဝယ်ယူသူက ရေဘုံဘိုင်ခေါင်း (Cock) ဖွင့်သုံးသကဲ့သို့ သုံးစွဲသလောက်သာ ငွေချေဝယ်ယူသည့် “ကော့ခ်ဂိုဒေါင်စနစ် (コック倉庫方式 / 預託在庫方式)” နှင့် ② ပေးသွင်းသူက ဝယ်ယူသူ၏ လက်ကျန်နှင့် သုံးစွဲမှုဒေတာများကို စောင့်ကြည့်ပြီး ဦးဆောင်ဖြည့်တင်းပေးသည့် “VMI (ရောင်းချသူဦးဆောင်သော ကုန်လက်ကျန် စီမံခန့်ခွဲမှု ベンダー主導型在庫管理)” တို့ ရှိကြပါသည်။
一方、「POP(生産時点情報管理)」は、製造現場の機械や端末から生産実績・進捗データをリアルタイム収集する「進捗・実績管理システム」です(※試験では「POPは資材調達方法ではない」が頻出)。また現品管理では、バーコードや非接触で複数同時読取・書換ができる「RFID(ICタグ)」が活用されます。
တစ်ဖက်တွင် “POP (ထုတ်လုပ်မှုနေရာ သတင်းအချက်အလက် စီမံခန့်ခွဲမှု 生産時点情報管理)” သည် ထုတ်လုပ်ရေးလုပ်ငန်းခွင်ရှိ စက်များနှင့် တာမီနယ်များမှတစ်ဆင့် ထုတ်လုပ်မှုရလဒ်နှင့် တိုးတက်မှုဒေတာများကို အချိန်နှင့်တစ်ပြေးညီ (Real-time) စုဆောင်းသည့် “လုပ်ငန်းတိုးတက်မှုနှင့် ရလဒ် စီမံခန့်ခွဲမှုစနစ်” ဖြစ်ပါသည် (※ စာမေးပွဲတွင် “POP သည် ကုန်ကြမ်းဝယ်ယူဖြည့်တင်းသည့် နည်းလမ်းမဟုတ်ပါ” ဟူသောအချက် မကြာခဏ မေးလေ့ရှိသည်)။ ထို့ပြင် ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理) တွင် ဘားကုဒ်များနှင့် ထိတွေ့စရာမလိုဘဲ အများအပြားကို တစ်ပြိုင်နက် ဖတ်ရှု/ပြန်ရေးနိုင်သော “RFID (IC တဂ်)” ကို အသုံးပြုကြပါသည်။
なお現場の手配番号管理には、個別受注の注文ごとに固有の「製造番号(製番)」を付けて管理する「製番管理」と、連続生産において1個目から順番に通し番号(追番・号口番号)を振って進捗を管理する「追番管理」があります。
လုပ်ငန်းခွင်ရှိ မှာယူမှုနံပါတ် ထိန်းချုပ်ခြင်းတွင် တစ်ခုချင်း အော်ဒါလက်ခံမှုတိုင်းအတွက် သီးသန့် “ထုတ်လုပ်မှုနံပါတ် (製造番号 / 製番)” တပ်၍ ထိန်းချုပ်သော “ထုတ်လုပ်မှုနံပါတ် စီမံခန့်ခွဲမှု (製番管理)” နှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှုတွင် ပထမဆုံးအခုမှစ၍ အစဉ်လိုက်နံပါတ် (追番 / 号口番号) တပ်၍ တိုးတက်မှုကို ထိန်းချုပ်သော “စဉ်ဆက်နံပါတ် စီမံခန့်ခွဲမှု (追番管理)” ဟူ၍ ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 資材調達方式:MRP(BOMと在庫から逆算)、コック倉庫方式(バイヤー工場内にサプライヤーの預託在庫を置き使用分だけ決済)、VMI(サプライヤー主導補充)。
ကုန်ကြမ်း ဝယ်ယူဖြည့်တင်းမှု စနစ်များ - MRP (BOM နှင့် လက်ကျန်မှ ပြန်ဆုတ်တွက်ချက်ခြင်း)၊ ကော့ခ်ဂိုဒေါင်စနစ် (コック倉庫方式 - ဝယ်ယူသူစက်ရုံအတွင်း ပေးသွင်းသူ၏ အပ်နှံကုန်လက်ကျန်ထားရှိပြီး သုံးသလောက်သာ ငွေချေခြင်း)၊ VMI (ပေးသွင်းသူက ဦးဆောင်ဖြည့်တင်းခြင်း)။ - POP(生産時点情報管理)は工場内の生産実績・進捗をリアルタイム収集するシステムであり、「資材調達方式ではない」点に注意。
POP (生産時点情報管理) သည် စက်ရုံအတွင်း ထုတ်လုပ်မှုရလဒ်နှင့် တိုးတက်မှုကို အချိန်နှင့်တစ်ပြေးညီ စုဆောင်းသောစနစ်ဖြစ်ပြီး “ကုန်ကြမ်း ဝယ်ယူဖြည့်တင်းသည့် စနစ်မဟုတ်ပါ” ဆိုသည့်အချက်ကို သတိပြုပါ။ - 現品管理にはバーコードやRFID(ICタグ)を活用/製番管理=個別受注生産向き、追番管理=見込・連続生産向き。
ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှုတွင် ဘားကုဒ်နှင့် RFID (IC တဂ်) ကို သုံးသည် / ထုတ်လုပ်မှုနံပါတ် စီမံခန့်ခွဲမှု (製番管理) = အော်ဒါလက်ခံ တစ်ခုချင်းထုတ်လုပ်မှုအတွက် သင့်လျော်ပြီး၊ စဉ်ဆက်နံပါတ် စီမံခန့်ခွဲမှု (追番管理) = ကြိုတင်ခန့်မှန်း စဉ်ဆက်မပြတ်ထုတ်လုပ်မှုအတွက် သင့်လျော်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| コック倉庫方式(預託在庫方式)とVMI | ကော့ခ်ဂိုဒေါင်စနစ် (コック倉庫方式 / အပ်နှံကုန်လက်ကျန်စနစ် 預託在庫方式) နှင့် VMI |
| MRP(資材所要量計画) | MRP (လိုအပ်သော ကုန်ကြမ်းပမာဏ တွက်ချက်မှု စီမံကိန်း 資材所要量計画) |
| POP(生産時点情報管理)とRFID(ICタグ) | POP (ထုတ်လုပ်မှုနေရာ သတင်းအချက်အလက် စီမံခန့်ခွဲမှု 生産時点情報管理) နှင့် RFID (IC တဂ်) |
| 製番管理と追番管理 | ထုတ်လုပ်မှုနံပါတ် စီမံခန့်ခွဲမှု (製番管理) နှင့် စဉ်ဆက်နံပါတ် စီမံခန့်ခွဲမှု (追番管理) |
6. 納期遅延の問題解決手順(応急対策と恒久対策・再発防止)
6. ပေးပို့ချိန် နောက်ကျခြင်း ပြဿနာဖြေရှင်းမှု လုပ်ငန်းစဉ်အဆင့်ဆင့် (အရေးပေါ်ဖြေရှင်းနည်း၊ ရေရှည်တည်တံ့သော ဖြေရှင်းနည်းနှင့် ပြန်လည်မဖြစ်ပွားစေရန် ကာကွယ်ခြင်း)
万一、工程の遅れや納期遅延が発生(または予測)された場合は、体系的な問題解決手順に従って迅速に対処します。最初に、どの注文・どの工程で何日(何個)遅れているかという「現状の正確な把握」と、顧客・関係部門への速やかな連絡・納期調整を行います。
အကယ်၍ လုပ်ငန်းစဉ် နောက်ကျခြင်း သို့မဟုတ် ပေးပို့ချိန် နောက်ကျခြင်း ဖြစ်ပေါ်လာပါက (သို့မဟုတ် ဖြစ်ပေါ်မည်ဟု ခန့်မှန်းမိပါက) စနစ်တကျ ပြဿနာဖြေရှင်းသည့် လုပ်ငန်းစဉ်အတိုင်း လျင်မြန်စွာ အရေးယူဆောင်ရွက်ရပါမည်။ ပထမဦးစွာ မည်သည့်အော်ဒါ၊ မည်သည့်လုပ်ငန်းစဉ်တွင် ရက်မည်မျှ (အရေအတွက် မည်မျှ) နောက်ကျနေသည်ဟူသော “လက်ရှိအခြေအနေကို တိကျစွာ သိရှိနားလည်ခြင်း” နှင့် ဝယ်ယူသူနှင့် သက်ဆိုင်ရာဌာနများသို့ အမြန်ဆုံး ဆက်သွယ်အကြောင်းကြား၍ ပေးပို့ရက် ညှိနှိုင်းခြင်းတို့ကို ပြုလုပ်ရပါမည်။
同時に、目の前の遅れを取り戻すための「応急対策(暫定対策)」を直ちに実施します。具体的には、残業や休日出勤、他職場からの応援投入、外注の活用、ロット分割(先行して完成した分だけ先に後工程や顧客へ送る)、特急便での輸送などです。
တစ်ချိန်တည်းမှာပင် လက်ရှိနောက်ကျနေမှုကို ပြန်လည်မီနိုင်ရန် “အရေးပေါ် ဖြေရှင်းနည်း (応急対策 / 暫定対策)” ကို ချက်ချင်း အကောင်အထည်ဖော်ရပါမည်။ လက်တွေ့အားဖြင့် အချိန်ပိုဆင်းခြင်း သို့မဟုတ် ရုံးပိတ်ရက် အလုပ်ဆင်းခြင်း၊ အခြားဌာနခွဲများမှ အကူလုပ်သား ခေါ်ယူခြင်း၊ ပြင်ပအပ်နှံမှု (外注) အသုံးပြုခြင်း၊ အသုတ်ခွဲထုတ်ခြင်း (ロット分割 - အရင်ပြီးစီးသည့် ပမာဏကို နောက်လုပ်ငန်းစဉ် သို့မဟုတ် ဝယ်ယူသူထံ အရင်ပေးပို့ခြင်း) နှင့် အမြန်ပို့ဆောင်ရေးယာဉ်ဖြင့် ပို့ဆောင်ခြင်းတို့ ဖြစ်ပါသည်။
しかし、応急対策だけでは再び同じ納期遅れが繰り返されます。そこで納期遅れデータを「部門別・製品別・原因別」に層別してパレート図にまとめ、特性要因図や「なぜなぜ分析(5回のなぜ)」で「真の原因(真因)」を突き止めます(※原因調査のために工場全体の生産を全面停止させるのは誤りです)。
သို့ရာတွင် အရေးပေါ် ဖြေရှင်းနည်းသက်သက်ဖြင့်သာဆိုလျှင် တူညီသော ပေးပို့ချိန် နောက်ကျမှုများ ထပ်တလဲလဲ ပြန်လည်ဖြစ်ပွားဦးမည် ဖြစ်ပါသည်။ ထို့ကြောင့် ပေးပို့ချိန် နောက်ကျသည့် ဒေတာများကို “ဌာနအလိုက်၊ ထုတ်ကုန်အလိုက်၊ အကြောင်းရင်းအလိုက်” အုပ်စုခွဲခြား၍ (層別) ပါရီတိုပုံ (パレート図) ဆွဲကာ အကြောင်းရင်းနှင့်အကျိုးပြပုံ (特性要因図) နှင့် “ဘာကြောင့်လဲ 5 ကြိမ် မေးမြန်းဆန်းစစ်နည်း (なぜなぜ分析)” တို့ဖြင့် “အစစ်အမှန် အကြောင်းရင်းရင်းမြစ် (真因)” ကို ရှာဖွေဖော်ထုတ်ရပါမည် (※ အကြောင်းရင်း စုံစမ်းစစ်ဆေးရန်အတွက် စက်ရုံတစ်ခုလုံး၏ ထုတ်လုပ်မှုကို အလုံးစုံ ရပ်တန့်ပစ်ခြင်းမှာ မှားယွင်းပါသည်)။
そして真因を根本から断つ「恒久対策(再発防止策)」を実施し、効果を確認したうえで、手配基準や作業標準書・リードタイム設定を見直す「標準化(歯止め)」を行って定着させます。
ထို့နောက် အကြောင်းရင်းရင်းမြစ်ကို အမြစ်ပြတ်ဖယ်ရှားသည့် “ရေရှည်တည်တံ့သော ဖြေရှင်းနည်း (恒久対策 / ပြန်လည်မဖြစ်ပွားစေရန် ကာကွယ်ရေး 再発防止策)” ကို ဆောင်ရွက်ပြီး အကျိုးသက်ရောက်မှုကို စစ်ဆေးအတည်ပြုကာ မှာယူမှုစံနှုန်း၊ လုပ်ငန်းစံနှုန်းစာရွက် (作業標準書) နှင့် ကြာမြင့်ချိန် သတ်မှတ်ချက်များကို ပြန်လည်သုံးသပ်ပြင်ဆင်သည့် “စံသတ်မှတ်ခြင်း (標準化 / 歯止め)” ဖြင့် အမြဲတမ်း တည်မြဲအောင် ပြုလုပ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 納期遅れ発生時は、まず現状を把握して関係部署・顧客へ連絡し、残業・応援・ロット分割などの「応急対策」で遅れを挽回する。
ပေးပို့ချိန် နောက်ကျမှု ဖြစ်ပေါ်ချိန်တွင် ပထမဦးစွာ လက်ရှိအခြေအနေကို သိရှိအောင်လုပ်ပြီး သက်ဆိုင်ရာဌာနနှင့် ဝယ်ယူသူထံ အကြောင်းကြားကာ အချိန်ပို၊ အကူလုပ်သား၊ အသုတ်ခွဲပို့ခြင်း စသည့် “အရေးပေါ် ဖြေရှင်းနည်း (応急対策)” ဖြင့် နောက်ကျမှုကို ပြန်လည်ကုစားရမည်။ - 次に遅れデータを層別(パレート図)し、なぜなぜ分析や特性要因図で「真因」を特定する(※原因調査のために工場の生産を全面停止するのは不適切)。
ထို့နောက် နောက်ကျမှုဒေတာများကို အုပ်စုခွဲခြား၍ (ပါရီတိုပုံ) なぜなぜ分析 နှင့် 特性要因図 တို့ဖြင့် “အစစ်အမှန် အကြောင်းရင်းရင်းမြစ် (真因)” ကို ဖော်ထုတ်ရမည် (※ အကြောင်းရင်း စစ်ဆေးရန် စက်ရုံတစ်ခုလုံး၏ ထုတ်လုပ်မှုကို ရပ်တန့်ပစ်ခြင်းမှာ မသင့်လျော်ပါ)။ - 真因に対する「恒久対策(再発防止)」を行い、効果確認後に業務ルールや作業標準を改定して「標準化」する。
အကြောင်းရင်းရင်းမြစ်အပေါ် “ရေရှည်တည်တံ့သော ဖြေရှင်းနည်း (恒久対策 / ပြန်လည်မဖြစ်ပွားစေရန် ကာကွယ်ခြင်း)” ဆောင်ရွက်ပြီး အကျိုးသက်ရောက်မှု အတည်ပြုပြီးနောက် လုပ်ငန်းစည်းမျဉ်းနှင့် လုပ်ငန်းစံနှုန်းများကို ပြင်ဆင်၍ “စံသတ်မှတ်ခြင်း (標準化)” ပြုလုပ်ရမည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 応急対策(残業・応援・ロット分割) | အရေးပေါ် ဖြေရှင်းနည်း (応急対策 - အချိန်ပို၊ အကူလုပ်သား၊ အသုတ်ခွဲထုတ်ခြင်း ロット分割) |
| 恒久対策(再発防止策) | ရေရှည်တည်တံ့သော ဖြေရှင်းနည်း (恒久対策 / ပြန်လည်မဖြစ်ပွားစေရန် ကာကွယ်ရေး 再発防止策) |
| なぜなぜ分析と真因の特定 | ဘာကြောင့်လဲ မေးမြန်းဆန်းစစ်နည်း (なぜなぜ分析) နှင့် အစစ်အမှန် အကြောင်းရင်းရင်းမြစ် (真因) ဖော်ထုတ်ခြင်း |
| 標準化と管理の定着(歯止め) | စံသတ်မှတ်ခြင်း (標準化) နှင့် စီမံခန့်ခွဲမှု အမြဲတည်မြဲစေခြင်း (歯止め) |
7. 目で見る納期管理①(カムアップシステム・差立盤・トヨタ生産方式とかんばん方式)
7. မျက်မြင် ပေးပို့ချိန် စီမံခန့်ခွဲမှု ① (သတိပေးဖိုင်စနစ်၊ အလုပ်ညွှန်ကြားချက်ဘုတ်ပြား၊ တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ်နှင့် ကန်ဘန်စနစ်)
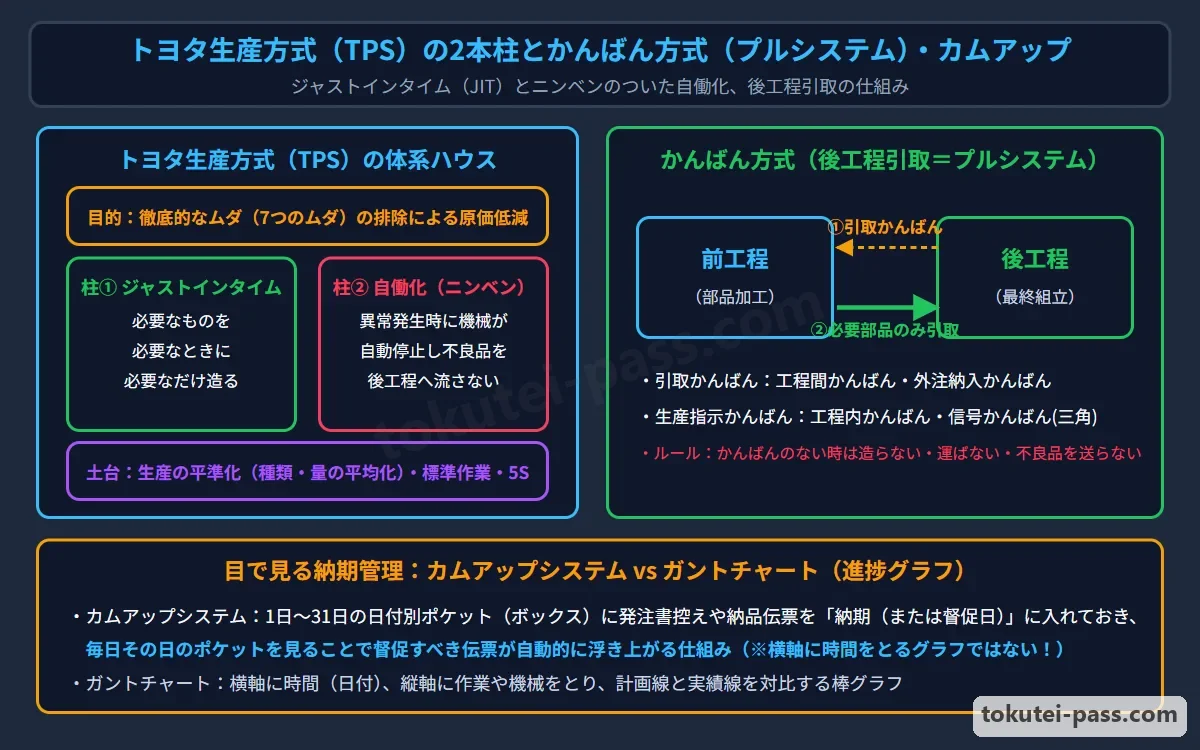
納期遅れを未然に防ぐ「目で見る管理」の代表が「カムアップシステム」です。1日〜31日の日付別ポケットを設けた棚に発注書控えや納品伝票を「納期(または事前督促日)のポケット」へ入れ、毎日その日のポケットを見ることで督促すべき伝票が自動的に浮き上がる仕組みです(※進捗グラフではない点に注意)。
ပေးပို့ချိန် နောက်ကျမှုကို ကြိုတင်ကာကွယ်သည့် “မျက်မြင် စီမံခန့်ခွဲမှု (目で見る管理)” ၏ အထင်ရှားဆုံး နည်းလမ်းမှာ “သတိပေးဖိုင်စနစ် (カムアップシステム Come-Up System)” ဖြစ်ပါသည်။ 1 ရက်မှ 31 ရက်အထိ ရက်စွဲအလိုက် အကန့် (အိတ်ကပ်) များ ပါရှိသော စင်ပေါ်တွင် အော်ဒါမှာယူလွှာ မိတ္တူ သို့မဟုတ် ပစ္စည်းပေးပို့လွှာများကို “ပေးပို့ရက် (သို့မဟုတ် ကြိုတင်သတိပေးရမည့်ရက်) ၏ အကန့်” ထဲသို့ ထည့်သွင်းထားပြီး နေ့စဉ် ထိုနေ့၏ အကန့်ကို ကြည့်ရှုခြင်းဖြင့် သတိပေးနှိုးဆော်ရမည့် စာရွက်စာတမ်းများ အလိုအလျောက် ပေါ်ထွက်လာသည့် စနစ်ဖြစ်ပါသည် (※ ၎င်းသည် တိုးတက်မှုပြ ဂရပ်ဖ်ပုံ မဟုတ်ကြောင်း သတိပြုပါ)။
また製造現場では、各機械や作業者の作業指示票をポケットに差し込んで作業順序と遅れを管理する「差立盤(管理盤)」や、ラインの目標数・実績数・設備異常をランプでリアルタイム表示する「アンドン(行灯)」が活用されます。
ထို့ပြင် ထုတ်လုပ်ရေး လုပ်ငန်းခွင်တွင် စက်တစ်လုံးချင်း သို့မဟုတ် လုပ်သားတစ်ဦးချင်းစီ၏ အလုပ်ညွှန်ကြားလွှာ ကတ်ပြားများကို အကန့်ထဲသို့ ထိုးထည့်ထားပြီး အလုပ်အစီအစဉ်နှင့် နောက်ကျမှုကို စီမံခန့်ခွဲသော “အလုပ်ညွှန်ကြားချက်ဘုတ်ပြား (差立盤 / 管理盤)” နှင့် လိုင်း၏ ရည်မှန်းအရေအတွက်၊ အမှန်တကယ် ထွက်ရှိမှုအရေအတွက်နှင့် စက်ပစ္စည်း မူမမှန်မှုများကို မီးသီးများဖြင့် အချိန်နှင့်တစ်ပြေးညီ ပြသသော “အန်ဒွန် မီးအချက်ပြဘုတ် (アンドン)” တို့ကို အသုံးပြုကြပါသည်။
さらに「トヨタ生産方式(TPS)」では、徹底的なムダの排除による原価低減を目指し、①「必要なものを、必要なときに、必要なだけ造る」という「ジャストインタイム(JIT)」と、②異常が発生したら機械が自動で止まり不良品を後工程へ流さない「ニンベンのついた自働化(自動化ではない)」を2本柱としています。
ထပ်မံ၍ “တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ် (トヨタ生産方式 TPS)” သည် အလေအလွင့်များကို အမြစ်ပြတ်ဖယ်ရှားခြင်းဖြင့် ကုန်ကျစရိတ် လျှော့ချရန် ရည်ရွယ်ပြီး ① “လိုအပ်သောအရာကို၊ လိုအပ်သောအချိန်၌၊ လိုအပ်သလောက်သာ ထုတ်လုပ်ခြင်း” ဟူသည့် “အချိန်ကိုက်စနစ် (ジャストインタイム JIT)” နှင့် ② မူမမှန်မှု ဖြစ်ပေါ်ပါက စက်က အလိုအလျောက် ရပ်တန့်သွားပြီး အပြစ်အနာအဆာရှိသော ပစ္စည်းများကို နောက်လုပ်ငန်းစဉ်သို့ မစီးဆင်းစေသည့် “လူ့အသိဉာဏ်ပါသော အလိုအလျောက်ရပ်တန့်စနစ် (ニンベンのついた自働化 - ရိုးရိုးအလိုအလျောက်စက် 自動化 မဟုတ်ပါ)” ဟူသော မဏ္ဍိုင်ကြီး 2 ခုအပေါ် အခြေခံထားပါသည်။
ジャストインタイムを実現する道具が「かんばん方式(後工程引取方式=プルシステム)」です。後工程が使用した分だけ「引取かんばん(工程間・外注納入かんばん)」で前工程へ引き取りに行き、前工程は引き取られた分だけを「生産指示かんばん(工程内・信号かんばん)」で補充生産します(生産の「平準化」が前提です)。
အချိန်ကိုက်စနစ် (JIT) ကို လက်တွေ့ဖော်ဆောင်သည့် ကိရိယာမှာ “ကန်ဘန်စနစ် (かんばん方式 - နောက်လုပ်ငန်းစဉ်မှ လာရောက်ထုတ်ယူသည့် ဆွဲယူမှုစနစ် プルシステム)” ဖြစ်ပါသည်။ နောက်လုပ်ငန်းစဉ်က သုံးစွဲလိုက်သည့် ပမာဏအတိုင်းသာ “ထုတ်ယူမှု ကန်ဘန် (引取かんばん - လုပ်ငန်းစဉ်ကြား သို့မဟုတ် ပြင်ပပေးသွင်းသူ ကန်ဘန်)” ဖြင့် ရှေ့လုပ်ငန်းစဉ်သို့ သွားရောက်ထုတ်ယူပြီး၊ ရှေ့လုပ်ငန်းစဉ်ကလည်း ထုတ်ယူသွားသည့် ပမာဏအတိုင်းသာ “ထုတ်လုပ်မှုညွှန်ကြားချက် ကန်ဘန် (生産指示かんばん - လုပ်ငန်းစဉ်တွင်း သို့မဟုတ် အချက်ပြ ကန်ဘန်)” ဖြင့် ပြန်လည်ဖြည့်တင်း ထုတ်လုပ်ပါသည် (ထုတ်လုပ်မှု “ပမာဏနှင့်အမျိုးအစား ညှိနှိုင်းထုတ်လုပ်ခြင်း 平準化” ရှိရန် မဖြစ်မနေ လိုအပ်ပါသည်)။
မှတ်ထားရမည့် အချက်များ
- カムアップシステム=日付別のボックスやファイルに伝票を入れ、督促日や納期が来ると自動的に対象伝票が浮き上がる伝票整理方式(※グラフではない!)。
သတိပေးဖိုင်စနစ် (カムアップシステム) = ရက်စွဲအလိုက် အကန့် သို့မဟုတ် ဖိုင်များထဲသို့ စာရွက်စာတမ်းများ ထည့်သွင်းထားပြီး နှိုးဆော်ရမည့်ရက် သို့မဟုတ် ပေးပို့ရက် ရောက်ရှိသောအခါ သက်ဆိုင်ရာ စာရွက်စာတမ်း အလိုအလျောက် ပေါ်ထွက်လာသည့် စာရွက်စာတမ်း စီစဉ်နည်းဖြစ်သည် (※ ဂရပ်ဖ်ပုံ မဟုတ်ပါ!)။ - トヨタ生産方式の2本柱=①ジャストインタイム(JIT:必要なものを必要なときに必要なだけ)と②ニンベンのついた自働化(異常時に自動停止し不良を作らない)。
တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ်၏ မဏ္ဍိုင်ကြီး 2 ခု = ① အချိန်ကိုက်စနစ် (JIT - လိုအပ်သောအရာကို လိုအပ်ချိန်၌ လိုအပ်သလောက်သာ) နှင့် ② လူ့အသိဉာဏ်ပါသော အလိုအလျောက်ရပ်တန့်စနစ် (自働化 - မူမမှန်ချိန်တွင် အလိုအလျောက် ရပ်တန့်ပြီး အပြစ်အနာအဆာ မထုတ်လုပ်ခြင်း)။ - かんばん方式=後工程引取方式(プルシステム)であり、「引取かんばん」と「生産指示かんばん」を用い、前提として「平準化生産」が必須。
ကန်ဘန်စနစ် (かんばん方式) = နောက်လုပ်ငန်းစဉ်မှ ဆွဲယူသည့်စနစ် (後工程引取方式 / プルシステム) ဖြစ်ပြီး “ထုတ်ယူမှု ကန်ဘန်” နှင့် “ထုတ်လုပ်မှုညွှန်ကြားချက် ကန်ဘန်” ကို အသုံးပြုကာ အခြေခံလိုအပ်ချက်အဖြစ် “ပမာဏနှင့်အမျိုးအစား ညှိနှိုင်းထုတ်လုပ်ခြင်း (平準化生産)” မဖြစ်မနေ ရှိရမည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| カムアップシステム(日付別ファイルによる事前督促) | သတိပေးဖိုင်စနစ် (カムアップシステム - ရက်စွဲအလိုက်ဖိုင်ဖြင့် ကြိုတင်သတိပေး နှိုးဆော်ခြင်း) |
| 差立盤(管理盤)とアンドン | အလုပ်ညွှန်ကြားချက်ဘုတ်ပြား (差立盤 / 管理盤) နှင့် အန်ဒွန် (アンドン) |
| ジャストインタイム(JIT)と自働化(トヨタ生産方式) | အချိန်ကိုက်စနစ် (ジャストインタイム JIT) နှင့် လူ့အသိဉာဏ်ပါသော အလိုအလျောက်စနစ် (自働化 - တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ်) |
| かんばん方式(引取かんばん・生産指示かんばん) | ကန်ဘန်စနစ် (かんばん方式 - ထုတ်ယူမှု ကန်ဘန် 引取かんばん နှင့် ထုတ်လုပ်မှုညွှန်ကြားချက် ကန်ဘန် 生産指示かんばん) |
8. 目で見る納期管理②(ガントチャート・流動数曲線・製造三角図)
8. မျက်မြင် ပေးပို့ချိန် စီမံခန့်ခွဲမှု ② (ဂန့်ချာ့တ်၊ စီးဆင်းမှုမျဉ်းကွေး၊ ထုတ်လုပ်မှု တြိဂံပုံ)
日程と進捗をグラフで視覚化する3大図表が「ガントチャート」「流動数曲線」「製造三角図」です。1つ目の「ガントチャート」は、横軸に時間(日付)をとり、注文や機械ごとに予定と実績を横棒で比較する図で、個別受注生産の進捗管理に最も適しています。
အချိန်ဇယားနှင့် လုပ်ငန်းတိုးတက်မှုကို ဂရပ်ဖ်ဖြင့် မြင်သာအောင် ပြသသော အဓိကပုံ 3 မျိုးမှာ “ဂန့်ချာ့တ် (ガントチャート)”၊ “စီးဆင်းမှုမျဉ်းကွေး (流動数曲線)” နှင့် “ထုတ်လုပ်မှု တြိဂံပုံ (製造三角図)” တို့ဖြစ်ပါသည်။ ပထမဦးစွာ “ဂန့်ချာ့တ် (ガントチャート)” သည် အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်စွဲ) ကိုယူပြီး အော်ဒါ သို့မဟုတ် စက်တစ်လုံးချင်းစီအလိုက် လျာထားချက်နှင့် လက်တွေ့ပြီးစီးမှုကို အလျားလိုက်ဘားတန်းများဖြင့် နှိုင်းယှဉ်ပြသသော ပုံဖြစ်ကာ တစ်ခုချင်း အော်ဒါလက်ခံ ထုတ်လုပ်မှု၏ တိုးတက်မှု ထိန်းချုပ်ခြင်းအတွက် အသင့်လျော်ဆုံး ဖြစ်ပါသည်။
2つ目の「流動数曲線」は、横軸に時間(日付)、縦軸に「累計数量」をとり、累計投入線と累計産出(完成)線を描く図で、縦の差で「仕掛品在庫数」、横の差で「平均滞留日数(リードタイム)」、計画線との差で「生産の進み・遅れ」を把握します。
ဒုတိယတစ်ခုဖြစ်သော “စီးဆင်းမှုမျဉ်းကွေး (流動数曲線)” သည် အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်စွဲ) နှင့် ဒေါင်လိုက်ဝင်ရိုးတွင် “စုစုပေါင်း အရေအတွက် (累計数量)” ကိုယူ၍ စုစုပေါင်း သွင်းအားမျဉ်းနှင့် စုစုပေါင်း ထွက်ရှိမှု (ပြီးစီးမှု) မျဉ်းတို့ကို ရေးဆွဲထားသော ပုံဖြစ်ပြီး ဒေါင်လိုက်ကွာဟချက်ဖြင့် “လက်စမသတ်ပစ္စည်း လက်ကျန်အရေအတွက် (仕掛品在庫数)”၊ အလျားလိုက်ကွာဟချက်ဖြင့် “ပျမ်းမျှ ကြာမြင့်ချိန် (平均滞留日数 / リードタイム)” နှင့် စီမံကိန်းမျဉ်းနှင့် ကွာဟချက်ဖြင့် “ထုတ်လုပ်မှု စောနေခြင်း သို့မဟုတ် နောက်ကျနေခြင်း” တို့ကို သိရှိနိုင်ပါသည်။
3つ目の「製造三角図」は、流動数曲線を応用して、横軸に「時間(期間)」、縦軸に「生産数量(累計)」をとり、特定ロットの①生産予定線、②材料投入(着手)実績線、③完成(納入)実績線を描き、外枠と合わせて三角形の形に表した図です。
တတိယတစ်ခုဖြစ်သော “ထုတ်လုပ်မှု တြိဂံပုံ (製造三角図)” သည် စီးဆင်းမှုမျဉ်းကွေးကို အသုံးချ၍ အလျားလိုက်ဝင်ရိုးတွင် “အချိန် (ကာလ)”၊ ဒေါင်လိုက်ဝင်ရိုးတွင် “ထုတ်လုပ်မှု အရေအတွက် (စုစုပေါင်း)” ကိုယူပြီး သီးခြားအသုတ် (Lot) တစ်ခု၏ ① ထုတ်လုပ်မှု လျာထားချက်မျဉ်း (生産予定線)၊ ② ကုန်ကြမ်းထည့်သွင်းမှု (လုပ်ငန်းစတင်မှု) လက်တွေ့မျဉ်း (着手実績線) နှင့် ③ ပြီးစီးမှု (ပေးပို့မှု) လက်တွေ့မျဉ်း (完成実績線) တို့ကို အပြင်ဘောင်နှင့်ပေါင်းစပ်ကာ တြိဂံပုံသဏ္ဌာန် ဖော်ပြထားသော ပုံဖြစ်ပါသည်။
製造三角図を見れば、予定期間と予定数量の直角三角形の斜辺(予定線)に対して、着手線や完成線がどのくらい遅れているか、工程内に仕掛品が何個滞留しているか、納期に間に合うペースかどうかが一目で診断できます。
ထုတ်လုပ်မှု တြိဂံပုံကို ကြည့်ခြင်းအားဖြင့် လျာထားကာလနှင့် လျာထားအရေအတွက်တို့ဖြင့် ဖွဲ့စည်းထားသော ထောင့်မှန်တြိဂံ၏ ထောင့်ဖြတ်မျဉ်း (လျာထားချက်မျဉ်း) နှင့် နှိုင်းယှဉ်လျှင် စတင်မှုမျဉ်းနှင့် ပြီးစီးမှုမျဉ်းတို့ မည်မျှနောက်ကျနေသနည်း၊ လုပ်ငန်းစဉ်အတွင်း လက်စမသတ်ပစ္စည်း မည်မျှပိတ်မိနေသနည်းနှင့် ပေးပို့ရက်အမီ ပြီးစီးနိုင်သည့် နှုန်းထား ရှိမရှိတို့ကို တစ်ချက်ကြည့်ရုံဖြင့် စစ်ဆေးသိရှိနိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ガントチャート=横軸に時間をとり、予定と実績を横棒で対比する図(個別生産・ロット生産の進捗管理に最適)。
ဂန့်ချာ့တ် (ガントチャート) = အလျားလိုက်ဝင်ရိုးတွင် အချိန်ကိုယူပြီး လျာထားချက်နှင့် လက်တွေ့ကို အလျားလိုက်ဘားတန်းဖြင့် နှိုင်းယှဉ်ပြသသောပုံ (တစ်ခုချင်း ထုတ်လုပ်မှုနှင့် အသုတ်လိုက် ထုတ်လုပ်မှု၏ တိုးတက်မှု ထိန်းချုပ်ရန် အကောင်းဆုံးဖြစ်သည်)။ - 流動数曲線=累計投入線と累計完成線から「仕掛品数(縦の差)」と「滞留時間(横の差)」を把握する図。
စီးဆင်းမှုမျဉ်းကွေး (流動数曲線) = စုစုပေါင်း သွင်းအားမျဉ်းနှင့် စုစုပေါင်း ပြီးစီးမှုမျဉ်းတို့မှ “လက်စမသတ်ပစ္စည်း အရေအတွက် (ဒေါင်လိုက် ကွာဟချက်)” နှင့် “ကြာမြင့်ချိန် (အလျားလိုက် ကွာဟချက်)” တို့ကို သိရှိနိုင်သောပုံ။ - 製造三角図=横軸に時間・縦軸に数量をとり、予定線・着手線・完成線を三角形のグラフに描いて進捗と仕掛状況を視覚化する図。
ထုတ်လုပ်မှု တြိဂံပုံ (製造三角図) = အလျားလိုက်ဝင်ရိုးတွင် အချိန်၊ ဒေါင်လိုက်ဝင်ရိုးတွင် အရေအတွက်ကိုယူ၍ လျာထားချက်မျဉ်း၊ စတင်မှုမျဉ်းနှင့် ပြီးစီးမှုမျဉ်းတို့ကို တြိဂံဂရပ်ဖ်ပုံစံ ရေးဆွဲပြီး တိုးတက်မှုနှင့် လက်စမသတ်ပစ္စည်း အခြေအနေကို မြင်သာစေသောပုံ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ガントチャート(横棒による予定・実績対比) | ဂန့်ချာ့တ် (ガントチャート - အလျားလိုက်ဘားတန်းဖြင့် လျာထားချက်နှင့် လက်တွေ့ နှိုင်းယှဉ်ခြင်း) |
| 流動数曲線(投入累計と完成累計) | စီးဆင်းမှုမျဉ်းကွေး (流動数曲線 - စုစုပေါင်းသွင်းအားနှင့် စုစုပေါင်းပြီးစီးမှု) |
| 製造三角図(予定線・着手線・完成線) | ထုတ်လုပ်မှု တြိဂံပုံ (製造三角図 - လျာထားချက်မျဉ်း၊ စတင်မှုမျဉ်းနှင့် ပြီးစီးမှုမျဉ်း) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
納期管理では、まず「早期納入(早作り・早出し)は良いことではなく、在庫増大・保管スペース圧迫・資金固定化・他製品の遅れを招く弊害がある」という正誤問題が頻出です。また「納期遅れの原因調査のために工場全体の生産を全面ストップさせる」という選択肢も誤りです。
ပေးပို့ချိန် စီမံခန့်ခွဲမှုတွင် ပထမဦးစွာ “စောလွန်းစွာ ပေးပို့ခြင်း (စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် တင်ပို့ခြင်း) သည် ကောင်းမွန်သောအရာ မဟုတ်ဘဲ ကုန်လက်ကျန် တိုးပွားခြင်း၊ သိုလှောင်ရုံနေရာ ကျပ်တည်းခြင်း၊ ငွေကြေးပိတ်မိခြင်းနှင့် အခြားထုတ်ကုန်များ နောက်ကျခြင်းဟူသည့် ဆိုးကျိုးများကို ဖြစ်ပေါ်စေသည်” ဟူသော မှား/မှန် မေးခွန်းများ မကြာခဏ မေးလေ့ရှိပါသည်။ ထို့ပြင် “ပေးပို့ချိန် နောက်ကျရသည့် အကြောင်းရင်းကို စုံစမ်းစစ်ဆေးရန် စက်ရုံတစ်ခုလုံး၏ ထုတ်လုပ်မှုကို အလုံးစုံ ရပ်တန့်ပစ်ရမည်” ဟူသော ရွေးချယ်စရာမှာလည်း မှားယွင်းပါသည်။
次に「5部門の遅延対策」では、特に設計部門の「部品標準化・デザインレビュー(DR)・チェックポイントの設定・緩衝時間(バッファ)の設定」と、購買部門の「事前督促(カムアップシステム)」が狙われます。
ဒုတိယအနေဖြင့် “ဌာန 5 ခု၏ နောက်ကျမှု ကာကွယ်ဖြေရှင်းနည်းများ” တွင် အထူးသဖြင့် ဒီဇိုင်းဌာန၏ “အစိတ်အပိုင်း စံသတ်မှတ်ခြင်း၊ ဒီဇိုင်း ပြန်လည်သုံးသပ်ခြင်း (DR)၊ စစ်ဆေးမှတ်များ (チェックポイント) သတ်မှတ်ခြင်းနှင့် ကြားခံအချိန် (緩衝時間 / バッファ) သတ်မှတ်ခြင်း” တို့အပြင် ဝယ်ယူရေးဌာန၏ “ကြိုတင်သတိပေး နှိုးဆော်ခြင်း (カムアップシステム)” တို့ကို အဓိကထား မေးမြန်းတတ်ပါသည်။
また資材調達方式の引っかけとして、「MRP・コック倉庫方式(バイヤー工場内に預託在庫を置き使用分だけ買い取る方式)・VMI」は資材調達・在庫補充方式ですが、「POP(生産時点情報管理)は工場内の実績収集システムであり資材調達方法ではない」という点を確実に押さえましょう。
ထို့ပြင် ကုန်ကြမ်း ဝယ်ယူဖြည့်တင်းမှု စနစ်များ၏ လှည့်ကွက်အနေဖြင့် “MRP၊ ကော့ခ်ဂိုဒေါင်စနစ် (ဝယ်ယူသူစက်ရုံအတွင်း အပ်နှံကုန်လက်ကျန်ထားရှိပြီး သုံးသလောက်သာ ဝယ်ယူသည့်စနစ်) နှင့် VMI” တို့သည် ကုန်ကြမ်းဝယ်ယူမှုနှင့် လက်ကျန်ဖြည့်တင်းမှု စနစ်များဖြစ်သော်လည်း “POP (ထုတ်လုပ်မှုနေရာ သတင်းအချက်အလက် စီမံခန့်ခွဲမှု) သည် စက်ရုံတွင်း ရလဒ်စုဆောင်းသည့် စနစ်သာဖြစ်ပြီး ကုန်ကြမ်းဝယ်ယူသည့် နည်းလမ်းမဟုတ်ပါ” ဟူသောအချက်ကို သေချာစွာ မှတ်သားထားပါ။
さらに「カムアップシステムは日付別ポケットに伝票を入れる方式であり、横軸に時間をとるグラフ(ガントチャートや流動数曲線・製造三角図)ではない」という引っかけと、「トヨタ生産方式の2本柱(ジャストインタイム・自働化)とかんばん方式(後工程引取)」も必出です。
နောက်ဆုံးအနေဖြင့် “သတိပေးဖိုင်စနစ် (カムアップシステム) သည် ရက်စွဲအလိုက် အကန့်များထဲသို့ စာရွက်စာတမ်းထည့်သည့် နည်းလမ်းဖြစ်ပြီး အလျားလိုက်ဝင်ရိုးတွင် အချိန်ယူထားသော ဂရပ်ဖ်ပုံ (ဂန့်ချာ့တ်၊ စီးဆင်းမှုမျဉ်းကွေး သို့မဟုတ် ထုတ်လုပ်မှု တြိဂံပုံ) မဟုတ်ပါ” ဟူသော လှည့်ကွက်နှင့် “တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ်၏ မဏ္ဍိုင် 2 ခု (အချိန်ကိုက်စနစ် JIT နှင့် လူ့အသိဉာဏ်ပါသော အလိုအလျောက်စနစ် 自働化) နှင့် ကန်ဘန်စနစ် (နောက်လုပ်ငန်းစဉ်မှ ဆွဲယူသည့်စနစ်)” တို့မှာလည်း စာမေးပွဲတွင် မပါမဖြစ် မေးလေ့ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 早期生産・早期納入は在庫増・資金圧迫を招くため不可/設計部門の遅延対策=DR・チェックポイント・緩衝時間(バッファ)の設定。
စောလွန်းစွာ ထုတ်လုပ်ခြင်းနှင့် ပေးပို့ခြင်းသည် ကုန်လက်ကျန်တိုးပွားမှုနှင့် ငွေကြေးပိတ်မိမှုကို ဖြစ်စေသောကြောင့် မပြုလုပ်ရပါ / ဒီဇိုင်းဌာန၏ နောက်ကျမှု ကာကွယ်ရေး = DR၊ စစ်ဆေးမှတ် (チェックポイント) နှင့် ကြားခံအချိန် (緩衝時間 / バッファ) သတ်မှတ်ခြင်း။ - コック倉庫方式=サプライヤーがバイヤー工場内に在庫を置き使用分だけ買い取る方式/POPは生産時点情報管理であり資材調達方式ではない。
ကော့ခ်ဂိုဒေါင်စနစ် (コック倉庫方式) = ပေးသွင်းသူက ဝယ်ယူသူစက်ရုံအတွင်း ကုန်လက်ကျန်ထားရှိပြီး သုံးသလောက်သာ ဝယ်ယူသည့်စနစ် / POP သည် ထုတ်လုပ်မှုနေရာ သတင်းအချက်အလက် စီမံခန့်ခွဲမှုဖြစ်ပြီး ကုန်ကြမ်းဝယ်ယူသည့်စနစ် မဟုတ်ပါ။ - カムアップシステム=日付別ファイルに伝票を整理する事前督促法(※グラフではない)/トヨタ生産方式=JIT+自働化(かんばん=後工程引取)。
သတိပေးဖိုင်စနစ် (カムアップシステム) = ရက်စွဲအလိုက်ဖိုင်တွင် စာရွက်စာတမ်းစီစဉ်သော ကြိုတင်နှိုးဆော်နည်း (※ ဂရပ်ဖ်မဟုတ်ပါ) / တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ် = JIT + 自働化 (ကန်ဘန် = နောက်လုပ်ငန်းစဉ်မှ ဆွဲယူခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 早期納入の弊害と設計部門の遅延対策 | စောလွန်းစွာ ပေးပို့ခြင်း၏ ဆိုးကျိုးများနှင့် ဒီဇိုင်းဌာန၏ နောက်ကျမှု ကာကွယ်ရေးနည်းလမ်းများ |
| コック倉庫方式・VMI・MRPとPOPの区別 | ကော့ခ်ဂိုဒေါင်စနစ် (コック倉庫方式)၊ VMI၊ MRP တို့နှင့် POP ကို ခွဲခြားသိရှိခြင်း |
| カムアップシステムと製造三角図・流動数曲線 | သတိပေးဖိုင်စနစ် (カムアップシステム)၊ ထုတ်လုပ်မှု တြိဂံပုံ (製造三角図) နှင့် စီးဆင်းမှုမျဉ်းကွေး (流動数曲線) |
| トヨタ生産方式(JIT・自働化)とかんばん方式 | တိုယိုတာ ကုန်ထုတ်လုပ်မှုစနစ် (JIT・自働化) နှင့် ကန်ဘန်စနစ် (かんばん方式) |
ပစ္စည်းပေးပို့ချိန် စီမံခန့်ခွဲမှု
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級』 — https://www.javada.or.jp/jigyou/gino/business/text.html