
ပလတ်စတစ် ပုံသွင်းခြင်း (ဆေးထိုးပုံသွင်းခြင်း၊ ဖိအားပေးပုံသွင်းခြင်း၊ လေမှုတ်ပုံသွင်းခြင်း၊ ပုံစံခွက်များနှင့် ချို့ယွင်းချက် ကာကွယ်ရေးနည်းလမ်းများ)
プラスチック成形(射出成形・圧縮成形・ブロー成形・金型・成形不良対策)
စက်မှုကုန်ထုတ်လုပ်ငန်း - စက်ပစ္စည်းနှင့် လျှပ်စစ်အီလက်ထရွန်နစ် (製造分野) · 製造分野 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. プラスチック材料の分類(熱可塑性・熱硬化性・結晶性・非結晶性)と予備乾燥
1. ပလတ်စတစ် ကုန်ကြမ်းပစ္စည်းများ အမျိုးအစားခွဲခြားခြင်း (အပူပေးပျော့ပျောင်းစေသော၊ အပူပေးမာကျောစေသော၊ ပုံဆောင်ခဲဖြစ်သော၊ ပုံဆောင်ခဲမဟုတ်သော) နှင့် ကြိုတင်အခြောက်ခံခြင်း
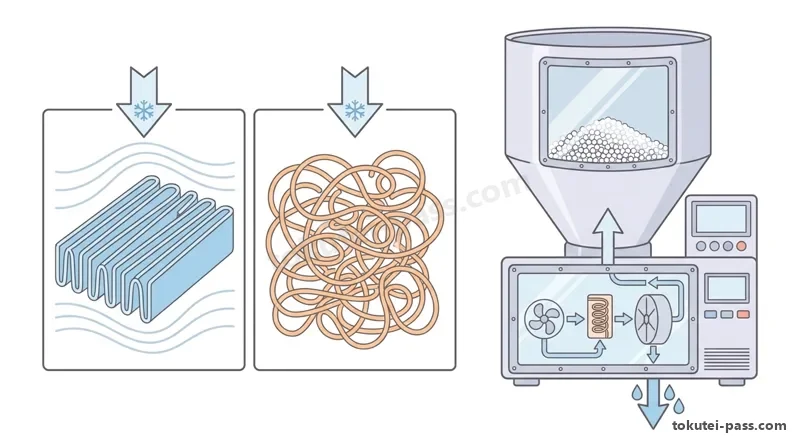
プラスチックは熱に対する性質によって、加熱すると軟らかくなって溶け、冷やすと固まる変化を繰り返せる「熱可塑性樹脂」と、一度加熱して硬化反応(架橋反応)が進むと再加熱しても溶けない「熱硬化性樹脂」に大別されます。
အပူချိန်အပေါ် တုံ့ပြန်မှုအရ ပလတ်စတစ်များကို အပူပေးလျှင် ပျော့ပျောင်းအရည်ပျော်ပြီး အအေးခံလျှင် ပြန်လည်မာကျောကာ အကြိမ်ကြိမ်ပြန်လည်ပုံသွင်းနိုင်သော 'အပူပေးပျော့ပျောင်းစေသော ရေဇင် (Thermoplastic resins)' နှင့် အပူပေးလိုက်လျှင် ဓာတုဗေဒ ကွန်ရက်ချိတ်ဆက်မှု တုံ့ပြန်ချက်ဖြင့် အပြီးတိုင်မာကျောသွားပြီး ပြန်လည်အရည်မပျော်နိုင်တော့သော 'အပူပေးမာကျောစေသော ရေဇင် (Thermosetting resins)' ဟူ၍ ခွဲခြားထားပါသည်။
熱可塑性樹脂はさらに、冷えて固まるときに分子鎖が規則正しく並ぶ「結晶性樹脂」と、分子鎖が不規則に絡み合ったまま固まる「非結晶性樹脂(非晶性樹脂)」に分かれます。
အပူပေးပျော့ပျောင်းစေသော ရေဇင်များကို အအေးခံသည့်အခါ မော်လီကျူးကွင်းဆက်များ စနစ်တကျ စီတန်းသွားသည့် 'ပုံဆောင်ခဲဖြစ်သော ရေဇင် (Crystalline resins)' နှင့် မော်လီကျူးကွင်းဆက်များ ကျပန်းရှုပ်ထွေးလျက် အခဲဖြစ်သွားသည့် 'ပုံဆောင်ခဲမဟုတ်သော ရေဇင် (Amorphous resins)' ဟူ၍ ထပ်မံခွဲခြားပါသည်။
結晶性樹脂の代表例はポリエチレン(PE)・ポリプロピレン(PP)・ポリアセタール(POM)・ポリアミド(PA:ナイロン)・PBTであり、耐薬品性や耐摩耗性に優れる一方、成形収縮率が大きく(約1.0〜2.5%)、ヒケやソリが出やすい特徴があります。
အဓိက ပုံဆောင်ခဲဖြစ်သော ရေဇင်များမှာ ပိုလီအက်သလင်း (PE)၊ ပိုလီပရိုပီလင်း (PP)၊ ပိုလီအက်စီတယ် (POM)၊ ပိုလီအာမိုက် (PA - နိုင်လွန်) နှင့် PBT တို့ဖြစ်ကြပြီး ဓာတုဒဏ်ခံနိုင်ရည်နှင့် ပွန်းစားမှုဒဏ်ခံနိုင်ရည် ကောင်းမွန်သော်လည်း ပုံသွင်းကျုံ့ဝင်နှုန်း (Molding shrinkage) ကြီးမားသောကြောင့် (ခန့်မှန်း 1.0–2.5%) ချိုင့်ဝင်ခြင်း (Sink marks) နှင့် ကော့လန်ခြင်း (Warpage) တို့ ဖြစ်ပေါ်လွယ်ပါသည်။
非結晶性樹脂の代表例はポリスチレン(PS)・ABS樹脂・ポリカーボネート(PC)・アクリル樹脂(PMMA)・硬質ポリ塩化ビニル(PVC)であり、透明性に優れるものが多く、成形収縮率が小さいため(約0.4〜0.7%)寸法精度が出しやすい特徴があります。
အဓိက ပုံဆောင်ခဲမဟုတ်သော ရေဇင်များမှာ ပိုလီစတိုင်ရင်း (PS)၊ ABS ရေဇင်၊ ပိုလီကာဗွန်နိတ် (PC)၊ အက်ခရစ်လစ် (PMMA) နှင့် အမာစား ပိုလီဗီနိုင်းကလိုရိုက် (PVC) တို့ဖြစ်ကြပြီး အများစုမှာ အလင်းပေါက်မြင်နိုင်စွမ်း မြင့်မားကာ ပုံသွင်းကျုံ့ဝင်နှုန်း နည်းပါးသောကြောင့် (ခန့်မှန်း 0.4–0.7%) တိကျသော အတိုင်းအတာ ရရှိရန် လွယ်ကူပါသည်။
また、PA・PC・PET・PBT・ABS・PMMAなどの「吸水性樹脂」は、水分を含んだまま成形すると加水分解による強度低下やシルバーストリーク(銀条)が生じるため、成形前にホッパドライヤや除湿乾燥機で所定温度・時間の「予備乾燥」を行います。
ထို့ပြင် PA၊ PC၊ PET၊ PBT၊ ABS နှင့် PMMA ကဲ့သို့သော 'ရေစုပ်ယူတတ်သော ရေဇင်များ (Hygroscopic resins)' သည် အစိုဓာတ်ပါဝင်နေစဉ် ပုံသွင်းပါက ရေကြောင့်ဓာတ်ပြိုကွဲခြင်း (Hydrolysis) သို့မဟုတ် ငွေရောင်အစင်းကြောင်းများ (Silver streaks) ဖြစ်ပေါ်ကာ ခိုင်ခံ့မှု ကျဆင်းတတ်သောကြောင့် ပုံမသွင်းမီ ဟော့ပါအခြောက်ခံစက် (Hopper dryer) သို့မဟုတ် စိုထိုင်းဆထုတ် အခြောက်ခံစက် (Dehumidifying dryer) ဖြင့် သတ်မှတ်အပူချိန်နှင့် အချိန်အတိုင်း မဖြစ်မနေ 'ကြိုတင်အခြောက်ခံခြင်း (Pre-drying)' ပြုလုပ်ရမည်ဖြစ်သည်။
မှတ်ထားရမည့် အချက်များ
- 加熱で溶けて冷却で固まる樹脂を「熱可塑性樹脂」、加熱で化学反応により硬化し再溶融しない樹脂を「熱硬化性樹脂(PF・EP・UP・MF)」という
အပူပေးလျှင် အရည်ပျော်ပြီး အအေးခံလျှင် မာကျောသော ရေဇင်မှာ 'အပူပေးပျော့ပျောင်းစေသော ရေဇင် (Thermoplastics)' ဖြစ်ပြီး အပူပေးလျှင် ဓာတုနည်းအရ မာကျောကာ ပြန်အရည်မပျော်သော ရေဇင်မှာ 'အပူပေးမာကျောစေသော ရေဇင် (Thermosets - PF, EP, UP, MF)' ဖြစ်သည် - 「結晶性樹脂(PE・PP・POM・PA)」は耐薬品性が高いが成形収縮率が大きく、「非結晶性樹脂(PS・ABS・PC・PMMA)」は成形収縮率が小さい
'ပုံဆောင်ခဲဖြစ်သော ရေဇင် (PE, PP, POM, PA)' သည် ဓာတုဒဏ်ခံနိုင်ရည် မြင့်မားသော်လည်း ပုံသွင်းကျုံ့ဝင်နှုန်း ကြီးမားပြီး 'ပုံဆောင်ခဲမဟုတ်သော ရေဇင် (PS, ABS, PC, PMMA)' သည် ပုံသွင်းကျုံ့ဝင်နှုန်း သေးငယ်သည် - PC・PA・PET・ABSなどの吸水性樹脂は、加水分解やシルバーストリークを防ぐため成形前に必ず「予備乾燥」を行う
PC၊ PA၊ PET နှင့် ABS ကဲ့သို့သော ရေစုပ်ယူတတ်သည့် ရေဇင်များကို ရေကြောင့်ဓာတ်ပြိုကွဲခြင်းနှင့် ငွေရောင်အစင်းကြောင်းများ မဖြစ်စေရန် ပုံမသွင်းမီ မဖြစ်မနေ 'ကြိုတင်အခြောက်ခံခြင်း' ပြုလုပ်ရမည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 熱可塑性樹脂・熱硬化性樹脂 | အပူပေးပျော့ပျောင်းစေသော ရေဇင်နှင့် အပူပေးမာကျောစေသော ရေဇင် (Thermoplastic resin and Thermosetting resin) |
| 結晶性樹脂・非結晶性樹脂 | ပုံဆောင်ခဲဖြစ်သော ရေဇင်နှင့် ပုံဆောင်ခဲမဟုတ်သော ရေဇင် (Crystalline resin and Amorphous resin) |
| 成形収縮率 | ပုံသွင်းကျုံ့ဝင်နှုန်း (Molding shrinkage rate) |
| 予備乾燥・加水分解 | ကြိုတင်အခြောက်ခံခြင်းနှင့် ရေကြောင့်ဓာတ်ပြိုကွဲခြင်း (Pre-drying and Hydrolysis) |
2. 射出成形機(インラインスクリュ式)の構造と可塑化・計量機構
2. ဆေးထိုးပုံသွင်းစက်များ (In-line Screw အမျိုးအစား) ၏ တည်ဆောက်ပုံနှင့် အရည်ပျော်ပျော့ပျောင်းစေခြင်း / ပမာဏတိုင်းတာခြင်း ယန္တရား
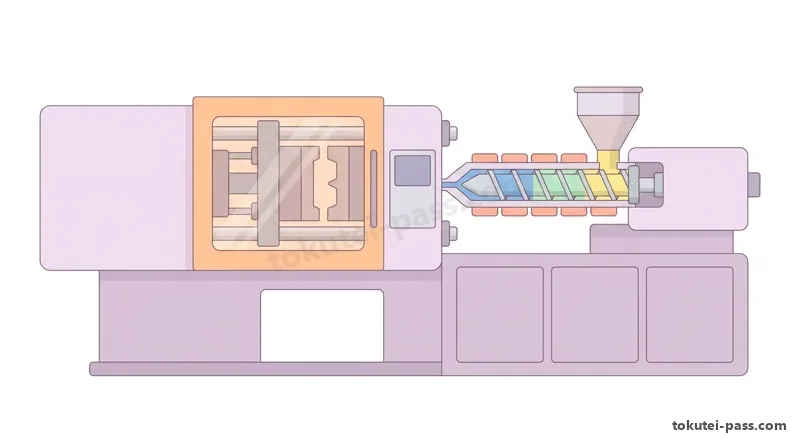
射出成形機は、樹脂ペレットを溶かして金型内へ送り込む「射出装置」と、金型を開閉して高圧に耐える力で締め付ける「型締装置(直圧式またはトグル式)」の2つの主装置で構成されています。
ဆေးထိုးပုံသွင်းစက် (Injection molding machine) သည် ရေဇင်စေ့ (Pellets) များကို အရည်ဖျော်၍ ပုံစံခွက်ထဲသို့ ထိုးသွင်းပေးသော 'ဆေးထိုးယူနစ် (Injection unit)' နှင့် ပုံစံခွက်ကို အဖွင့်အပိတ်လုပ်ကာ မြင့်မားသော ဆေးထိုးဖိအားကြောင့် ပွင့်မထွက်အောင် အားပြင်းပြင်းဖြင့် ညှပ်ပိတ်ထားပေးသော 'ပုံစံခွက်ညှပ်ယူနစ် (Clamping unit - ဟိုက်ဒရောလစ်တိုက်ရိုက်ဖိစနစ် သို့မဟုတ် တိုဂယ်လ်မောင်းတံစနစ်)' ဟူသော အဓိကယူနစ် 2 ခုဖြင့် ဖွဲ့စည်းထားပါသည်။
現在主流の「インラインスクリュ式射出装置」では、加熱シリンダ(バレル)の中で1本のスクリュが「回転」して樹脂を溶かしながら先端へ送る「可塑化・計量」と、スクリュが「前進」して溶融樹脂を金型へ押し出す「射出」の両方を行います。
အသုံးအများဆုံးဖြစ်သော 'အင်လိုင်းစကရူး ဆေးထိုးယူနစ် (In-line screw injection unit)' တွင် အပူပေးဆလင်ဒါ (Heating cylinder / Barrel) အတွင်းရှိ စကရူးတစ်ချောင်းတည်းက 'လည်ပတ်ခြင်း' ဖြင့် ရေဇင်ကို အရည်ဖျော်ကာ ထိပ်ဖျားသို့ ပို့ဆောင်ပေးခြင်း ('အရည်ပျော်ပျော့ပျောင်းစေခြင်းနှင့် ပမာဏတိုင်းတာခြင်း - Plasticizing and metering') နှင့် 'ရှေ့သို့တိုးထွက်ခြင်း' ဖြင့် အရည်ပျော်ရေဇင်ကို ပုံစံခွက်ထဲသို့ တွန်းထိုးပေးခြင်း ('ဆေးထိုးသွင်းခြင်း - Injection') တို့ကို လုပ်ဆောင်ပါသည်။
スクリュの溝の深さは、ホッパ下からペレットを受け取る「供給部(フィードゾーン)」が最も深く、圧縮しながら溶かす「圧縮部」でしだいに浅くなり、先端側の「計量部(メータリングゾーン)」で最も浅くなります。
စကရူးမြောင်းအနက်သည် ကုန်ကြမ်းထည့်ကန် (Hopper) အောက်ရှိ အခဲရေဇင်စေ့များ ဝင်ရောက်လာသော 'ကုန်ကြမ်းပို့ပိုင်း (Feed zone)' တွင် အနက်ဆုံးဖြစ်ပြီး၊ ရေဇင်စေ့များကို ဖိသိပ်အရည်ဖျော်ပေးသော 'ဖိသိပ်ပိုင်း (Compression zone)' တွင် တဖြည်းဖြည်း တိမ်လာကာ၊ ထိပ်ဖျားရှိ 'ပမာဏတိုင်းတာပိုင်း (Metering zone)' တွင် အတိမ်ဆုံးဖြစ်ပါသည်။
計量中にスクリュが樹脂圧力で後退するとき、油圧やサーボモータで後方から適度な抵抗圧力「背圧(バックプレッシャ)」をかけることで、混練効果が高まり、空気や揮発ガスが後方へ抜けて計量密度が安定します。
ပမာဏတိုင်းတာစဉ် (Metering) စကရူးထိပ်ဖျား၌ စုပုံလာသော အရည်ပျော်ရေဇင်၏ ဖိအားကြောင့် စကရူးနောက်ဆုတ်သွားချိန်တွင် အနောက်ဘက်မှ သင့်လျော်သော ဟိုက်ဒရောလစ် သို့မဟုတ် ဆာဗို ခုခံဖိအားဖြစ်သည့် 'နောက်ခံဖိအား (Back pressure)' ကို ပေးထားခြင်းဖြင့် မွှေနှောက်ရောစပ်မှု ပိုမိုကောင်းမွန်စေပြီး၊ ခိုအောင်းနေသောလေနှင့် အငွေ့ပျံဓာတ်ငွေ့များကို အနောက်ဘက်သို့ ထုတ်ပယ်ပေးကာ ပမာဏသိပ်သည်းဆကို တည်ငြိမ်စေပါသည်။
計量完了後には、ノズル先端からの樹脂垂れ(ドルーリング・鼻垂れ)を防ぐためスクリュをわずかに後退させる「サックバック」を行い、射出前進時にはスクリュ先端の「逆流防止リング(チェックリング)」が閉じて後方への逆流を防ぎます。
ပမာဏတိုင်းတာမှု ပြီးဆုံးချိန်တွင် နော်ဇယ် (Nozzle) ထိပ်ဖျားမှ အရည်ပျော်ရေဇင်များ စီးကျခြင်း (Drooling / နှာရည်ယိုခြင်း) ကို ကာကွယ်ရန် စကရူးကို မလှည့်ဘဲ အနောက်သို့ အနည်းငယ်ဆွဲဆုတ်ပေးသော 'ဆွဲဆုတ်ဖိအားလျှော့ခြင်း (Suck-back / Decompression)' ကို ပြုလုပ်ပြီး၊ ရှေ့သို့ ဆေးထိုးသွင်းချိန်တွင် ရေဇင်အနောက်သို့ ပြန်မစီးစေရန် စကရူးထိပ်ဖျားရှိ 'ပြန်စီးတားကွင်း (Check ring / Non-return valve)' က ပိတ်ပေးပါသည်။
မှတ်ထားရမည့် အချက်များ
- インラインスクリュ式は、スクリュの「回転」で可塑化・計量を行い、スクリュの「前進」で射出・保圧を行う
အင်လိုင်းစကရူးစက်သည် စကရူး 'လည်ပတ်ခြင်း' ဖြင့် အရည်ဖျော်တိုင်းတာပြီး စကရူး 'ရှေ့သို့တိုးထွက်ခြင်း' ဖြင့် ဆေးထိုးသွင်းခြင်းနှင့် ဖိအားထိန်းခြင်းတို့ကို လုပ်ဆောင်သည် - 計量時にスクリュ後退へ与える抵抗圧力を「背圧」といい、ガス巻き込み防止と計量安定化の役割がある
ပမာဏတိုင်းတာစဉ် စကရူးနောက်ဆုတ်မှုကို ခုခံပေးသော ဖိအားကို 'နောက်ခံဖိအား (Back pressure)' ဟုခေါ်ပြီး ဓာတ်ငွေ့ခိုအောင်းမှုကို ကာကွယ်ကာ ပမာဏကို တည်ငြိမ်စေသည် - ノズル先端の樹脂垂れを防ぐ微小後退動作を「サックバック」、射出時の逆流を防ぐ部品を「逆流防止リング」という
နော်ဇယ်ထိပ်မှ ရေဇင်စီးကျခြင်းကို ကာကွယ်ရန် စကရူးကို အနည်းငယ်ဆွဲဆုတ်ခြင်းကို 'Suck-back' ဟုခေါ်ပြီး ဆေးထိုးစဉ် နောက်ပြန်မစီးအောင် တားဆီးပေးသော အစိတ်အပိုင်းမှာ 'ပြန်စီးတားကွင်း (Check ring)' ဖြစ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| インラインスクリュ式 | အင်လိုင်းစကရူးစနစ် (In-line screw system) |
| 可塑化・計量 | အရည်ပျော်ပျော့ပျောင်းစေခြင်းနှင့် ပမာဏတိုင်းတာခြင်း (Plasticizing and Metering) |
| 背圧(バックプレッシャ) | နောက်ခံဖိအား (Back pressure) |
| サックバック・逆流防止リング | ဆွဲဆုတ်ဖိအားလျှော့ခြင်းနှင့် ပြန်စီးတားကွင်း (Suck-back and Check ring) |
3. 射出成形サイクルの工程と保圧・V-P切替・クッション量
3. ဆေးထိုးပုံသွင်းခြင်း လည်ပတ်မှုအဆင့်များ၊ ဖိအားထိန်းထားခြင်း (Holding Pressure)၊ V-P ပြောင်းလဲမှတ်နှင့် ကူရှင်ပမာဏ
射出成形の1サイクルは、「①型閉じ・型締め → ②射出(充填) → ③保圧 → ④冷却(および次サイクルの可塑化・計量) → ⑤型開き → ⑥成形品の突出し(エジェクト)」の順に進みます。
ဆေးထိုးပုံသွင်းခြင်း လည်ပတ်မှုတစ်ကြိမ် (Molding cycle) သည် '1. ပုံစံခွက်ပိတ်ခြင်းနှင့် ညှပ်ခြင်း → 2. ဆေးထိုးသွင်းခြင်း (ဖြည့်သွင်းခြင်း) → 3. ဖိအားထိန်းထားခြင်း (Holding pressure) → 4. အအေးခံခြင်း (နောက်တစ်ကြိမ်အတွက် အရည်ဖျော်ပမာဏတိုင်းတာခြင်းနှင့် တစ်ပြိုင်နက်) → 5. ပုံစံခွက်ဖွင့်ခြင်း → 6. ထုတ်ကုန်တွန်းထုတ်ခြင်း' ဟူသော အစဉ်အတိုင်း လုပ်ဆောင်ပါသည်။
1サイクルの時間のうち最も大きな割合(約50〜70%)を占めるのは、金型内の溶融樹脂を取出し可能な温度まで冷やし固める「冷却工程」であり、この冷却中に並行して次のショットの計量を行います。
စုစုပေါင်း လည်ပတ်ချိန်၏ အကြီးမားဆုံးအစိတ်အပိုင်း (ခန့်မှန်း 50–70%) မှာ ပုံစံခွက်အတွင်းရှိ အရည်ပျော်ရေဇင်ကို ထုတ်ယူနိုင်သော အပူချိန်အထိ အေးခဲမာကျောစေသည့် 'အအေးခံအဆင့် (Cooling stage)' ဖြစ်ပြီး ဤအအေးခံချိန်အတွင်း နောက်တစ်ကြိမ်ပုံသွင်းရန် ပမာဏတိုင်းတာခြင်းကို တစ်ပြိုင်နက် လုပ်ဆောင်ပါသည်။
射出工程でキャビティの約95〜98%まで樹脂を高速充填した位置で、速度制御(V)から圧力制御(P)の「保圧工程」へ切り替えます。この切替位置を「V-P切替位置(保圧切替位置)」と呼びます。
ဆေးထိုးဖြည့်သွင်းသည့် အဆင့်ပြီးဆုံးခါနီး ပုံစံခွက်အခေါင်းပေါက် (Cavity) ၏ ခန့်မှန်း 95–98% ခန့်ကို အမြန်နှုန်းမြင့်ဖြင့် ဖြည့်ပြီးချိန်တွင် အမြန်နှုန်းထိန်းချုပ်မှု (V) မှ ဖိအားထိန်းချုပ်မှု (P) ဖြင့် 'ဖိအားထိန်းသည့်အဆင့် (Holding pressure stage)' သို့ ပြောင်းလဲပေးပါသည်။ ဤပြောင်းလဲသော အမှတ်ကို 'V-P ပြောင်းလဲမှတ် (V-P switchover position)' ဟုခေါ်သည်။
「保圧」とは、ゲート部の樹脂が冷えて固まる(ゲートシールする)までの間、スクリュ前進方向に圧力をかけ続け、冷却に伴う体積収縮分の樹脂をキャビティへ補給してヒケや寸法不足を防ぐ工程です。
'ဖိအားထိန်းထားခြင်း (Holding pressure)' ဆိုသည်မှာ ပုံစံခွက်အဝင်ပေါက် (Gate) ရှိ ရေဇင် အေးခဲပိတ်သွားသည်အထိ ('ဂိတ်ပိတ်ခြင်း - Gate seal') စကရူးကို ရှေ့သို့ ဆက်တိုက်ဖိအားပေးထားကာ အအေးခံစဉ် ထုထည်ကျုံ့ဝင်မှုကို ဖြည့်ဆည်းပေးရန် အပိုရေဇင်များ ထပ်မံဖြည့်သွင်းပေးခြင်းဖြင့် ချိုင့်ဝင်ခြင်း (Sink marks) နှင့် အတိုင်းအတာသေးငယ်သွားခြင်းတို့ကို ကာကွယ်ပေးသော အဆင့်ဖြစ်သည်။
保圧完了時には、スクリュが最前進端に底付きしないよう、先端に数mm(約3〜7mm)の溶融樹脂「クッション量(最小残量)」を残す必要があります。クッション量が0mmになると保圧がキャビティに伝わりません。
ဖိအားထိန်းသည့်အဆင့် ပြီးဆုံးချိန်တွင် စကရူးထိပ်ဖျားသည် ဆလင်ဒါအောက်ခြေနှင့် တိုက်ရိုက်မထိမိစေရန် စကရူးထိပ်ဖျားရှေ့၌ အရည်ပျော်ရေဇင် မီလီမီတာအနည်းငယ် (ခန့်မှန်း 3–7 mm) ကို 'ကူရှင်ပမာဏ (Cushion amount - အနည်းဆုံးကျန်ရှိရေဇင်)' အဖြစ် ချန်ထားရမည်ဖြစ်ပြီး ကူရှင်ပမာဏ 0 mm ဖြစ်သွားပါက ပုံစံခွက်အတွင်းသို့ ဖိအားထိန်းအား သက်ရောက်နိုင်တော့မည် မဟုတ်ပါ။
မှတ်ထားရမည့် အချက်များ
- 成形サイクルは「型閉じ・型締め → 射出 → 保圧 → 冷却(計量) → 型開き → 突出し」の順で、冷却時間が最も長い
ပုံသွင်းလည်ပတ်မှုသည် 'ပုံစံခွက်ပိတ်/ညှပ်ခြင်း → ဆေးထိုးသွင်းခြင်း → ဖိအားထိန်းခြင်း → အအေးခံခြင်း (ပမာဏတိုင်းတာခြင်း) → ပုံစံခွက်ဖွင့်ခြင်း → ထုတ်ကုန်ထုတ်ခြင်း' အတိုင်းဖြစ်ပြီး အအေးခံချိန်သည် အရှည်ကြာဆုံးဖြစ်သည် - 充填終盤の「V-P切替位置」で速度制御から「保圧」へ切り替え、ゲートシールまで冷却収縮分の樹脂を補給する
ဖြည့်သွင်းမှုပြီးဆုံးခါနီး 'V-P ပြောင်းလဲမှတ်' တွင် အမြန်နှုန်းထိန်းချုပ်မှုမှ 'ဖိအားထိန်းထားခြင်း (Holding pressure)' သို့ ပြောင်းလဲကာ ဂိတ်ပိတ်သည်အထိ ကျုံ့ဝင်မှုကို ဖြည့်ဆည်းပေးသည် - 保圧圧力を有効に伝えるため、保圧完了時のスクリュ先端には必ず数mmの「クッション量」を残す
ဖိအားထိန်းအား ထိရောက်စွာ သက်ရောက်စေရန် ဖိအားထိန်းမှုပြီးဆုံးချိန်၌ စကရူးထိပ်ဖျားရှေ့တွင် 'ကူရှင်ပမာဏ' မီလီမီတာအနည်းငယ် အမြဲကျန်ရှိနေရမည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 成形サイクル・冷却時間 | ပုံသွင်းလည်ပတ်မှုနှင့် အအေးခံချိန် (Molding cycle and Cooling time) |
| 保圧・ゲートシール | ဖိအားထိန်းထားခြင်းနှင့် ဂိတ်ပိတ်ခြင်း (Holding pressure and Gate seal) |
| V-P切替位置 | V-P ပြောင်းလဲမှတ် (V-P switchover position) |
| クッション量 | ကူရှင်ပမာဏ (Cushion amount) |
4. 射出成形金型の構造(2プレート・3プレート・ランナー・ゲート・突出し機構)
4. ဆေးထိုးပုံစံခွက်များ၏ တည်ဆောက်ပုံ (2 ချပ်တွဲ၊ 3 ချပ်တွဲ၊ ရန်နာလမ်းကြောင်း၊ ဂိတ်ပေါက်နှင့် တွန်းထုတ်ယန္တရား)
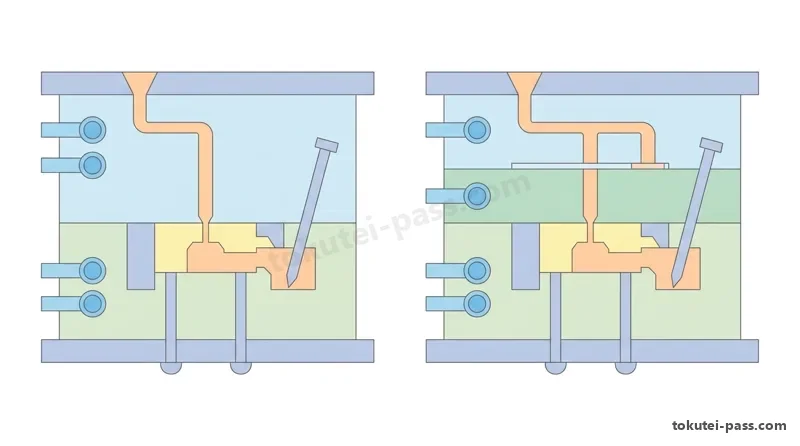
射出成形金型は、成形機のノズルが当たる「固定側金型(キャビティ側)」と、型開きで移動して突出し機構を備える「可動側金型(コア側)」からなり、両者の合わせ面を「パーティングライン(PL面)」といいます。
ဆေးထိုးပုံစံခွက် (Injection mold) သည် စက်၏ နော်ဇယ်နှင့် ထိကပ်နေသော 'အသေတပ်ဆင်ထားသည့် ပုံစံခွက်ခြမ်း (Stationary mold half / Cavity side)' နှင့် ပုံစံခွက်ဖွင့်ချိန်တွင် ရွေ့လျားပြီး တွန်းထုတ်ယန္တရား (Ejector mechanism) ပါဝင်သော 'ရွေ့လျားပုံစံခွက်ခြမ်း (Moving mold half / Core side)' တို့ဖြင့် ဖွဲ့စည်းထားပြီး ၎င်းတို့နှစ်ခု ထိကပ်ပိတ်သည့် မျက်နှာပြင်ကို 'ပုံစံခွက်စပ်ကြောင်းမျက်နှာပြင် (Parting line / PL surface)' ဟုခေါ်သည်။
ノズルから出た溶融樹脂は、「スプル → ランナー → ゲート」という流路を通って製品部である「キャビティ」へ入ります。金型内の空気やガスを逃がすため、PL面などには深さ0.01〜0.03mm程度の浅い溝「ガスベント」を設けます。
နော်ဇယ်မှ ထွက်လာသော အရည်ပျော်ရေဇင်သည် 'စပရူး (Sprue) → ရန်နာ (Runner) → ဂိတ် (Gate)' လမ်းကြောင်းမှတစ်ဆင့် ထုတ်ကုန်ပုံဖော်ပေးသည့် 'ကယ်ဗတီအခေါင်းပေါက် (Cavity)' အတွင်းသို့ စီးဝင်ပါသည်။ အတွင်းရှိ လေနှင့် အငွေ့ပျံဓာတ်ငွေ့များ ထွက်သွားနိုင်စေရန် PL မျက်နှာပြင်ပေါ်တွင် အနက် 0.01–0.03 mm ခန့်ရှိသော မြောင်းတိမ်လေးများဖြစ်သည့် 'ဓာတ်ငွေ့ထွက်ပေါက် (Gas vents)' များကို ဖောက်လုပ်ထားပါသည်။
金型構造には、パーティング面が1つで製品とランナーが一緒に取出される「2プレート金型(サイドゲートなど)」と、ストリッパプレートを備え型開き時にピンポイントゲートが自動切断される「3プレート金型」があります。
ပုံစံခွက်တည်ဆောက်ပုံများတွင် PL မျက်နှာပြင်တစ်ခုတည်းပါရှိပြီး ပုံသွင်းထုတ်ကုန်နှင့် ရန်နာကို အတူတကွ ထုတ်ယူသော '2 ချပ်တွဲ ပုံစံခွက် (2-plate mold - ဥပမာ ဘေးဂိတ်ပေါက်သုံး)' နှင့် ပုံစံခွက်ဖွင့်ချိန်တွင် ပင်ပွိုင့်ဂိတ် (Pin-point gate) ကို အလိုအလျောက် ဖြတ်တောက်ပေးသည့် စထရစ်ပါပြား (Stripper plate) ပါဝင်သော '3 ချပ်တွဲ ပုံစံခွက် (3-plate mold)' တို့ ရှိကြပါသည်။
さらに、金型内の流路をヒータで加熱してランナーを常に溶融状態に保つ「ホットランナー金型」を使えば、スプル・ランナーの廃棄ロスが出ず、冷却時間短縮によるハイサイクル成形が可能になります。
ထို့ပြင် ရန်နာလမ်းကြောင်းအတွင်းပိုင်းကို ဟီတာ (Heater) ဖြင့် အမြဲအရည်ပျော်နေအောင် ထားရှိပေးသော 'ဟော့ရန်နာ ပုံစံခွက် (Hot runner mold)' ကို အသုံးပြုခြင်းဖြင့် စပရူးနှင့် ရန်နာ အပိုအစအနများ မထွက်ရှိတော့ဘဲ အအေးခံချိန်ကိုပါ လျှော့ချနိုင်သဖြင့် မြန်နှုန်းမြင့်ပုံသွင်းခြင်းကို လုပ်ဆောင်နိုင်ပါသည်။
また、成形品の側面に穴や凹部があってそのままでは型抜きできない形状を「アンダーカット」といい、金型開閉時に「アンギュラピン」の傾きによって横方向へスライドする「スライドコア機構」などを用いて抜き取ります。
ပုံစံခွက်ဖွင့်သည့် လမ်းကြောင်းအတိုင်း တည့်တည့်ဆွဲထုတ်၍ မရနိုင်သော ဘေးအပေါက်များ သို့မဟုတ် အချိုင့်များကို 'အန်ဒါကတ် (Undercuts)' ဟုခေါ်ပြီး၊ ပုံစံခွက်ဖွင့်ချိန်တွင် စောင်းနေသော 'အန်ဂူလာပင် (Angular pin)' ၏ တွန်းအားဖြင့် ဘေးတိုက်ရွေ့လျားသည့် 'စလိုက်ကိုး ယန္တရား (Slide core mechanism)' ဖြင့် အန်ဒါကတ်ကို လွတ်အောင်ဖယ်ရှားပြီးမှ ထုတ်ကုန်ကို တွန်းထုတ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 樹脂流路は「スプル → ランナー → ゲート → キャビティ」の順であり、合わせ面(PL面)には空気抜きの「ガスベント」を設ける
ရေဇင်စီးဆင်းရာ လမ်းကြောင်းမှာ 'စပရူး → ရန်နာ → ဂိတ် → ကယ်ဗတီ' ဖြစ်ပြီး လေထုတ်ရန်အတွက် PL မျက်နှာပြင်ပေါ်တွင် မြောင်းတိမ် 'ဓာတ်ငွေ့ထွက်ပေါက် (Gas vents)' များ ထားရှိသည် - 「3プレート金型」はピンポイントゲートを自動切断でき、「ホットランナー金型」はランナー廃材を出さずに成形できる
'3 ချပ်တွဲ ပုံစံခွက်' သည် ပုံစံခွက်ဖွင့်ချိန်တွင် ပင်ပွိုင့်ဂိတ်ကို အလိုအလျောက် ဖြတ်တောက်ပေးပြီး 'ဟော့ရန်နာ ပုံစံခွက်' သည် ရန်နာအပိုအစအန မထွက်ဘဲ ပုံသွင်းပေးနိုင်သည် - 側面のくぼみ(アンダーカット)は、アンギュラピンと「スライドコア」によって横方向へ逃がしてから突き出す
ဘေးဘက်အချိုင့်များ ('အန်ဒါကတ်') ကို ထုတ်ကုန်မထုတ်မီ အန်ဂူလာပင်နှင့် 'စလိုက်ကိုး (Slide core)' သုံး၍ ဘေးတိုက်ရွှေ့ကာ လွတ်အောင်ဖယ်ရှားပေးသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| スプル・ランナー・ゲート | စပရူး၊ ရန်နာနှင့် ဂိတ် (Sprue, Runner, and Gate) |
| パーティングライン(PL)・ガスベント | ပုံစံခွက်စပ်ကြောင်းမျက်နှာပြင်နှင့် ဓာတ်ငွေ့ထွက်ပေါက် (Parting line and Gas vent) |
| 2プレート金型・3プレート金型 | 2 ချပ်တွဲ ပုံစံခွက်နှင့် 3 ချပ်တွဲ ပုံစံခွက် (2-plate mold and 3-plate mold) |
| アンダーカット・スライドコア | အန်ဒါကတ်နှင့် စလိုက်ကိုး (Undercut and Slide core) |
5. 射出成形の代表的不良現象と原因・対策
5. အဓိက ဆေးထိုးပုံသွင်းခြင်း ချို့ယွင်းချက်များ၊ ဖြစ်ပွားရသည့် အကြောင်းရင်းများနှင့် ဖြေရှင်းနည်းများ
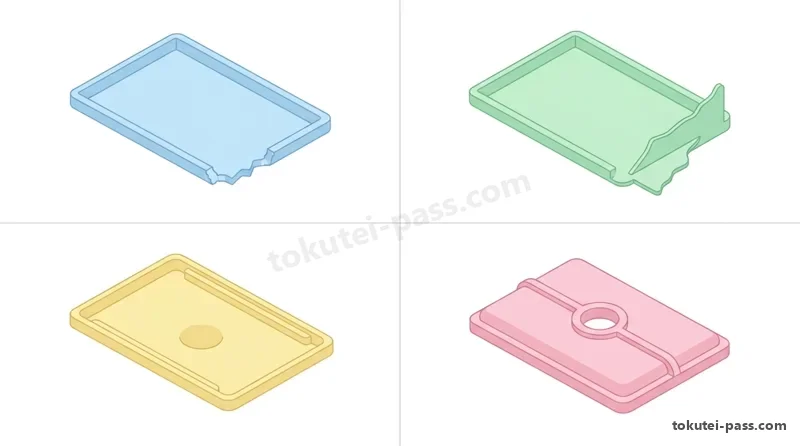
樹脂が末端まで満たされず欠ける「ショートショット(充填不足)」は、射出圧力・速度不足、樹脂温度・金型温度の低すぎ、計量不足が原因です。逆に、射出圧力や保圧が高すぎて型締力が負け、PL面からはみ出す不良が「バリ」です。
ကယ်ဗတီအခေါင်းပေါက် အဆုံးအထိ ရေဇင်အပြည့်မဝင်ဘဲ ပုံစံမပြည့်သည့် ချို့ယွင်းချက်မှာ 'ရှော့ရှော့တ် (Short shot)' ဖြစ်ပြီး ဆေးထိုးဖိအား/အမြန်နှုန်း မလုံလောက်ခြင်း၊ ရေဇင်/ပုံစံခွက် အပူချိန်နိမ့်ခြင်း သို့မဟုတ် ပမာဏတိုင်းတာမှု နည်းခြင်းတို့ကြောင့် ဖြစ်ပွားသည်။ ဆန့်ကျင်ဘက်အနေဖြင့် ဆေးထိုးဖိအား သို့မဟုတ် ဖိအားထိန်းအား လွန်ကဲပြီး ပုံစံခွက်ညှပ်အားထက် ကျော်လွန်ကာ PL မျက်နှာပြင်ကြားသို့ ရေဇင်စိမ့်ထွက်သွားခြင်းကို 'ဘာရီ / အစွန်းထွက်ခြင်း (Flash / Burr)' ဟုခေါ်သည်။
肉厚部やリブ・ボスの裏側表面がくぼむ「ヒケ」や内部に空洞ができる「ボイド」は、冷却時の体積収縮に対して樹脂補給が足りないことが原因であり、保圧圧力を高くする、保圧時間を長くする、クッション量を確保する対策をとります。
အထူပိုင်းများ သို့မဟုတ် အားဖြည့်နံရိုး (Rib) နှင့် ဘော့စ် (Boss) တို့၏ ကျောဘက်မျက်နှာပြင်များတွင် ချိုင့်ဝင်သွားသော 'ဟီကဲ / ချိုင့်ဝင်ခြင်း (Sink marks)' နှင့် အတွင်းပိုင်း လေဟာနယ်ပူဖောင်းဖြစ်သော 'ဗွိုက်ဒ် / အခေါင်းပေါက် (Voids)' တို့သည် အအေးခံကျုံ့ဝင်မှုအတွက် ရေဇင်ဖြည့်ဆည်းမှု မလုံလောက်ခြင်းကြောင့်ဖြစ်ပြီး၊ ဖိအားထိန်းအား (Holding pressure) တိုးမြှင့်ခြင်း၊ ဖိအားထိန်းချိန် တိုးခြင်းနှင့် လုံလောက်သော ကူရှင်ပမာဏ ချန်ထားခြင်းတို့ဖြင့် ပြုပြင်နိုင်ပါသည်။
穴の周りや多点ゲートで二方向から流れてきた樹脂先端が合流する位置にスジが入る「ウェルドライン」は、合流部の融着不良が原因であり、金型温度・樹脂温度・射出速度を高くし、ガスベントを清掃して改善します。
အပေါက်တစ်ခုပတ်လည် သို့မဟုတ် ဂိတ်ပေါက်အများအပြားမှ စီးဝင်လာသော ရေဇင်စီးကြောင်းနှစ်ခု ပြန်လည်ဆုံတွေ့ရာတွင် ဆံချည်မျှင်ကဲ့သို့ စပ်ကြောင်းပေါ်နေခြင်းမှာ 'ဝဲလ်ဒ်လိုင်း / ဆက်ကြောင်း (Weld line)' ဖြစ်ပြီး စီးကြောင်းထိပ်ဖျားများ အေးသွား၍ ကောင်းစွာမပေါင်းစပ်နိုင်ခြင်းကြောင့် ဖြစ်ပွားကာ၊ ပုံစံခွက်အပူချိန်၊ ရေဇင်အပူချိန်နှင့် ဆေးထိုးအမြန်နှုန်းတို့ကို မြှင့်တင်ခြင်းနှင့် ဓာတ်ငွေ့ထွက်ပေါက်များ သန့်ရှင်းရေးလုပ်ခြင်းတို့ဖြင့် ကောင်းမွန်စေနိုင်ပါသည်။
表面に銀白色のスジが出る「シルバーストリーク(銀条)」はペレットの乾燥不足(水分)やガス巻き込みが主因で、予備乾燥の徹底と背圧の適正化で防ぎます。流動末端が黒茶色に焦げる「ヤケ」は断熱圧縮が原因で、射出速度を下げガスベントを清掃します。
ထုတ်ကုန်မျက်နှာပြင်ပေါ်တွင် ငွေရောင်အဖြူစင်းကြောင်းများ ပေါ်နေသော 'ငွေရောင်အစင်းကြောင်း (Silver streaks)' သည် ကုန်ကြမ်းစေ့ အခြောက်ခံမှု မလုံလောက်ခြင်း (အစိုဓာတ်) သို့မဟုတ် လေခိုအောင်းခြင်းတို့ကြောင့် အဓိကဖြစ်ပွားပြီး သေချာစွာ ကြိုတင်အခြောက်ခံခြင်းနှင့် သင့်လျော်သော နောက်ခံဖိအားပေးခြင်းတို့ဖြင့် ကာကွယ်နိုင်သည်။ ရေဇင်ဖြည့်သွင်းမှု အဆုံးပိုင်းတွင် အညိုရင့်ရောင် မီးကျွမ်းရာပေါ်သော 'ယာကဲ / မီးကျွမ်းရာ (Burn mark)' သည် ပိတ်မိနေသောလေ အလျင်အမြန် ဖိသိပ်ခံရ၍ အပူချိန်မြင့်တက်လာခြင်း (Diesel effect) ကြောင့်ဖြစ်ပြီး ဆေးထိုးအမြန်နှုန်း လျှော့ချခြင်းနှင့် ဓာတ်ငွေ့ထွက်ပေါက် သန့်ရှင်းခြင်းတို့ဖြင့် ဖြေရှင်းနိုင်ပါသည်။
このほか、ゲートから蛇行状の模様が出る「ジェッティング」は射出初速を下げて防止し、ノズル先端の「糸引き(ストリンギング)」はノズル温度低下とサックバックで防ぎ、製品が曲がる「ソリ(変形)」は金型冷却の均一化で対策します。
ထို့ပြင် ဂိတ်ပေါက်မှ ရေဇင်များ မြွေလိမ်မြွေကောက် ပန်းထွက်သည့် အရာများဖြစ်သော 'ဂျက်တင်း (Jetting)' ကို ကနဦး ဆေးထိုးအမြန်နှုန်း လျှော့ချခြင်းဖြင့်လည်းကောင်း၊ နော်ဇယ်ထိပ်၌ အမျှင်တန်းသော 'ကြိုးတန်းခြင်း (Stringing)' ကို နော်ဇယ်အပူချိန် လျှော့ချခြင်းနှင့် Suck-back သုံးခြင်းဖြင့်လည်းကောင်း၊ ထုတ်ကုန် 'ကော့လန်ခြင်း (Warpage)' ကို ပုံစံခွက် အအေးခံမှု ညီညာစေခြင်းဖြင့်လည်းကောင်း ကာကွယ်နိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「ショートショット」は圧力・温度不足、「バリ」は型締力不足や圧力過大、「ヒケ・ボイド」は保圧不足が主原因である
'ရှော့ရှော့တ် (Short shot)' သည် ဖိအား/အပူချိန် မလုံလောက်ခြင်းကြောင့်ဖြစ်ပြီး၊ 'ဘာရီ (Flash)' သည် ပုံစံခွက်ညှပ်အား မလုံလောက်ခြင်း သို့မဟုတ် ဖိအားလွန်ကဲခြင်းကြောင့်ဖြစ်ကာ၊ 'ချိုင့်ဝင်ခြင်း / အခေါင်းပေါက် (Sink marks / Voids)' သည် ဖိအားထိန်းအား မလုံလောက်ခြင်းကြောင့် ဖြစ်သည် - 「ウェルドライン」は金型温度・樹脂温度・射出速度を上げて改善し、「ヤケ」は射出速度を下げてガスベントを清掃する
'ဝဲလ်ဒ်လိုင်း (Weld lines)' ကို ပုံစံခွက်/ရေဇင်အပူချိန်နှင့် ဆေးထိုးအမြန်နှုန်း မြှင့်တင်ခြင်းဖြင့် သက်သာစေပြီး 'မီးကျွမ်းရာ (Burn marks)' ကို ဆေးထိုးအမြန်နှုန်း လျှော့ချခြင်းနှင့် ဓာတ်ငွေ့ထွက်ပေါက် သန့်ရှင်းခြင်းတို့ဖြင့် ပြုပြင်သည် - 「シルバーストリーク」は予備乾燥の徹底、「ジェッティング」は射出初速の低減、「糸引き」はノズル温度低減とサックバックで防ぐ
'ငွေရောင်အစင်းကြောင်း (Silver streaks)' ကို သေချာစွာ ကြိုတင်အခြောက်ခံခြင်းဖြင့်လည်းကောင်း၊ 'ဂျက်တင်း (Jetting)' ကို ကနဦး ဆေးထိုးအမြန်နှုန်း လျှော့ချခြင်းဖြင့်လည်းကောင်း၊ 'ကြိုးတန်းခြင်း (Stringing)' ကို နော်ဇယ်အပူချိန် လျှော့ချခြင်းနှင့် Suck-back သုံးခြင်းဖြင့်လည်းကောင်း ကာကွယ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ショートショット・バリ | ရှော့ရှော့တ်နှင့် ဘာရီ အစွန်းထွက်ခြင်း (Short shot and Flash) |
| ヒケ(シンクマーク)・ボイド | ဟီကဲ ချိုင့်ဝင်ခြင်းနှင့် ဗွိုက်ဒ် အခေါင်းပေါက် (Sink mark and Void) |
| ウェルドライン・ジェッティング | ဝဲလ်ဒ်လိုင်း ဆက်ကြောင်းနှင့် ဂျက်တင်း (Weld line and Jetting) |
| シルバーストリーク(銀条)・ヤケ | ငွေရောင်အစင်းကြောင်းနှင့် ယာကဲ မီးကျွမ်းရာ (Silver streak and Burn mark) |
6. 圧縮成形・トランスファ成形(熱硬化性樹脂の成形法)
6. ဖိအားပေးပုံသွင်းခြင်းနှင့် လွှဲပြောင်းပုံသွင်းခြင်း (အပူပေးမာကျောစေသော ရေဇင် ပုံသွင်းနည်းလမ်းများ)
フェノール樹脂(PF)・メラミン樹脂(MF)・ユリア樹脂(UF)・不飽和ポリエステル樹脂(UP)・エポキシ樹脂(EP)などの「熱硬化性樹脂」には、主に「圧縮成形(コンプレッション成形)」や「トランスファ成形」が用いられます。
ဖီနောလစ် (PF)၊ မယ်လမင်း (MF)၊ ယူရီးယား (UF)၊ မပြည့်ဝ ပိုလီအက်စတာ (UP) နှင့် အီပေါက်ဆီ (EP) ကဲ့သို့သော 'အပူပေးမာကျောစေသော ရေဇင်များ (Thermosetting resins)' အတွက် အဓိက ပုံသွင်းနည်းလမ်းများမှာ 'ဖိအားပေးပုံသွင်းခြင်း (Compression molding)' နှင့် 'လွှဲပြောင်းပုံသွင်းခြင်း (Transfer molding)' တို့ဖြစ်ကြသည်။
「圧縮成形」は、150〜180℃程度に加熱した金型のキャビティ(下型)に粉状またはタブレット状の成形材料を直接入れ、加熱・加圧して溶融賦形すると同時に化学反応(架橋反応)で硬化させる方法です。
'ဖိအားပေးပုံသွင်းခြင်း (Compression molding)' တွင် အပူပေးထားသော ပုံစံခွက် (ခန့်မှန်း 150–180°C) ၏ အောက်ခံအခေါင်းပေါက်ထဲသို့ အမှုန့် သို့မဟုတ် ဆေးပြားပုံစံ ကုန်ကြမ်းကို တိုက်ရိုက်ထည့်သွင်းပြီး အပူနှင့် ဖိအားပေး၍ ပုံစံခွက်ကို ပိတ်လိုက်ခြင်းဖြင့် ကုန်ကြမ်းများ စီးဆင်းပြည့်သွားကာ ဓာတုဗေဒ ကွန်ရက်ချိတ်ဆက်မှု တုံ့ပြန်ချက်ဖြင့် မာကျောသွားစေပါသည်။
成形前にタブレット材料を高周波予熱機などで「予備加熱(予熱)」しておくと、金型内での流動性が良くなり、硬化時間(キュアタイム)を大幅に短縮できるとともに水分や揮発分を減らせます。
ကုန်ကြမ်းဆေးပြားများကို ပုံစံခွက်ထဲ မထည့်မီ ကြိမ်နှုန်းမြင့် အပူပေးစက်ဖြင့် 'ကြိုတင်အပူပေးခြင်း (Pre-heating)' ပြုလုပ်ခြင်းဖြင့် ပုံစံခွက်အတွင်း စီးဆင်းနိုင်စွမ်း ကောင်းမွန်လာပြီး 'မာကျောချိန် (Cure time)' ကို သိသာစွာ တိုတောင်းစေသည့်အပြင် အစိုဓာတ်နှင့် အငွေ့ပျံဓာတ်ငွေ့များကိုပါ လျှော့ချပေးပါသည်။
また、硬化反応中には縮合水やガスが発生するため、加圧初期に一度わずかに金型を開いてガスを逃がす「ガス抜き(息抜き・ブリージング)」を行い、成形品表面の「フクレ(ブリスタ)」や内部気泡を防ぎます。
မာကျောသည့် ဓာတုတုံ့ပြန်မှုအတွင်း ရေငွေ့နှင့် ဓာတ်ငွေ့များ ထွက်ပေါ်လာသောကြောင့် ဖိသိပ်မှု အစောပိုင်းအဆင့်တွင် ပုံစံခွက်ကို ခေတ္တမျှ အနည်းငယ် ပြန်ဟပေးသော 'ဓာတ်ငွေ့ထုတ်ခြင်း (Breathing / Degassing)' လုပ်ငန်းကို ပြုလုပ်ပေးရပြီး ယင်းက မျက်နှာပြင် 'ဖောင်းကြွဖု (Blisters)' နှင့် အတွင်းပိုင်း အပေါက်ငယ်များ မဖြစ်ပေါ်အောင် ကာကွယ်ပေးပါသည်။
一方、「トランスファ成形」は、加熱室(ポット)で軟化させた熱硬化性樹脂をプランジャでランナー・ゲート経由で閉じたキャビティへ圧入する方法であり、金属端子などのインサート部品を傷つけずに精密成形できます。
တစ်ဖက်တွင် 'လွှဲပြောင်းပုံသွင်းခြင်း (Transfer molding)' သည် အပူပေးခန်း ('ပေါ့တ် - Pot') အတွင်း ပျော့ပျောင်းအောင် အပူပေးထားသော အပူပေးမာကျောရေဇင်ကို ပလန်ဂျာ (Plunger) ဖြင့် ဖိတွန်းကာ ကြိုတင်ပိတ်ထားသော ပုံစံခွက်အခေါင်းပေါက်ထဲသို့ ရန်နာနှင့် ဂိတ်ပေါက်များမှတစ်ဆင့် ထိုးသွင်းပေးခြင်းဖြစ်ပြီး သိမ်မွေ့သော သတ္တုငုတ်များ မပျက်စီးစေဘဲ တိကျသော အင်ဆာ့တ်ပုံသွင်းခြင်း (Insert molding) အတွက် အထူးသင့်လျော်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 圧縮成形は加熱した金型に熱硬化性樹脂を入れ、加圧・加熱による化学反応(キュア)で硬化させる成形法である
ဖိအားပေးပုံသွင်းခြင်းသည် အပူပေးထားသော ပုံစံခွက်ထဲသို့ အပူပေးမာကျောရေဇင်ကို ထည့်၍ အပူနှင့် ဖိအားပေးကာ ဓာတုတုံ့ပြန်မှုဖြင့် မာကျောစေခြင်းဖြစ်သည် - 加圧初期に金型をわずかに開く「ガス抜き(息抜き・ブリージング)」によって、ガスによる「フクレ(ブリスタ)」を防ぐ
ဖိသိပ်မှု အစောပိုင်းအဆင့်တွင် ပုံစံခွက်ကို ခေတ္တအနည်းငယ် ဟပေးခြင်းကို 'ဓာတ်ငွေ့ထုတ်ခြင်း (Breathing / Degassing)' ဟုခေါ်ပြီး ဓာတ်ငွေ့ကြောင့်ဖြစ်သော 'ဖောင်းကြွဖု (Blisters)' များကို ကာကွယ်ပေးသည် - ポットから閉じた金型へ樹脂を圧入する「トランスファ成形」は、インサート成形や肉厚複雑形状に適している
'လွှဲပြောင်းပုံသွင်းခြင်း' သည် ပိတ်ထားသော ပုံစံခွက်ထဲသို့ ပေါ့တ် (Pot) ခန်းမှ ရေဇင်ကို ဖိသွင်းခြင်းဖြစ်၍ အင်ဆာ့တ်ပုံသွင်းခြင်းနှင့် အထူ/ပုံသဏ္ဌာန်ရှုပ်ထွေးသော ပစ္စည်းများအတွက် အထူးသင့်လျော်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 圧縮成形・トランスファ成形 | ဖိအားပေးပုံသွင်းခြင်းနှင့် လွှဲပြောင်းပုံသွင်းခြင်း (Compression molding and Transfer molding) |
| 硬化時間(キュアタイム) | မာကျောချိန် (Cure time / Hardening time) |
| ガス抜き(息抜き・ブリージング) | ဓာတ်ငွေ့ထုတ်ခြင်း (Breathing / Degassing) |
| フクレ(ブリスタ)・予備加熱 | ဖောင်းကြွဖုနှင့် ကြိုတင်အပူပေးခြင်း (Blister and Pre-heating) |
7. ブロー成形(中空成形)・押出成形・真空成形
7. လေမှုတ်ပုံသွင်းခြင်း (အခေါင်းပေါက်ပုံသွင်းခြင်း)၊ ညှစ်ထုတ်ပုံသွင်းခြင်းနှင့် လေဟာနယ်စုပ်ပုံသွင်းခြင်း
ボトルやタンクなどの中空容器を作る「ブロー成形(中空成形)」では、まずダイヘッドから溶融樹脂を円筒状(パイプ状)に垂れ下げた「パリソン」を押し出し、左右の割型金型で挟んで内部に圧縮空気を吹き込み膨らませます。
ပုလင်းများနှင့် တိုင်ကီများကဲ့သို့သော အခေါင်းပေါက်ဘူးခွက်များ ထုတ်လုပ်ရာတွင်သုံးသည့် 'လေမှုတ်ပုံသွင်းခြင်း (Blow molding / Hollow molding)' တွင် အရည်ပျော်ရေဇင်ကို ဒိုင်ခေါင်း (Die head) မှ အောက်ဘက်သို့ ပူနွေးသော ပိုက်ပုံစံ 'ပါရီဆွန် (Parison)' အဖြစ် ဦးစွာညှစ်ထုတ်ပြီး နှစ်ခြမ်းခွဲပုံစံခွက်ဖြင့် ညှပ်ကာ အတွင်းသို့ လေဖိအားမှုတ်သွင်း၍ ပုံစံခွက်နံရံနှင့် ကပ်ပြီး ပုံပေါ်စေပါသည်။
金型が閉じるときにパリソンの下部を挟み切って融着させる部分を「ピンチオフ部」といい、パリソンが自重で垂れ下がって上部が薄くなる「ドローダウン」に対しては、ダイギャップを変化させる「パリソンコントローラ」で肉厚制御を行います。
ပုံစံခွက်နှစ်ခြမ်း ပိတ်လိုက်ချိန်တွင် ပါရီဆွန်၏ အောက်ခြေကို ညှပ်ပိတ်ဆက်ပေးသော အပိုင်းကို 'ပင့်ချ်အော့ဖ် (Pinch-off)' ဟုခေါ်ပြီး၊ ပူနွေးသော ပါရီဆွန်သည် ကိုယ်ပိုင်အလေးချိန်ကြောင့် အောက်သို့တွဲကျကာ အပေါ်ပိုင်းနံရံ ပါးသွားသည့် 'ဒရောဒေါင်း (Draw-down)' ဖြစ်စဉ်ကို ကာကွယ်ရန် 'ပါရီဆွန်ထိန်းချုပ်ကိရိယာ (Parison controller)' ဖြင့် ဒိုင်အဝအကျယ်ကို ချိန်ညှိကာ အထူကို ထိန်းချုပ်ပါသည်။
また、PETボトルなどに用いられる「2軸延伸ブロー成形」では、射出成形で作った試験管状の「プリフォーム」をストレッチロッドで縦方向に伸ばしながら高圧空気で横方向に膨らませ、透明性・強度・ガスバリア性を高めます。
PET ပုလင်းများ ထုတ်လုပ်ရာတွင်သုံးသော 'နှစ်ဖက်ဆွဲဆန့် လေမှုတ်ပုံသွင်းခြင်း (Biaxial stretch blow molding)' တွင် ဆေးထိုးပုံသွင်းထားသည့် စမ်းသပ်ပြွန်ပုံစံ 'ပရီဖောင်း (Preform)' ကို ဆွဲဆန့်တံ (Stretch rod) ဖြင့် အလျားလိုက် ဆွဲဆန့်ရင်း လေဖိအားမြင့်ဖြင့် ဘေးတိုက်မှုတ်သွင်းပေးခြင်းဖြင့် အလင်းပေါက်မြင်နိုင်စွမ်း၊ ခိုင်ခံ့မှုနှင့် ဓာတ်ငွေ့လုံခြုံမှုတို့ကို မြင့်မားစေပါသည်။
一方、押出機の先端の口金(ダイ)から溶融樹脂を連続的に押し出して冷却賦形する「押出成形」は、パイプ・フィルム・シート・電線被覆など断面形状が一定の長尺製品を連続生産するのに適しています。
တစ်ဖက်တွင် 'ညှစ်ထုတ်ပုံသွင်းခြင်း (Extrusion molding)' သည် အရည်ပျော်ရေဇင်ကို ပုံဖော်ဒိုင် (Die) အတွင်းမှ အဆက်မပြတ် တွန်းထုတ်၍ အအေးခံခြင်းဖြစ်ပြီး ပိုက်များ၊ ဖလင်များ၊ အပြားချပ်များနှင့် ဝိုင်ယာကြိုးအကာများကဲ့သို့ ဖြတ်ပိုင်းပုံသဏ္ဌာန် တူညီသော အလျားရှည်ထုတ်ကုန်များကို အဆက်မပြတ် ထုတ်လုပ်ရန် အသင့်လျော်ဆုံးဖြစ်ပါသည်။
さらに、押出成形で作ったプラスチックシートを加熱軟化させ、金型とシートの間の空気を真空吸引して大気圧で密着賦形する「真空成形(サーモフォーミング)」は、食品容器トレーやブリスタパックの量産に広く使われます。
ထို့ပြင် 'လေဟာနယ်စုပ်ပုံသွင်းခြင်း (Vacuum forming / Thermoforming)' သည် ပလတ်စတစ်အပြားချပ် (ညှစ်ထုတ်ပုံသွင်းခြင်းဖြင့် ရရှိသောအပြား) ကို အပူပေးပျော့ပျောင်းစေပြီး အပြားနှင့် ပုံစံခွက်ကြားရှိ လေကို စုပ်ထုတ်လိုက်ခြင်းဖြင့် လေထုဖိအားက အပြားကို ပုံစံခွက်မျက်နှာပြင်နှင့် အသားကျကပ်သွားစေကာ အစားအသောက်ထည့်ဗန်းများနှင့် ဘလစ်စတာထုပ်ပိုးခွက် (Blister packs) များ အမြောက်အမြား ထုတ်လုပ်ရာတွင် တွင်ကျယ်စွာ အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- ブロー成形は円筒状の「パリソン」を金型で挟み(ピンチオフ)、圧縮空気を吹き込んで中空容器を成形する
လေမှုတ်ပုံသွင်းခြင်းသည် ပိုက်ပုံစံ 'ပါရီဆွန် (Parison)' ကို နှစ်ခြမ်းခွဲပုံစံခွက်ဖြင့် ညှပ်ပိတ်ကာ ('Pinch-off') အတွင်းသို့ လေဖိအားမှုတ်သွင်း၍ အခေါင်းပေါက်ဘူးခွက်များ ပုံဖော်ခြင်းဖြစ်သည် - パリソンの自重垂れ「ドローダウン」に対しては、「パリソンコントローラ」でパリソン肉厚を制御して均一化する
ပါရီဆွန် အလေးချိန်ကြောင့် တွဲကျပါးလွှာသွားခြင်း ('Draw-down') ကို 'ပါရီဆွန်ထိန်းချုပ်ကိရိယာ (Parison controller)' ဖြင့် နံရံအထူထိန်းချုပ်၍ ကာကွယ်ပေးသည် - 断面が一定のパイプやフィルムの連続生産には「押出成形」、加熱シートを吸引してトレーを作るには「真空成形」を使う
ဖြတ်ပိုင်းပုံသဏ္ဌာန်တူသော ပိုက်/ဖလင်များ အဆက်မပြတ်ထုတ်လုပ်ရန် 'ညှစ်ထုတ်ပုံသွင်းခြင်း (Extrusion molding)' ကိုသုံးပြီး အပူပေးထားသော အပြားချပ်ကို ဗန်းပုံဖော်ရန် 'လေဟာနယ်စုပ်ပုံသွင်းခြင်း (Vacuum forming)' ကိုသုံးသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ブロー成形(中空成形) | လေမှုတ်ပုံသွင်းခြင်း / အခေါင်းပေါက်ပုံသွင်းခြင်း (Blow molding / Hollow molding) |
| パリソン・ピンチオフ部 | ပါရီဆွန်နှင့် ပင့်ချ်အော့ဖ်အပိုင်း (Parison and Pinch-off section) |
| ドローダウン・パリソンコントローラ | ဒရောဒေါင်းနှင့် ပါရီဆွန်ထိန်းချုပ်ကိရိယာ (Draw-down and Parison controller) |
| 押出成形・真空成形 | ညှစ်ထုတ်ပုံသွင်းခြင်းနှင့် လေဟာနယ်စုပ်ပုံသွင်းခြင်း (Extrusion molding and Vacuum forming) |
8. プラスチックの材料試験(機械的性質・MFR・熱的性質)と精密測定
8. ပလတ်စတစ် ကုန်ကြမ်းစမ်းသပ်စစ်ဆေးခြင်း (စက်မှုဂုဏ်သတ္တိများ၊ MFR၊ အပူဂုဏ်သတ္တိများ) နှင့် တိကျစွာ တိုင်းတာခြင်း
プラスチックの機械的強度を調べる試験として、ダンベル形試験片を引っ張って引張強さ・破断伸び・弾性率を測る「引張試験」や、切欠き(ノッチ)付き試験片を振り子式ハンマーで打撃して耐衝撃性(粘り強さ)を測る「シャルピー衝撃試験」があります。
ပလတ်စတစ်များ၏ စက်မှုခိုင်ခံ့မှု စမ်းသပ်ချက်များတွင် အလေးမတုံးပုံစံ (Dumbbell-shaped) စမ်းသပ်နမူနာကို ဆွဲဆန့်၍ ဆွဲဆန့်ခံနိုင်ရည်အား၊ ပြတ်တောက်ချိန် ရှည်ထွက်နှုန်းနှင့် ပျော့ပျောင်းမှုမော်ဂျူးလပ်စ် (Elastic modulus) တို့ကို တိုင်းတာသော 'ဆွဲဆန့်စမ်းသပ်ခြင်း (Tensile test)' နှင့် အထစ်ဖော်ထားသော နမူနာကို ချိန်သီးတူဖြင့် ရိုက်ခတ်၍ ရိုက်ခတ်ဒဏ်ခံနိုင်ရည်ကို တိုင်းတာသော 'ရှာပီ ရိုက်ခတ်စမ်းသပ်ခြင်း (Charpy impact test)' တို့ ပါဝင်ပါသည်။
また、一定の荷重と高温環境下で長時間経過したときに変形(ひずみ)が少ない性質を「耐クリープ性」といい、繰り返し応力に対する強さを「耐疲労性」、有機溶剤が付着した引張応力部に亀裂が入る現象を「ソルベントクラック」といいます。
သတ်မှတ်ဝန်အားနှင့် အပူချိန်အောက်တွင် အချိန်ကြာမြင့်စွာ ထားရှိချိန်၌ တဖြည်းဖြည်း ပုံသဏ္ဌာန်ပြောင်းလဲလာမှုကို ခုခံနိုင်စွမ်းအား 'ခရိပ်ဒဏ်ခံနိုင်ရည် (Creep resistance)' ဟုခေါ်ပြီး၊ အကြိမ်ကြိမ် သက်ရောက်သော ဝန်အားဒဏ်ခံနိုင်ရည်ကို 'ပင်ပန်းမှုဒဏ်ခံနိုင်ရည် (Fatigue resistance)' ဟုခေါ်ကာ၊ ဆွဲဆန့်အား သက်ရောက်နေသော နေရာကို အော်ဂဲနစ်ပျော်ရည် သို့မဟုတ် ဆီ ထိတွေ့မိ၍ အက်ကွဲကြောင်းဖြစ်ပေါ်ခြင်းကို 'ပျော်ရည်ကြောင့် အက်ကွဲခြင်း (Solvent cracking / Environmental stress cracking)' ဟုခေါ်သည်။
熱可塑性樹脂の溶融時の流れやすさ(流動性)を示す指標には、所定温度・荷重下で規定ダイから10分間に押し出されるグラム数(g/10min)で表す「MFR(メルトマスフローレイト)」があり、数値が大きいほど流動性が高くなります。
အပူပေးပျော့ပျောင်းစေသော ရေဇင်များ၏ အရည်ပျော်စီးဆင်းနိုင်စွမ်း ညွှန်းကိန်းမှာ 'MFR (Melt Mass-Flow Rate)' ဖြစ်ပြီး သတ်မှတ်အပူချိန်နှင့် ဝန်အားအောက်တွင် စံသတ်မှတ်ဒိုင်ပေါက်မှ 10 မိနစ်အတွင်း ညှစ်ထုတ်လိုက်သော ဂရမ်ပမာဏ (g/10min) ဖြင့် ဖော်ပြကာ MFR တန်ဖိုး ကြီးမားလေ အရည်ပျော်စေးပျစ်မှု နည်းပါးပြီး စီးဆင်းလွယ်လေ ဖြစ်ပါသည်။
耐熱性の指標としては、規定の曲げ応力下で温度を上げていき一定量たわむ温度を測る「荷重たわみ温度(熱変形温度:HDT)」があり、結晶性樹脂にガラス繊維(GF)を充填強化するとHDTが大幅に向上します。
အပူဒဏ်ခံနိုင်ရည် ညွှန်းကိန်းမှာ 'ဝန်အားအောက် အပူကြောင့်ကွေးညွတ်သည့် အပူချိန် (Heat Deflection Temperature - HDT)' ဖြစ်ပြီး စမ်းသပ်နမူနာကို သတ်မှတ်ကွေးညွတ်ဝန်အား ပေးထားစဉ် အပူချိန်မြှင့်တင်ရာ၌ သတ်မှတ်ပမာဏအထိ ကွေးညွတ်သွားသော အပူချိန်ကို တိုင်းတာခြင်းဖြစ်ကာ၊ ပုံဆောင်ခဲဖြစ်သော ရေဇင်များတွင် ဖန်မျှင် (Glass fiber - GF) ထည့်သွင်းအားဖြည့်ခြင်းဖြင့် HDT ကို သိသာစွာ မြင့်တက်စေပါသည်။
成形品の寸法検査では、ノギスやマイクロメータを用いますが、プラスチックは金属より弾性係数が小さく軟らかいため、強く挟みすぎると変形して測定誤差が出ます。また、離型直後は熱収縮中のため室温まで十分冷却後に測定します。
ပုံသွင်းထုတ်ကုန်များ၏ အတိုင်းအတာကို ကယ်လီပါ သို့မဟုတ် မိုက်ခရိုမီတာဖြင့် တိုင်းတာသည့်အခါ ပလတ်စတစ်သည် သတ္တုထက် ပျော့ပျောင်းမှုမော်ဂျူးလပ်စ် များစွာနိမ့်ပြီး ပျော့ပျောင်းသောကြောင့် တိုင်းတာဖိအား လွန်ကဲပါက ပုံပျက်ကာ အမှားအယွင်း ဖြစ်ပေါ်တတ်ပါသည်။ ထို့ပြင် ပုံစံခွက်မှ ထုတ်ပြီးချင်းတွင် အပူကြောင့်ကျုံ့ဝင်မှု ဆက်လက်ဖြစ်ပေါ်နေသဖြင့် အခန်းအပူချိန်အထိ အပြည့်အဝ အအေးခံပြီးမှသာ တိုင်းတာရမည်ဖြစ်သည်။
မှတ်ထားရမည့် အချက်များ
- 耐衝撃性は「シャルピー衝撃試験」、一定荷重下での長時間変形への強さは「クリープ試験」で評価する
ရိုက်ခတ်ဒဏ်ခံနိုင်ရည်ကို 'ရှာပီ ရိုက်ခတ်စမ်းသပ်ခြင်း (Charpy impact test)' ဖြင့် တိုင်းတာပြီး ဝန်အားအောက် အချိန်ကြာမြင့်စွာ ပုံပျက်မှုဒဏ်ခံနိုင်ရည်ကို 'ခရိပ်စမ်းသပ်ခြင်း (Creep test)' ဖြင့် အကဲဖြတ်သည် - 溶融樹脂の流れやすさを示す「MFR(g/10min)」は、数値が大きいほど粘度が低く流動性が高い
'MFR (g/10min)' တန်ဖိုး ကြီးမားလေ အရည်ပျော်စေးပျစ်မှု နည်းပါးပြီး ရေဇင်စီးဆင်းရ လွယ်ကူလေဖြစ်သည် - プラスチック成形品の寸法測定は、成形後に室温まで十分冷えて収縮が落ち着いてから適度な測定力で行う
ပလတ်စတစ် ထုတ်ကုန်များ၏ အတိုင်းအတာကို ထုတ်ကုန် အခန်းအပူချိန်အထိ အပြည့်အဝ အေးသွားပြီးနောက် သင့်တင့်သော တိုင်းတာဖိအားဖြင့် တိုင်းတာရမည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| シャルピー衝撃試験・耐クリープ性 | ရှာပီ ရိုက်ခတ်စမ်းသပ်ခြင်းနှင့် ခရိပ်ဒဏ်ခံနိုင်ရည် (Charpy impact test and Creep resistance) |
| MFR(メルトマスフローレイト) | အရည်ပျော်စီးဆင်းနှုန်း (MFR - Melt Mass-Flow Rate) |
| 荷重たわみ温度(HDT) | ဝန်အားအောက် အပူကြောင့်ကွေးညွတ်သည့် အပူချိန် (Heat Deflection Temperature - HDT) |
| ソルベントクラック(環境応力亀裂) | ပျော်ရည်ကြောင့် အက်ကွဲခြင်း (Solvent cracking / Environmental stress cracking) |
9. 成形作業現場の労働安全衛生(安全装置・パージ・金型交換・5S)
9. ပုံသွင်းလုပ်ငန်းခွင်ရှိ လုပ်ငန်းခွင်ဘေးအန္တရာယ် ကင်းရှင်းရေးနှင့် ကျန်းမာရေး (ဘေးအန္တရာယ်ကင်းရှင်းရေး ကိရိယာများ၊ ပါဂျင်းသန့်စင်ခြင်း၊ ပုံစံခွက်လဲလှယ်ခြင်း၊ 5S)
射出成形機の型締部には数十〜数千kNの強大な力がかかるため、安全ドアを開けると電気的・機械的・油圧的に型閉じ動作が停止する「インターロック(安全装置)」が設けられています。インターロックを無効化しての作業は厳禁です。
ဆေးထိုးပုံသွင်းစက်၏ ပုံစံခွက်ညှပ်ယူနစ် (Clamping unit) သည် ဆယ်ဂဏန်းမှ ထောင်ဂဏန်း kN အထိ ပြင်းထန်သောအား သက်ရောက်သောကြောင့် ဘေးအန္တရာယ်ကင်းရှင်းရေးတံခါး (Safety door) ကို ဖွင့်လိုက်သည်နှင့် လျှပ်စစ်နည်း၊ စက်မှုနည်းနှင့် ဟိုက်ဒရောလစ်နည်းတို့ဖြင့် ပုံစံခွက်ပိတ်သည့်လုပ်ငန်းကို ရပ်တန့်ပေးသော 'အင်တာလော့ခ် (Interlock - ဘေးအန္တရာယ်ကင်းရှင်းရေး ကိရိယာ)' တပ်ဆင်ထားပါသည်။ အင်တာလော့ခ်ကို ပိတ်ပင်ဖျက်သိမ်း၍ အလုပ်လုပ်ခြင်းကို လုံးဝတားမြစ်ထားပါသည်။
材料替えや色替えの「パージ作業(シリンダ内洗浄)」では、200〜300℃の高温溶融樹脂や分解ガスがノズルから勢いよく噴出する危険があるため、ノズル周辺の安全カバーを閉じ、保護眼鏡(フェイスシールド)と耐熱手袋を必ず着用します。
ကုန်ကြမ်း သို့မဟုတ် အရောင်ပြောင်းလဲရန်အတွက် 'ပါဂျင်းလုပ်ငန်း (Purging - ဆလင်ဒါအတွင်း သန့်စင်ခြင်း)' ပြုလုပ်စဉ် 200–300°C ရှိသော အပူချိန်မြင့် အရည်ပျော်ရေဇင်နှင့် ဓာတ်ပြိုကွဲဓာတ်ငွေ့များ နော်ဇယ်မှ အရှိန်ပြင်းစွာ ပန်းထွက်လာနိုင်သည့် အန္တရာယ်ရှိသောကြောင့် နော်ဇယ်ဘေးအန္တရာယ်ကင်းရှင်းရေး အဖုံးကို ပိတ်ထားရမည်ဖြစ်ပြီး မျက်မှန်အကာ (Face shield) နှင့် အပူခံလက်အိတ်များကို မဖြစ်မနေ ဝတ်ဆင်ရမည်။
ポリアセタール(POM)と塩化ビニル(PVC)のように異なる樹脂が加熱シリンダ内で混ざると、急激な化学反応で有毒なガスが発生して噴出するため、直接切り替えずPEやアクリル系などのパージ材で中間洗浄を行います。
ပိုလီအက်စီတယ် (POM) နှင့် ပိုလီဗီနိုင်းကလိုရိုက် (PVC) ကဲ့သို့ အချင်းချင်း မတည့်သော ရေဇင်များ အပူပေးဆလင်ဒါအတွင်း ရောနှောမိပါက ပြင်းထန်သော ဓာတုတုံ့ပြန်မှုဖြစ်ပေါ်ပြီး အဆိပ်ဓာတ်ငွေ့များ ထွက်ပေါ်ကာ ရေဇင်ပေါက်ကွဲပန်းထွက်တတ်သောကြောင့် POM နှင့် PVC ကို တိုက်ရိုက်မပြောင်းလဲရဘဲ PE သို့မဟုတ် အက်ခရစ်လစ် ပါဂျင်းသန့်စင်ပစ္စည်းဖြင့် ကြားခံသန့်စင်ခြင်းကို အမြဲပြုလုပ်ရမည်။
クレーンや玉掛けで重い金型を交換する際は、有資格者が吊り角度60°以内で行い、吊り荷の下には絶対に入りません。また、金型内の詰まり除去や清掃時には、機械を停止し、キャビティ面を傷つけないよう真鍮棒や銅棒を使います。
လေးလံသော ပုံစံခွက်များကို ကရိန်းနှင့် ဆလင်းကြိုးသိုင်းခြင်း (Slinging) ဖြင့် လဲလှယ်သည့်အခါ အရည်အချင်းပြည့်မီသော လက်မှတ်ရပုဂ္ဂိုလ်က ဆွဲမထောင့် 60° အတွင်း လုပ်ဆောင်ရမည်ဖြစ်ပြီး ဆွဲမထားသော ဝန်အောက်သို့ လုံးဝမဝင်ရပါ။ ထို့ပြင် ပုံစံခွက်အတွင်း ပိတ်ဆို့နေသော ရေဇင်များကို ဖယ်ရှားခြင်း သို့မဟုတ် သန့်ရှင်းရေးလုပ်ခြင်း ပြုလုပ်သည့်အခါ စက်ကို အပြည့်အဝ ရပ်တန့်ထားပြီး ကယ်ဗတီမျက်နှာပြင် မပွန်းပဲ့စေရန် ကြေးဝါချောင်း သို့မဟုတ် ကြေးနီချောင်းများကိုသာ အသုံးပြုရမည်။
さらに、床にこぼれた樹脂ペレットや作動油は転倒事故の原因になるため直ちに清掃する「5S(整理・整頓・清掃・清潔・しつけ)」と、作業前に危険要因を予測する「KY(危険予知)活動」を徹底します。
ထို့ပြင် ကြမ်းပြင်ပေါ်တွင် ဖိတ်စင်ကျနေသော ရေဇင်စေ့ (Pellets) များ သို့မဟုတ် ဟိုက်ဒရောလစ်ဆီများသည် ချော်လဲမတော်တဆမှုများ ဖြစ်ပွားစေသောကြောင့် ချက်ချင်းလှည်းကျင်းသန့်ရှင်းသည့် '5S လှုပ်ရှားမှု (Seiri, Seiton, Seiso, Seiketsu, Shitsuke)' နှင့် အလုပ်မစမီ အန္တရာယ်ကြိုတင်မှန်းဆသည့် 'KY (Kiken Yochi) လှုပ်ရှားမှု' တို့ကို အလေးထား လုပ်ဆောင်ရမည်။
မှတ်ထားရမည့် အချက်များ
- 安全ドアの「インターロック」は絶対に無効化せず、金型内作業時は機械を停止し、樹脂除去には真鍮・銅工具を使う
ဘေးအန္တရာယ်ကင်းရှင်းရေးတံခါးရှိ 'အင်တာလော့ခ်' ကို လုံးဝပိတ်ပင်ဖျက်သိမ်းခြင်း မပြုရ၊ ပုံစံခွက်အတွင်း အလုပ်မလုပ်မီ စက်ကို ရပ်တန့်ပြီး ကပ်နေသောရေဇင်ဖယ်ရှားရန် ကြေးဝါ/ကြေးနီ ကိရိယာများကို သုံးရမည် - 「パージ作業」ではノズル安全カバーを閉じ、保護眼鏡・耐熱手袋を着用し、POMとPVCは絶対に混ぜない
'ပါဂျင်းသန့်စင်ခြင်း' ပြုလုပ်စဉ် နော်ဇယ်အကာအဖုံးကို ပိတ်ပြီး မျက်မှန်အကာနှင့် အပူခံလက်အိတ် ဝတ်ဆင်ရမည်ဖြစ်ကာ ဆလင်ဒါအတွင်း POM နှင့် PVC ကို လုံးဝမရောနှောရပါ - 床にこぼれたペレットは滑りやすく転倒災害の原因となるため、5Sを徹底して直ちに掃き掃除する
ကြမ်းပြင်ပေါ်ကျနေသော ရေဇင်စေ့များသည် ချော်လဲမတော်တဆမှု ဖြစ်စေတတ်သဖြင့် 5S ကို စနစ်တကျကျင့်သုံးကာ ချက်ချင်းလှည်းကျင်းသန့်ရှင်းရမည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 安全ドア・インターロック | ဘေးအန္တရာယ်ကင်းရှင်းရေးတံခါးနှင့် အင်တာလော့ခ် (Safety door and Interlock) |
| パージ作業(シリンダ内洗浄) | ပါဂျင်းသန့်စင်ခြင်းလုပ်ငန်း / ဆလင်ဒါအတွင်း သန့်စင်ခြင်း (Purging operation) |
| 耐熱手袋・保護眼鏡 | အပူခံလက်အိတ်နှင့် ဘေးအန္တရာယ်ကင်းရှင်းရေးမျက်မှန် (Heat-resistant gloves and Safety glasses) |
| 5S活動・KY(危険予知) | 5S လှုပ်ရှားမှုနှင့် KY အန္တရာယ်ကြိုတင်မှန်းဆခြင်း (5S activities and KY) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
プラスチック成形の試験では、材料分類の引っかけが頻出です。「熱可塑性(加熱で溶ける)」と「熱硬化性(フェノール・メラミン・エポキシ等:再加熱しても溶けない)」、さらに「結晶性樹脂(PE・PP・POM・PA:収縮率が大きい)」と「非晶性樹脂(PS・ABS・PC・PMMA:透明性が高く収縮率が小さい)」を整理しましょう。
ပလတ်စတစ်ပုံသွင်းခြင်း စာမေးပွဲတွင် ကုန်ကြမ်းအမျိုးအစားခွဲခြားမှု လှည့်ကွက်မေးခွန်းများ မကြာခဏ မေးလေ့ရှိပါသည်။ အပူပေးပျော့ပျောင်းစေသော ရေဇင် (အပူပေးလျှင် ပြန်အရည်ပျော်သည်) နှင့် အပူပေးမာကျောစေသော ရေဇင် (ဖီနော၊ မယ်လမင်း၊ အီပေါက်ဆီ - အပြီးတိုင်မာကျောသည်) တို့ကိုလည်းကောင်း၊ ပုံဆောင်ခဲဖြစ်သော ရေဇင် (PE, PP, POM, PA - ကျုံ့ဝင်နှုန်းကြီးသည်) နှင့် ပုံဆောင်ခဲမဟုတ်သော ရေဇင် (PS, ABS, PC, PMMA - အလင်းပေါက်မြင်နိုင်ပြီး ကျုံ့ဝင်နှုန်းသေးသည်) တို့ကိုလည်းကောင်း သေချာခွဲခြားမှတ်သားပါ။
射出成形機と金型では、スクリューの3ゾーン(供給部→圧縮部→計量部)、逆流防止リングの役割、ノズルとスプルーブシュの寸法関係(球面Rも穴径もノズル側を小さくする)、エアベントの深さ(0.01〜0.03mm)が定番です。
ဆေးထိုးပုံသွင်းစက်နှင့် ပုံစံခွက်များအတွက် စကရူး၏ အပိုင်း 3 ပိုင်း (ကုန်ကြမ်းပို့ပိုင်း -> ဖိသိပ်ပိုင်း -> ပမာဏတိုင်းတာပိုင်း)၊ ပြန်စီးတားကွင်း (Check ring) ၏ လုပ်ဆောင်ချက်၊ နော်ဇယ်နှင့် စပရူးဘွတ်ရှ် (Sprue bushing) တို့၏ အတိုင်းအတာ ဆက်စပ်မှု (စက်လုံးမျက်နှာပြင် အချင်းဝက် R ရော အပေါက်အချင်းပါ နော်ဇယ်ဘက်တွင် ပိုသေးရမည်) နှင့် လေထွက်ပေါက်အနက် (0.01–0.03 mm) တို့မှာ အမြဲမေးလေ့ရှိသော အချက်များဖြစ်သည်။
成形不良対策では、「バリ(型締力不足・圧力過大)とショートショット(圧力・温度不足)」の逆関係、「ヒケ=保圧を高めクッション量(3〜7mm)を残す」「ジェッティング・ヤケ=射出速度を下げる」「シルバーストリーク=予備乾燥の徹底」を確実に覚えましょう。
ပုံသွင်းချို့ယွင်းချက် ဖြေရှင်းနည်းများအတွက် ဘာရီ အစွန်းထွက်ခြင်း (ပုံစံခွက်ညှပ်အားနည်းခြင်း / ဖိအားလွန်ကဲခြင်း) သည် ရှော့ရှော့တ် (ဖိအား/အပူချိန် နည်းခြင်း) နှင့် ပြောင်းပြန်ဖြစ်ကြောင်း၊ ဟီကဲ ချိုင့်ဝင်ခြင်း = ဖိအားထိန်းအား မြှင့်တင်ပြီး ကူရှင်ပမာဏ 3–7 mm ချန်ထားရန်၊ ဂျက်တင်းနှင့် မီးကျွမ်းရာ = ဆေးထိုးအမြန်နှုန်း လျှော့ချရန်၊ ငွေရောင်အစင်းကြောင်း = သေချာစွာ ကြိုတင်အခြောက်ခံရန် တို့ကို သေချာမှတ်သားပါ။
မှတ်ထားရမည့် အချက်များ
- 樹脂の性質:PE・PPは比重1.0未満で水に浮く/結晶性(PE・PP・POM)は非晶性(PS・ABS・PC)より成形収縮率が大きい/MFRが大きいほど溶融粘度は低く流れやすい
ရေဇင်ဂုဏ်သတ္တိများ - PE နှင့် PP သည် သိပ်သည်းဆ 1.0 အောက်ရှိ၍ ရေပေါ်ပေါ်သည် / ပုံဆောင်ခဲရေဇင်များ (PE, PP, POM) သည် ပုံဆောင်ခဲမဟုတ်သော ရေဇင်များ (PS, ABS, PC) ထက် ပိုကျုံ့ဝင်သည် / MFR မြင့်လေ အရည်ပျော်စေးပျစ်မှု နည်းလေဖြစ်သည် - 成形法の選択:複雑な立体品=射出成形/パイプ・シート連続品=押出成形/ボトル等の中空品=ブロー成形(ドローダウン対策は樹脂温度低下)/卵パック=真空成形
ပုံသွင်းနည်းလမ်းများ - ရှုပ်ထွေးသော 3D ပစ္စည်းများ = ဆေးထိုးပုံသွင်းခြင်း / အဆက်မပြတ် ပိုက်နှင့်အပြားများ = ညှစ်ထုတ်ပုံသွင်းခြင်း / အခေါင်းပေါက်ပုလင်းများ = လေမှုတ်ပုံသွင်းခြင်း (Draw-down လျှော့ချရန် ရေဇင်အပူချိန်လျှော့ပါ) / ကြက်ဥဗန်းများ = လေဟာနယ်စုပ်ပုံသွင်းခြင်း - 機械と条件設定:サイクルで最も長いのは「冷却時間」/シリンダ温度は後部から前部へ高くする/サックバックは鼻たれ防止/色替えは「透明・淡色→濃色・黒」の順
စက်နှင့် အခြေအနေသတ်မှတ်ချက် - လည်ပတ်မှုတွင် အအေးခံချိန် အရှည်ကြာဆုံးဖြစ်သည် / ဆလင်ဒါအပူချိန်ကို အနောက်မှ အရှေ့သို့ တိုးမြှင့်ထားရသည် / Suck-back သည် နော်ဇယ်မှ ရေဇင်စီးကျမှုကို တားဆီးသည် / အရောင်ပြောင်းလျှင် အကြည်/အရောင်ဖျော့ -> အရောင်ရင့်/အမည်း အစဉ်အတိုင်း ပြောင်းရသည် - 金型構造:ノズル球面R<スプルーブシュ球面R、ノズル穴径<スプルーブシュ穴径/2枚型で自動切断できるのは「サブマリンゲート」/エアベント深さは0.01〜0.03mm
ပုံစံခွက်တည်ဆောက်ပုံ - နော်ဇယ် R < စပရူးဘွတ်ရှ် R၊ နော်ဇယ်အပေါက် < စပရူးဘွတ်ရှ်အပေါက် / ဆပ်မာရင်းဂိတ် (Submarine gate) သည် 2 ချပ်တွဲပုံစံခွက်တွင် အလိုအလျောက် ဂိတ်ဖြတ်ပေးသည် / လေထွက်ပေါက်အနက်မှာ 0.01–0.03 mm ဖြစ်သည် - 不良対策と安全数値:バリ=型締力増・圧力減/ヒケ=保圧増/ウェルドライン=温度・速度増/金型取付けボルトねじ込み深さ=径の1.5倍以上・玉掛け吊り角度=60°以内
ချို့ယွင်းချက်ဖြေရှင်းနည်းနှင့် လုံခြုံရေးဂဏန်းများ - ဘာရီ = ညှပ်အားတိုးပြီး ဖိအားလျှော့ရန် / ဟီကဲ = ဖိအားထိန်းအား တိုးရန် / ဝဲလ်ဒ်လိုင်း = အပူချိန်နှင့် အမြန်နှုန်း တိုးရန် / ပုံစံခွက်တပ်ဆင်သည့် ဘို့တ်ဝက်အူရစ်အနက် >= အချင်း၏ 1.5 ဆ၊ ဆလင်းကြိုးဆွဲထောင့် <= 60°
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 熱可塑性樹脂と熱硬化性樹脂 | အပူပေးပျော့ပျောင်းစေသော ရေဇင်နှင့် အပူပေးမာကျောစေသော ရေဇင် (Thermoplastic resins and Thermosetting resins) |
| 結晶性プラスチックと非晶性プラスチック | ပုံဆောင်ခဲ ပလတ်စတစ်နှင့် ပုံဆောင်ခဲမဟုတ်သော ပလတ်စတစ် (Crystalline plastics and Amorphous plastics) |
| V-P切替え位置とクッション量・保圧 | V-P ပြောင်းလဲမှတ်၊ ကူရှင်ပမာဏနှင့် ဖိအားထိန်းထားခြင်း (V-P switchover position, Melt cushion, and Holding pressure) |
| ショートショット・バリ・ヒケ・ウェルドライン | ရှော့ရှော့တ်၊ ဘာရီ၊ ဟီကဲနှင့် ဝဲလ်ဒ်လိုင်း (Short shot, Flash, Sink mark, and Weld line) |
ပလတ်စတစ် ပုံသွင်းခြင်း (ကုန်ကြမ်း၊ ပုံသွင်းစက်၊ မှိုခွက်၊ အပြစ်အနာအဆာများ)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/