
Cơ bản về Quản lý Chất lượng
品質管理基礎
Quản lý vận hành sản xuất 生産管理オペレーション 3級 (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 品質の概念(ねらいの品質とできばえの品質、真の特性と代用特性)と4M・PDCA
1. Khái niệm chất lượng (Chất lượng mục tiêu vs. kết quả, Đặc tính thực vs. thay thế) và 4M / PDCA
製品の品質は2つの段階で捉えます。市場ニーズや目標コストから企画・設計段階で狙い定める目標品質を「ねらいの品質(設計品質)」と呼び、設計図面どおりに実際に製造された結果の品質を「できばえの品質(製造品質・適合品質)」と呼びます。
Chất lượng sản phẩm được nắm bắt ở 2 giai đoạn. Chất lượng mục tiêu nhắm tới ở khâu quy hoạch và thiết kế dựa trên nhu cầu thị trường và chi phí mục tiêu gọi là "Chất lượng mục tiêu (Chất lượng thiết kế / Nerai no hinshitsu)"; còn chất lượng thực tế tạo ra theo đúng bản vẽ thiết kế gọi là "Chất lượng kết quả (Chất lượng chế tạo / Chất lượng phù hợp / Dekibae no hinshitsu)".
また、消費者が本来求める「使いやすい・壊れにくい・書きやすい」といった要求品質を「真の特性」と呼びますが、そのままでは測定・管理しにくいため、寸法・硬さ・引張強さなど数値で測れる「代用特性(品質特性)」に置き換えて管理します。
Mặt khác, chất lượng yêu cầu vốn có mà người tiêu dùng mong muốn như "dễ sử dụng, khó hỏng, dễ viết" được gọi là "Đặc tính thực (True characteristic)", nhưng vì để nguyên như vậy rất khó đo lường và quản lý nên người ta chuyển hóa thành các giá trị đo được bằng con số như kích thước, độ cứng, độ bền kéo gọi là "Đặc tính thay thế (Đặc tính chất lượng)".
製造現場の品質管理では、「品質は検査ではなく工程で作り込む」「後工程はお客様(不良品を受け取らない・作らない・流さない)」を鉄則とし、作業者(Man)・機械(Machine)・材料(Material)・方法(Method)の「4M」のばらつきを抑えます。
Trong quản lý chất lượng tại hiện trường sản xuất, nguyên tắc sắt đá là "Chất lượng được tạo dựng ngay trong công đoạn chứ không phải nhờ kiểm tra" và "Công đoạn sau chính là khách hàng (Không nhận - Không làm ra - Không đẩy hàng lỗi đi tiếp)", đồng thời kiểm soát sự biến động của "4M" gồm Con người (Man), Máy móc (Machine), Vật liệu (Material), Phương pháp (Method).
そして日常は作業標準に従う「SDCA(標準S→実施D→確認C→処置A)」で品質を維持し、さらなる向上や問題解決には「PDCA(計画P→実施D→確認C→処置A)」を回して改善をスパイラルアップさせます。
Hàng ngày, hiện trường duy trì chất lượng bằng vòng lặp "SDCA (Tiêu chuẩn S → Thực hiện D → Kiểm tra C → Xử lý A)" tuân thủ tiêu chuẩn thao tác; và để nâng cao hơn nữa hoặc giải quyết vấn đề thì xoay vòng lặp "PDCA (Kế hoạch P → Thực hiện D → Kiểm tra C → Xử lý A)" đưa cải tiến đi lên theo hình xoắn ốc.
Điểm cần nhớ
- ねらいの品質=企画・設計で定める「設計品質」/できばえの品質=設計どおりに作られたかの「製造品質(適合品質)」。
Chất lượng mục tiêu = "Chất lượng thiết kế" xác định ở khâu quy hoạch - thiết kế / Chất lượng kết quả = "Chất lượng chế tạo (chất lượng phù hợp)" phản ánh mức độ làm ra đúng như thiết kế. - 真の特性=顧客が求める本来の要求(壊れにくい等)/代用特性=真の特性を保証するため数値化した測定値(引張強さ・寸法等)。
Đặc tính thực = yêu cầu gốc mà khách hàng mong muốn (như bền, khó vỡ) / Đặc tính thay thế = giá trị đo được đã lượng hóa bằng số (độ bền kéo, kích thước...) để bảo đảm cho đặc tính thực. - 4M(人・機械・材料・方法)のばらつきを管理し、維持の「SDCA」と改善の「PDCA」を回して工程で品質を作り込む。
Kiểm soát độ biến động của 4M (Người, Máy, Vật liệu, Phương pháp), xoay vòng "SDCA" để duy trì và "PDCA" để cải tiến nhằm tạo dựng chất lượng ngay trong công đoạn.
| Từ vựng | Nghĩa |
|---|---|
| ねらいの品質(設計品質)とできばえの品質(製造品質) | chất lượng mục tiêu (thiết kế) và chất lượng kết quả (chế tạo) |
| 真の特性と代用特性 | đặc tính thực và đặc tính thay thế |
| 後工程はお客様 | công đoạn sau là khách hàng |
| PDCAサイクルとSDCAサイクル | vòng lặp PDCA và vòng lặp SDCA |
2. データの種類(計量値・計数値)と基本統計量(平均・中央値・範囲・分散・標準偏差)
2. Các loại dữ liệu (Định lượng / Đếm được) và Đại lượng thống kê cơ bản (Trung bình, Trung vị, Khoảng biến thiên, Phương sai, Độ lệch chuẩn)
品質データは2種類に分かれます。長さ(mm)・重さ(g)・温度(℃)・時間(秒)など連続する値を測定器で測るデータを「計量値」と呼び、その分布は主に「正規分布」に従います。
Dữ liệu chất lượng được chia làm 2 loại. Dữ liệu đo các giá trị liên tục bằng dụng cụ đo như chiều dài (mm), khối lượng (g), nhiệt độ (℃), thời gian (giây) gọi là "Dữ liệu định lượng (Keiryouchi / Continuous data)", và phân bố của nó chủ yếu tuân theo "Phân phối chuẩn (Normal distribution)".
これに対し、1個、2個と数える不連続なデータを「計数値」と呼びます。計数値のうち、不適合品(不良品)の個数や不適合品率は「二項分布」に従い、布の傷や塗装ブツなどの「欠点数(不適合数)」は「ポアソン分布」に従います。
Ngược lại, dữ liệu rời rạc đếm từng cái 1 chiếc, 2 chiếc gọi là "Dữ liệu đếm được (Keisuuchi / Discrete data)". Trong dữ liệu đếm được, số lượng sản phẩm không phù hợp (số phế phẩm) hoặc tỷ lệ phế phẩm tuân theo "Phân phối nhị thức (Binomial distribution)", còn "số khuyết tật (số lỗi)" như vết xước trên vải hay hạt bụi sơn tuân theo "Phân phối Poisson".
データの中心位置(代表値)を表す統計量には、全データの合計をデータ数nで割った「平均値(xバー)」、データを小さい順に並べたときちょうど真ん中にくる「中央値(メディアン:データ数が偶数なら中央2つの平均)」、最も出現回数が多い「最頻値(モード)」があります。
Các đại lượng thống kê biểu thị vị trí trung tâm (giá trị đại diện) của dữ liệu gồm: "Giá trị trung bình (x-bar)" lấy tổng toàn bộ dữ liệu chia cho cỡ mẫu n; "Trung vị (Median: nếu n chẵn thì lấy trung bình cộng của 2 số đứng giữa)" là giá trị nằm chính giữa khi xếp dữ liệu từ nhỏ đến lớn; và "Yếu vị (Mode)" là giá trị xuất hiện nhiều lần nhất.
一方、データのばらつきの大きさを表す統計量には、「範囲(R=最大値-最小値)」のほか、各データから平均値を引いて2乗した和である「偏差平方和(S)」、Sを自由度(n-1)で割った「不偏分散(V=S÷(n-1))」、分散の正の平方根をとった「標本標準偏差(s=√V)」があります。
Mặt khác, các đại lượng biểu thị độ phân tán (độ lệch) của dữ liệu gồm: "Khoảng biến thiên (R = Giá trị lớn nhất - Giá trị nhỏ nhất)", "Tổng bình phương độ lệch (S)" bằng tổng các bình phương hiệu số giữa từng dữ liệu với giá trị trung bình, "Phương sai mẫu không chệch (V = S ÷ (n - 1))" chia S cho bậc tự do (n - 1), và "Độ lệch chuẩn mẫu (s = √V)" lấy căn bậc hai dương của phương sai.
Điểm cần nhớ
- 計量値(長さ・重さ・温度など連続量)→正規分布/計数値(個数を数える離散量)→不良品数は二項分布、欠点数はポアソン分布。
Dữ liệu định lượng (chiều dài, cân nặng, nhiệt độ = đại lượng liên tục) → Phân phối chuẩn / Dữ liệu đếm được (đếm số lượng rời rạc) → Số phế phẩm tuân theo Phân phối nhị thức, Số vết lỗi (khuyết tật) tuân theo Phân phối Poisson. - 代表値:平均値=総和÷データ数n/中央値(メディアン)=小さい順に並べた中央の値/最頻値(モード)=最も度数が多い値。
Giá trị đại diện: Trung bình = Tổng ÷ n / Trung vị (Median) = số đứng chính giữa khi xếp theo thứ tự / Yếu vị (Mode) = giá trị có tần số xuất hiện nhiều nhất. - ばらつきの尺度:範囲R=最大値-最小値/不偏分散V=偏差平方和S÷(n-1)/標準偏差s=√V。
Thước đo độ phân tán: Khoảng biến thiên R = Max - Min / Phương sai không chệch V = Tổng bình phương độ lệch S ÷ (n - 1) / Độ lệch chuẩn s = √V. - 【例】5個の測定値(7, 9, 11, 11, 12mm) → 平均値=(7+9+11+11+12)÷5=10mm、中央値(メジアン)=11mm、最頻値(モード)=11mm、範囲R=12-7=5mm
Ví dụ: 5 giá trị đo (7, 9, 11, 11, 12 mm) → Giá trị trung bình = (7 + 9 + 11 + 11 + 12) ÷ 5 = 10 mm, Trung vị (Median) = 11 mm, Yếu vị (Mode) = 11 mm, Khoảng biến thiên R = 12 − 7 = 5 mm - 【例】同じ5個のデータ(平均10mm) → 偏差平方和S=(7-10)²+(9-10)²+(11-10)²+(11-10)²+(12-10)²=16、不偏分散V=16÷(5-1)=4、標本標準偏差s=√4=2mm
Ví dụ: Cùng 5 dữ liệu trên (trung bình 10 mm) → Tổng bình phương độ lệch S = (7 − 10)² + (9 − 10)² + (11 − 10)² + (11 − 10)² + (12 − 10)² = 16, Phương sai mẫu hiệu chỉnh V = 16 ÷ (5 − 1) = 4, Độ lệch chuẩn mẫu s = √4 = 2 mm
| Từ vựng | Nghĩa |
|---|---|
| 計量値(正規分布)と計数値(二項・ポアソン分布) | dữ liệu định lượng (phân phối chuẩn) và dữ liệu đếm được (phân phối nhị thức, Poisson) |
| 平均値・中央値(メディアン)・最頻値(モード) | giá trị trung bình, trung vị (Median) và yếu vị (Mode) |
| 範囲(R)と偏差平方和(S) | khoảng biến thiên (R) và tổng bình phương độ lệch (S) |
| 不偏分散(V)と標準偏差(s) | phương sai không chệch (V) và độ lệch chuẩn (s) |
3. 統計図表(グラフ)の特徴と使い分け(レーダーチャート・Zチャート等)
3. Đặc điểm và cách dùng các biểu đồ thống kê (Biểu đồ mạng nhện Radar, Biểu đồ chữ Z...)
数値データを視覚的にわかりやすく表現するため、目的に応じて適切な統計図表(グラフ)を使い分けます。数量の「大小比較」には「棒グラフ」、時間の経過に伴う「増減変化(推移)」には「折れ線グラフ」を用います。
Để biểu diễn dữ liệu số một cách trực quan, dễ hiểu, người ta chọn loại biểu đồ thống kê phù hợp với từng mục đích. Khi cần "so sánh độ lớn nhỏ" về số lượng thì dùng "Biểu đồ cột (Bar chart)", còn khi xem "sự biến thiên tăng giảm (xu hướng)" theo thời gian thì dùng "Biểu đồ đường gấp khúc (Line chart)".
全体に対する各項目の「内訳・構成比(割合)」を示すには「円グラフ」や「帯グラフ」が適しており、特に帯グラフを縦に複数並べると、年次ごとや工場ごとの構成比の推移・比較が一目でわかります。
Để thể hiện "cơ cấu chi tiết / tỷ trọng (%) của từng khoản mục" so với tổng thể thì "Biểu đồ tròn (Pie chart)" và "Biểu đồ băng (Band chart)" là phù hợp nhất; đặc biệt khi xếp nhiều biểu đồ băng nằm ngang chồng theo chiều dọc sẽ thấy rõ ngay sự thay đổi cơ cấu qua từng năm hoặc giữa các nhà máy.
また、複数の評価項目(例:P・Q・C・D・S・Mの6項目や作業者の多能工スキル)を中心から放射状の軸にとり、全体のバランスや弱点をクモの巣状の多角形で示すグラフを「レーダーチャート(クモの巣グラフ)」と呼びます。
Ngoài ra, biểu đồ đặt nhiều chỉ tiêu đánh giá (ví dụ: 6 chỉ tiêu P, Q, C, D, S, M hoặc kỹ năng đa năng của công nhân) lên các trục tỏa ra từ tâm và nối thành hình đa giác giống mạng nhện để nhìn rõ sự cân đối tổng thể hay điểm yếu được gọi là "Biểu đồ Radar (Biểu đồ mạng nhện)".
さらに、売上高や生産高について①月次(単月)高、②月次累計高、③移動年計(直近12か月分の合計)の3本の折れ線を1つの図に描き、アルファベットの「Z」の形で短期変動と長期傾向を同時に捉える図を「Zチャート」と呼びます。
Hơn nữa, biểu đồ vẽ 3 đường gấp khúc của doanh thu hoặc sản lượng gồm ① Số liệu hàng tháng (đơn tháng), ② Lũy kế hàng tháng, và ③ Tổng năm di động (tổng của 12 tháng gần nhất) lên cùng 1 đồ thị tạo thành hình chữ "Z" nhằm nắm bắt đồng thời biến động ngắn hạn và xu hướng dài hạn được gọi là "Biểu đồ chữ Z (Z-chart)".
Điểm cần nhớ
- 棒グラフ=大小の比較/折れ線グラフ=時系列の推移・変化/円・帯グラフ=内訳・構成比(割合)の把握。
Biểu đồ cột = so sánh lớn nhỏ / Biểu đồ đường gấp khúc = xu hướng biến đổi theo chuỗi thời gian / Biểu đồ tròn & biểu đồ băng = nắm bắt cơ cấu, tỷ trọng (%). - レーダーチャート(クモの巣グラフ)=複数の評価項目の全体バランス・長所と短所を比較するのに適する。
Biểu đồ Radar (biểu đồ mạng nhện) = thích hợp để so sánh sự cân bằng tổng thể, điểm mạnh và điểm yếu across nhiều hạng mục đánh giá. - Zチャート=「月次・累計・移動年計」の3本の折れ線で、季節変動を除いた長期トレンドと目標達成度を把握する。
Biểu đồ chữ Z (Z-chart) = dùng 3 đường "Hàng tháng - Lũy kế - Tổng năm di động (12 tháng)" để nắm bắt xu hướng dài hạn đã loại bỏ biến động mùa vụ và mức độ đạt mục tiêu.
| Từ vựng | Nghĩa |
|---|---|
| 棒グラフ・折れ線グラフ・円グラフ・帯グラフ | biểu đồ cột, biểu đồ đường gấp khúc, biểu đồ tròn và biểu đồ băng |
| レーダーチャート(クモの巣グラフ) | biểu đồ Radar (biểu đồ mạng nhện) |
| Zチャート(月次・累計・移動年計) | biểu đồ chữ Z (tháng, lũy kế, tổng năm di động) |
4. QC七つ道具①(パレート図・特性要因図・チェックシート・層別)
4. 7 Công cụ QC ① (Biểu đồ Pareto, Biểu đồ nhân quả, Phiếu kiểm tra Check sheet, Phân tầng)
現場の数値データを整理・分析する基本手法が「QC七つ道具」です。1つ目の「パレート図」は、不良項目や原因別に件数・損失金額を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線グラフを組み合わせ、「どの重点問題から手をつけるべきか」を明確にする図です。
Phương pháp cơ bản để tổng hợp và phân tích dữ liệu số tại hiện trường là "7 Công cụ QC (QC 7 Tools)". Công cụ thứ nhất là "Biểu đồ Pareto": kết hợp biểu đồ cột xếp số vụ hoặc số tiền tổn thất theo từng hạng mục lỗi / nguyên nhân từ lớn đến nhỏ với biểu đồ đường gấp khúc biểu thị tỷ lệ tích lũy (%), giúp làm rõ "nên bắt tay giải quyết vấn đề trọng điểm nào trước".
2つ目の「特性要因図」は、結果である「特性(不良など)」を背骨の右端に置き、そこに影響する「要因(4Mなど)」を大骨・中骨・小骨へと体系的に整理した図で、形が魚の骨に似ていることから「フィッシュボーンチャート(魚の骨図)」とも呼ばれます。
Công cụ thứ hai là "Biểu đồ nhân quả (Characteristic Diagram)": đặt kết quả là "đặc tính (vấn đề lỗi...)" ở đầu bên phải trục xương sống và sắp xếp hệ thống các "nhân tố nguyên nhân (như 4M)" tác động vào đó thành xương lớn, xương vừa, xương nhỏ; vì hình dáng giống bộ xương cá nên còn gọi là "Biểu đồ xương cá (Fishbone chart)".
3つ目の「チェックシート」は、データ収集を簡単にし集計や点検の忘れを防ぐため、あらかじめ項目を印刷して記録・チェックできるようにした表(記録用と点検確認用)です。
Công cụ thứ ba là "Phiếu kiểm tra (Check sheet)": bảng biểu đã in sẵn các hạng mục để người làm chỉ việc đánh dấu hoặc ghi số liệu, giúp thu thập dữ liệu dễ dàng và chống bỏ sót khi thống kê hay kiểm tra (gồm loại dùng để ghi chép dữ liệu và loại dùng để điểm kiểm xác nhận).
4つ目の「層別」は、収集したデータをそのまま1つにまとめるのではなく、材料メーカー別・機械(号機)別・作業者別・昼夜勤別など共通の特徴(層)ごとにグループ分けして比較し、ばらつきの真の原因をあぶり出す考え方です(ヒストグラムや散布図と組み合わせて使います)。
Công cụ thứ tư là "Phân tầng (Stratification)": thay vì gộp chung toàn bộ dữ liệu thu thập được làm một, ta chia tách dữ liệu thành từng nhóm (tầng) có chung đặc điểm như theo nhà cung cấp vật liệu, theo máy (số hiệu máy), theo công nhân, theo ca ngày/đêm để so sánh nhằm lôi ra nguyên nhân thực sự gây biến động (thường kết hợp với Histogram và Biểu đồ phân tán).
Điểm cần nhớ
- パレート図=項目別の棒グラフ(降順)+累積比率の折れ線グラフで、最優先の重点改善テーマを特定する。
Biểu đồ Pareto = Biểu đồ cột theo hạng mục (giảm dần) + Đường tỷ lệ tích lũy (%), giúp xác định đề tài cải tiến trọng điểm cần ưu tiên số 1. - 特性要因図(魚の骨図)=結果(特性)と原因(4Mなどの要因)の因果関係を体系的に整理する。
Biểu đồ nhân quả (biểu đồ xương cá) = sắp xếp có hệ thống mối quan hệ nhân - quả giữa Kết quả (đặc tính chất lượng) và Nguyên nhân (các nhân tố 4M). - 層別=データを機械別・材料ロット別・作業者別などのグループ(層)に分けて比較し、違いの原因を見つける。
Phân tầng (Stratification) = chia dữ liệu thành các nhóm (tầng) theo từng máy, lô vật liệu, người làm... để so sánh và tìm ra nguyên nhân gây khác biệt. - 【例】不良総数100件(第1位:寸法不良50件、第2位:外観傷30件、その他20件) → パレート図の上位2項目の累積比率=(50+30)÷100×100=80%
Ví dụ: Tổng số lỗi 100 vụ (Hạng 1: lỗi kích thước 50 vụ, Hạng 2: trầy xước ngoại quan 30 vụ, Khác: 20 vụ) → Tỷ lệ tích lũy của 2 hạng mục đầu trên biểu đồ Pareto = (50 + 30) ÷ 100 × 100 = 80%
| Từ vựng | Nghĩa |
|---|---|
| パレート図(重点指向・ABC分析) | biểu đồ Pareto (định hướng trọng điểm, phân tích ABC) |
| 特性要因図(魚の骨図・フィッシュボーン) | biểu đồ nhân quả (biểu đồ xương cá / Fishbone chart) |
| チェックシート(記録用・点検用) | phiếu kiểm tra Check sheet (dùng ghi chép và dùng kiểm tra) |
| 層別(グループ分け比較) | phân tầng (chia nhóm để so sánh) |
5. QC七つ道具②(ヒストグラムの形状・散布図・管理図)
5. 7 Công cụ QC ② (Hình dạng biểu đồ Histogram, Biểu đồ phân tán, Biểu đồ kiểm soát)
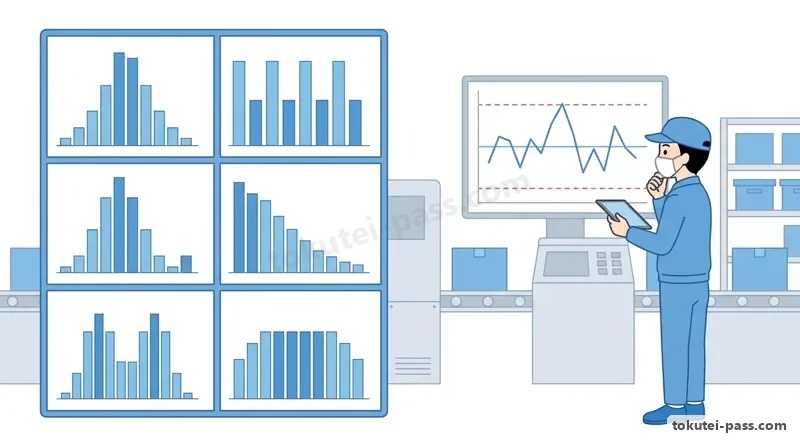
5つ目の「ヒストグラム(度数分布図)」は、計量値データの範囲をいくつかの区間(階級)に分け、各区間に入るデータ数(度数)を柱状グラフにして、中心位置・ばらつきの形・規格値との余裕を見る図です。
Công cụ thứ năm là "Histogram (Biểu đồ phân bố tần số)": chia khoảng biến thiên của dữ liệu định lượng thành nhiều khoảng nhỏ (lớp) rồi dựng các cột chữ nhật biểu thị số lượng dữ liệu (tần số) rơi vào từng khoảng, dùng để quan sát vị trí trung tâm, hình dạng phân tán và độ dư an toàn so với giới hạn quy cách.
ヒストグラムの形状には、正常な左右対称の「一般型(正規型)」のほか、区間幅が測定目盛りの整数倍でないときに出る「櫛歯型」、規格外を選別除去したときに片側が切り立つ「絶壁型」があります。
Về hình dạng của Histogram, ngoài "Dạng thông thường (dạng chuẩn đối xứng trái phải)" khi công đoạn bình thường, còn có "Dạng răng lược" xuất hiện khi độ rộng khoảng chia không phải là bội số nguyên của vạch chia dụng cụ đo, và "Dạng vách đá dựng đứng" bị cắt cụt một bên khi đã sàng lọc loại bỏ hàng vượt ngoài quy cách.
さらに、平均値が少しずつ異なる複数のロットが混ざった「高原型」、異質なデータが少量混入したり測定ミスがあったりした「離れ小島型」、平均値の異なる2台の機械や2社の材料が混ざった「二山型(双峰型)」があり、高原型や二山型は「層別」で原因を分けます。
Hơn nữa còn có "Dạng cao nguyên" khi trộn lẫn nhiều lô có giá trị trung bình lệch nhau đôi chút; "Dạng đảo cô lập (hòn đảo tách rời)" khi lẫn một lượng nhỏ dữ liệu khác biệt hoặc đo nhầm; và "Dạng 2 đỉnh núi" khi trộn lẫn sản phẩm của 2 máy hoặc 2 nhà cung cấp vật liệu có giá trị trung bình khác nhau (dạng cao nguyên và 2 đỉnh cần dùng "Phân tầng" để tách nguyên nhân).
6つ目の「散布図」は、対になった2つの変数(例:焼成温度xと硬度y)を縦軸・横軸にとって打点し、両者の「相関関係(正の相関=右肩上がり、負の相関=右肩下がり、無相関)」を調べる図です。
Công cụ thứ sáu là "Biểu đồ phân tán (Scatter diagram)": chấm các cặp gồm 2 biến số tương ứng (ví dụ: nhiệt độ nung x và độ cứng y) lên trục tung và trục hoành để khảo sát "mối tương quan (tương quan thuận = dốc lên sang phải, tương quan nghịch = dốc xuống sang phải, không tương quan)" giữa hai biến.
7つ目の「管理図」は、工程が安定状態にあるか異常原因が働いたかを時系列で判定するため、「中心線(CL)」の上下に標準偏差の3倍(±3σ)の幅で「上方管理限界線(UCL)」と「下方管理限界線(LCL)」を引いた図です。
Công cụ thứ bảy là "Biểu đồ kiểm soát (Control chart)": để phán định theo chuỗi thời gian xem công đoạn đang ở trạng thái ổn định hay có nguyên nhân bất thường tác động, người ta kẻ "Đường giới hạn kiểm soát trên (UCL)" và "Đường giới hạn kiểm soát dưới (LCL)" ở khoảng cách bằng 3 lần độ lệch chuẩn (±3σ) phía trên và dưới "Đường trung tâm (CL)".
管理図では、打点が管理限界線の外に出た場合だけでなく、限界線の内側にあっても中心線の片側に連続して並ぶ「連(7〜9点以上)」や、連続上昇・下降する「傾向(トレンド)」、「周期性」が見られる場合も工程異常と判定します。
Trên biểu đồ kiểm soát, không chỉ khi có điểm chấm vượt ra ngoài đường giới hạn kiểm soát, mà ngay cả khi nằm trong giới hạn nhưng xuất hiện "Chuỗi liên tiếp (Run: từ 7–9 điểm trở lên nằm liên tiếp cùng 1 phía của đường trung tâm)", hoặc có "Xu hướng (Trend: tăng/giảm liên tục)", "Tính chu kỳ" thì cũng phán định là công đoạn có bất thường.
Điểm cần nhớ
- ヒストグラムの形状:絶壁型=規格外の選別除去/二山型=平均の異なる2つの機械・材料の混在(層別が必要)/離れ小島型=異質データの少数混入・測定ミス。
Hình dạng Histogram: Dạng vách đá = đã sàng lọc bỏ hàng ngoài quy cách / Dạng 2 đỉnh = trộn lẫn 2 máy hoặc 2 lô vật liệu có trung bình khác nhau (cần phân tầng) / Dạng đảo cô lập = lẫn ít dữ liệu bất thường hoặc đo sai. - 散布図=2変数の相関を見る図(xが増えるとyも増える右肩上がり=正の相関、yが減る右肩下がり=負の相関)。
Biểu đồ phân tán = xem tương quan giữa 2 biến số (x tăng kéo theo y tăng dốc lên phải = tương quan thuận; y giảm dốc xuống phải = tương quan nghịch). - 管理図=CL(中心線)±3σにUCL・LCLを引き、管理限界線外の点や、限界内でも「連(片側連続)・傾向(連続上昇/下降)」があれば工程異常と判定する。
Biểu đồ kiểm soát = kẻ UCL và LCL ở mức CL ± 3σ; nếu có điểm vượt ngoài giới hạn hoặc nằm trong giới hạn nhưng có "Chuỗi (Run) / Xu hướng (Trend)" thì phán định công đoạn bất thường.
| Từ vựng | Nghĩa |
|---|---|
| ヒストグラム(絶壁型・二山型・離れ小島型・櫛歯型) | biểu đồ Histogram (dạng vách đá, dạng 2 đỉnh, dạng đảo cô lập, dạng răng lược) |
| 散布図(正の相関・負の相関) | biểu đồ phân tán (tương quan thuận và tương quan nghịch) |
| 管理図(UCL・CL・LCL:3シグマ法) | biểu đồ kiểm soát (UCL, CL, LCL: phương pháp 3 sigma) |
| 管理図の異常判定(限界線外・連・傾向) | phán định bất thường trên biểu đồ kiểm soát (vượt giới hạn, chuỗi Run, xu hướng Trend) |
6. 検査の分類と抜取検査(OC曲線・生産者危険α・消費者危険β)
6. Phân loại kiểm tra và Kiểm tra lấy mẫu (Đường cong OC, Rủi ro nhà sản xuất α, Rủi ro người tiêu dùng β)
検査とは、品物を測定・試験した結果を判定基準と比較して、個々の品物の「良品・不良品」またはロットの「合格・不合格」を判定することです。段階別には受入(購入)検査・工程間(中間)検査・最終(出荷)検査があり、方法別には破壊検査・非破壊検査・人間の五感で判定する「官能検査」があります。
Kiểm tra là việc đem kết quả đo đạc, thử nghiệm sản phẩm so sánh với tiêu chuẩn phán định để kết luận từng sản phẩm là "Chính phẩm hay Phế phẩm" hoặc cả lô hàng là "Đạt (Chấp nhận) hay Không đạt (Bác bỏ)". Theo giai đoạn có kiểm tra đầu vào (mua hàng), kiểm tra trung gian (giữa các công đoạn) và kiểm tra cuối cùng (xuất xưởng); theo phương pháp có kiểm tra phá hủy, không phá hủy và "Kiểm tra cảm quan" dùng 5 giác quan con người.
また対象数により「全数検査」と「抜取検査」に分かれます。不良品が1個でも混ざると人命に関わる重要保安部品や高価な単品製品は「全数検査」を行いますが、引張破壊試験などの「破壊検査」や大量のネジ、連続流体・粉体などは全数検査が不可能なため必然的に「抜取検査」となります。
Theo số lượng đối tượng kiểm tra thì chia thành "Kiểm tra toàn bộ (100%)" và "Kiểm tra lấy mẫu (Sampling)". Linh kiện an toàn quan trọng liên quan đến tính mạng nếu lọt dù chỉ 1 phế phẩm hoặc sản phẩm đơn chiếc đắt tiền phải "Kiểm tra 100%"; nhưng "Kiểm tra phá hủy" (như kéo đứt thử bền), ốc vít số lượng cực lớn, hay chất lỏng/bột liên tục thì không thể kiểm tra 100% nên bắt buộc phải "Kiểm tra lấy mẫu".
抜取検査では、ロットからランダムに抜き取ったサンプルのみを調べるため、確率的に2種類の判定ミスが避けられません。ロットの真の不良率とロットが合格する確率の関係を示した曲線を「OC曲線(検査特性曲線)」と呼びます。
Trong kiểm tra lấy mẫu, vì chỉ kiểm tra mẫu rút ngẫu nhiên từ lô hàng nên về mặt xác suất không thể tránh khỏi 2 loại sai lầm phán định. Đường cong biểu diễn mối quan hệ giữa tỷ lệ phế phẩm thực của lô hàng và xác suất lô hàng đó được chấp nhận đạt gọi là "Đường cong OC (Đường cong đặc tính kiểm tra)".
第1の誤りは、本来は良いロット(合格させるべき品質水準AQLのロット)なのに、たまたま不良品が多く抜き取られて不合格にしてしまう確率で、「生産者危険(α:第1種の誤り・あわてものの誤り、通常約5%)」と呼びます。
Sai lầm loại 1 là xác suất một lô hàng vốn dĩ tốt (lô đạt mức chất lượng chấp nhận được AQL) nhưng tình cờ bốc trúng nhiều phế phẩm nên bị phán nhầm thành Không đạt — gọi là "Rủi ro nhà sản xuất (α: Sai lầm loại 1 / Sai lầm của kẻ hấp tấp, thường khoảng 5%)".
第2の誤りは、本来は悪いロット(不合格にすべき限界品質LQのロット)なのに、たまたま良品ばかりが抜き取られて合格にしてしまう確率で、「消費者危険(β:第2種の誤り・ぼんやりものの誤り、通常約10%)」と呼びます。
Sai lầm loại 2 là xác suất một lô hàng vốn dĩ xấu (lô có chất lượng giới hạn LQ đáng lẽ phải bác bỏ) nhưng tình cờ bốc trúng toàn chính phẩm nên được phán nhầm thành Đạt — gọi là "Rủi ro người tiêu dùng (β: Sai lầm loại 2 / Sai lầm của kẻ lơ đễnh, thường khoảng 10%)".
Điểm cần nhớ
- 破壊検査や大量低単価品・液体粉体は「抜取検査」しかできない/人命に関わる重要部品は「全数検査」。
Kiểm tra phá hủy, hàng số lượng lớn giá rẻ, chất lỏng/bột chỉ có thể "Kiểm tra lấy mẫu" / Linh kiện quan trọng liên quan sinh mạng phải "Kiểm tra toàn bộ (100%)". - 生産者危険(α:あわてものの誤り)=良いロットを誤って「不合格」にしてしまい、生産者が損をする確率。
Rủi ro nhà sản xuất (α: sai lầm hấp tấp) = xác suất đánh trượt nhầm một lô hàng tốt thành "Không đạt", làm nhà sản xuất chịu thiệt. - 消費者危険(β:ぼんやりものの誤り)=悪いロットを誤って「合格」にしてしまい、消費者が損をする確率。
Rủi ro người tiêu dùng (β: sai lầm lơ đễnh) = xác suất cho qua nhầm một lô hàng xấu thành "Đạt", làm người tiêu dùng (hoặc công đoạn sau) chịu thiệt.
| Từ vựng | Nghĩa |
|---|---|
| 全数検査と抜取検査(破壊検査・官能検査) | kiểm tra toàn bộ (100%) và kiểm tra lấy mẫu (kiểm tra phá hủy, kiểm tra cảm quan) |
| OC曲線(検査特性曲線) | đường cong OC (Operating Characteristic curve) |
| 生産者危険(α:あわてものの誤り) | rủi ro nhà sản xuất (α: sai lầm của kẻ hấp tấp) |
| 消費者危険(β:ぼんやりものの誤り) | rủi ro người tiêu dùng (β: sai lầm của kẻ lơ đễnh) |
7. QCストーリーと品質保証・製造物責任法(PL法)
7. Quy trình QC Story, Đảm bảo chất lượng và Luật Trách nhiệm sản phẩm (Luật PL)
品質改善や問題解決を事実データに基づいて進める標準手順を「QCストーリー」と呼びます。①テーマの選定→②現状の把握と目標の設定→③活動計画の作成→④要因の解析(真因の特定)→⑤対策の検討と実施→⑥効果の確認→⑦標準化と管理の定着(歯止め)→⑧反省と今後の計画の順に進めます。
Trình tự chuẩn để tiến hành cải tiến chất lượng và giải quyết vấn đề dựa trên dữ liệu thực tế được gọi là "QC Story (Câu chuyện QC)". Quy trình đi theo thứ tự: ① Chọn đề tài → ② Nắm bắt hiện trạng và Đặt mục tiêu → ③ Lập kế hoạch hoạt động → ④ Phân tích nguyên nhân (xác định nguyên nhân gốc) → ⑤ Xem xét và Thực hiện đối sách → ⑥ Xác nhận hiệu quả → ⑦ Tiêu chuẩn hóa và Cố định quản lý (chốt chặn tái phát) → ⑧ Nhìn nhận lại và Kế hoạch tiếp theo.
また、消費者が安心・満足して製品を長期間使用できるよう品質を請け負う体系的活動が「品質保証」です。万一、製品の欠陥によって消費者の生命・身体または財産(その製品自体の損害のみの場合は除く)に被害が生じた場合に被害者を救済する法律が「製造物責任法(PL法)」です。
Mặt khác, hoạt động có hệ thống nhằm cam kết chất lượng để người tiêu dùng yên tâm và hài lòng sử dụng sản phẩm lâu dài gọi là "Đảm bảo chất lượng (Quality Assurance)". Bộ luật cứu trợ nạn nhân trong trường hợp vạn nhất khuyết tật của sản phẩm gây thiệt hại đến tính mạng, thân thể hoặc tài sản của người tiêu dùng (trừ trường hợp chỉ hư hỏng bản thân sản phẩm đó) là "Luật Trách nhiệm sản phẩm (Luật PL: Product Liability Law)".
民法の原則ではメーカーの「故意・過失」を証明する必要がありましたが、PL法ではメーカーの過失の有無を問わず、製造物に「欠陥(通常有すべき安全性を欠いていること)」と損害との因果関係さえあれば賠償責任を負う「無過失責任(欠陥責任)」を採用しています。
Theo nguyên tắc Bộ luật Dân sự trước đây, nạn nhân phải chứng minh "lỗi cố ý hoặc vô ý (quá thất)" của nhà sản xuất; nhưng Luật PL áp dụng nguyên tắc "Trách nhiệm không cần lỗi (Trách nhiệm khuyết tật / Strict liability)" — không xét nhà sản xuất có lỗi hay không, chỉ cần chứng minh sản phẩm có "khuyết tật (thiếu tính an toàn thông thường phải có)" và có quan hệ nhân quả với thiệt hại là nhà sản xuất phải bồi thường.
PL法の対象となる「製造物」は「製造または加工された動産(不動産・未加工農産物・電気・ソフトウェア単体は対象外)」であり、欠陥は①設計上の欠陥、②製造上の欠陥、③指示・警告上の欠陥(取扱説明書や注意ラベルの不備)の3つに分類されます。
Đối tượng "sản phẩm (chế tạo vật)" của Luật PL là "động sản đã qua chế tạo hoặc gia công (bất động sản, nông sản chưa chế biến, điện năng, phần mềm thuần túy không thuộc đối tượng)", và khuyết tật được chia làm 3 loại: ① Khuyết tật thiết kế, ② Khuyết tật chế tạo, ③ Khuyết tật chỉ dẫn - cảnh báo (thiếu sót trong sách hướng dẫn sử dụng hoặc nhãn cảnh báo).
Điểm cần nhớ
- QCストーリーの手順:テーマ選定→現状把握・目標設定→要因解析→対策実施→効果確認→標準化と管理の定着(再発防止の歯止め)。
Trình tự QC Story: Chọn đề tài → Nắm hiện trạng & Đặt mục tiêu → Phân tích nguyên nhân → Thực hiện đối sách → Xác nhận hiệu quả → Tiêu chuẩn hóa & Cố định quản lý (chống tái phát). - PL法(製造物責任法)=メーカーの「過失」ではなく、製品の「欠陥」を要件とする「無過失責任(欠陥責任)」。
Luật PL (Luật Trách nhiệm sản phẩm) = áp dụng "Trách nhiệm không cần lỗi (Trách nhiệm khuyết tật)" lấy "khuyết tật" của sản phẩm làm điều kiện chứ không đòi hỏi chứng minh "lỗi" của nhà sản xuất. - PL法の対象は「製造・加工された動産」であり、3つの欠陥は「設計上の欠陥・製造上の欠陥・指示警告上の欠陥」。
Đối tượng của Luật PL là "động sản đã qua chế tạo hoặc gia công"; 3 loại khuyết tật gồm: "Khuyết tật thiết kế - Khuyết tật chế tạo - Khuyết tật chỉ dẫn cảnh báo".
| Từ vựng | Nghĩa |
|---|---|
| QCストーリー(問題解決の手順) | quy trình giải quyết vấn đề QC Story |
| 製造物責任法(PL法) | Luật Trách nhiệm sản phẩm (Luật PL) |
| 無過失責任(欠陥責任) | trách nhiệm không cần lỗi (trách nhiệm khuyết tật) |
| 設計・製造・指示警告上の欠陥 | khuyết tật thiết kế, chế tạo và chỉ dẫn cảnh báo |
8. FMEA・FTAとISO 9000シリーズ・品質マネジメントの7原則
8. FMEA / FTA, Bộ tiêu chuẩn ISO 9000 và 7 Nguyên tắc quản lý chất lượng
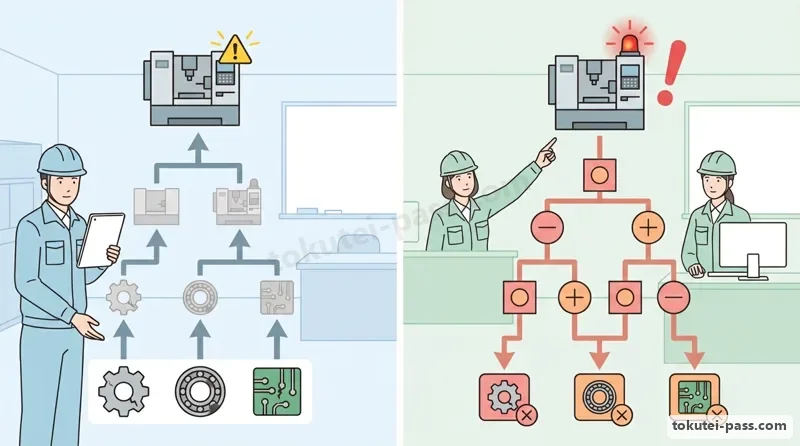
設計・工程段階で故障や不良を未然防止する信頼性解析手法に「FMEA」と「FTA」があります。「FMEA(故障モード影響解析)」は、構成部品のあらゆる故障モード(断線・摩耗など)から出発してシステム全体への影響を上向きに調べる「ボトムアップ手法」です。
Hai phương pháp phân tích độ tin cậy nhằm phòng ngừa từ trước hỏng hóc và phế phẩm ở giai đoạn thiết kế và công đoạn là "FMEA" và "FTA". "FMEA (Phân tích dạng sai hỏng và hậu quả)" là "phương pháp từ dưới lên (Bottom-up)" xuất phát từ mọi dạng hỏng hóc của từng linh kiện cấu thành (như đứt dây, mài mòn...) để khảo sát ngược lên mức độ ảnh hưởng đối với toàn hệ thống.
これに対し「FTA(故障の木解析)」は、起きてはならない重大事故(頂上事象)から出発し、その発生原因を論理記号(ANDゲート・ORゲート)で木の根のように下向きに展開して追究する「トップダウン手法」です。
Ngược lại, "FTA (Phân tích cây sai hỏng)" là "phương pháp từ trên xuống (Top-down)" xuất phát từ một sự cố nghiêm trọng không được phép xảy ra (sự kiện đỉnh / Top event), rồi dùng các ký hiệu logic (cổng AND, cổng OR) triển khai phân nhánh xuống dưới như rễ cây để truy tìm các nguyên nhân gây ra nó.
一方、国際標準化機構(ISO)が定めた品質マネジメントシステム(QMS)の国際規格群が「ISO 9000シリーズ」です。基本概念と用語を定めた「ISO 9000」、第三者認証の基準となる要求事項を定めた「ISO 9001」、組織の持続的成功への指針「ISO 9004」、監査指針「ISO 19011」で構成されます。
Mặt khác, bộ tiêu chuẩn quốc tế về Hệ thống quản lý chất lượng (QMS) do Tổ chức Tiêu chuẩn hóa Quốc tế (ISO) ban hành là "ISO 9000 Series". Bộ này gồm "ISO 9000" quy định khái niệm cơ bản và thuật ngữ, "ISO 9001" quy định các yêu cầu dùng làm chuẩn chứng nhận của bên thứ ba, "ISO 9004" hướng dẫn thành công bền vững của tổ chức, và "ISO 19011" hướng dẫn đánh giá (Audit).
ISO 9000シリーズが掲げる「品質マネジメントの7原則」は、①顧客重視、②リーダーシップ、③人々の積極的参加、④プロセスアプローチ、⑤改善、⑥客観的事実(エビデンス)に基づく意思決定、⑦関係性管理です。
"7 nguyên tắc quản lý chất lượng" được nêu trong bộ ISO 9000 gồm: ① Hướng vào khách hàng, ② Sự lãnh đạo, ③ Sự tham gia tích cực của mọi người, ④ Cách tiếp cận theo quá trình (Process approach), ⑤ Cải tiến, ⑥ Ra quyết định dựa trên bằng chứng khách quan, và ⑦ Quản lý mối quan hệ.
Điểm cần nhớ
- FMEA(故障モード影響解析)=部品の故障から全体への影響を積み上げる「ボトムアップ手法」。
FMEA (Phân tích dạng sai hỏng và hậu quả) = "Phương pháp từ dưới lên (Bottom-up)" đi từ hư hỏng của từng linh kiện lên ảnh hưởng toàn hệ thống. - FTA(故障の木解析)=頂上事象(重大トラブル)から論理記号で原因を掘り下げる「トップダウン手法」。
FTA (Phân tích cây sai hỏng) = "Phương pháp từ trên xuống (Top-down)" đi từ sự kiện đỉnh (sự cố lớn) đào sâu xuống các nguyên nhân bằng ký hiệu cổng logic. - ISO 9001=品質マネジメントシステムの「要求事項(認証取得の対象規格)」であり、7原則(顧客重視・プロセスアプローチ等)に基づく。
ISO 9001 = quy định "Các yêu cầu (tiêu chuẩn để xin cấp chứng nhận)" của hệ thống quản lý chất lượng, dựa trên 7 nguyên tắc (Hướng vào khách hàng, Tiếp cận theo quá trình...).
| Từ vựng | Nghĩa |
|---|---|
| FMEA(故障モード影響解析:ボトムアップ) | FMEA (Phân tích dạng sai hỏng và hậu quả: Bottom-up) |
| FTA(故障の木解析:トップダウン) | FTA (Phân tích cây sai hỏng: Top-down) |
| ISO 9001(品質マネジメントシステム要求事項) | ISO 9001 (Các yêu cầu đối với hệ thống quản lý chất lượng) |
| 品質マネジメントの7原則 | 7 nguyên tắc quản lý chất lượng |
試験によく出るポイントと覚え方
Điểm trọng tâm thường gặp trong kỳ thi và Cách ghi nhớ
品質管理の計算では、データ(例:5個の測定値)から「平均値・中央値(メディアン)・範囲R(最大-最小)・不偏分散V(偏差平方和S÷(n-1))」を求める問題が定番です。分散はnではなく「n-1」で割る点に注意してください。
Về bài toán tính toán trong Quản lý chất lượng, dạng bài kinh điển là cho một bộ dữ liệu (ví dụ 5 giá trị đo) và yêu cầu tính "Giá trị trung bình, Trung vị (Median), Khoảng biến thiên R (Max - Min) và Phương sai không chệch V (Tổng bình phương độ lệch S ÷ (n - 1))". Hãy đặc biệt lưu ý phương sai phải chia cho "n - 1" chứ không phải chia cho n.
データの分類では「計量値(長さ・重さ・温度・引張強さ=正規分布)」と「計数値(不良品数=二項分布、傷・欠点数=ポアソン分布)」の組み合わせが頻出です。
Về phân loại dữ liệu, đề thi rất hay hỏi cặp kết hợp: "Dữ liệu định lượng (chiều dài, khối lượng, nhiệt độ, độ bền kéo = Phân phối chuẩn)" và "Dữ liệu đếm được (số phế phẩm = Phân phối nhị thức; số vết xước / số khuyết tật = Phân phối Poisson)".
QC七つ道具では、ヒストグラムの「絶壁型(規格外の選別除去)」「二山型(平均の異なる2群の混入)」「櫛歯型(区間幅のとり方のミス)」と、管理図の「±3σ」「限界内でも連や傾向があれば異常」が狙われます。
Trong 7 công cụ QC, trọng tâm hỏi rơi vào hình dạng Histogram: "Dạng vách đá (do sàng lọc bỏ hàng ngoài quy cách)", "Dạng 2 đỉnh (trộn lẫn 2 nhóm có trung bình khác nhau)", "Dạng răng lược (lỗi chọn độ rộng khoảng chia)", cùng với Biểu đồ kiểm soát "±3σ" và "dù điểm nằm trong giới hạn nhưng có Chuỗi (Run) hoặc Xu hướng (Trend) thì vẫn là bất thường".
また抜取検査の「生産者危険α(あわてもの=良いロットを不合格)」と「消費者危険β(ぼんやりもの=悪いロットを合格)」、および「FMEA=ボトムアップ、FTA=トップダウン(木の上から下へ)」はセットで暗記しましょう。
Ngoài ra, hãy học thuộc theo cặp: "Rủi ro nhà sản xuất α (kẻ hấp tấp = đánh trượt lô tốt)" vs. "Rủi ro người tiêu dùng β (kẻ lơ đễnh = cho đỗ lô xấu)", và "FMEA = Từ dưới lên (Bottom-up) vs. FTA = Từ trên xuống (Top-down, từ ngọn cây xuống rễ)".
Điểm cần nhớ
- 計量値=正規分布/計数値=不良個数(二項分布)・欠点数(ポアソン分布)/不偏分散V=偏差平方和÷(n-1)。
Dữ liệu định lượng = Phân phối chuẩn / Dữ liệu đếm được = Số phế phẩm (Phân phối nhị thức), Số lỗi khuyết tật (Phân phối Poisson) / Phương sai không chệch V = Tổng bình phương độ lệch ÷ (n - 1). - ヒストグラム:絶壁型=規格外の全数選別/二山型=異なる2台の機械・材料の混在/離れ小島型=異質データの混入。
Histogram: Dạng vách đá = sàng lọc 100% hàng quá quy cách / Dạng 2 đỉnh = trộn lẫn 2 máy hoặc 2 nguồn vật liệu khác nhau / Dạng đảo cô lập = lẫn dữ liệu khác biệt. - 生産者危険α(あわてもの)=良いロットを不合格/消費者危険β(ぼんやりもの)=悪いロットを合格/FMEA=ボトムアップ、FTA=トップダウン。
Rủi ro nhà sản xuất α (hấp tấp) = bác bỏ nhầm lô tốt / Rủi ro người tiêu dùng β (lơ đễnh) = chấp nhận nhầm lô xấu / FMEA = Bottom-up, FTA = Top-down.
| Từ vựng | Nghĩa |
|---|---|
| 計量値と計数値の分布 | phân phối của dữ liệu định lượng và dữ liệu đếm được |
| 不偏分散(S÷(n-1)) | phương sai không chệch (S ÷ (n - 1)) |
| 生産者危険αと消費者危険β | rủi ro nhà sản xuất α và rủi ro người tiêu dùng β |
| FMEA(ボトムアップ)とFTA(トップダウン) | FMEA (Bottom-up) và FTA (Top-down) |
Quản lý chất lượng (QC7, kiểm tra, ISO 9001)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html