
Thiết bị kiểm tra, Dụng cụ đo lường và Dụng cụ sửa chữa bảo dưỡng
整備用の試験機・計量器・工具
Bảo dưỡng ô tô · 自動車整備分野 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
ノギス(vernier caliper)の構造と目盛りの読み方
Cấu tạo và cách đọc vạch chia của thước cặp (vernier caliper)
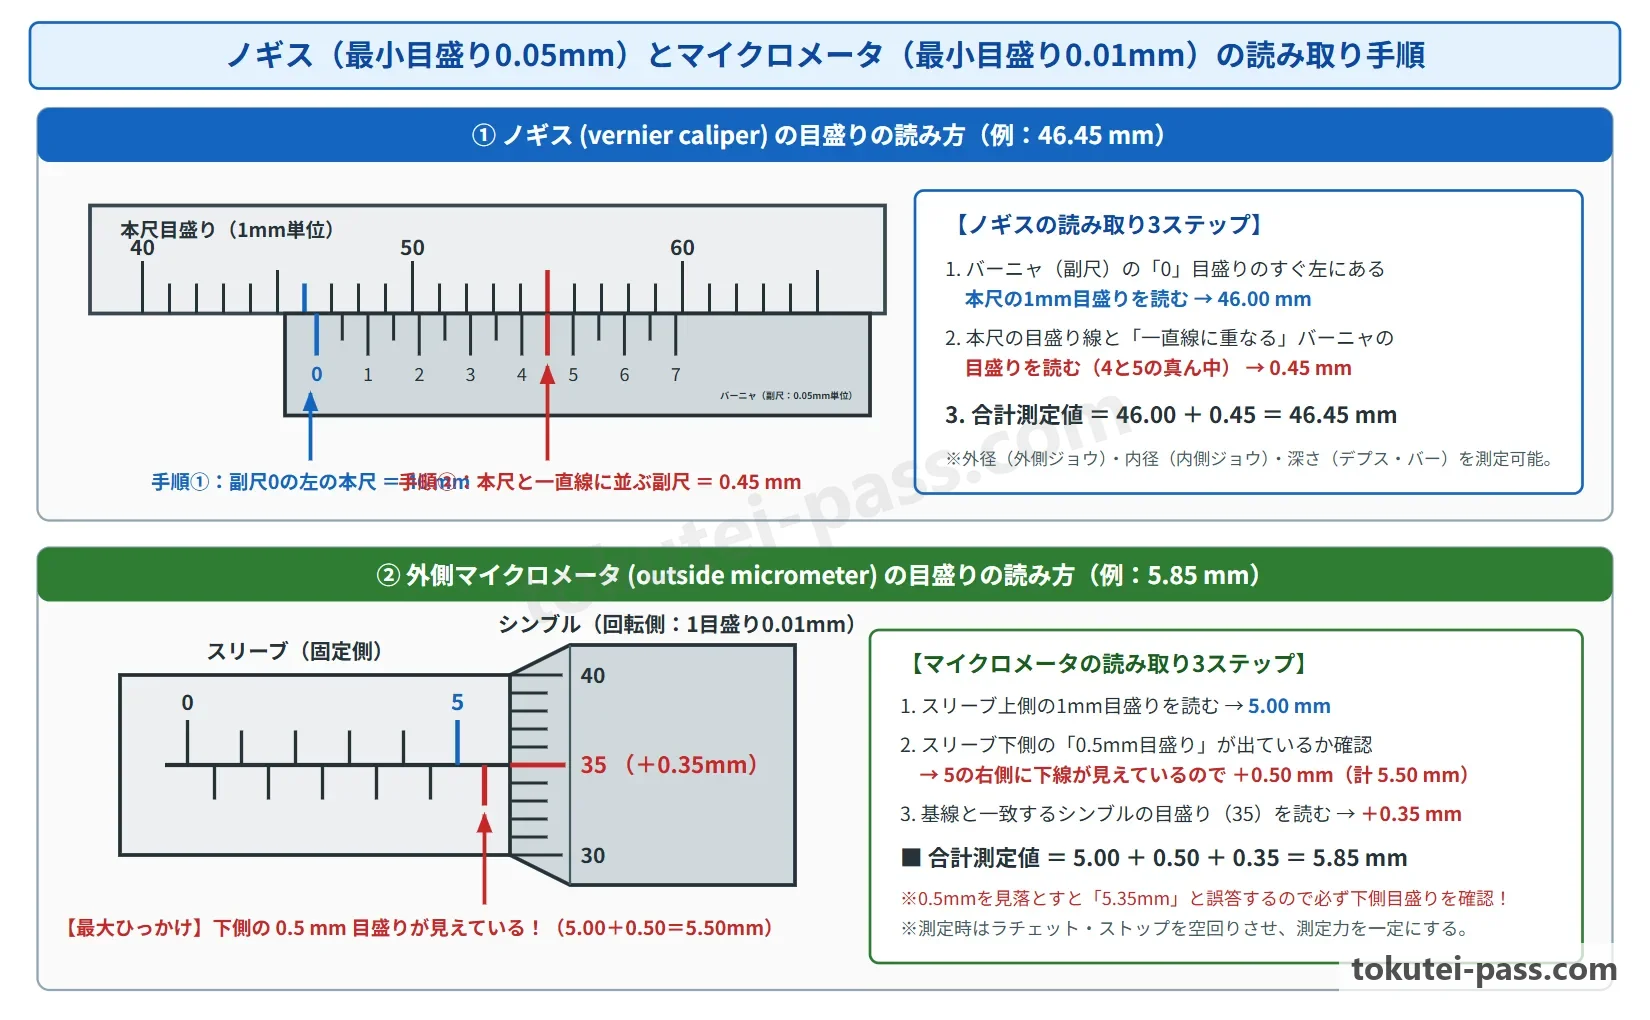
ノギス(vernier caliper)は、1台で部品の「外径(外側寸法)」「内径(内側寸法)」「深さ(デプス)」「段差」の4種類を測定できる計量器です。外径はジョウ(外側用測定面)、内径はクチバシ(内側用測定面)、深さはデプス・バーを使って測ります。
Thước cặp (vernier caliper) là dụng cụ đo lường có thể đo được 4 loại kích thước của chi tiết chỉ bằng một dụng cụ: đường kính ngoài (kích thước ngoài), đường kính trong (kích thước trong), chiều sâu (depth) và bậc (độ chênh bậc). Đường kính ngoài được đo bằng mỏ đo ngoài (jaws), đường kính trong đo bằng mỏ đo trong (beaks) và chiều sâu đo bằng thanh đo sâu (depth bar).
自動車整備でよく使われる標準的なノギスの最小読み取り値(最小目盛り)は「0.05 mm(1/20 mm)」です。本尺(主尺)は 1 mm 単位で刻まれており、スライダ側の副尺(バーニヤ目盛り)は本尺の 19 mm(または 39 mm)を20等分して 0.05 mm 単位を読み取れるようになっています。
Giá trị đọc nhỏ nhất (vạch chia nhỏ nhất) của thước cặp tiêu chuẩn thường dùng trong bảo dưỡng ô tô là 0.05 mm (1/20 mm). Thước chính (main scale) được khắc theo đơn vị 1 mm, còn thước phụ (vernier scale) trên con trượt chia 19 mm (hoặc 39 mm) của thước chính thành 20 phần bằng nhau để đọc được đơn vị 0.05 mm.
ノギスの目盛りを読む手順は次の2ステップです。ステップ①:まず副尺の「0(ゼロ)の線」が指している位置のすぐ左側にある本尺の目盛りを「1 mm 単位(整数 mm)」で読みます。
Trình tự đọc vạch chia của thước cặp gồm 2 bước sau. Bước 1: Trước tiên, đọc vạch chia trên thước chính nằm ngay bên trái vị trí vạch số 0 của thước phụ chỉ vào theo đơn vị 1 mm (số nguyên mm).
ステップ②:次に、副尺の目盛り線と本尺の目盛り線が「まっすぐ一直線に一致しているところ」を探し、その位置の副尺の数値を「0.05 mm 単位(小数 mm)」として読み取ります。最後にステップ①の本尺値とステップ②の副尺値を足し合わせます。
Bước 2: Tiếp theo, tìm vị trí mà vạch chia của thước phụ và vạch chia của thước chính trùng thẳng hàng với nhau, rồi đọc giá trị trên thước phụ tại vị trí đó theo đơn vị 0.05 mm (số thập phân mm). Cuối cùng, cộng giá trị thước chính ở Bước 1 với giá trị thước phụ ở Bước 2.
Điểm cần nhớ
- ノギスは1台で「外径」「内径」「深さ」「段差」の4つを測定でき、一般的な最小読み取り値は 0.05 mm である
Thước cặp có thể đo 4 thông số bằng 1 dụng cụ gồm đường kính ngoài, đường kính trong, chiều sâu, bậc và có giá trị đọc nhỏ nhất thông dụng là 0.05 mm - 読み方:①副尺の「0」線のすぐ左の本尺目盛り(1 mm 単位)を読む → ②本尺と一直線に重なる副尺目盛り(0.05 mm 単位)を読んで足す
Cách đọc: (1) Đọc vạch thước chính ngay bên trái vạch 0 của thước phụ (đơn vị 1 mm) -> (2) Đọc vạch thước phụ trùng thẳng hàng với thước chính (đơn vị 0.05 mm) rồi cộng lại - 測定物はジョウの先端ではなくできるだけ根元(本尺に近い奥側)で直角に挟み、目盛りは正面から読み取る
Khi đo phải kẹp vật cần đo vuông góc ở phần gốc mỏ cặp (phía trong gần thước chính) chứ không kẹp ở đầu mũi, và nhìn thẳng chính diện để đọc vạch chia - 【例】副尺の「0」線が本尺の 46 mm と 47 mm の間にあり、副尺の「4.5(0.45 mm)」の線が本尺と一致しているとき、測定値 = 46 + 0.45 = 46.45 mm となる
Ví dụ: Khi vạch 0 của thước phụ nằm giữa 46 mm và 47 mm trên thước chính, và vạch 4.5 (0.45 mm) của thước phụ trùng với thước chính, giá trị đo = 46 + 0.45 = 46.45 mm - 【例】副尺の「0」線が本尺の 12 mm をわずかに過ぎ、副尺の「3.0(0.30 mm)」の線が本尺と一致しているとき、測定値 = 12 + 0.30 = 12.30 mm となる
Ví dụ: Khi vạch 0 của thước phụ vượt qua 12 mm trên thước chính một chút, và vạch 3.0 (0.30 mm) của thước phụ trùng với thước chính, giá trị đo = 12 + 0.30 = 12.30 mm
| Từ vựng | Nghĩa |
|---|---|
| ノギス(vernier caliper) | Thước cặp (vernier caliper) (Đo đường kính ngoài, đường kính trong, chiều sâu và bậc với độ chính xác 0.05 mm) |
| 本尺(主尺)と副尺(バーニヤ) | Thước chính (main scale) và thước phụ (vernier) (Thước chính đọc phần nguyên 1 mm, thước phụ đọc phần lẻ 0.05 mm) |
| デプス・バー(depth bar) | Thanh đo sâu (depth bar) (Thanh gắn liền với con trượt dùng để đo chiều sâu lỗ hoặc rãnh) |
| 最小読み取り値(0.05 mm) | Giá trị đọc nhỏ nhất (0.05 mm) (Độ chia nhỏ nhất có thể đọc được trên thước cặp tiêu chuẩn) |
マイクロメータ(micrometer)の使い方と目盛りの読み方
Cách sử dụng và cách đọc vạch chia của panme (micrometer)
アウトサイド・マイクロメータ(外側マイクロメータ)は、ピストン外径やクランク・ジャーナル径、ブレーキ・ディスク厚さなどを「0.01 mm(1/100 mm)」単位で精密に測定する計量器です。測定範囲ごとに 0〜25 mm 用、25〜50 mm 用、50〜75 mm 用などに分かれています。
Panme đo ngoài (outside micrometer) là dụng cụ đo chính xác đường kính ngoài của pít-tông, đường kính cổ trục khuỷu hay độ dày đĩa phanh theo đơn vị 0.01 mm (1/100 mm). Panme được chia theo từng phạm vi đo như loại 0~25 mm, loại 25~50 mm, loại 50~75 mm.
使う前には必ずアンビルとスピンドルの測定面を清掃し、0〜25 mm 用は両測定面を直接合わせ、25 mm 以上のものは「基準棒(テスト・バー)」を挟んで「0(ゼロ)点点検(基準点合わせ)」を行います。
Trước khi sử dụng, bắt buộc phải lau sạch bề mặt đo của đe (anvil) và trục đo (spindle), với loại 0~25 mm thì cho hai mặt đo chạm trực tiếp vào nhau, còn từ 25 mm trở lên thì kẹp thanh chuẩn (test bar) vào giữa để kiểm tra điểm 0 (hiệu chỉnh điểm chuẩn).
測定物にスピンドルを当てるときは、一定の測定圧にするため「ラチェット・ストップ」を空転(カチカチと2〜3回)させて止めます。
Khi đưa trục đo chạm vào vật cần đo, để giữ lực đo không đổi, hãy xoay núm vặn cóc (ratchet stop) cho trượt quay trơn (kêu tách tách 2~3 lần) rồi dừng lại.
目盛りの構造は、固定された「スリーブ(sleeve)」の基準線の上側に 1 mm 刻みの目盛り、下側に 0.5 mm 刻みの半目盛りがあり、回転する「シンブル(thimble)」の円周には 0.5 mm を50等分した「1目盛り = 0.01 mm」の目盛りが刻まれています。
Cấu tạo vạch chia gồm ống cố định (sleeve) có vạch chia từng 1 mm ở phía trên đường chuẩn ngang và vạch nửa milimét 0.5 mm ở phía dưới, còn trên chu vi ống xoay (thimble) chia 0.5 mm thành 50 phần bằng nhau với 1 vạch chia = 0.01 mm.
読み方の手順は3ステップです。ステップ①:スリーブの上側目盛りで 1 mm 単位を読みます。
Trình tự đọc gồm 3 bước. Bước 1: Đọc đơn vị 1 mm trên hàng vạch phía trên của ống sleeve.
ステップ②:スリーブの下側にある「0.5 mm の補助目盛り線」が見えているかどうかを確認します(見えていれば +0.50 mm、隠れていれば 0.00 mm)。ステップ③:スリーブの横基準線と一致しているシンブルの目盛りを「0.01 mm 単位」で読み、すべてを足し合わせます。
Bước 2: Kiểm tra xem vạch phụ 0.5 mm ở phía dưới ống sleeve có lộ ra hay không (nếu nhìn thấy thì cộng thêm +0.50 mm, nếu bị che khuất thì là 0.00 mm). Bước 3: Đọc vạch trên ống xoay thimble trùng với đường chuẩn ngang của sleeve theo đơn vị 0.01 mm, sau đó cộng tất cả lại.
Điểm cần nhớ
- マイクロメータの最小目盛りは 0.01 mm であり、使用前に必ず基準棒等で0点点検を行い、測定時はラチェット・ストップを回して測定圧を一定にする
Vạch chia nhỏ nhất của panme là 0.01 mm, trước khi dùng phải kiểm tra điểm 0 bằng thanh chuẩn và khi đo phải xoay núm ratchet stop để giữ lực đo cố định - 読み方:①スリーブ上目盛り(1 mm)+ ②スリーブ下目盛り(0.5 mm 線が見えていれば 0.50 mm)+ ③シンブル目盛り(0.01 mm)
Cách đọc: (1) Vạch trên của sleeve (1 mm) + (2) Vạch dưới của sleeve (0.50 mm nếu nhìn thấy vạch 0.5 mm) + (3) Vạch trên thimble (0.01 mm) - スリーブ下側の「0.5 mm 目盛り線」の見落としが試験で最も多いミスなので必ず確認する
Bỏ sót vạch chia 0.5 mm ở phía dưới ống sleeve là lỗi sai phổ biến nhất trong kỳ thi nên bắt buộc phải kiểm tra kỹ - 【例】0〜25 mm 用マイクロメータで、スリーブ上目盛りが 5 mm、下側の 0.5 mm 線が見えており、シンブルが 35(0.35 mm)を指しているとき、測定値 = 5 + 0.50 + 0.35 = 5.85 mm となる
Ví dụ: Với panme 0~25 mm, khi vạch trên của sleeve là 5 mm, nhìn thấy vạch 0.5 mm ở phía dưới, và thimble chỉ 35 (0.35 mm), giá trị đo = 5 + 0.50 + 0.35 = 5.85 mm - 【例】50〜75 mm 用マイクロメータで、スリーブが 12.0 mm(下の 0.5 mm 線は見えず)、シンブルが 18(0.18 mm)のとき、測定値 = 50 + 12.0 + 0.18 = 62.18 mm となる
Ví dụ: Với panme 50~75 mm, khi sleeve chỉ 12.0 mm (không thấy vạch 0.5 mm phía dưới) và thimble chỉ 18 (0.18 mm), giá trị đo = 50 + 12.0 + 0.18 = 62.18 mm
| Từ vựng | Nghĩa |
|---|---|
| アウトサイド・マイクロメータ(outside micrometer) | Panme đo ngoài (outside micrometer) (Dụng cụ đo kích thước ngoài chính xác đến 0.01 mm) |
| スリーブ(sleeve)とシンブル(thimble) | Ống cố định (sleeve) và ống xoay (thimble) (Hai bộ phận khắc vạch chia trên thân panme) |
| ラチェット・ストップ(ratchet stop) | Núm vặn cóc giới hạn lực (ratchet stop) (Cơ cấu trượt giữ cho áp lực đo lên chi tiết luôn đồng đều) |
| 基準棒(テスト・バー) | Thanh chuẩn (test bar) (Thanh kim loại có chiều dài chuẩn dùng để chỉnh điểm 0 cho panme từ 25 mm trở lên) |
ダイヤル・ゲージ(dial gauge)の読み方と曲がり計算
Cách đọc đồng hồ so (dial gauge) và tính toán độ cong trục
ダイヤル・ゲージ(dial gauge)は、測定子(スピンドル)のわずかな上下動を歯車で拡大して指針の回転に変える計量器です。マグネット・スタンドで固定し、シャフトの曲がり(振れ)、ディスク・ロータの振れ、ギヤのバックラッシュ(歯面のすき間)、軸方向の遊び(スラスト・クリアランス)などを測定します。
Đồng hồ so (dial gauge) là dụng cụ đo phóng đại chuyển động lên xuống rất nhỏ của đầu đo (spindle) bằng hệ bánh răng thành chuyển động quay của kim. Đồng hồ so được gắn cố định trên chân đế từ (magnetic stand) để đo độ cong (độ đảo) của trục, độ đảo đĩa phanh, khe hở ăn khớp bánh răng (backlash) hoặc độ rơ dọc trục (thrust clearance).
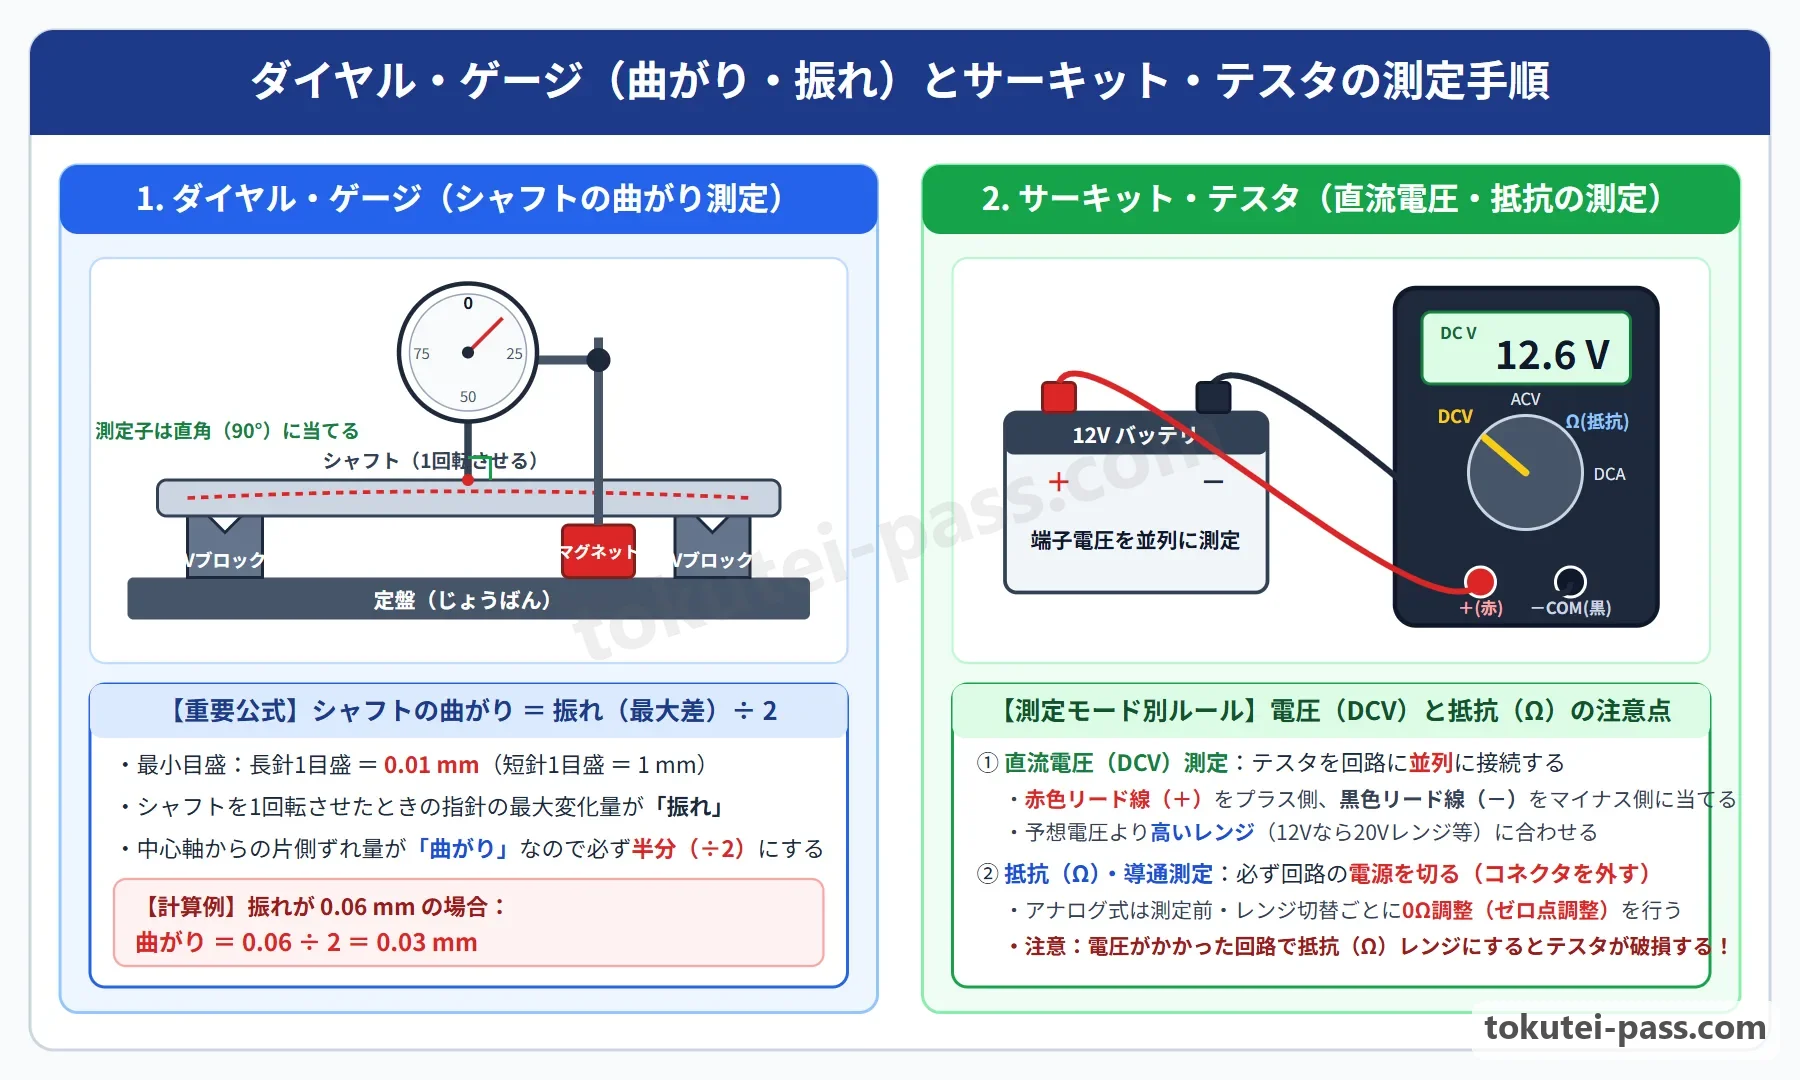
ダイヤル・ゲージの文字板には、内側の「短針(1目盛り = 1 mm)」と外側の「長針(1目盛り = 0.01 mm、1回転 = 1.00 mm)」があります。測定する面に対して、測定子は必ず「直角(90°)」に当て、外枠ベゼルを回して長針を「0」に合わせてから測定を開始します。
Trên mặt đồng hồ so có kim ngắn ở vòng trong (1 vạch = 1 mm) và kim dài ở vòng ngoài (1 vạch = 0.01 mm, 1 vòng quay = 1.00 mm). Đầu đo bắt buộc phải đặt vuông góc (90 độ) với bề mặt cần đo, và xoay vành ngoài (bezel) để chỉnh kim dài về số 0 trước khi bắt đầu đo.
Vブロックの上にシャフトを載せ、中央部にダイヤル・ゲージを当ててシャフトをゆっくり1回転させたとき、長針が動いた最大値と最小値の差を「振れ(runout:全振れ)」といいます。
Khi đặt một trục lên khối chữ V (V-block), đặt đầu đo đồng hồ so vào chính giữa trục rồi xoay trục từ từ 1 vòng, hiệu số giữa giá trị lớn nhất và giá trị nhỏ nhất mà kim dài di chuyển được gọi là độ đảo (runout: độ đảo toàn phần).
ここで試験における超重要ルールがあります。シャフトが中心軸から片側に「曲がり」の分だけずれていると、1回転させたときにゲージの針は上方向と下方向の両方に振れるため、振れ幅は曲がりの2倍になります。したがって、「シャフトの曲がり = 振れ(最大差) ÷ 2」で必ず半分にして求めます。
Tại đây có một quy tắc cực kỳ quan trọng trong kỳ thi. Khi tâm trục bị lệch sang một bên một lượng bằng độ cong, khi quay 1 vòng kim đồng hồ sẽ lệch cả lên trên lẫn xuống dưới nên biên độ đảo sẽ gấp 2 lần độ cong. Do đó, bắt buộc phải chia đôi theo công thức: Độ cong của trục = Độ đảo (chênh lệch lớn nhất) / 2.
Điểm cần nhớ
- ダイヤル・ゲージは長針1目盛りが 0.01 mm(1回転=1 mm)、短針1目盛りが 1 mm であり、測定子は被測定面に直角(90°)に当てる
Đồng hồ so có 1 vạch kim dài = 0.01 mm (1 vòng = 1 mm), 1 vạch kim ngắn = 1 mm, và đầu đo phải đặt vuông góc (90 độ) với bề mặt đo - Vブロック上でシャフトを1回転させたとき、「シャフトの曲がり = ダイヤル・ゲージの振れ(最大値-最小値)÷ 2」で計算する
Khi quay trục 1 vòng trên khối V, tính theo công thức: Độ cong của trục = Độ đảo đồng hồ so (Giá trị lớn nhất - Giá trị nhỏ nhất) / 2 - ディスク・ロータの振れやフライホイールの面振れは、そのまま「振れ(最大差)」として読み、シャフトの「曲がり」を問われたときは2で割る
Độ đảo đĩa phanh hoặc độ đảo mặt bánh đà thì đọc nguyên giá trị độ đảo (chênh lệch lớn nhất), còn khi đề bài hỏi độ cong của trục thì phải chia cho 2 - 【例】Vブロック上のシャフトを1回転させたとき、ダイヤル・ゲージの指針が 0 mm から 0.06 mm まで振れた場合、振れは 0.06 mm、シャフトの曲がりは 0.06 ÷ 2 = 0.03 mm となる
Ví dụ: Khi quay trục trên khối V 1 vòng, kim đồng hồ so dao động từ 0 mm đến 0.06 mm thì độ đảo là 0.06 mm, còn độ cong của trục là 0.06 / 2 = 0.03 mm - 【例】指針の最小値が -0.02 mm、最大値が +0.08 mm だった場合、振れ = 0.08 - (-0.02) = 0.10 mm、シャフトの曲がり = 0.10 ÷ 2 = 0.05 mm となる
Ví dụ: Khi giá trị nhỏ nhất của kim là -0.02 mm và giá trị lớn nhất là +0.08 mm, độ đảo = 0.08 - (-0.02) = 0.10 mm, và độ cong của trục = 0.10 / 2 = 0.05 mm
| Từ vựng | Nghĩa |
|---|---|
| ダイヤル・ゲージ(dial gauge) | Đồng hồ so (dial gauge) (Dụng cụ đo độ đảo, độ cong và khe hở với độ chia 0.01 mm) |
| Vブロックと定盤 | Khối chữ V (V-block) và bàn máp (surface plate) (Giá đỡ chữ V đặt trên bàn phẳng chuẩn dùng để kiểm tra độ cong của trục) |
| 振れ(runout)と曲がり(bend) | Độ đảo (runout) và độ cong (bend) (Độ cong của trục bằng một nửa độ đảo đo được trên đồng hồ so) |
| バックラッシュ(backlash) | Khe hở ăn khớp bánh răng (backlash) (Khe hở giữa hai mặt răng ăn khớp được đo bằng đồng hồ so) |
サーキット・テスタ(circuit tester)の使い方と注意点
Cách sử dụng và lưu ý đối với đồng hồ vạn năng (circuit tester)
サーキット・テスタ(マルチ・メータ)は、電気回路の「直流電圧(DCV)」「交流電圧(ACV)」「抵抗(Ω:オーム)・導通」「直流電流(DCA)」などを測定する試験機です。赤色のテスト・リードをプラス(+)端子に、黒色のテスト・リードをマイナス(-/COM)端子に差し込んで使います。
Đồng hồ vạn năng (circuit tester / multimeter) là thiết bị kiểm tra dùng để đo điện áp một chiều (DCV), điện áp xoay chiều (ACV), điện trở (Ohm: Ω) / thông mạch, và dòng điện một chiều (DCA) của mạch điện. Cắm dây đo màu đỏ vào cực dương (+) và dây đo màu đen vào cực âm (- / COM) để sử dụng.
① 直流電圧(DCV)を測るとき:ロータリ・スイッチを「DCV(直流電圧)」の、予想される電圧よりも「1段高いレンジ」(12 Vバッテリなら 20 Vや 50 Vレンジなど)に合わせます。そして測定したい部位にテスタを「並列」に接続し、赤色リードをプラス側、黒色リードをマイナス(ボデー・アース)側に当てます。
(1) Khi đo điện áp một chiều (DCV): Xoay công tắc chuyển mạch về thang DCV ở mức cao hơn 1 bậc so với điện áp dự kiến (ví dụ ắc-quy 12 V thì chọn thang 20 V hoặc 50 V). Sau đó mắc đồng hồ song song với vị trí cần đo, que đo đỏ chạm vào phía dương, que đo đen chạm vào phía âm (mát thân xe).
② 抵抗(Ω)や導通を測るとき:内蔵電池から微弱な電流を流して測定するため、必ず回路のスイッチをOFFにするかコネクタを外し、「電圧がかかっていない状態」で測定します。電圧がかかった回路に抵抗レンジで当てると、テスタのヒューズが切れたり内部が破損したりします。
(2) Khi đo điện trở (Ω) hoặc thông mạch: Vì đồng hồ phát ra dòng điện nhỏ từ pin bên trong để đo, nên bắt buộc phải tắt công tắc mạch điện về OFF hoặc rút giắc nối để đo ở trạng thái không có điện áp. Nếu đưa thang đo điện trở vào mạch đang có điện áp, cầu chì của đồng hồ sẽ bị đứt hoặc hỏng mạch bên trong.
また、アナログ式サーキット・テスタで抵抗(Ω)を測定するときは、測定前およびレンジを切り替えるごとに、赤と黒のテスト・リード先端をショート(接触)させて指針が「0 Ω」を指すように「0 Ω調整(ゼロ点調整)」を行います。なお、電流(DCA)を測るときはテスタを回路に「直列」に接続します。
Ngoài ra, khi đo điện trở (Ω) bằng đồng hồ vạn năng kiểu kim (analog), trước khi đo và mỗi lần đổi thang đo, phải chập hai đầu que đo đỏ và đen vào nhau rồi chỉnh cho kim chỉ đúng 0 Ω (hiệu chỉnh 0 Ω). Lưu ý khi đo dòng điện (DCA) thì mắc đồng hồ nối tiếp với mạch điện.
Điểm cần nhớ
- 電圧(DCV)測定では、予想電圧より高いレンジを選び、回路に「並列」に赤リード(+)・黒リード(-)を当てる(電流測定は「直列」につなぐ)
Khi đo điện áp (DCV), chọn thang đo cao hơn điện áp dự kiến và mắc song song vào mạch với que đỏ (+), que đen (-) (còn đo dòng điện thì mắc nối tiếp) - 抵抗(Ω)測定では、テスタ破損を防ぐため必ず回路の電源を切り(コネクタを外し)、電圧がかかっていない状態で測定する
Khi đo điện trở (Ω), để tránh hỏng đồng hồ bắt buộc phải ngắt nguồn điện của mạch (rút giắc nối) và đo ở trạng thái không có điện áp - アナログ式テスタで抵抗(Ω)を測るときは、測定前やレンジ変更のたびに赤・黒リードを接触させて「0 Ω調整」を行う
Khi đo điện trở (Ω) bằng đồng hồ kim (analog), trước khi đo hoặc mỗi khi đổi thang đo phải chập hai đầu que đo đỏ và đen để hiệu chỉnh 0 Ω
| Từ vựng | Nghĩa |
|---|---|
| サーキット・テスタ(circuit tester) | Đồng hồ đo mạch / Đồng hồ vạn năng (circuit tester) (Thiết bị đo điện áp, dòng điện, điện trở và kiểm tra thông mạch) |
| 直流電圧(DCV)と抵抗(Ω) | Điện áp một chiều (DCV) và Điện trở (Ω) (Đo DCV mắc song song khi có điện; đo Ω phải ngắt nguồn điện) |
| 0 Ω調整(ゼロ点調整) | Hiệu chỉnh 0 Ω (chỉnh điểm không) (Thao tác chập 2 que đo để chỉnh kim về 0 Ω trên đồng hồ kim trước khi đo điện trở) |
| 導通点検 | Kiểm tra thông mạch (Kiểm tra dây dẫn hoặc công tắc có bị đứt mạch hay không) |
シックネス・ゲージ・プラスチゲージ・各種専用試験機
Thước lá, Dây nhựa đo khe hở (Plastigage) và các thiết bị kiểm tra chuyên dụng
シックネス・ゲージ(thickness gauge:すき間ゲージ)は、精密な厚みの薄い鋼板(リーフ)を束ねた計量器です。
Thước lá (thickness gauge / feeler gauge: dưỡng đo khe hở) là dụng cụ đo gồm nhiều lá thép mỏng có độ dày chính xác ghép lại thành bộ.
エンジンのバルブ・クリアランス(バルブすき間)やピストン・リングの合口すき間、スパーク・プラグのギャップ、およびストレート・エッジ(直定規)と組み合わせたシリンダ・ヘッド下面の平面度(ひずみ)測定に使います。
Thước lá được dùng để đo khe hở xu-páp của động cơ, khe hở miệng xéc-măng, khe hở điện cực bu-gi, và kết hợp với thước phẳng chuẩn (straight edge) để đo độ phẳng (độ cong vênh) của mặt dưới nắp quy-lát.
プラスチゲージ(plastigage)は、柔らかいプラスチックの細い糸状ゲージです。クランク・ジャーナルやクランク・ピンに載せてベアリング・キャップを規定トルクで締め付け、再び外したときにプラスチックが押しつぶされた「幅」を専用スケールと比較することで、ベアリングの「オイル・クリアランス(油すき間)」を測定します。
Dây nhựa đo khe hở (plastigage) là sợi nhựa mềm mảnh dùng để đo khe hở dầu. Đặt sợi nhựa lên cổ trục khuỷu hoặc chốt khuỷu, siết nắp ổ đỡ (bearing cap) đúng mô-men quy định rồi tháo ra lại; bằng cách so sánh bề rộng sợi nhựa bị ép dẹt với thước đo in trên vỏ bao, ta xác định được khe hở dầu (oil clearance) của bạc lót.
コンプレッション・ゲージ(compression gauge)は、エンジンの圧縮圧力を測定する試験機です。エンジンを暖機したあと全気筒のスパーク・プラグを取り外し、燃料噴射を止め、プラグ・ホールにゲージを取り付けてアクセル・ペダルを全開(スロットル全開)にし、スタータでエンジンを規定回転速度で回して測定します。
Đồng hồ đo áp suất nén (compression gauge) là thiết bị đo áp suất nén của động cơ. Sau khi hâm nóng động cơ, tháo toàn bộ bu-gi của tất cả các xi-lanh, ngắt phun nhiên liệu, lắp đồng hồ vào lỗ bu-gi, đạp hết bàn đạp ga (mở hoàn toàn bướm ga) và quay máy đề ở tốc độ quy định để đo.
また、バッテリの比重計(ハイドロメータ)は、ガラス管内に電解液を吸い上げて浮き子(フロート)の目盛りを読みます。
Ngoài ra, tỷ trọng kế ắc-quy (hydrometer) hút dung dịch điện phân vào ống thủy tinh để đọc vạch chia trên phao nổi (float).
このとき、表面張力で盛り上がった縁ではなく、水平な液面(メニスカスの下端)を真横(目の高さ)から読み取ります。タイミング・ライトは1番気筒の点火信号に同期してストロボ発光させ、クランク・プーリの合いマークを照らして点火時期を点検します。
Lúc này, không đọc ở mép chất lỏng dâng cao do sức căng bề mặt mà phải nhìn ngang tầm mắt để đọc tại mặt thoáng nằm ngang (đáy mặt khum meniscus). Đèn cân lửa (timing light) phát sáng chớp đồng bộ với tín hiệu đánh lửa của xi-lanh số 1, chiếu vào dấu cân lửa trên pu-li trục khuỷu để kiểm tra thời điểm đánh lửa.
Điểm cần nhớ
- シックネス・ゲージはバルブ・クリアランスやピストン・リング合口すき間を測り、ストレート・エッジと併用してシリンダ・ヘッドの平面度(ひずみ)を測定する
Thước lá dùng để đo khe hở xu-páp, khe hở miệng xéc-măng, và dùng kèm thước thẳng (straight edge) để đo độ phẳng (độ vênh) của nắp quy-lát - プラスチゲージは、ベアリング・キャップを規定トルクで締めたときにつぶれたゲージの幅から、クランクシャフト等のオイル・クリアランスを測定する
Plastigage đo khe hở dầu của trục khuỷu dựa vào bề rộng sợi nhựa bị ép dẹt khi siết nắp bạc đúng lực siết quy định - コンプレッション・ゲージで圧縮圧力を測るときは、暖機後に全気筒のスパーク・プラグを外し、スロットル・バルブを全開にしてスタータを回す
Khi đo áp suất nén bằng compression gauge, sau khi làm ấm máy phải tháo hết bu-gi các xi-lanh, mở hết bướm ga rồi quay máy khởi động
| Từ vựng | Nghĩa |
|---|---|
| シックネス・ゲージ(thickness gauge) | Thước lá / Dưỡng đo khe hở (thickness gauge) (Bộ lá thép mỏng đo khe hở xu-páp, khe hở miệng xéc-măng, độ vênh mặt máy) |
| ストレート・エッジ(straight edge) | Thước thẳng chuẩn (straight edge) (Thanh thép phẳng chuẩn dùng cùng thước lá để kiểm tra độ cong vênh nắp máy) |
| プラスチゲージ(plastigage) | Dây nhựa đo khe hở dầu (plastigage) (Sợi nhựa mềm bị ép dẹt dùng để đo khe hở dầu bạc trục khuỷu) |
| コンプレッション・ゲージ(compression gauge) | Đồng hồ đo áp suất nén (compression gauge) (Thiết bị gắn vào lỗ bu-gi để kiểm tra áp suất nén buồng đốt) |
| タイミング・ライト(timing light) | Đèn cân lửa (timing light) (Đèn chớp chiếu vào pu-li trục khuỷu để kiểm tra góc đánh lửa sớm) |
トルク・レンチ(torque wrench)と締付けトルクの計算
Cờ-lê lực (torque wrench) và tính toán mô-men siết
トルク・レンチ(torque wrench)は、シリンダ・ヘッド・ボルトやホイール・ナットなどの重要なボルト・ナットを、規定された締付けトルク(回転力)で正確に締め付けるための計量工具です。
Cờ-lê lực (torque wrench: cần siết lực) là dụng cụ đo lực dùng để siết chính xác các bu-lông và đai ốc quan trọng như bu-lông nắp quy-lát hay đai ốc bánh xe theo đúng mô-men siết (lực quay) quy định.
指針でトルクを読み取る「プレート形(ビーム形)」や、設定トルクに達すると「カチッ」と音と手応えで知らせる「プリセット形」があります。
Có loại thanh uốn đọc giá trị bằng kim chỉ (plate / beam type) và loại đặt lực trước (preset type) phát ra tiếng kêu tách cùng cảm giác ở tay khi đạt đến mô-men đã cài đặt.
トルク(T)とは「ボルト中心からの距離(腕の長さ L)× 直角に加える力(F)」であり、国際単位(SI単位)では「N・m(ニュートン・メートル)」を使います。
Mô-men xoắn (T) bằng khoảng cách từ tâm bu-lông (chiều dài cánh tay đòn L) nhân với lực tác dụng vuông góc (F), và trong hệ đơn vị quốc tế (SI) sử dụng đơn vị N·m (Newton-mét).
たとえば長さ 0.5 m のレンチに 100 N の力を直角にかけると、締付けトルクは 100 × 0.5 = 50 N・m になります(旧単位 1 kgf・m は約 9.8 N・m です)。
Ví dụ, khi tác dụng một lực 100 N vuông góc vào chiếc cờ-lê dài 0.5 m, mô-men siết sẽ là 100 × 0.5 = 50 N·m (đơn vị cũ 1 kgf·m xấp xỉ bằng 9.8 N·m).
トルク・レンチを使うときは、まずソケット・レンチなどで仮締めを行い、最終的な本締めにのみトルク・レンチを使います。固く締まったボルトを緩めるためにトルク・レンチを使ったり、パイプを継ぎ足して使ったりすると、精度が狂ったり破損したりするため厳禁です。
Khi sử dụng cờ-lê lực, trước hết dùng cờ-lê đầu khẩu thông thường để siết tạm (siết gá), và chỉ dùng cờ-lê lực cho bước siết chặt cuối cùng. Nghiêm cấm dùng cờ-lê lực để nới lỏng bu-lông đang kẹt chặt hoặc nối thêm ống tuýp vì sẽ làm sai lệch độ chính xác hoặc làm hỏng dụng cụ.
また、プリセット形トルク・レンチは使用後にそのまま放置すると内蔵スプリングがへたって誤差が生じるため、使用後は必ず目盛りを「最低トルク値」に戻して保管します(目盛り範囲以下に緩めすぎないこと)。
Ngoài ra, nếu để nguyên cờ-lê lực kiểu đặt lực trước (preset) sau khi dùng, lò xo bên trong sẽ bị mỏi gây sai số; vì vậy sau khi sử dụng bắt buộc phải vặn vạch chia về giá trị mô-men thấp nhất rồi mới cất giữ (không vặn lỏng quá dưới phạm vi vạch chia).
Điểm cần nhớ
- トルク T(N・m) = 力 F(N) × 中心からの距離 L(m) であり、1 kgf・m = 約 9.8 N・m(概算で約 10 N・m)である
Mô-men T(N·m) = Lực F(N) × Khoảng cách từ tâm L(m), và 1 kgf·m xấp xỉ 9.8 N·m (tính nhẩm khoảng 10 N·m) - トルク・レンチは最終の本締めに使い、ボルトを緩める作業には使わない(プリセット形は使用後に最低目盛りへ戻して保管する)
Cờ-lê lực chỉ dùng để siết chặt cuối cùng, không dùng để tháo lỏng bu-lông (loại preset sau khi dùng phải trả về vạch mô-men thấp nhất để bảo quản) - 【例】有効長(グリップ中心までの長さ)が 0.4 m のトルク・レンチに 250 N の力を直角に加えたとき、締付けトルク T = 250 × 0.4 = 100 N・m となる
Ví dụ: Khi tác dụng lực 250 N vuông góc vào cờ-lê lực có chiều dài hữu ích (đến tâm tay cầm) là 0.4 m, mô-men siết T = 250 × 0.4 = 100 N·m - 【例】規定締付けトルクが 60 N・m のボルトを、有効長 0.3 m のトルク・レンチで締めるとき、必要な力 F = 60 ÷ 0.3 = 200 N となる
Ví dụ: Khi siết bu-lông có mô-men quy định 60 N·m bằng cờ-lê lực có chiều dài hữu ích 0.3 m, lực cần thiết F = 60 / 0.3 = 200 N
| Từ vựng | Nghĩa |
|---|---|
| トルク・レンチ(torque wrench) | Cờ-lê lực / Cần siết lực (torque wrench) (Dụng cụ kiểm soát và đo lực siết bu-lông, đai ốc) |
| プレート形とプリセット形 | Loại thanh chỉ thị (plate) và loại đặt lực trước (preset) (Hai kiểu cờ-lê lực phổ biến trong xưởng bảo dưỡng) |
| N・m(ニュートン・メートル) | N·m (Newton-mét) (Đơn vị đo mô-men lực theo chuẩn SI (T = F × L)) |
| 仮締めと本締め | Siết tạm (siết gá) và siết chặt cuối cùng (Dùng dụng cụ thường để siết tạm và dùng cờ-lê lực để siết chuẩn cuối cùng) |
一般手工具と動力工具(グラインダ・インパクト・レンチ)の取扱い
Sử dụng dụng cụ cầm tay thông thường và dụng cụ cơ giới (máy mài, súng siết bu-lông)
ボルトやナットを回す手工具では、六角頭の全周を包み込む「メガネ・レンチ」や「ソケット・レンチ」が最も滑りにくく、大きなトルクをかける作業に適しています。先端が開いた「スパナ(オープン・エンド・レンチ)」は狭い場所や早回しに使いますが、角をなめやすいため強い力をかける作業には向きません。
Trong các dụng cụ cầm tay để vặn bu-lông và đai ốc, cờ-lê vòng (tròng) và cờ-lê đầu khẩu (tuýp) ôm trọn toàn bộ chu vi đầu lục giác nên ít bị trượt nhất và thích hợp cho công việc cần lực siết lớn. Cờ-lê dẹt (mỏ hở) dùng ở nơi hẹp hoặc vặn nhanh, nhưng dễ làm tròn cạnh bu-lông nên không phù hợp khi tác dụng lực mạnh.
口幅を変えられる「モンキ・レンチ(adjustable wrench)」は、ガタがないようにウォームを回して口幅をボルトにぴったり合わせ、強度が弱い移動あご側ではなく「固定あご側」に力がかかる向き(手前に引く向き)に回します。
Mỏ lết (adjustable wrench) có thể thay đổi độ mở hàm, khi dùng phải vặn trục vít để hàm ôm sát bu-lông không có độ rơ, và quay theo chiều sao cho lực dồn vào hàm cố định (chiều kéo về phía người) chứ không dồn vào hàm di động có độ bền yếu hơn.
また、レンチ類は押して使うと外れたときに手をぶつけて怪我をするため、原則として「手前に引いて」使います。
Ngoài ra, nếu đẩy cờ-lê khi vặn thì khi trượt tuột sẽ dễ đấm tay vào vật cứng gây chấn thương, nên về nguyên tắc phải kéo cờ-lê về phía mình.
圧縮空気で動く「エア・インパクト・レンチ」は、必ず衝撃に強い黒色の「インパクト用ソケット(厚肉ソケット)」を装着して使います。メッキされた手工具用の薄肉ソケットをインパクト・レンチに使うと、割れて飛び散るため危険です。
Súng bắn ốc bằng khí nén (air impact wrench) bắt buộc phải lắp đầu khẩu chuyên dùng cho súng (impact socket màu đen, thành dày chịu va đập). Nếu lắp đầu khẩu thành mỏng mạ crôm của dụng cụ cầm tay vào súng bắn ốc, đầu khẩu có thể vỡ văng ra rất nguy hiểm.
卓上研削盤(ベンチ・グラインダ)を使う際は、必ず「保護メガネ」を着用し、回転体に巻き込まれる恐れのある「軍手(手袋)」は着用してはなりません。といし(砥石)と受け台(ワーク・レスト)のすき間は「1〜3 mm 以内」に調整し、といしの「側面」で削ることは破裂の原因になるため禁止されています。
Khi sử dụng máy mài hai đá để bàn (bench grinder), bắt buộc phải đeo kính bảo hộ và tuyệt đối không được đeo găng tay vải (vì dễ bị cuốn vào đá đang quay). Khe hở giữa đá mài và bệ đỡ (work rest) phải chỉnh trong khoảng 1~3 mm, và nghiêm cấm mài vào mặt bên của đá mài vì có thể làm vỡ đá.
Điểm cần nhớ
- 大きなトルクをかけるときはメガネ・レンチやソケット・レンチを使い、レンチ類は原則として手前に引いて回す(モンキ・レンチは固定あご側へ引く)
Khi tác dụng lực lớn phải dùng cờ-lê vòng hoặc đầu khẩu, về nguyên tắc phải kéo cờ-lê về phía mình (mỏ lết phải kéo về phía hàm cố định) - エア・インパクト・レンチには必ず専用のインパクト・ソケットを使い、最終の締付けはトルク・レンチで確認する
Súng bắn ốc khí nén bắt buộc phải dùng đầu khẩu impact chuyên dụng, và việc siết chuẩn cuối cùng phải kiểm tra lại bằng cờ-lê lực - ベンチ・グラインダ作業では保護メガネを着用し、軍手(手袋)の着用とといし側面での研削は厳禁であり、受け台とのすき間は 1〜3 mm 以内に保つ
Khi dùng máy mài bàn phải đeo kính bảo hộ, nghiêm cấm đeo găng tay và mài bằng mặt bên của đá, đồng thời giữ khe hở với bệ đỡ trong khoảng 1~3 mm
| Từ vựng | Nghĩa |
|---|---|
| メガネ・レンチとソケット・レンチ | Cờ-lê vòng (box-end wrench) và Cờ-lê đầu khẩu (socket wrench) (Ôm trọn 6 cạnh đai ốc, truyền mô-men lớn an toàn không làm trượt giác) |
| モンキ・レンチ(adjustable wrench) | Mỏ lết (adjustable wrench) (Điều chỉnh khít miệng hàm và quay theo chiều chịu lực ở hàm cố định) |
| エア・インパクト・レンチ(air impact wrench) | Súng siết bu-lông khí nén (air impact wrench) (Phải dùng kèm đầu khẩu đen dày chịu xung lực (impact socket)) |
| ベンチ・グラインダ(卓上研削盤) | Máy mài để bàn (bench grinder) (Đeo kính bảo hộ, cấm đeo găng tay, khe hở bệ đỡ 1~3 mm) |
試験によく出るポイントと覚え方
Các điểm thường gặp trong kỳ thi và cách ghi nhớ
実技試験・学科試験ともに最重要なのが「ノギス」「マイクロメータ」「ダイヤル・ゲージ」の読み取り問題です。
Quan trọng nhất trong cả kỳ thi thực hành lẫn lý thuyết là các câu hỏi đọc giá trị trên thước cặp, panme và đồng hồ so.
ノギスは「副尺の0線の左の本尺(1 mm)+本尺と重なる副尺(0.05 mm)」、マイクロメータは「スリーブ上(1 mm)+スリーブ下(0.5 mm 線が見えていれば+0.50 mm)+シンブル(0.01 mm)」の手順を必ず指差し確認してください。
Hãy luôn chỉ tay kiểm tra đúng trình tự: Thước cặp = Vạch thước chính bên trái vạch 0 thước phụ (1 mm) + Vạch thước phụ trùng khít với thước chính (0.05 mm); Panme = Vạch trên sleeve (1 mm) + Vạch dưới sleeve (+0.50 mm nếu lộ vạch 0.5 mm) + Vạch thimble (0.01 mm).
ダイヤル・ゲージでVブロック上のシャフトを1回転させたときは、「曲がり = 振れ ÷ 2」です。問題文が「振れはいくらか」なのか「曲がりはいくらか」なのかをよく読み、曲がりを問われたら必ず2で割りましょう。
Khi quay trục trên khối V 1 vòng với đồng hồ so: Độ cong = Độ đảo / 2. Hãy đọc kỹ đề bài xem câu hỏi hỏi độ đảo là bao nhiêu hay độ cong là bao nhiêu; nếu hỏi độ cong thì bắt buộc phải chia cho 2.
サーキット・テスタでは、「電圧(DCV)は回路に並列」「電流(DCA)は回路に直列」「抵抗(Ω)は電源を切って(コネクタを外して)0 Ω調整してから測定」の3原則が頻出です。
Với đồng hồ vạn năng, 3 nguyên tắc thường xuyên ra thi là: Đo điện áp (DCV) mắc song song với mạch; Đo dòng điện (DCA) mắc nối tiếp với mạch; Đo điện trở (Ω) phải tắt nguồn (rút giắc) và chỉnh 0 Ω trước khi đo.
工具の安全ルールでは、「トルク T(N・m)は力 F(N)と長さ L(m)の積」「モンキ・レンチは固定あご側へ手前に引く」「グラインダは保護メガネ着用・軍手禁止・といし側面禁止・受け台すき間 1〜3 mm」をセットで覚えておきましょう。
Về quy tắc an toàn dụng cụ, hãy nhớ trọn bộ: Mô-men T(N·m) là tích của lực F(N) và chiều dài L(m); Mỏ lết kéo về phía hàm cố định; Máy mài phải đeo kính bảo hộ, cấm đeo găng tay, cấm dùng mặt bên đá mài và khe hở bệ đỡ từ 1~3 mm.
Điểm cần nhớ
- ノギス(最小 0.05 mm)は「外径・内径・深さ・段差」を測り、副尺の「0」線位置と一致目盛りから読む
Thước cặp (nhỏ nhất 0.05 mm) đo đường kính ngoài, đường kính trong, chiều sâu, bậc; đọc từ vị trí vạch 0 thước phụ và vạch trùng khít - マイクロメータ(最小 0.01 mm)は0点点検とラチェット・ストップを使い、スリーブ下側の「0.5 mm 線」の見落としに注意する
Panme (nhỏ nhất 0.01 mm) phải kiểm tra điểm 0 và dùng ratchet stop, chú ý không bỏ sót vạch 0.5 mm ở nửa dưới ống sleeve - ダイヤル・ゲージ(最小 0.01 mm)は測定子を直角に当て、「シャフトの曲がり = 振れ ÷ 2」で求める
Đồng hồ so (nhỏ nhất 0.01 mm) đặt đầu đo vuông góc, tính độ cong trục theo công thức: Độ cong của trục = Độ đảo / 2 - サーキット・テスタの電圧測定は「並列」、抵抗(Ω)測定は「電源OFF・0 Ω調整」で行う
Đồng hồ vạn năng đo điện áp mắc song song, đo điện trở (Ω) phải tắt nguồn OFF và chỉnh 0 Ω - コンプレッション・ゲージは全プラグを外しスロットル全開で測定 / グラインダは保護メガネ着用・軍手禁止・側面使用禁止
Đồng hồ đo áp suất nén tháo hết bu-gi và mở hết bướm ga / Máy mài đeo kính bảo hộ, cấm đeo găng tay, cấm mài mặt bên đá
| Từ vựng | Nghĩa |
|---|---|
| 最小目盛り | Vạch chia nhỏ nhất (giá trị đọc nhỏ nhất) (Thước cặp tiêu chuẩn là 0.05 mm; panme và đồng hồ so là 0.01 mm) |
| 0点点検 | Kiểm tra điểm 0 (hiệu chỉnh điểm không) (Bước kiểm tra bắt buộc trước khi đo bằng panme, đồng hồ so hoặc đồng hồ vạn năng) |
| ワーク・レスト(受け台) | Bệ đỡ phôi máy mài (work rest) (Khe hở giữa bệ đỡ và đá mài phải duy trì trong khoảng 1~3 mm) |
Dụng cụ đo, máy thử & dụng cụ
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 一般社団法人 日本自動車整備振興会連合会(JASPA)「自動車整備分野特定技能評価試験 学習用テキスト(三級自動車整備士講習用テキスト準拠)」 — https://www.jaspa.or.jp/
- 国土交通省 物流・自動車局「自動車整備分野特定技能1号評価試験 試験実施要領」 — https://www.mlit.go.jp/jidosha/jidosha_fr10_000041.html